Материал: Технологическая карта№2, установка секции на стапеле
Федеральное государственное бюджетное образовательное учреждение высшего образования
Нижегородский государственный технический университет им Р.Е. Алексеева
Институт транспортных систем (ИТС)
Кафедра "Кораблестроение и авиационная техника"
Технологический процесс по установке секции на стапель Содержание
1 ЭСКИЗ РАСПОЛОЖЕНИЯ СЕКЦИИ В СОСТАВЕ КОРПУСА СУДНА 3
2 ЭСКИЗ УСТАНОВКИ СЕКЦИИ С УКАЗАНИЕМ ОПОРНЫХ ЭЛЕМЕНТОВ И СПОСОБА КОНТРОЛЯ 4
3 ОСНОВНЫЕ ПОЛОЖЕНИЯ НА УСТАНОВКУ ДНИЩЕВОЙ СЕКЦИИ 5
3.1 Технические требования к стапелю 5
3.2 Технические требования к секции 5
4 ХАРАКТЕРИСТИКИ СРЕДСТВ ОСНАСТКИ 6
5 ИНСТРУМЕНТЫ, ПРИМЕНЯЕМЫЕ ПРИ УСТАНОВКЕ СЕКЦИИ 7
6 ОСНОВНЫЕ ПРОВЕРОЧНЫЕ РАБОТЫ 8
7 ТЕХНОЛОГИЧЕСКАЯ ПОСЛЕДОВАТЕЛЬНОСТЬ УСТАНОВКИ ДНИЩЕВОЙ СЕКЦИИ 9
8 ЦИКЛОВОЙ ТЕХНОЛОГИЧЕСКИЙ ГРАФИК 11
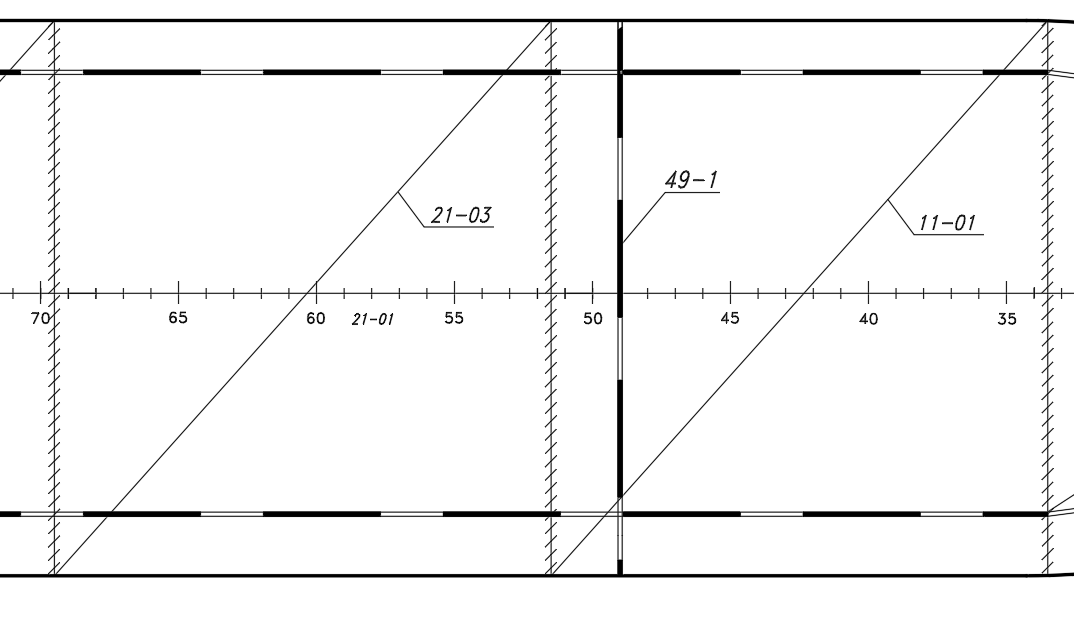
1 Эскиз расположения секции в составе корпуса судна
2 Эскиз установки секции с указанием опорных элементов и способа контроля
Эских установки секции, а также стыкуемой секции представлен на прилагаемых графических материалах далее, рисунок 2.1 (формат А3) и рисунок 2.2(формат А3).
3 Основные положения на установку днищевой секции
3.1 Технические требования к стапелю
1) Стапель должен обеспечивать неизменное положение секции и корпуса в целом относительно контрольных линий. 2) Отклонение базовых контрольных линий от теоретических +2 мм. 3) Кильблоки должны быть отнивелированы относительно ОП и проверены на соответствие с обводами. 4) В целях исключения разрушения, посадки и деформации элементы опорных конструкции следует закрепить между собой. 5) Стапель должен быть принят OTK, что фиксируется особым актом перед закладкой судна.
3.2 Технические требования к секции
Секция должна иметь паспорт, принята OTK (наличие акта приемки, как по качеству выполнения работ, так и по комплектности) и оконтурована в установленных допусках.
Отклонение размеров секции и ее изгиб должны быть в установленных пределах: 1. отклонение по длине от плазовой +12 мм; 2. отклонение по ширине от плазовой +12 мм; 3. изгиб секции по длине не должен превышать +12 мм; 4. изгиб секции по ширине не должен превышать +10 мм; 5. волнистость не более 3 мм на шпацию.
На секции краску наносят контрольные линии и риски для проведения проверочных работ по ее положению. На внутренней стороне секции должна быть нанесена линия примыкания борта к днищу. Базовые точки для контроля положения секции.
4 Характеристики средств оснастки
Секция устанавливается на построечное место. Установка секции производится на кильблоки, размещенные на стапельных тележках. Устанавливаемую секцию закрепляют с помощью упоров и винтовых тяг (талрепов). Схема установки секции изображена на рисунке
5 Инструменты, применяемые при установке секции
- Лазерно-теодолитный комплекс; - Контрольные рейки; - Вески; - Рулетки; - Меловая нить; - Прижимные приспособления; - Винтовые тяги (талрепы); - Штангенциркуль; - Репера; - Рейки с плаза.
6 Основные проверочные работы
Следует производить контроль:
соответствие набора стыкуемых днищевых секций;
проверка положения секции относительно теоретических линий стапеля;
проверка положения секции на крен и дифферент;
проверка положения секции относительно рисок выставленной секции;
проверка положения секции по высоте.
7 Технологическая последовательность установки днищевой секции
Таблица 7.1 Технологическая последовательность установки днищевой секции
№ п/п |
Наименование операций |
Характеристика |
Трудоемкость |
|
Подготовка стапеля |
Проверить наличие реперов, нанести или возобновить контрольные линии, освободить и проверить кильблоки |
|
|
Подача и установка секции на построечное место под причерчиванием |
Секцию подать на построечное место двумя кранами и закрепить винтовыми тягами и упорами
|
|
|
Проверка установки секции на крен и дифферент, на смещение по длине и ширине |
Проверку на крен, дифферент и смещение по длине и ширине крен и дифферент, на смещение осуществить по контрольным точкам с помощью теодолитно-лазерного комплексом |
|
|
|
Причерчивание кромок секции для стыковки с закладной секцией |
Причерчивание монтажных кромок секции производится слесарным циркулем |
|
|
|
Обрезка припуска |
Обрезку припуска осуществить газовым резаком |
|
|
|
Подтягивание секции к закладной |
Подтянуть и выравнить законтурованную секцию талрепами, стяжками к закладной секции. |
|
|
Стыковка секций с закладной |
Проверить совпадение стыкуемых кромок и зафиксировать секцию в положении, необходимым для сборки. Кромки стыковать: сначала по наружной обшивке, а потом по настилу второго дна, обжать, закрепить прихватками. Совместить кромки междудонного набора устанавливаемой секции с линиями их притыкания к вертикальному килю, поджать набор к обшивке, закрепить на электроприхватках. |
|
|
Контроль качества сборки |
Проверяют зазор между стыкуемыми секциями и зазор примыкания набора, а также соосность набора. |
- |
|
|
Сварка межсекционного паза |
Сварку паза производить двумя сварщиками от середины к концам |
|
|
|
Зачистка сварных швов |
Зачистку сварных швов выполнять пневмозубилом |
|
|
|
Контроль качества сварки |
Проверить качества и размеры сварных швов |
- |
|
|
Испытание на непроницаемость |
Смачивание керосином на меловой экран |
|
|
|
Контроль БТК |
|
- |
|
|
Контроль ОТК |
|
- |
8 Цикловой технологический график
Таблица 8.1 – Цикловой технологический график
№ |
Наименование работ |
n,чел. |
TR, норма-час |
τ,час |
Смена |
|||||||
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
|||||
1 |
Подготовка стапеля |
3 |
|
|
|
|
|
|
|
|
|
|
2 |
Подача и установка секции на построечное место под причерчиванием |
3 |
|
|
|
|
|
|
|
|
|
|
3 |
Проверка установки секции на крен и дифферент, на смещение по длине и ширине |
2 |
|
|
|
|
|
|
|
|
|
|
4 |
Причерчивание кромок секции для стыковки с закладной секцией |
2 |
|
|
|
|
|
|
|
|
|
|
5 |
Обрезка припуска |
2 |
|
|
|
|
|
|
|
|
|
|
6 |
Подтягивание секции к закладной |
2 |
|
|
|
|
|
|
|
|
|
|
7 |
Стыковка секций с закладной |
2 |
|
|
|
|
|
|
|
|
|
|
8 |
Контроль качества сборки |
1 |
|
|
|
|
|
|
|
|
|
|
9 |
Сварка межсекционного стыка |
2 |
|
|
|
|
|
|
|
|
|
|
10 |
Зачистка сварных швов |
2 |
|
|
|
|
|
|
|
|
|
|
11 |
Контроль качества сварки |
1 |
|
|
|
|
|
|
|
|
|
|
12 |
Испытание на непроницаемость |
2 |
|
|
|
|
|
|
|
|
|
|
13 |
Контроль БТК |
- |
|
|
|
|
|
|
|
|
|
|
14 |
Контроль ОТК |
- |
|
|
|
|
|
|
|
|
|
|
|
Итого |
3 |
|
|
|
|
|
|
|
|
|
|
Смотрите также:
| Возможность идеологии будущего |
| моя Четвертая часть копия |
| УТСК_пр_занятие4 |