|
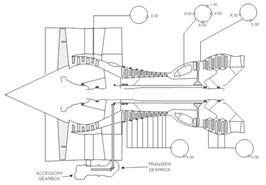
Месторасположение
|
Номер порта
|
Диаметр отверстия
|
Зона осмотра
|
|
Подпорные ступени
|
S03 S05
|
- -
|
з/к 3 ступени п/к 4 ступени
з/к 5 ступени
|
|
Корпус КВД
|
S1 S2 S3 S4 S5 S6 S7 S8 S9
|
10 мм 8 мм 10 мм 8 мм 10
мм 10 мм 8 мм 8 мм 8 мм
|
п/к 1 ступени з/к 1
ступени, п/к 2 ступени; з/к 2 ступени, п/к 3 ступени; з/к 3 ступени, п/к 4
ступени; з/к 4 ступени, п/к 5 ступени; з/к 5 ступени, п/к 6 ступени; з/к 6
ступени, п/к 7 ступени; з/к 7 ступени, п/к 8 ступени; з/к 8 ступени, п/к 9
ступени.
|
|
Корпус КС
|
S10 S11 S12 S13
S14 S15 S16 S17
|
10 мм 10 мм 10 мм 10 мм
10 мм 10 мм 8 мм 8мм
|
КС, п/к и з/к СА ТВД; п/к
РЛ ТВД, бандаж РЛ ТВД; КС; КС, а также п/к и з/к СА ТВД; з/к РЛ ТВД; п/к
1ступени ТНД.
|
|
Корпус ТНД
|
S18 S19 S20
|
10 мм
10 мм 10 мм
|
з/к 1ступени ТНД, п/к
2ступени ТНД; з/к 2ступени ТНД, п/к 3ступени ТНД; з/к 3ступени ТНД, п/к
4ступени ТНД.
|
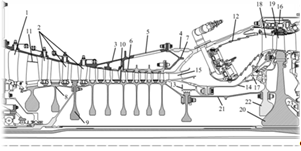
.4.8 Дренажная система
Дренажная система двигателя предназначена для сбора,
слива излишек и утечек рабочих жидкостей, их паров за борт из систем и
компонентов систем двигателя. Дренажная система включает в себя сточный
коллектор с четырьмя сливными кранами, предназначенными для поиска и устранения
недостаточной герметичности уплотнений, дренажный блок и выводной патрубок
(рис. 15).
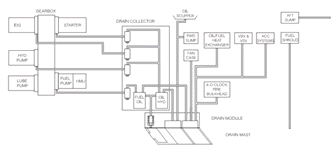
Рис. 15. Схема дренажной системы [2]
Излишки жидкости сохраняются в коллекторе до момента
совершения полёта, а во время полёта выбрасываются за борт. Из дренажного блока
излишки и утечки жидкостей сбрасываются через выводной патрубок, проходящий
через нижнюю часть капота двигателя. Уплотнение каждого агрегата систем
двигателя (ВС, генератор постоянного тока, гидравлический и топливный насос)
имеет отдельный отвод в сливной коллектор, в котором имеются сливные краны,
предназначенные для определения избыточных утечек рабочих жидкостей. Из
сточного коллектора часть излишек жидкости сбрасывается в топливно-масляный
дренажный бак и часть - в гидро-масляный дренажный бак. Дренажный блок оснащён
сливным клапаном, который открывается под воздействием скоростного напора при
скорости равной 370 км/ч, при этом дренажные баки наддуваются этим воздухом,
вытесняя излишки жидкости в выводной патрубок. Дренаж полостей двигателя
осуществляется непосредственно через выводной патрубок. К выводному патрубку
подведены линии слива следующих устройств и полостей:
- уплотнение воздушного стартера;
- уплотнение генератора постоянного
тока;
- уплотнение гидравлического насоса;
- уплотнение топливного насоса;
- суфлёр масляного бака;
- топливно-масляный теплообменник;
- привод перепускных клапанов;
- привод регулируемых направляющих
аппаратов;
- гидромеханический блок;
- полость газогенератора;
- полость САУРЗ;
- полость переднего масляного картера;
- полость корпуса вентилятора.
Коллектор топливных форсунок дренажируется
индивидуально через отводную трубу. Задний масляный картер дренажируется через
выводную вентиляционную трубу, проходящую внутри вала ТНД.
.5 Программа TECH56
Программа TECH56 проводится объединением CFMI и предназначена для улучшения
характеристик семейства двигателей CFM56 (в основном CFM56-5B/P и CFM56-7B) и разработки нового двигателя [5].
Средние по парку двигателей этого семейства показатели надёжности и ресурса
составляют:
коэффициент готовности к вылету - 99,98%;
наработка на крыле до первого поступления на ремонтное
предприятие - ~17 000 часов;
коэффициент отказа в полёте - 0,002%.
.5.1 Цели и организация работ по программе TECH56
При проведении работ по программе TECH56 объединением CFMI разработаны технологии, которые
обеспечат минимально возможную стоимость владения и безупречные технические
характеристики двигателей семейства CFM56.
В ходе проведения работ CFMI планировало получить следующие показатели:
- уменьшение затрат топлива на ~ 4…7%;
- уменьшение стоимости владения и ТО на
~ 15…20%;
- уменьшение уровня эмиссии NOx
на ~ 40…50% ниже норм ИКАО;
- уменьшение уровня шума на ~ 20 дБ ниже норм главы 3 ИКАО.
Первый этап работ по программе начался в 1998 г. и его
планировалось завершить в течение трёх лет. Финансирование этого этапа работ за
1998 - 2000 гг. составило около 300 млн. долл.
Работы между участниками разделены следующим образом.
SNECMA Group отвечает за:
- вентилятор со стреловидными
лопатками;
- устойчивость подпорных ступеней;
- конструкцию малой массы;
- эффективную высоконагруженную турбину
низкого давления;
- подшипник № 4 при противовращении
роторов ТВД и ТНД.
Компания GEAE отвечает за:
- компрессор высокого давления;
- камеру сгорания TAPS;
- высоконагруженную ТВД;
- щёточные уплотнения;
- улучшенный подшипник № 3.
Совместно SNECMA Group и GEAE отвечают за:
- взаимодействие ТВД и ТНД;
- САУ;
- акустические характеристики;
- испытания двигателя.
.5.2 Результаты работ по программе TECH56
Вентилятор. Велись работы, направленные на
создание малошумного широкохордного вентилятора со стреловидными лопатками и
высокой частотой вращения.
По оценкам специалистов применение вентилятора со
стреловидными широкохордными лопатками позволит:
- увеличить КПД;
- увеличить расход воздуха при большей
частоте вращения;
- увеличить тягу при том же диаметре
вентилятора;
- уменьшить уровень шума.
Для вентилятора с Dв = 1,549 м рассматривались сплошные
стреловидные лопатки, а для вентиляторов Dв > 1,549 м - полые.
Были изготовлены и испытаны три вентилятора - два со
стреловидными (Dв = 1,549 м и Dв = 1,727 м) и один со сплошными (Dв = 2,134 м) лопатками.
В ходе работ были проведены следующие испытания:
- на усталостную прочность стреловидных
лопаток (1998 г);
- на локализацию разрушения (1998 г);
- на стойкость лопаток при попадании
посторонних предметов (1998 г);
- на снятие характеристик (1999 г);
- на устойчивость вентилятора (1999 г);
- испытания вентилятора с
полноразмерными стреловидными лопатками при боковом ветре (1999 г);
- статические испытания и испытания на
усталостную прочность с применением устройства снижения нагрузок LRD (1999 г);
- на обрыв полых лопаток (2000 г);
Суммарная наработка двух вентиляторов с Dв = 1,549 м и 1,727 м на стенде в
составе двигателя CFM56-5C составила около 50 часов.
Окончательные испытания на натурном двигателе состоялись в конце 2001 года.
Проведённые исследования показали, что при сохранении
максимального значения к.п.д., как у ТРДД CFM56-7, расход воздуха через вентилятор может быть
увеличен на ~ 2...2,5%. При
установке такого вентилятора на ТРДД CFM56-7 можно увеличить тягу двигателя на ~ 6…7%, т.е. примерно до уровня 125 кН, и уменьшить
затраты топлива на ~
1%. Также было отмечено улучшение работы вентилятора с точки зрения запаса
газодинамической устойчивости.
Подпорная ступень без регулируемого
клапана перепуска (Variable Bypass Valve, VBV). Цель внесения этого изменения в
конструкцию двигателя - повышение устойчивости и уменьшение массы подпорных
ступеней. В ходе проведённых исследований были успешно осуществлены:
- проверка работоспособности двигателя
без клапана VBV;
- работы по надроторному устройству;
- выбор концепции устройства
обнаружения града;
- испытания надроторного устройства на
уменьшенной модели вентилятора;
- испытания двигателя, оснащённого
камерой сгорания TAPS и устройством
обнаружения града.
Проведённые исследования показали, что отсутствие
клапана VBV не приводит к ухудшению
работоспособности подпорных ступеней и двигателя.
Устройство снижения нагрузок (Load Reduction Device, LRD). Оно предназначено для уменьшения массы конструкции,
поддержания постоянной частоты вращения вентилятора и уменьшения дисбаланса при
обрыве лопатки. Устройство LRD
располагается в полости промежуточного корпуса и срабатывает мгновенно в случае
обрыва лопатки вентилятора, разъединяя каскад низкого давления с остальной
частью двигателя. Его применение позволит снизить массу двигателя на 90 кг
благодаря более простой и лёгкой конструкции корпуса вентилятора и пилона.
Компрессор высокого давления. Новая концепция КВД была направлена
на снижение стоимости технического обслуживания при улучшении его
характеристик.
К началу 2002 года было изготовлено три варианта КВД.
Наработка на стенде двух вариантов составила ~ 335 часов. Испытания завершены в конце 2002 года.
В 2000 году были завершены испытания первого варианта
КВД, которые показали увеличение запаса ГДУ на 24% при повышенной частоте
вращения, но по к.п.д. он уступал современным компрессорам. С середины 2001 года
проводились испытания второго перепрофилированного варианта КВД, который имел zк = 6, ????*к = 14,7, число лопаток 960 (снижено на ~ 40%) и среднюю величину ????*ст = 1,57 (увеличена на ~ 20%).
Результаты стендовых испытаний КВД показали отличные
аэромеханические характеристики, низкую чувствительность к неравномерности
потока на входе и изменению радиального зазора на периферии лопаток.
Камера сгорания TAPS. Конструкция камеры сгорания TAPS (Twin-Annular Pre-Mixed Swirler) была
направлена на снижение уровня эмиссии. Компания GEAE обладает рядом патентов на камеры сгорания, которые
оснащены двухярусными завихрителями с закруткой потока. Создавая мощные
вихревые потоки, такие камеры сгорания обеспечивают быструю подготовку
однородной топливно-воздушной смеси. С точки зрения эффективности,
перспективные топливные форсунки могут снизить уровень эмиссии NOx, CO и HC
более чем на 50%. Технической проблемой является обеспечение долговечности,
экономической доступности и удовлетворительной работоспособности в широком
диапазоне эксплуатационных режимов работы.
В камере сгорания TAPS используется относительно новый класс материалов,
известный как микроламиниты. Микроламиниты составляются из тонких слоёв
металлической и керамической фольги, которые спрессованы вместе при температуре
чуть ниже температуры плавления металла. Микроламиниты привлекают всё большее
внимание в качестве замены никелевых сплавов при изготовлении деталей
двигателя, а также в качестве возможной замены теплозащитных керамических
покрытий.
Оптимизация режимов работы форсунок камеры сгорания TAPS в зависимости от режима полёта
самолёта позволяет удовлетворять требованиям ICAO по выбросу вредных веществ. Результаты, полученные на
июль 2001 года, свидетельствуют, что камера сгорания TAPS позволяет понизить уровень эмиссии NOx на 65%, а не на 50%, как
планировалось ранее.
В мае 2001 года были успешно завершены испытания
двигателя CFM56-7B, оснащённого камерой сгорания TAPS, при попадании града, когда через него прошло 26 тонн
льда. Двигатель хорошо справился с этими испытаниями. Характеристики двигателя
оказались очень близкими к предварительным расчётам. Также были определены
законы управления, которые помогут эксплуатировать двигатель с такой камерой
сгорания с учётом действующих и будущих норм по уровням шума и эмиссии.
В июле 2001 года были закончены ресурсные испытания
камеры сгорания. Результаты испытаний использованы при разработке второго
варианта конструкции форсунок, испытания которых были проведены в конце 2001
года.
В конце 2001 года камера сгорания TAPS была испытана в составе двигателя CFM56-7.
Турбина. Объединение CFMI придаёт очень большое значение разработке новых
вариантов ТВД и ТНД. Только оно обладает семейством двигателей с
одноступенчатой ТВД для самолётов гражданской авиации, наработавших в
эксплуатации более 500 млн.ч.
При разработке турбины по программе TECH56 рассматривались два технических
решения:
- ТВД и ТНД с однонаправленным
вращением роторов, которое предназначено для внедрения в модификации двигателей
семейства CFM56;
- ТВД и ТНД с противоположным вращением
роторов, которое предназначено для применения в новых двигателях.
Конструкция с противоположным вращением роторов имеет
ряд преимуществ, позволяющих уменьшить массу, стоимость двигателя и затраты
воздуха на охлаждение.
В обоих случаях специалисты CFMI остаются сторонниками сохранения простоты конструкции
путём применения одноступенчатой ТВД, но при этом понимают сложность получения
высокого КПД при использовании такого подхода.
При проектировании новых турбин особое внимание было
обращено на:
v для ТВД:
- разработку одноступенчатой турбины,
рассчитанной на ????*т = 4,6 с η*т = 0,905;
- применение 3D аэродинамики для лопаток СА и РК;
- уменьшение числа лопаток СА и РК на
10%;
- применение схемы охлаждения лопаток
СА с низкими потерями на смешение;
- уменьшение интенсивности скачка
уплотнения на задней кромке лопаток РК на 50%;
- уменьшение расхода охлаждающего
воздуха на 22%.
v для ТНД:
- уменьшение числа деталей на 35%;
- улучшение обтекания при
взаимодействии с ТВД и четырёхступенчатой ТНД.
При испытаниях первых двух вариантов ТВД было получено
уменьшение интенсивности скачка уплотнения на задних кромках лопаток РК 50%.
Последний вариант ТВД оптимизирован для дальнейшего ослабления скачка.
По сравнению с ТНД двигателя CFM56-5B/P, новая турбина имеет увеличенные на
15% степень понижения давления и на 4% нагруженность ступеней, в то время как
количество лопаток уменьшено на 35% (до 970).
Для повышения эффективности турбины специалисты CFMI провели большой объём исследований,
направленных на снижение потерь в переходном канале между ТВД и ТНД. Цикл этих
испытаний был завершён ещё в 1999 году. Испытания ТВД и ТНД с противоположным
вращением роторов были завершены 2000 году.
Проведённые работы позволили уменьшить расход топлива
на 0,5% и увеличить запас по температуре за турбиной на 6…10° С.
Щёточные уплотнения. В рамках программы TECH56 была проведена серия испытаний
щёточных уплотнений, установленных на модифицированном двигателе CFM56-5B.
Результаты испытаний показывают, что щёточные уплотнения
по сравнению с традиционными лабиринтными уплотнениями позволяют снизить утечки
более чем на 40%.
Шевронное сопло. В рамках программы TECH56 проводились исследования
шевронного сопла, выходное сечение которого имеет гофрированную форму. Такие
сопла улучшают смешение, приводят к очень незначительному снижению тяговых
характеристик и являются конкурентоспособными для снижения шума на боковой
линии.
Проведённые модельные акустические испытания такого
сопла показали удовлетворительные результаты - измеренный уровень шума на
боковой линии уменьшился на 3 дБ.
В настоящее время объединение CFMI располагает полным комплектом технологий,
подготовленных к внедрению в рамках программы TECH56. Работы, связанные с перспективным шестиступенчатым
компрессором, выявили потенциальную возможность увеличения ресурса при
использовании перепрофилированных с применение 3D аэродинамики рабочих лопаток. Испытания ТВД и ТНД с
улучшенным КПД продемонстрировали экономию топлива, а применение камеры
сгорания TAPS способствовало значительному
снижению уровня эмиссии.
Однако руководство объединения заявило, что создание
нового двигателя не входит в текущие планы, так как заказчики не выразили в нём
явной потребности. В связи с этим партнёры по программе TECH56 разработали три сценария:
) выпуск нового двигателя для нового самолёта;
) выпуск нового двигателя для существующего
самолёта;
) модернизация двигателя, которым уже оснащён
существующий самолёт.
Применение нового шестиступенчатого КВД может внести в
двигатель такие изменения, которые будут соответствовать первому сценарию (т.е.
новый двигатель для нового самолёта). Стреловидные лопатки вентилятора, камера
сгорания TAPS или турбина с противовращением могут
стать составляющими нового двигателя при его использовании либо на новых
(первый сценарий), либо на эксплуатируемых самолётах (второй сценарий).
По мнению руководства CFMI, это означало, что наиболее вероятным является третий
сценарий, а именно модернизация двигателя, особенно во время ремонта.
Объединение CFMI продолжало оценку этого сценария, но
на основе заявлений заказчиков. Оно изучало возможность на основе программы TECH56 начала работ по модернизации ТРДД CFM56-5B/P и CFM56-7B для семейства самолётов A320 и B737NG соответственно. В случае утверждения
этого сценария, модернизация двигателей станет первым существенным внедрением
технологий, разработанных по программе TECH56.
CFMI основывалось на опыте, полученном при проведении
модернизации ТРДД CFM56-3, -5B, -5C путём применения пакета технологий, разработанных для более современного
ТРДД CFM56-7B. CFMI решало, сможет ли оно подготовить "комплект для
модернизации", который мог бы предоставить заказчикам конкретные
преимущества при существующем состоянии авиации.
В то время как решение по данному вопросу ещё не было
принято, сам комплект уже был определён. Он коснулся часто заменяемых деталей
двигателя при ремонте. В него включены:
- новые лопатки РК КВД,
сконструированные с применением 3D
аэродинамики, для поддержания повышенного КПД в течение более длительного
периода времени;
- новые лопатки РК ТВД с уменьшенной
интенсивностью скачков уплотнения СА ТНД;
- оптимизированная система
топливоподачи для снижения уровня эмиссии в камере сгорания.
Тенденции на рынке поддерживали концепцию такого
комплекта модернизации. В 2006 году произошёл резкий скачок в необходимости
ремонта двигателей CFM56-7B и -5B, так как в период с 1998 года по 2000 год их было поставлено
большое количество. Это стало для заказчиков двигателей CFM56 своевременным моментом внедрения
такого комплекта как раз на "пике посещения" ремонтных заводов.
Объединение CFMI смогло модернизировать половину ТРДД
CFM56-5B и CFM56-7B, находящихся в эксплуатации. Кроме
того комплект для модернизации коснулся двигателей, находящихся в производстве,
что является большим отличием от комплекта, предоставленного в своё время для CFM56-3. Объединение CFMI смогло предоставить авиакомпаниям
возможность внесения изменений в конструкцию двигателей, которые ещё будут
изготавливаться для уже заказанных самолётов А320 и B737, чтобы поддержать их конкурентоспособность.
В 2006 году комплект для модернизации TECH56 был сертифицирован и в настоящее
время эти усовершенствования находят широкое применение на двигателях CFM56-5B/P и -7B. Модернизация двигателей позволяет
повысить эффективность и продлить срок эксплуатации двигателя без снятия с
крыла, но не улучшит технические характеристики. Основная идея заключается в
том, что на самолёте можно использовать, с одной стороны, обычные двигатели
"вчерашнего дня", а с другой стороны, двигатели 2006 года (с
комплектом модернизации или новые).
Программа TECH56 является фактически первым шагом на пути к комплексной инициативе,
направленной на улучшение двигателей. Наряду с этой программой объединение CFMI обдумывает требования, которые
появятся примерно через десять лет с тем, чтобы оно смогло быстро подготовиться
к началу работ по созданию нового двигателя, если этого потребует рынок. И уже
в настоящее время объединение CFMI
разработало два сценария [6]:
) выпуск к 2016 году нового ТРДД Leap-X (Leading Edge Aviation Program) для 100 - 200- местных
самолётов Airbus и Boing нового поколения;
) выпуск к 2025 году ТРДД с открытым
(незакапотированным) вентилятором и уже готовым газогенератором от Leap-X.
По компоновке Leap-X будет вполне традиционным
двухконтурным турбореактивным двигателем, однако конструкция его узлов будет
усовершенствована в целях снижения массы и оптимизации их совместной работы.
Разрабатывается совершенно новый вентилятор с лопатками, изготовленными из
композиционных волокон пространственного сплетения. Отлажена технология,
позволяющая увеличить жесткость и прочность лопаток при одновременном
уменьшении массы вентилятора. В двигателе Leap-X будет использована
усовершенствованная камера сгорания TAPS II от двигателя GE 90/GEnx, разработанного
фирмой General Electric. Лопатки турбины Leap-X намечают изготовлять из
композиционных материалов на основе керамической матрицы, которые имеют втрое
меньшую плотность по сравнению с традиционно используемыми металлами. Массу
двигателя Leap-X намечают существенно уменьшить (примерно на 80 кг) путем
сокращения числа лопаток турбины первой ступени и увеличения степени повышения
давления до значения 16:1 (у современных двигателей семейства CFMI это
показатель составляет около 11:1). Другим техническим решением, берущим начало
в программах по GE 90/GEnx и направленным на уменьшение массы конструкции,
является применение блисков в компрессоре.
По второму сценарию можно отметить то, что в настоящее
время изучаются различные схемы, но наиболее перспективным считается
двухступенчатый вариант со ступенями противоположного вращения. На первом этапе
будут испытаны семь вариантов нового вентилятора (пять комплектов лопаток
разработаны специалистами General Electric, а еще два - инженерами SNECMA). К
проведению испытаний моделей вентиляторов в центре NASA им. Гленна приступили в
первом квартале текущего года.
2. Техническая эксплуатация авиационных газотурбинных двигателей
семейства CFM56
В настоящее время авиационные газотурбинные двигатели
семейства CFM56 входят в силовую установку более
половины всех коммерческих самолётов. Более 520 авиационных организаций по
всему миру отдали своё предпочтение двигателям CFM56 из-за его традиционной надёжности и низкой
стоимости использования. Более 10 000 самолётов, оснащённых этими двигателями,
поднимаются в воздух через каждые 2,5 минуты [1].
Существуют более чем 150 представительств службы
технической поддержки в авиакомпаниях более пятидесяти государств всего мира,
из них 45 имеют возможности проведения технического обслуживания и ремонта.
Кроме того, объединение CFMI
предоставляет круглосуточную поддержку телефонной связи по техническим и
коммерческим вопросам. Центры обучения и подготовки специалистов, находящиеся в
США и Франции, осуществляют всеобъемлющую практическую подготовку на все
модификации двигателей CFM56.
Двигатели семейства CFM56 имеют самую
обширную сеть технической поддержки в мире.
.1 Условия работы и факторы, влияющие на техническое
состояние двигателя
Несмотря на большие успехи в создании высоконадёжных
ГТД в эксплуатации возможны случаи изменения их технического состояния под
действием различных повреждающих факторов [7] до уровня, способствующего
снижению безопасности полётов и эффективности применения этих двигателей. Под
повреждающими понимаются факторы, воздействие которых механическим,
термическим, химическим, электромагнитным и др. путём на конструкцию ГТД
приводит к изменению уровня его работоспособности, качества функционирования,
внешнего вида, конфигурации, состояния поверхности, физико-механических
свойств, целостности. Результатом подобного воздействия на элементы конструкции
ГТД является повреждение двигателя. В этих условиях обеспечение требуемого
уровня безопасности полётов и эффективности применения ГТД возможно на основе
определения (контроля и диагностирования) уровня повреждения двигателя в
процессе эксплуатации.
Все виды повреждений и разрушений элементов
конструкции ГТД определяются действием следующих повреждающих факторов:
- конструктивных;
- производственных;
- эксплуатационных.
Конструктивные повреждающие факторы связаны с
несовершенством конструкции. Их действие проявляется в виде механических
разрушений, работы деталей в нерасчётных условиях.
Производственные повреждающие факторы
связаны с
несовершенством производства. Возникновение этих факторов происходит при
механической и термической обработке, при сварке, пайке и других
технологических процессов. Производственные факторы влияют на усталостную
прочность материала детали и проявляют с себя в виде концентраторов напряжений,
особенно в наиболее напряжённых местах и местах нерациональной формы сопряжений
участков детали разных размеров, то есть в случае выбора неоптимального
значения радиуса галтели. Недостаточное совершенство технологии контроля
технического состояния деталей в процессе их изготовления способствует
поступлению в эксплуатацию ГТД с повреждающими факторами.
Условиями возникновения повреждающих факторов при
сборке являются:
- завышение или занижение натягов
(зазоров);
- сборка с нарушением соосности;
- создание монтажных напряжений;
- сборка узла без одной из его деталей;
- затяжка гаек, болтов и контровка не в
ТУ;
- перезатяжка ниппелей трубопроводов;
- установка повреждённых деталей и так
далее.
Эксплуатационные повреждающие факторы связаны с условиями эксплуатации
ГТД. В процессе эксплуатации авиационный двигатель подвергается влиянию
большого числа разнообразных факторов, связанных как с внешними параметрами,
характеризующими состояние атмосферы, так и с параметрами, обусловленными
особенностями использования двигателя в системе силовой установки самолета [8].
Основными из них являются:
- невыдерживание эксплуатационных
ограничений;
- создание нерасчётных нагрузок;
- несоответствие состояния аэродромов
требованиям условий применения;
- повышенная агрессивность окружающей
среды (запылённость, загрязнённость воздуха промышленными отходами и природными
катаклизмами, повышенная влажность, водность, температура и давление);
- неправильная регулировка параметров
системы, создающая повышенные нагрузки на детали;
- механические повреждения деталей,
связанные с попаданием посторонних предметов;
- перезатяжка или недозатяжка болтовых
соединений;
- монтажные напряжения в трубопроводах,
создаваемые при подгибке трубопровода при монтаже;
- неправильная сборка узлов;
- недозаправка или заправка
некондиционной рабочей жидкостью (топливо, масло);
- заброс температуры газов T*пр;
Несмотря на то, что влияние каждого в отдельности
эксплуатационного фактора на характеристики и эксплуатационные свойства ГТД в
ряде случаев может быть небольшим по величине, при неблагоприятном стечении
обстоятельств, когда влияние отдельных факторов действует в одном направлении,
приходится сталкиваться с существенным ухудшением данных двигателя и
соответственно летно-технических свойств самолета.
2.2 Виды технического состояния двигателя
Эксплуатация представляет собой стадию жизненного
цикла ГТД с момента принятия его эксплуатирующим предприятием до отправки в
ремонт или списания и состоит из этапов: процесса ввода для использования по
назначению, приведения в установленную степень готовности, использование по
назначению, хранения, транспортирования, на которых реализуется, поддерживается
и восстанавливается исправное и работоспособное техническое состояние.
Эксплуатация без этапа использования по назначению представляет собой
техническую эксплуатацию [9].
Под техническим состоянием понимается состояние ГТД,
определяемое совокупностью характеристик двигателя, изменяющихся в процессе
производства и эксплуатации, определяющих степень соответствия ГТД
установленным требованиям. В процессе эксплуатации ГТД может пребывать в
следующих состояниях:
- исправное состояние;
- неисправное, но работоспособное
состояние;
- неработоспособное состояние;
- предельное состояние.
Исправное состояние - состояние ГТД, при котором он соответствует
всем требованиям нормативно-технической и конструкторской (проектной)
документации.
Работоспособное состояние - состояние ГТД, при котором
значения всех параметров, характеризующих способность выполнять заданные
функции, соответствуют требованиям нормативно-технической и конструкторской
(проектной) документации.
Неработоспособное состояние - состояние ГТД, при котором он не
соответствует хотя бы одному требованию нормативно-технической и
конструкторской (проектной) документации, характеризующему способность
выполнять заданные функции.
Предельное состояние - состояние ГТД, при котором
восстановление его исправного состояния не возможно или экономически
нецелесообразно.
Событие перехода из исправного состояния в
работоспособное называют повреждением (рис. 16), а переход из исправного
или работоспособного состояния в неработоспособное состояние - отказом.
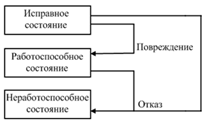
Рис. 16. Схема основных событий и состояний ГТД [10]
.3 Стратегия программы ТО и Р, применяемая к двигателям
семейства CFM56
Стратегия - совокупность принятых принципов,
правил и управляющих воздействий, определяющих комплексное развитие
эксплуатационных свойств конструкции AT, методов организации и
производственно-технической базы ее ТО и Р. Данное определение стратегии
отражает необходимость системного подхода к решению проблемы повышения
эффективности ТО и Р, нацеливает на совместные согласованные действия в рамках
единой программы всех организаций и предприятий, создающих, эксплуатирующих и
ремонтирующих AT [11].
Программа технического обслуживания двигателей
семейства CFM56 основана на удовлетворении
требований международных стандартов (ICAO, MSG-3) и обеспечивает поддержание
летной годности двигателей в пределах жизненного цикла эксплуатации по
состоянию с коэффициентом готовности 99,98%. Двигатель не имеет графика
периодического ремонта и может оставаться на крыле до возникновения какой-либо
серьёзной неисправности или исчерпания ресурса его компонентов.
Принятая стратегия "по состоянию"
осуществляется на трёх уровнях:
Ø линейное ТО (оперативное);
Ø модульное ТО;
Ø заводское ТО.
Линейное ТО осуществляется с установленными на
ЛА двигателями и включает в себя работы по:
- демонтажу и монтажу заменяемых
агрегатов;
- обслуживанию и проверке;
- ремонту освещения;
- поиску и устранению неисправностей;
- замене двигателя.
Модульное ТО осуществляется в ремонтных
мастерских с ограниченными возможностями ремонта, которые в первую очередь
заинтересованы в замене модулей, узлов и агрегатов.
Заводское ТО осуществляется в мастерских с
широкими возможностями, которые занимаются полной разборкой двигателя, его
осмотром, ремонтом и обратной сборкой.
2.4 Проблемы, возникающие при эксплуатации "по
состоянию"
При проектировании двигателей семейства CFM56 в их конструкцию закладывался
принцип "безопасного повреждения", который предполагает, что
конструкция застрахована от катастрофических разрушений.
В конструкциях с "безопасным повреждением"
допускается появление трещин в отдельных силовых элементах, однако, трещины не
должны приводить к разрушению или черезмерной деформации конструкции [12]. Это
достигается выбором типа конструкции, при котором возможное разрушение или
усталостные трещины только уменьшат до некоторой степени статическую прочность
и жёсткость конструкции, достаточные для завершения безаварийного полёта.
Увеличение допускаемых напряжений в элементах конструкции с безопасным
повреждением может достигать 15…20% по сравнению с соответствующими
напряжениями, принимаемыми для конструкции безопасного срока службы.
Выигрыш от применения безопасно повреждаемой
конструкции заключается в уменьшении массы изделия, увеличении срока службы и
уменьшения его стоимости. Безопасно повреждаемые конструкции обслуживаются
"по состоянию". Опыт эксплуатации таких конструкций показывает, что
90…92% деталей изделия сохраняют свою работоспособность после достижения своего
расчётного срока службы, поэтому запасных частей требуется лишь 8…10% от того
количества, которым должна быть укомплектована конструкция с безопасным
ресурсом. Главным преимуществом конструкций с "безопасным
повреждением" является уменьшение возможности катастрофического разрушения
в полёте.
Конструкция с допускаемыми повреждениями требует
трудоёмкого обслуживания, так как начиная с некоторой наработки появление
трещин является не исключением, а закономерным явлением. Эффективность осмотров
должна быть такой, чтобы любая трещина, способная привести к катастрофе,
обнаруживалась до того, как она станет критической.
Трудоёмкость осмотров может быть во много раз снижена
за счёт введения в конструкцию средств, сигнализирующих о появлении в ней
усталостных трещин.
3. Характерные повреждения авиационных газотурбинных двигателей семейства
CFM56
С точки зрения надёжности повреждение - это событие,
заключающееся в нарушении исправного состояния объекта при сохранении
работоспособного состояния [13].
Повреждение является результатом воздействия
повреждающих факторов на элементы конструкции ГТД, проявляющееся в изменении
внешнего вида, конфигурации, состояния поверхности, физико-механических
свойств, целостности элемента конструкции и работоспособности ГТД [7].
3.1 Типичные повреждения элементов конструкции
Опыт эксплуатации зарубежных и отечественных ГТД
показывает, что типичными повреждениями и неисправностями, способствующими авиационным
происшествиям, являются [7]:
ü механические повреждения (усталостные
трещины, забоины, вмятины, эрозия) и разрушения деталей проточной части;
ü эксплуатационные повреждения и
разрушения элементов конструкции подшипников опор роторов и приводов агрегатов;
ü термические повреждения элементов
конструкции камер сгорания, сопловых аппаратов, дисков и рабочих лопаток первой
ступени турбины;
ü износ контактных поверхностей
сопрягаемых частей деталей;
ü закоксованность топливных форсунок;
ü эрозионно-коррозионное повреждение
поверхностей деталей;
ü загрязнения поверхностей деталей
газовоздушного тракта отвердевшей смесью масел, топлива, пыли.
Анализ и обобщение основных эксплуатационных
повреждений авиационных ГТД, установленных на неманевренных ЛА, показывает
следующее распределение повреждений элементов конструкции (таблица 16).
Таблица 16 Характер распределения основных повреждений
ГТД
|
Вид повреждения ГТД,
установленных на неманевренных ЛА
|
% от поступивших в ремонт
|
|
Повреждения от посторонних
предметов Эрозионный износ лопаток компрессора Забоины на лопатках Коррозия
силовых корпусов Повреждение элементов конструкции 1-й ступени турбины
Повреждение элементов масляной системы Повреждение элементов топливной
системы Коррозия входного устройства Трещины жаровой трубы Прочие
|
15 70 65 75 75…80 5 75…85
55 80 0…5
|
.2 Распределение и характер повреждений элементов
конструкции ГТД по системам и узлам и их причины возникновения
3.2.1 Компрессор
Характерными повреждениями компрессора являются
механические, усталостные и эрозионные повреждения рабочих и статорных лопаток.
Основными причинами являются [9]:
ü высокий уровень динамических
нагрузок;
ü попадание посторонних предметов в
воздушный тракт двигателя при его работе (воздействие воды, пыли, крупных
частиц, птиц);
ü коррозионное воздействие;
ü некачественное изготовление лопаток,
дисков (наличие ковочных трещин, дефектов материала, отклонения размеров от
чертёжных, высокие остаточные напряжения).
Высокий уровень динамических нагрузок в сочетании с действием концентраторов
напряжений при расчётных нагрузках и ухудшением физико-механических свойств
материала во многих случаях приводит к усталостным повреждениям и разрушениям
лопаток компрессора, вентилятора (рис. 17).
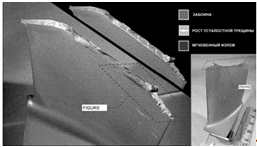
Рис.17. Этапы развития повреждения рабочей лопатки КВД
Одним из факторов, способствующих ускоренному
усталостному разрушению лопаток в эксплуатации, является работа отдельных
элементов конструкции двигателя на нерасчётных режимах: колебания
бандажированных лопаток при износе контактирующих поверхностей бандажных полок
свыше допустимых пределов; работа ГТД при нерасчётном положении лопаток
поворотного НА из-за разъединения или разрушения кинематики управления (рис.
18).
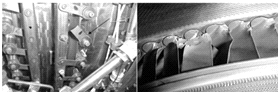
Рис. 18. Разрушение кинематики управления регулируемой
лопатки НА КВД
Развитие усталостных трещин, как правило, начинается с
выходных кромок и реже - с входных. В ряде случаев зарождение трещин происходит
со спинки или корытца, но только в комлевой части, непосредственно у замка. При
повреждении деталей компрессора из алюминиевого сплава на лопатках турбины
обычно образуется налёт расплавленного сплава в виде светлых пятен и точек,
которые могут служить признаками повреждений при оценке технического состояния
двигателя.
Усталостные повреждения замков лопаток компрессора
начинаются на тех участках рабочей поверхности хвостовика, где наибольший
концентратор напряжений неблагоприятно сочетается с общей неравномерностью
распределения напряжений. Контактирующие с диском поверхности хвостовика могут
повреждаться в результате действия фреттинг-коррозии. Другой причиной
разрушения хвостовиков лопаток компрессора являются повышенные контактные
напряжения из-за нарушения плоскостности граней выступа диска и хвостовика
лопатки.
Колебания лопаток направляющего аппарата вызываются
срывными колебаниями и колебаниями от вращающегося срыва. Формы колебаний
лопаток направляющих аппаратов, приводящие к усталостным повреждениям,
относятся к сложным изгобно-крутильным и пластинчатым формам. На низких
частотах проявляются изгибные и изгибно-крутильные формы, на высоких частотах -
пластинчатые формы (рис. 19).
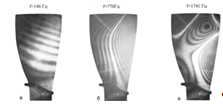
Рис. 19. Пример голографических интерферограмм рабочей лопатки
вентилятора для форм колебаний [14]: а - первая изгибная форма; б - первая
крутильная форма; в - пластинчатая форма
Попадание посторонних предметов в
воздушный тракт двигателя приводит к механическим повреждениям элементов проточной части,
типичными повреждениями являются забоины, вмятины, вырывы материала детали
(рис. 20), которые возникают при рулении и движении по ВПП, при взлёте, посадке
ЛА, при включении реверса и на стоянке при работающих двигателях.
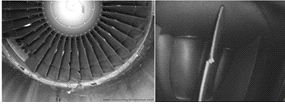
Рис. 20. Забоины, вырывы, вмятины лопаток вентилятора
и компрессора двигателя CFM56-5B
Повреждения элементов проточной части компрессора
посторонними частицами размером менее 0,4 мм в условиях работы ГТД в запылённой
местности относятся к повреждениям эрозионного характера. Такое повреждение
является в эксплуатации одним из наиболее распространённых видов повреждений
(рис. 21).
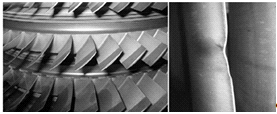
Рис. 21. Эрозия лопаток КВД и лопаток спрямляющего
аппарата вентилятора
При работе ГТД в условиях повышенной водности, когда
воздух насыщен водой жёсткостью от 1,5 до 12,4 мг-экв/л, на рабочих и статорных
лопатках компрессора, где температура воздуха достигает температуры испарения
воды, а также на внутренних частях камеры сгорания, форсунках и элементах
конструкции турбины образуются солевые отложения (рис. 22). Увеличение объёма
воды, проходящей через двигатель, и её жёсткости приводит к устойчивой
тенденции ухудшения газодинамических параметров двигателя.
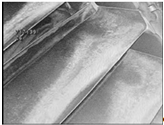
Рис. 22. Солевые отложения на рабочих лопатках
компрессора
Вдобавок к характерным повреждениям компрессора ГТД на
последних сериях двигателей семейства CFM56 (CFM56-5B и CFM56-7B) в процессе эксплуатации выявлено
характерное им повреждение, связанное с задеванием ротора КВД о элементы
статорной части. Потенциальная область контакта располагается в зонах между
ободом переднего барабана-диска и бандажными сегментами лопаток НА второй
ступени. Такая же область располагается между ободом диска и бандажными
сегментами НА третей ступени, а также между бандажными сегментами НА третей
ступени и ободом заднего барабана-диска четвёртой ступени (рис. 23).
Причинами вероятного контакта "ротор-статор"
в этих зонах являются относительно маленькие осевые зазоры между вращающими и
неподвижными частями компрессора, а также износ внутренних втулок поворотных
лопаток направляющего аппарата второй и третей ступени (рис. 24 а). В
результате износа втулок поворотных лопаток второй и третьей ступени возникает
возможность осевого перемещения всего направляющего аппарата. При этом
происходит
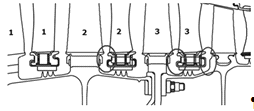
Рис. 23. Потенциальные зоны вероятного контакта
"ротор-статор"
касание бандажных сегментов о полки рабочих лопаток и
касание полуколец сотовых уплотнений с выступом обода диска (рис. 24 б).
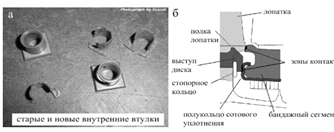
Рис. 24. Взаимодействующие элементы конструкции
проточной части двигателя
В результате касания при работающем двигателе в зоне
контакта происходит взаимный износ деталей, что приводит к последующему
повреждению сотового уплотнения и в дальнейшем к разрушению его полуколец,
которые, попадая в проточную часть двигателя, повреждают элементы конструкции
последующих ступеней (рис. 25).
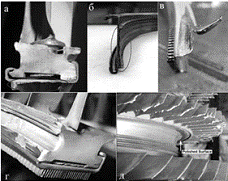
Рис. 25. Повреждения элементов проточной части
компрессора в результате их касания при работающем двигателе: а, б - чрезмерный
износ или отсутствие сотового покрытия воздушного уплотнения; в - механическое
повреждение загнутой кромки (в зарубежной практике называется
"джэй-хук") полукольца сотового уплотнения; г - износ верхнего
выступа бандажного сегмента и J-hook’а; д - повреждения рабочих лопаток
компрессора, вследствие попадания разрушенных элементов в проточную часть
двигателя
За всю историю существования двигателей семейства CFM56 в эксплуатации возникало 34
подобных случая, при этом 8 из них повлекли за собой выключение двигателя в
полёте, 16 привели к помпажированию, а остальные 10 были выявлены в процессе
проведения запланированных работ по ТО.
По поводу случившихся инцидентов завод изготовитель
двигателей выпустил ряд бюллетеней. Первый был выпущен в 2004 году и обязывал
эксплуатантов после 24 000 часов наработки осуществлять периодический
визуальный осмотр, либо менять внешние и внутренние втулки регулируемых лопаток
на новые. В последнем выпущенном бюллетене завод производитель предоставляет
стандарты по осуществлению визуального осмотра двигателя CFM56-7B и рекомендации по замене существующих деталей, на детали из
более прочного материала.
.2.2 Камера сгорания и топливные форсунки
Типичными повреждениями камеры сгорания являются
повреждения термического и усталостного происхождения. Основными причинами
повреждений являются:
ü высокий уровень температурных
нагрузок;
ü высокий уровень вибрационных
нагрузок.
Усталостные трещины располагаются в районах сварных
швов корпуса, фланцев для отбора воздуха на различные нужды систем ЛА, бобышек
для крепления агрегатов. Они возникают от действия вибрационных нагрузок при
повышенных статических нагрузках (рис. 26). Повышенные статические нагрузки
наводятся при монтаже и изменяют расчётный характер нагружения корпусов камеры
сгорания при работе двигателя.
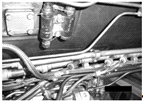
Рис. 26. Трещина корпуса камеры сгорания в осевом направлении
Нарушение характеристик распыла форсунок вследствие
закопчённости и закоксовывания вызывает местный перегрев стенок камеры сгорания
и жаровой трубы. Это приводит к выпучиванию, короблению, растрескиванию,
повышенному окислению материала стенки КС и ЖТ (рис.27). Ухудшение распыла
топлива форсунками из-за отложения нагара или засорения (рис. 28) является
причиной значительной неравномерности температурного поля перед турбиной.
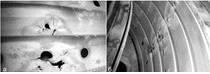
Рис. 27. Характерные повреждения стенок жаровой трубы:
а - прогар и коробление внутренней стенки ЖТ; б - коробление и трещина наружной
стенки, проходящая через все панели ЖТ.
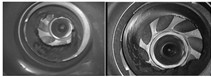
Рис. 28. Отложение нагара на диффузорах форсунок КС
В силу своих конструктивных особенностей ЖТ двигателей
семейства CFM56 в процессе эксплуатации
подвергаются таким характерным повреждениям, как прогар и частичная потеря
материала дефлектора фронтового устройства КС (рис. 29).
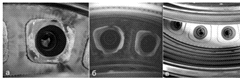
Рис. 29. Состояния дефлекторов фронтовых устройств КС:
а - состояние дефлектора, подверженного газовой эрозии; б - обгорание и утеря
кромок дефлектора; в - исходное состояние дефлекторов ФУ КС, не побывавшей в
эксплуатации
В случаях попадания в проточную часть двигателя птицы
или иных посторонних предметов требованиями технической эксплуатации двигателя
установлена необходимость проверки посадки ЖТ на топливные форсунки, которые
обеспечивают поддержку ЖТ в передней плоскости [4]. При этом, в результате
ударного воздействия посторонних предметов с ЖТ возможно её смещение (рис. 30),
что так же не допустимо, так как это приведёт к работе КС в нерасчётном режиме,
что, в общем, неблагоприятно сказывается на её ресурсе. В соответствии с
программой ТО через определённое количество часов наработки или совершённых
циклов осуществляется периодический визуальный осмотр и оценка внутреннего
технического состояния КС. По сравнению полученных в ходе осмотра данных с
требуемыми допусками, которые прописаны в соответствующих по узлам разделах AMM, принимается решение о его
дальнейшей эксплуатации или проведении надлежащего ремонта.
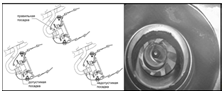
Рис. 30. Схема возможных посадок ЖТ на топливные
форсунки [4]
3.2.3 Турбина
Рабочие лопатки турбины современных ГТД, работая в
условиях сложного совместного действия статических, термоциклических и
динамических нагрузок, подвергаются неизотермическому нагружению при достижении
экстремальных температур в цикле нагружения. Это способствует появлению в
материале обширных областей, охваченных циклическими пластическими
деформациями, в которых исходные деформационные и прочностные свойства
материала претерпевают значимые изменения. Этим во многом объясняются
повреждения, переходящие в трещины и разрушения колёс и лопаток турбины.
Основными причинами повреждений являются:
ü высокий уровень температурных
нагрузок;
ü высокий уровень вибрационных
нагрузок;
ü высокий уровень изотермических и
неизотермических нагрузок;
ü высокий уровень динамических
нагрузок;
ü длительные статические нагрузки.
Под влиянием повышенных термических
напряжений и
повышенных температур, по сравнению с номинальными значениями, в определённых
условиях возникают следующие термические повреждения: перегрев материала
элементов конструкции; обгорание пера лопатки; вытяжка рабочих лопаток турбины;
трещины ползучести; повышенная степень окисления; растрескивание и прогар
кромок лопаток (рис. 31).
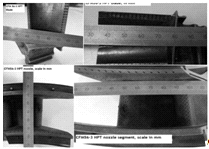
Рис. 31. Типичные повреждения элементов конструкции
турбины: а - эрозионный износ передних кромок лопаток турбины вулканическим
пеплом; б - нарост вулканического пепла на торце рабочей лопатки турбины; в -
образование термальных пузырей и закупорка отверстий для прохода охлаждающего
воздуха; г - обрыв рабочей лопатки турбины в результате роста усталостной
трещины до критического значения; д - обгорание рабочих лопаток ТНД; е -
трещина ползучести и окисление материала рабочей лопатки ТНД
Повреждения от действия вибрационных
нагрузок встречаются
на всех типах ГТД, эксплуатирующихся в разных странах мира. Эти повреждения
связаны с повышенным уровнем переменных напряжений, возникающих в деталях при
их колебаниях, с качеством изготовления и режимом нагружения. Режим нагружения
оказывает влияние как на предел усталости, так и на термоциклическую
долговечность.
Изотермические и неизотермические
режимы нагружения
оказывают существенное влияние на возникновение повреждений малоцикловой
усталости. Малоцикловое неизотермическое нагружение деталей горячей части ГТД
характеризуется существенной нестационарностью. Эта нестационарность
проявляется в изменении нагрузки (размаха напряжений или деформаций), разности
температур, длительности цикла и развивающихся деформациях ползучести.
Под действием повышенных динамических
нагрузок при наличии
концентраторов напряжений, ухудшения физико-механических свойств материала и
температурного состояния возникают усталостные повреждения рабочих лопаток
турбины и лопаток СА (рис. 32 б). В результате такого воздействия возникают
усталостные трещины в пазах замковой части лопаток. В эксплуатации при
определённых условиях возможно растрескивание защитного покрытия и создание
условий для ускорения коррозии (рис. 32 а).
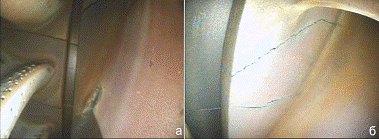
Рис. 32. Повреждения лопаток СА ТВД двигателя CFM56-5B: а - разрушение защитного покрытия; б - усталостные трещины
на внутренней бандажной полке
Под действием длительных статических нагрузок в
сочетании с повышенными температурами накапливается деформация горячих
статически нагруженных элементов авиадвигателей, по которым можно судить о
выработке ресурса (рис. 33).
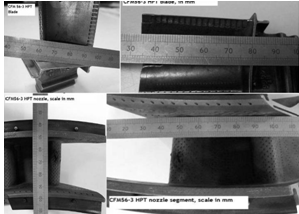
Рис. 33. Процедура контроля лопаток на предмет наличия
остаточной деформации
3.2.4 Подшипники опор роторов
Все повреждения и разрушения подшипников, происходящие
в условиях эксплуатации, могут быть условно разделены на следующие группы:
ü разрушения от усталости материала;
ü повреждения от повышенного износа;
ü разрушения, вызываемые изменением
зазоров и посадок между деталями подшипников и опорами ротора;
ü повреждения с последующим разрушением
из-за недостаточной смазки при запуске, из-за кратковременного или полного
прекращения подачи масла при работе двигателя.
Усталостное разрушение подшипников
качения проявляется
в виде ямок или выкрашивания материала дорожек колец и тел качения, в
эксплуатации это происходит из-за черезмерного увеличения нагрузок на подшипник
или применения материала с дефектами и нарушения технологии изготовления.
Возрастание нагрузок на подшипник является следствием увеличения
неуравновешенности ротора, нарушения требований ТУ при монтаже подшипников на
заводе-изготовителе или при ремонте.
Износ деталей подшипников выше допустимого, особенно тел качения
и поверхностей колец, приводит к увеличению радиальных зазоров в подшипнике и к
смещению ротора на величину, превышающую значение, предусмотренное ТУ.
Чрезмерный износ тел качения вызывает повреждение других деталей, омываемых
маслом. Из-за трения наружного кольца о направляющие борта при расхождении
сепаратора под действием центробежных сил происходит износ последнего.
Повреждение подшипников качения от
проскальзывания
происходит в режиме работы подшипника с повышенным, обычно радиальным, зазором,
когда действие определённых небольших нагрузок приводит к относительному
проскальзыванию поверхностей качения. Проскальзывание чаще проявляется в
роликоподшипниках опор ротора турбины двигателей, реже - в шарикоподшипниках.
Основными причинами проскальзывания роликоподшипника в процессе эксплуатации
ГТД являются:
ü снижение нагрузки на подшипник и
изменение соотношения сил сопротивления при смещении опор ротора;
ü увеличение радиального зазора от
перепада температур наружного и внутреннего кольца и в результате износа
подшипника;
ü уменьшение числа роликов под
нагрузкой и ухудшение условий входа в зону контакта при увеличении радиального
зазора.
Повреждение подшипников при масляном
голодании возникают
при снижении давления в маслосистеме до величины ниже требуемой. Это приводит к
нарушению баланса подвода и отвода тепла и, как следствие, к
непропорциональному расширению элементов конструкции подшипника, возникновению
нерасчётных условий работы, способствующих их разрушению.
При эксплуатации двигателей семейства CFM56 в силу их конструктивных
особенностей возникали проблемы, связанные с чрезмерным износом четвёртой
опоры, на которую опирается вал ТВД. Роликоподшипник четвёртой опоры является
межвальным и опирается на вал ТНД. Из-за трудностей в идентификации условий
реальной нагрузки межвальных подшипников обеспечение их работоспособности
является достаточно сложной технической задачей. Несмотря на то, что в
двигателях семейства CFM56
эта задача была решена, в эксплуатации имели место выходы из строя межвального
подшипника четвёртой опоры. Повреждение заключалось в чрезмерном износе
внешнего кольца роликоподшипника, что приводило к увеличению действующих на
него нерасчётных нагрузок и тем самым к снижению его надёжности.
В связи с этим CFMI выпустило ряд бюллетеней, которые рекомендовали при
последующем отходе двигателя в ремонт замену роликоподшипника, изготовленного
из стали M50Nil (низкоуглеродистая легированная сталь с содержанием
никеля), на роликоподшипник из глубокоазотированной стали марки 32CDV13 (рис.
34).
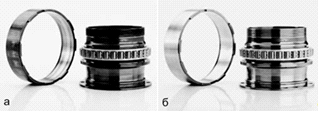
Рис. 34. Роликоподшипник четвёртой опоры двигателя CFM56-ALL: а - б/у старого образца; б - новый из
глубокоазотированной стали
.2.5 Детали приводов
Основными повреждениями деталей приводов являются
неравномерный или повышенный износ, выкрашивание или отслаивание материала
поверхности контакта, локальный перегрев, попадание стружки или других твёрдых
частиц в каналы или на трущиеся поверхности. Выкрашивание материала
поверхностей контакта происходит в результате действия высоких контактных
напряжений в тонком поверхностном слое зубьев, приводящих к подслойным
разрушениям. Как выкрашивание, так и отслаивание имеют усталостный характер.
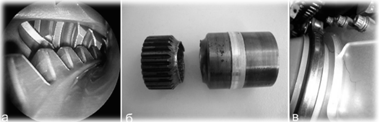
Рис. 35. Повреждения деталей приводов: а - незначительный
износ зубьев центрального привода; б - разрушение срезной муфты между воздушным
стартером и КПА; в - трещина на КПА в районе фланца привода агрегата
3.2.6 Трубопроводы
Трубопроводы топливной, масляной и дренажной систем
подвержены повреждениям типа надрезов, вмятин, местного износа. Вследствие
установки с нарушением ТУ возможно скручивание, местный износ, трещины от
вибраций. Трещины вблизи наконечников трубопроводов чаще всего распространяются
по сварному шву или в зоне теплового влияния. Причиной появления трещин может
быть коррозия под напряжением или усталость при высокочастотной нагрузке.
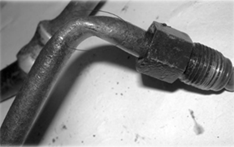
Рис. 36. Продольная трещина в трубопроводе
3.3 Последствия повреждений элементов конструкции
Повреждения элементов конструкции ГТД, возникающие в
процессе длительной эксплуатации, способствуют [7]:
ü снижение тяги в среднем на 4%;
ü увеличению удельного расхода топлива
в среднем на 3%;
ü уменьшению частоты вращения ротора
низкого давления в среднем на 1%;
ü увеличению температуры газа за
турбиной в среднем на 4%;
ü уменьшению суммарной степени
повышения давления в среднем на 5%.
Все представленные фотографии повреждений элементов
проточной части были получены на авиапредприятии в ходе проведения
бороскопического осмотра двигателя CFM56-5B, входящего в силовую установку
самолёта Airbus A320.
4. Методы, средства контроля и диагностирования технического состояния,
применяемые в настоящее время в эксплуатации авиационных газотурбинных
двигателей семейства CFM56
Эксплуатация двигателей по состоянию предполагает
организацию на эксплуатационном предприятии системы технического
диагностирования, которая определяется как совокупность средств и объекта
диагностирования и, при необходимости, исполнителей, подготовленная к диагностированию
или осуществляющая его по правилам, установленным соответствующей документацией
[16].
В соответствии с ГОСТ 20911-89 техническая диагностика
(ТД) - отрасль знаний, исследующая техническое состояние объектов
диагностирования и проявления технических состояний, разрабатывающая методы их
определения, а также принципы построения и организацию использования систем. К
основным задачам технической диагностики относятся:
- контроль технического состояния, под
которым понимают определение вида технического состояния;
- поиск места и определение причин
отказа и неисправности;
- прогнозирование технического
состояния, в котором окажется объект в некоторый будущий момент времени;
- генезис, то есть определение
состояния, в котором объект находился в некоторый момент в прошлом;
- распознавание состояния технических
объектов в условиях ограниченной информации с целью повышения надежности и
ресурса работы этих объектов.
В эксплуатации двигателей семейства CFM56 используются следующие
функциональные методы технического диагностирования и методы неразрушающего
контроля:
- диагностирование по изменению рабочих
параметров;
- визуально-оптический метод
диагностирования;
- диагностирование по наличию продуктов
износа в масле;
- диагностирование концентрации
продуктов износа в масле;
- диагностирование по параметрам
вибрации.
4.1 Диагностирование по изменению рабочих параметров
Диагностирование ГТД по газодинамическим параметрам является одним из
эффективных методов оценки его технического состояния. Этим методом выявляется
главный параметр - способность ГТД обеспечивать требуемую мощность или тягу.
Данный метод оценки состояния ГТД основывается на анализе тенденций
изменения отклонения нерегистрируемых параметров от эталонных (базовых)
значений. В свою очередь, нерегистрируемые параметры рассчитываются по
результатам измерения регистрируемых (контролируемых) параметров.
В качестве диагностических регистрируемых параметров ГТД используют
температуру газов за турбиной Т*, частоту вращения роторов высокого nвд и низкого nнд давления, часовой расход топлива Gт, давление топлива перед форсунками pф и температуру масла на входе в двигатель tn. Кроме того, на входе в двигатель
регистрируется полная температура и полное давление наружного воздуха.
Нерегистрируемые параметры ГТД - это параметры проточной части (камер
сгорания, форсунок, состояние лопаток компрессора и турбины, коэффициент
полезного действия и тяга двигателя, и т.д.).
Данный метод позволяет выявить только те неисправности, которые вызывают
изменение отклонений термогазодинамических параметров и параметров системы
смазки. Характерные выявляемые неисправности - это увеличение радиальных
зазоров в лопаточных машинах, износ торцов лопаток компрессора, турбины,
коробление лопаток компрессора, турбины и газовоздушного тракта, изменение
формы профилей лопаток компрессора и турбины, прогар, коробление камер сгорания
и лопаток соплового аппарата, разрушение лабиринтных уплотнений.
4.2 Визуально-оптический метод диагностирования
Оптический НК - это неразрушающий контроль, основанный
на анализе взаимодействия оптического излучения с объектом контроля (ГОСТ
24521-80). Визуальный контроль (осмотр невооруженным глазом) - простейший и
общедоступный вид НК, обеспечивающий высокую производительность контроля. Он
особенно эффективен при контроле сравнительно больших объектов и широко
применяется в эксплуатации ВС.
Средствами оптического метода диагностирования
являются различные оптические устройства от самых простых луп (рис. 37) до
сложных и многофункциональных эндоскопов, фиброскопов и телеэндоскопов,
разнообразие которых объединяется в одно общее название - бороскопы.
Существуют жёсткие и гибкие бороскопы.
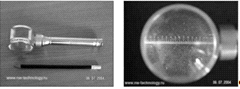
Рис. 37. Лупа с десятикратным увеличением, подсветкой
и белой измерительной шкалой
Жёсткие бороскопы (рис. 38) предназначены для
визуального осмотра узлов, к которым возможен прямолинейный доступ, они
используются для осмотра газовоздушного тракта авиадвигателей, полостей
агрегатов. Жёсткие бороскопы состоят из визуальной и осветительной системы. Визуальная
система состоит из линзовой, стержневой или градиентной оптики, которая
заключена во внутреннюю металлическую трубку.
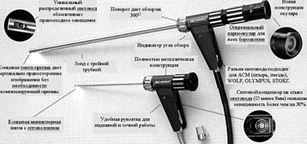
Рис. 38. Жёсткие бороскопы
Осветительная система состоит из оптического волокна,
которое расположено между двумя металлическими трубками - наружной и внутренней
[17]. Жесткие бороскопы характеризуются четырьмя основными параметрами:
диаметром рабочей части, длиной рабочей части, углом направления наблюдения и
углом поля зрения. Наиболее распространенные диаметры рабочей части: 1,7; 2;
2,7; 4, 6, 8 и 10 мм. Длина жестких бороскопов обычно варьируется в пределах от
100 до 1000 мм и изменяется с шагом 200-300 мм. Основные углы направления
наблюдения 0, 30, 45, 75, 90 и 110°.
Угол направления наблюдения может быть и плавно
изменяемым в эндоскопах с качающейся призмой - от 30 до 110°. Угол поля зрения,
как правило, варьируется от 50 до 90°. При этом необходимо учитывать, что
увеличение поля зрения приводит к уменьшению детализации, то есть можно видеть
много и мелко или мало и крупно. Основное преимущество жестких эндоскопов
заключается в высокой разрешающей способности - до 25 линий на миллиметр.
Гибкие бороскопы. Не всегда возможен прямой доступ к
объекту, или сам объект имеет сложную геометрию, например газотурбинные,
электрические двигатели, турбогенераторы. В этом случае для визуального
контроля применяются гибкие бороскопы (рис. 39).
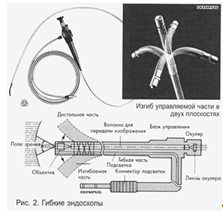
Рис. 39. Гибкий бороскоп
В гибких бороскопах визуальная система и система передачи
света состоят из волоконной оптики, смонтированной внутри гибкой трубки с
управляемым дистальным концом. Канал для передачи изображения представляет
собой линзовый объектив, который строит изображение исследуемого объекта на
торце кабеля передачи изображения. Далее изображение передается по кабелю,
состоящему из большого числа волокон толщиной 10-12 мкм. Конец световолоконного
жгута вмонтирован в специальный наконечник, подключающийся к осветителю. Гибкие
бороскопы имеют управляемый дистальный конец, изгибающийся в одной или двух
плоскостях. Как правило, это определяется диаметром рабочей части. Бороскопы
могут иметь канал для гибкого инструмента при необходимости осуществления
манипуляций, например, захвата предметов, взятия пробы.
Основным недостатком гибких бороскопов по сравнению с
жесткими является более низкая разрешающая способность. При выборе гибкого
бороскопа руководствуются двумя основными параметрами диаметром и длиной
рабочей части. Наиболее распространены диаметры 4, 6, 8 и 10 мм. Обычно гибкие
бороскопы имеют герметичную маслобензостойкую рабочую часть с покрытием из
нержавеющей стали.
Видеобороскопы. Гибкие волоконно-оптические бороскопы имеют ряд
недостатков, наиболее существенные из которых - невысокая разрешающая
способность и ограничение по длине, определяемые затуханием в волокне.
Модернизация или, точнее, замена в системе передачи изображения гибкого
эндоскопа волоконно-оптического жгута на электронику позволила повысить
разрешающую способность приборов, увеличить их длину и привела к появлению
видеобороскопов. Изображение в них через объектив попадает на ПЗС-матрицу,
затем сигнал по кабелю передается в блок преобразования и выводится на монитор.
В настоящее время в мире производятся видеобороскопы (рис. 40) с диаметрами
рабочей части 6, 8,10, 12, 16 и 20 мм и длиной кабеля от 2 до 30 м.
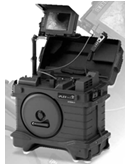
Рис. 40. Видеобороскоп IPLEX SA II R фирмы OLIMPUS
Основными их функциями являются: осмотр, запись,
измерения. К тому же наиболее продвинутые видеобороскопы имеют расширенные
функции по обработке изображений, записи цифровых снимков, измерений. Функции
измерений особенно впечатляют. К примеру, видеобороскоп IPLEX SA II R фирмы OLIMPUS
имеет следующие функции измерения:
- Сравнительные линейные измерения:
измерение расстояний между двумя отмеченными точками;
- Стереоизмерения: измеряется
расстояние между двумя отмеченными точками (требуется измерительный
стереобъектив);
- Измерение от точки до линии:
измеряется расстояние от воображаемой линии, обозначенной двумя точками, до
точки, отмеченной вне линии. Метод рекомендован для определения глубины
повреждений лопаток компрессоров ГТД (рис. 41);
- Измерение глубины/высоты: измеряется
глубина/высота от воображаемой плоскости, обозначенной тремя точками, до
четвертой точки, находящейся на "вершине" (в углублении) дефекта;
- Измерение площади/линии: вычисляется
площадь участка поверхности, ограниченного замкнутой ломаной линией (до 20
точек) и общая длина ломаной линии;
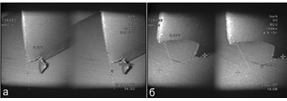
Рис. 41. Замер расстояния от точки до воображаемой
линии: а - определение глубины забоины; б - определение площади скола
4.3 Диагностирование по наличию продуктов износа в масле
Оценка технического состояния деталей, омываемых
маслом, осуществляется по наличию металлических частиц - продуктов износа
деталей кинематических пар, которые улавливаются с использованием штатных
чувствительных элементов: датчиков и сигнализаторов (рис. 42).
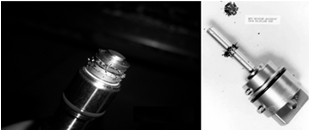
Рис. 42. Чип-детектор (магнитная пробка)
Количество продуктов изнашивания зависит от скорости
развития дефектов и является диагностическим признаком технического состояния
деталей [16]. С помощью данного метода, осуществляется бортовой контроль и
выявляются неисправности подшипников и лабиринтных уплотнений опор роторов,
неисправность деталей коробки приводов и центрального привода, неисправности
приводных агрегатов, включенных в маслосистему ГТД (электрогенераторы,
гидронасосы). Бортовой контроль необходим для предупреждения о дефекте узлов
трения во время работы ГТД (в полете) за небольшой интервал времени до
возникновения опасности их разрушения. К бортовым средствам обнаружения частиц
износа относятся:
- электрические детекторы; при накоплении определенного
количества продуктов износа происходит замыкание контактов и формирование
предупреждающего сигнала на приборную панель экипажу или записывающее
устройство.
- магнитные пробки (МП), которые устанавливаются в
трубопроводах и полостях двигателя в районах циркуляции масла. Осмотр МП
выполняется в процессе ТО на земле с периодичностью, предусмотренной
регламентом.
.4 Диагностирование по концентрации продуктов износа в масле
Данный метод осуществляется на земле в лабораторных условиях в виде
спектрального анализа проб масла, феррографического и гранулометрического
анализов, а также определение марки материала продуктов износа [16]. В процессе
спектрального анализа определяются концентрации в масле металлов, из которых
состоят частицы износа. Как правило, определяется содержание железа и меди,
реже серебра. Феррографический анализ позволяет выявлять размеры, форму и
количество крупных частиц в масле. По этим параметрам можно составить картину
характера повреждения трущихся поверхностей.
При гранулометрическом анализе определяется общая загрязненность масла любыми
частицами с определением их размеров, количества и соответствие нормируемому
классу чистоты масла по ГОСТ 17216-2001.
Периодичность отбора проб масла устанавливается не реже, чем через 200
часов полета. Пробы масла берутся через 15…40 минут после остановки двигателя,
пока частицы износа находятся во взвешенном состоянии. При возрастании
содержания продуктов износа в масле отбор проб производится чаще. Для
определения концентрации продуктов износа в масле на авиапредприятиях
преимущественно используются установки двух типов:
- установка типа МФС-7 (многоканальный фотоэлектрический
спектрометр), основанная на применении эмиссионного спектрального метода;
- установка БАРС-3 (бездифракционный анализатор рентгеновский
скоростной), основана на реализации рентгеноспектрального метода определения
содержания продуктов износа в рабочих маслах.
Рассмотрим схему работы установки типа МФС. Она предназначена для
возбуждения эмиссионных спектров и регистрации сигналов, вызванных излучением
спектральных линий различных элементов, находящихся в работавшем масле. На рис.
43 показана принципиальная схема установки МФС-7.
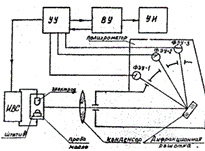
Рис.43. Схема спектрометра МФС-7 [16]
При спектральном анализе пробы масла сжигают в электрической дуге. В
основу работы установки положен метод эмиссионного спектрального анализа,
использующий явление свечения газа или пара исследуемого вещества в результате
нагревания его до температуры выше 1000ºС. Свечение через усилительную линзу
поступает в полихроматор, где установлена дифракционная решетка, разлагающая
спектр излучения на составляющие по длинам волн. Излучение с определенными
длинами волн фокусируется в виде спектра на сферической поверхности
полихроматора. В сфере имеются девятнадцать узких щелей, через которые
излучение с определенными длинами волн попадает на катоды фотоэлектронных
умножителей (ФЭУ).
Электрический сигнал с каждого ФЭУ соответствует определенной длине волны
или части спектра и пропорционален интенсивности свечения, а следовательно,
концентрации продуктов износа. Управляющее устройство (УУ) управляет работой
установки и обработкой сигналов. Вычислительное устройство (ВУ) обрабатывает
полученную информацию и передает на устройство индикации (УИ). В составе УИ
имеется цифропечатающее устройство и цифровой вольтметр.
Установки типа МФС позволяют с высокой точностью определять концентрацию
10 элементов (железо, медь, серебро, алюминий, свинец, кремний, магний, хром,
никель, олово).
Время обжига масла составляет 20…25 с. Продолжительность анализа одной
пробы масла составляет 3 мин.
При достижении концентрации одного из элементов износа предельного
уровня, дальнейшая эксплуатация двигателя приостанавливается до выяснения
причин и источника поступления продуктов износа в масло. По химическому составу
продуктов износа возможно установить те группы деталей двигателя, неисправность
которых может служить причиной повышения концентрации металла в масле:
- Fe - тела качения, обоймы и сепараторы подшипников , шестерни,
рессоры и детали уплотнений;
- Cu - подпятники, маслоуплотнительные кольца, бронзовые и
латунные сепараторы подшипников, омедненные шлицы рессор;
- Al, Mg - корпуса и
детали агрегатов маслосистемы и системы суфлирования, корпуса коробок приводов
и их крышки.
Исследуя комбинации элементов продуктов износа в зависимости от
наработки, возможно устанавливать адрес неисправности и, в определенной
степени, прогнозировать техническое состояние двигателя.
4.5 Диагностирование по параметрам вибрации
В эксплуатационных условиях контроль вибрации используется:
- для оценки допустимости ее уровня в интересах обеспечения
динамической прочности элементов конструкции двигателя (допустимые уровни
устанавливаются нормативными документами);
- для определения технического состояния ГТД и типа
неисправности по характеру изменения вибрации.
Диагностирование изменения состояния ГТД связано с анализом тенденций
изменения параметров вибрации от времени эксплуатации и выполняется по
результатам ее регистрации в 10...40 полетах в сходных высотно-скоростных и
режимных условиях работы двигателя.
Можно выделить несколько типов поведения вибрации, которые связаны с
развитием неисправностей в роторной части двигателя: тренд, скачок, выброс и
разброс (рис. 44).
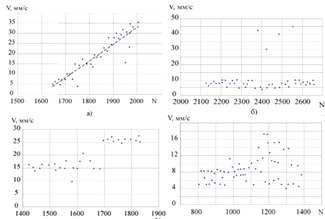
Рис. 44. Изменение параметров вибрации [14]
Монотонный рост уровня вибрации - тренд (рис. 44а) свидетельствует об
относительно медленном развитии неисправности, связанной с износом элементов
проточной части или подшипников ротора.
Выброс - это скачкообразное увеличение вибрации с последующим
возвращением к исходному уровню (рис. 44б). Возможная причина - неисправность
виброизмерительной аппаратуры.
Скачок уровня вибрации (рис. 44в) может быть обусловлен мгновенным
изменением неуравновешенности ротора из-за повреждения лопаток ротора посторонними
предметами.
Появление значительной нестабильности уровня вибрации во времени (рис.
44г) может быть связано с влиянием внешних факторов, либо с ослаблением
крепления двигателя и появлением резонансов в районе рабочих оборотов.
Вышеуказанные признаки могут проявляться и у исправных двигателей,
поэтому необходим комплексный подход к анализу сигналов вибрации, включающий
такие виды обработки, как спектральный анализ прямого и преобразованного
спектра, полосовую фильтрацию, детектирование, статистический анализ. Ниже
рассмотрены эти виды обработки сигналов более подробно.
На сколько эффективными бы ни были привёденные методы
диагностирования, у всех них есть свои недостатки, заключающиеся в
неоднозначности значения диагностических параметров, что приводит к
дополнительным временным затратам на поиск причин и проверку достоверности
информации. Например, изменение структурных геометрических параметров рабочей
лопатки КВД (наличие эрозионного износа, забоины, вмятины, царапины, потеря
материала) приводит к возникновению неуравновешенности ротора, проявляющейся в
повышении уровня вибрации двигателя. В свою очередь, значение уровня вибрации
имеет прямую связь с целостностью и состоянием подшипниковых опор. Для точного
определения причины неисправности требуются более совершенные методы
диагностирования, имеющие прямую связь между диагностическими и структурными
параметрами.
5. Перспективный метод регистрации повреждений
элементов проточной части авиационных газотурбинных двигателей семейства CFM56
Одним из непременных условий реализации перспективных
методов технического обслуживания газотурбинных двигателей является широкое
использование совокупности различных методов и средств технической диагностики,
которые должны обеспечить обнаружение дефектов на ранней стадии их развития для
обеспечения своевременного проведения ремонтных работ и недопущения аварии
[19].
Подавляющее большинство дефектов проточной части ГТД
характеризуется изменением геометрических характеристик отдельных элементов
(обрыв, разрушение, трещины, забоины, нагар, эрозивный и абразивный износ,
искривление роторных и статорных лопаток, прогар камеры сгорания и пр.) или их
кинематических параметров (помпажные явления, возрастание уровня колебаний
лопаток, изменение параметров вибрации, биение вала ротора, неравномерность
вращения и др.).
Для оценки состояния элементов проточной части
наиболее широко используются неконтактные и виброакустические средства,
которые, несмотря на свои очевидные преимущества, не в полной мере обеспечивают
достоверный оперативный контроль элементов ГТД. Одним из факторов, сдерживающих
применение названных систем на "горячих" частях двигателя, является
ограниченный диапазон рабочих температур их первичных датчиков. В последние
годы получил развитие метод контроля состояния и диагностики ГТД, основанный на
использовании радиолокационных измерений, который обеспечивает автоматический
контроль состояния подвижных элементов в процессе функционирования ГТД без
проведения сборочно-разборочных работ.
Независимо от назначения радиолокационных систем,
принцип их действия основан на излучении электромагнитных колебаний частотой от
3 до 40 ГГц в направлении движущихся элементов ГТД и приеме сигнала,
сформированного в результате отражений от диагностируемых элементов и их
окружения. Вращение ротора приводит к постоянному изменению положения роторных
лопаток относительно антенн и возникновению сигнала, обусловленного параметрами
поля вблизи приемной антенны (рис. 45). Параметры этого поля зависят от
движения роторных лопаток, а также от их формы, линейных размеров, отражающих
свойств и положения относительно излучающей и приемной антенн.
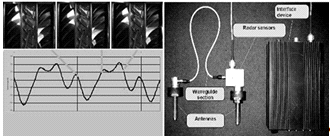
Рис. 45. Принцип формирования сигнала и состав радиолокационной системы
В общем случае в состав радиолокационной измерительной
системы могут входить (рис. 45): антенны, линии передачи сигналов,
приемо-передатчик СВЧ сигналов (радар), а также блок управления, питания и
обработки.
В зависимости от назначения радиолокационных систем,
могут быть определены относительные или абсолютные параметры движения
облучаемых элементов, например, роторных лопаток (частота вращения или
колебания, изменение периодичности и скорости движения и пр.) и (или) определен
факт изменения их формы, размеров или положения (износ, разрушение, коробление,
нагар, изменение радиального зазора и пр.).
Наилучшие результаты могут быть получены при
оптимизации конструкции радара, его структурной схемы, методов выделения
полезной информации из принимаемых сигналов и алгоритмов их обработки для
решения конкретной контрольной или измерительной задачи на конкретном типе
двигателя. Однако, во многих случаях возможно использование одного и того же
микроволнового датчика для решения различных задач. Например, при расположении
антенны в районе первой ступени компрессора возможно определение частоты
вращения ротора, его углового положения, радиальных зазоров и параметров
колебания роторных лопаток. Далее приводятся краткие результаты, полученные в
разное время ООО "Радарные технологии - 2Т" в натурных условиях при
использовании микроволновых датчиков для определения факта повреждения роторных
лопаток, определения частот вращения роторов двухвального двигателя, вибрации
статичных и вращающихся роторных лопаток, а также определения прохождения через
проточную часть посторонних предметов.
5.1
Обнаружение дефектов роторных лопаток
Обнаружение дефектов роторных лопаток основано на том,
что при отсутствии дефектов (неизменных геометрических характеристиках
отражающих элементов) форма сигнала, получаемого от микроволнового датчика,
стабильна и имеет период повторения, равный периоду вращения вала ротора. При
возникновении дефектов, связанных с изменением геометрических размеров
диагностируемых элементов (забоины, трещины, обрыв, отложения, эрозивный износ
лопаток ротора и пр.) или их взаимного положения, происходит изменение формы
поступающего от радиолокационного датчика сигнала на временном интервале,
соответствующем прохождению дефектного элемента мимо приемоизлучающей антенны.
Это обстоятельство позволяет создавать радиолокационные
системы для автоматического обнаружения забоин, основанные на сопоставлении
сигналов, полученных в процессе диагностики, с сигналами, полученными ранее от
заведомо исправного двигателя.
Такая система диагностики позволяет не только
установить факт наличия забоин, но также определить число дефектных лопаток по
числу интенсивных "всплесков", их местоположение - по положению
"всплесков" на протяжении одного оборота и оценить их размер по
уровню этих "всплесков". В ряде случаев можно так организовать измерения,
что сигнал от радиолокационного датчика будет определяться только
геометрическими характеристиками лопаток одного рабочего колеса. Поскольку
лопатки одного рабочего колеса идентичны друг другу и расположены симметрично,
то обнаружение дефектов и их локализация могут проводиться путем
сопоставительного анализа всех фрагментов сигнала от РЛД длительностью:
t = 1/n·Fвр (1)
где Fвр - частота вращения ротора, n - число лопаток рабочего колеса.
При отсутствии дефектов сигналы, соответствующие одной
лопатке, имеют минимальные отличия между собой. При возникновении дефектов
появляются отличия между сигналами от разных лопаток, которые увеличиваются при
росте размеров дефектов (рис. 46). Преимущество этого способа обнаружения
забоин состоит в использовании не абсолютных, а относительных измерений, что
позволяет отказаться от измерения характеристик исправного механизма (получения
эталонного сигнала).
Рис. 46. Забоина на лопатке компрессора и её
представление в виде сигнала
5.2 Определение частот вращения роторов двухвального
двигателя
Измерение частот вращения, скольжения и времени выбега
может быть реализовано при различных схемах измерений и не требует оптимизации
параметров микроволновых датчиков. Измерение частоты вращения ротора может
представлять самостоятельный интерес, но в большинстве случаев является
вспомогательной задачей, обеспечивая автономность микроволновой системы
(независимость ее использования от сигналов тахогенератора) при измерении
колебаний лопаток, радиальных зазоров и пр. В случае расположения антенны
микроволновой системы между ступенями высокого и низкого давления
обеспечивается получение сигнала, в спектре которого присутствуют составляющие,
обусловленные частотами вращения обоих роторов. На рис. 47 приведена
спектрограмма сигнала, полученного от микроволнового датчика, антенна которого
установлена между турбинами высокого и низкого давления, при запуске
двухконтурного авиационного двигателя. Видно, что в первое время после запуска
двигателя в спектре сигнала доминируют гармоники лопаточной частоты турбины
высокого давления, которые после начала вращения турбины низкого давления
дополняются гармониками лопаточной частоты турбины низкого давления и их
комбинационными частотами (гармониками частоты скольжения). Измерение частот
вращения и времени выбега также может осуществляться дистанционно при
использовании специализированного радара, удаленного от двигателя на десятки,
сотни метров.
Рис.47. Антенна микроволнового датчика и спектрограмма сигнала
5.3 Вибрации роторных лопаток
Простейшие микроволновые датчики могут использоваться
для измерения параметров колебаний неподвижных лопаток. На рис. 48 приведены
последовательности амплитудных спектров сигналов (режим "водопад"),
полученных от тензодатчика (вверху) и радиолокационного датчика (внизу) при
перестройке частоты вибростенда в районе резонансной частоты турбинной лопатки.
Как видно из приведенных спектров, полученные по двум различным каналам зависимости
совпадают.
Рис. 48. Вибростенд и графическое представление амплитудных спектров
сигналов
Возможность определения колебаний роторных лопаток и
обнаружения забоин при их одновременном возникновении в процессе функционирования
ГТД подтверждена теоретически и экспериментально. На рис. 49 показано изменение
формы экспериментальных сигналов, полученных за несколько оборотов ротора при
наличии забоины (верхняя совокупность кривых) и колебании одной роторной
лопатки (нижняя совокупность кривых).
Рис. 49. Формы сигналов при наличии забоины и при её отсутствии
Использование различных алгоритмов обработки сигналов
позволяет определить те или иные параметры колебаний роторных лопаток при
работе роторной машины как в постобработке, так и в реальном времени. На рис.
50 представлены распределения напряжений, действующих у корня компрессорной
лопатки, которые измеряются тензодатчиком, и результаты обработки сигналов
микроволнового датчика (внизу) при перестройке частоты вращения ротора (ее
третьей гармоники) вблизи резонанса компрессорной лопатки. Видно, что характер
изменения максимальных значений параметров, определяемых двумя различными
системами, при перестройке частоты вращения имеет высокую корреляцию.
Приведенные результаты получены без доработки двигателя, во время его стендовых
испытаний. При этом антенна микроволновой системы устанавливалась в лючок
эндоскопического осмотра двигателя вместо стандартной заглушки.
Рис. 50. Графики распределения напряжений, действующих у корня
компрессорной лопатки измеренных с помощью тензодатчика (вверху) и
микроволнового датчика (внизу)
5.4 Измерение радиальных зазоров
Как известно, увеличение относительных радиальных зазоров
газотурбинных двигателей (т.е. расстояния между внутренней поверхностью корпуса
и торцами роторных лопаток) на 1% приводит к снижению КПД двигателя примерно на
3% и перерасходу топлива почти на 10% . В процессе работы роторной машины
различные элементы газовоздушного тракта под воздействием температуры в разной
степени изменяют свои линейные размеры, поэтому возможно либо чрезмерное
увеличение радиального зазора, либо задевание роторных лопаток за корпус.
Измерение истинного значения радиальных зазоров в
процессе функционирования ГТД и использование результатов измерения для
управления величиной зазоров в процессе испытаний и штатной эксплуатации
роторных машин позволяет существенно улучшить их технико-экономические
параметры и надежность. Для практического измерения величины радиальных зазоров
ГТД применяют аппаратуру, основанную на использовании механических или
неконтактных (емкостных, вихретоковых, оптических и др.) первичных
преобразователей (датчиков). Механические датчики в виде различных щупов и
конструкций не позволяют измерять радиальные зазоры при их увеличении и в
большинстве случаев не обеспечивают оперативный контроль. Недостатком
перечисленных неконтактных датчиков является сложность обеспечения требуемой
точности измерения радиальных зазоров при воздействии на первичные
преобразователи высокой температуры, что затрудняет их использование на
турбинах низкого и высокого давления.
Для измерения радиальных зазоров также может быть
использован микроволновый метод, представляющий собой адаптированный к условиям
газотурбинного двигателя фазовый метод измерения расстояний с использованием
электромагнитных СВЧ колебаний, который заключается в том, что расстояние ℓ,
пройденное до отражающего объекта, определяют через измерение разности фаз Δφ излучаемого и принятого сигналов:
Δφ=4πℓ/λ, (2)
где ℓ - измеряемое расстояние, λ
- длина волны СВЧ
колебания.
Измерение разности фаз осуществляют, как правило, с
помощью фазового детектора, имеющего периодическую зависимость выходного
сигнала от разности фаз сигналов на его входах, например:
вых=U0·sinΔφ, (3)
где Uвых - выходное напряжение
фазового детектора, U0 - амплитуда напряжения фазового
детектора.
В соответствии с (3), полная разность фаз определяется
как:
Δφ=φ1+2πn, (4)
где φ1=arcsin(Uвых/U0)
- значение разности
фаз, лежащее в диапазоне 0<φ1<2π, n = 0, 1, 2, ... -
целое число.
С учетом (2) и (4), выражение для определения
радиальных зазоров с использованием непрерывных СВЧ сигналов может быть
записано в следующем виде:
ℓ=
λ(φ1+2πn)
/4π. (5)
Поскольку в большинстве случаев величина радиального
зазора не превышает 2…10 мм, она может быть однозначно определена с
использованием электромагнитных колебаний частотой 7… 38 ГГц (длина волны 8…40
мм).
Основное преимущество радиолокационного измерения
радиальных зазоров состоит в том, что в точке измерения радиальных зазоров над
верхними кромками роторных лопаток устанавливается только приемно-излучающая
антенна, а радиоэлектронная аппаратура, обеспечивающая формирование зондирующих
сигналов, прием отраженных сигналов и их обработку (активный микроволновый
блок) размещается в "комфортных" условиях на удалении от
"горячей" точки, в которой установлена антенна. При этом передача
зондирующих сигналов от СВЧ блока к антенне и отраженного сигнала от антенны к
СВЧ блоку может осуществляться с использованием коаксиальной или волноводной
линии передачи сигналов значительной длины. Особенность измерения радиальных
зазоров роторных машин состоит в том, что требуется выполнение измерений,
желательно по каждой лопатке рабочего колеса, в широком температурном диапазоне
(-60° …+1600°С) при воздействии на измерительное оборудование вибрации (до
10…60 g) сложной спектральной структуры.
Известные нам методы измерения радиальных зазоров,
основанные на измерении фазы с использованием микроволновых датчиков, могут
отличаться между собой схемой измерения, типом фазового детектора, рабочей
длиной волны, типом и конструкцией антенн и линий передачи сигналов,
реализованными методами минимизации влияния температуры и вибрации на
результаты изменения и принципами калибровки. Тем не менее, в подавляющем
большинстве случаев аппаратура, осуществляющая эти измерения, выполняется в
соответствии с обобщенной структурной схемой, представленной на рис. 51.
Точность измерения фазы в микроволновой системе определяется стабильностью
излучаемых колебаний, шумами тракта обработки и теоретически позволяет измерять
расстояние с точностью до тысячных долей микрона.
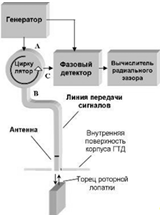
Рис. 51. Обобщённая структурная схема фазового
детектора
5.5
Прохождение через проточную часть посторонних предметов
Экспериментальные исследования на авиационном
двигателе показали, что при прохождении через проточную часть посторонних
предметов, в выходном сигнале РЛД возникает интенсивная случайная составляющая,
которая может значительно превышать уровень сигнала в нормальных условиях и
имеет широкополосный спектр. На рис. 52 приведены реализация выходного сигнала
микроволнового датчика (вверху) и его сонограмма (внизу), полученные во время
прохождения через проточную часть ГТД металлических опилок. Прохождение через
проточную часть графита и кварцевого песка проявляется аналогично. При
проведении этих измерений антенна микроволновой системы устанавливалась в
смотровом лючке между второй и третьей ступенями компрессора.
Для повышения вероятности обнаружения прохождения
небольших одиночных посторонних предметов необходима установка нескольких
антенных систем по периметру входа двигателя и оптимизация параметров и режимов
работы микроволнового датчика. Приведенные примеры демонстрируют лишь часть
возможностей микроволновых систем по контролю состояния и измерению параметров
газотурбинных двигателей.
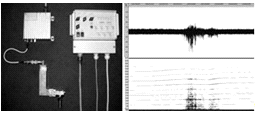
Рис. 52 Микроволновый датчик, выходной сигнал (справа
вверху) и его сонограмма (справа внизу), полученные во время прохождения через
проточную часть ГТД металлических опилок
Выводы и рекомендации
На основании результатов бороскопии, проводимой в ДАТО ФГОУ ГТК
"Россия", и информации, полученной из интернета, следует сделать
вывод, что двигатели семейства CFM56,
несмотря на высокий заявленный ресурс, подвержены воздействию эксплуатационных
факторов, под влиянием которых возникают повреждения их конструктивных
элементов.
В ходе работ по осмотру выявлены следующие повреждения:
ü наличие забоин, вмятин, царапин, на элементах проточной части
компрессора;
ü наличие механических потёртостей по заднему торцу полок
рабочих лопаток и переднему краю бандажных сегментов лопаток направляющего
аппарата второй и третьей ступени КВД, а также наличие механических потёртостей
на выступах дисков и Г-образных кромках бандажных полуколец тех же ступеней,
возникающих вследствие контакта вращающихся и неподвижных частей КВД;
ü наличие трещин усталостного и термического характера,
прогаров и потерь материала на элементах жаровых труб;
ü наличие отложений продуктов сгорания топливовоздушной смеси
на форсунках и элементах фронтовых устройств жаровых труб;
ü смещение жаровой трубы в осевом направлении и выход форсунок
с посадочной зоны фронтовых устройств жаровых труб;
ü наличие забоин, трещин усталостного и термического характера,
повреждений защитного покрытия на элементах проточной части турбины.
Все перечисленные повреждения приводят к возникновению нерасчётных
нагрузок, действующих на элементы конструкции и, как следствие, значительному
снижению их ресурса и надёжности двигателя в целом.
Для поддержания требуемого уровня надёжности и безопасности требуется
осуществление периодического контроля технического состояния проточной части
двигателя с целью недопущения выхода параметров повреждений за критические
значения.
На основании полученных результатов анализа эксплуатационных свойств и
условий эксплуатации двигателей семейства CFM56 можно выделить две проблемы, касающиеся вопросов
технической эксплуатации.
Первая проблема заключается в том, что какими бы надёжным ни были
двигатели, в процессе эксплуатации они подвергаются воздействию эксплуатационных
факторов. Под воздействием этих факторов изменяется техническое состояние
двигателя, происходит его переход из исправного состояния в работоспособное, из
работоспособного в неработоспособное либо сразу из исправного в
неработоспособное. Эта неизбежная последовательность событий является причиной
снижения надёжности двигателя и его ресурса.
Чтобы поддерживать требуемый уровень безопасности и надёжности двигателя,
проводится периодический контроль с целью выявления повреждений и определения
текущего технического состояния. Однако это не решает проблему, когда
повреждение уже произошло, и возникла необходимость в её устранении. Работы,
направленные на устранение повреждений связаны с трудоёмкими
демонтажно-монтажными технологическими процессами, финансовыми и временными
затратами. Такое эксплуатационное свойство двигателей, как модульность во
многом упрощает задачу, так как некоторые узлы двигателя могут демонтироваться
без необходимости снятия двигателя с крыла. Это несколько снижает финансовые и
временные затраты на обслуживание. Контролепригодность двигателей,
обусловленная наличием предусмотренных при конструировании смотровых лючков,
даёт возможность заметно снизить расходы на их техническое обслуживание.
Для снижения объема демонтажно-монтажных работ и связанных с ними
финансовых и временных затрат предлагается применение устройства,
представляющего собой видеоскоп и бормашину, как единое целое (см. приложение к
пояснительной записке).
Исследование характерных повреждений двигателя показывает, что наиболее
распространёнными повреждениями двигателей в процессе эксплуатации являются
вмятины, забоины, царапины на элементах проточной части, возникающие в
результате попадания посторонних предметов в проточную часть двигателя.
Подобные повреждения являются концентраторами напряжений и могут привести к
возникновению и развитию усталостных трещин. Применение предлагаемого
устройства позволит устранить повреждения без осуществления трудоёмких
демонтажно-монтажных работ, предотвратить зарождение трещин и, как следствие,
сохранить ресурс повреждённого элемента и поддержать надёжность двигателя на
приемлемом уровне.
Следующая проблема состоит в том, что помимо трудоёмких работ по
восстановлению заданного уровня надёжности и безопасности двигателя существует
необходимость проведения периодических осмотров проточной части с целью
выявления неисправностей и оценки внутреннего технического состояния двигателя.
Одним из непременных условий реализации перспективных методов технического
обслуживания газотурбинных двигателей является широкое использование
совокупности различных методов и средств технической диагностики, которые
должны обеспечить обнаружение дефектов на ранней стадии их развития для
обеспечения своевременного проведения ремонтных работ и недопущения аварии.
Для обнаружения дефектов на ранней стадии их развития с целью
своевременного проведения ремонтных работ предлагается применение метода
контроля состояния и диагностики ГТД, основанный на использовании
радиолокационных измерений, который обеспечивает автоматический контроль
состояния подвижных элементов проточной части в процессе функционирования ГТД
без проведения сборочно-разборочных работ и осмотров.
Данный метод позволит решить такие задачи диагностики, как регистрацию и
определение момента времени зарождения повреждений и определение его места (с
точностью до элемента конструкции). Имея более полную, достоверную и актуальную
информацию о техническом состоянии проточной части можно значительно снизить
временные затраты на поиск и устранение неисправностей.
Список использованной литературы
1. ИНТЕРНЕТ
(#"802327.files/image056.gif">
Комплектный набор, включающий бороскоп со встроенной бурмашиной, набор
разновидных насадок и необходимое дополнительное оборудование