Отчет по практике: Металлизация керамики
Расход катода за 200 технологических циклов его работы: 375,150 г.
Форма сечения выработки катода - четкий треугольник углом вниз, с нижней вершиной по окружности 90 мм и величиной углубления в вершине 6,4 мм, при исходной толщине катода 6,9 мм. Поверхность выработки блестящая, зеркальная, что свидетельствует о высоком качестве исходного металла вакуумной плавки и атомарном уносе самого материала.
Расход материала за один технологический цикл: 375,150:200= 1,876 г, средняя продолжительность технологического цикла 22,5 мин. Средняя скорость испарения: 1,876:22,5= 0,0834 г/мин.
Эффективная поверхность испарения катода - это плоское кольцо с минимальным диаметром 70 мм и максимальным диаметром 110 мм.
Работа катода из молибдена:
Катод в виде сегментов изготавливается прессованием из порошка молибдена, с последующим спеканием и практически без дальнейшей механической обработки. В работу берутся качественные изделия с плотностью не ниже 9,8 г/см3. Теоретическая плотность молибдена - 10,2 г/см3. Вес катода в сборе 878,466 г, вес отработанного катода в сборе после 20 циклов его работы 572,811 г.
Расход молибденового катода за 20 технологических циклов его работы 305,655 г.
Форма сечения выработки катода - четкий треугольник углом вниз, с нижней вершиной по окружности 90 мм и величиной углубления в вершине 4,5 мм, при исходной толщине катода 6,3 мм. Этот катод мог бы еще работать. Поверхность выработки ровная, матовая, что свидетельствует о наличии остаточной микропористости у прессованного изделия и атомарном уносе самого материала.
Расход материала за один технологический цикл: 305,655:20= 15,283 гр., средняя продолжительность технологического цикла 67,5 мин. Средняя скорость испарения: 15,283:67,5= 0,226 г/мин.
Эффективная поверхность испарения катода - это плоское кольцо с минимальным диаметром 70 мм и максимальным диаметром 110 мм.
Движение газовой фазы атомов от катода до поверхности осаждения
Конструктивное оформление рабочего пространства.
Геометрическое оформление рабочего пространства, движение газовой среды напыляемого металла, положения начального (катод) и конечного (подложка) элементов пути схематично представлено на рисунке 1.3.
Рабочие камеры для напыления тантала и молибдена отличаются только материалом катодов, напыление осуществляется последовательно в одном вакуумном цикле для исключения появления межслойных дефектов.
На центральной вертикальной оси камеры О-О располагается центр симметрии магнетрона 1 с катодом (испарителем) 2. На этой же оси расположена приводная шестерня 9, вращающая кассету 10. Сам механизм вращения находится за пределами рабочей камеры и на схеме не показан. Кассета 10 выполнена в виде полусферы и имеет три подложкодержателя 4 с опорами в виде роликов 7. При установке кассеты в рабочую камеру 6, она опирается тремя роликами 7 на кольцевую направляющую 5. Такая конструкция обеспечивает свободное вращение кассеты и одновременное планетарное перемещение по кругу и вращение подложкодержателей 4 с подложками 3 и 8. В каждом подложкодержателе закрепляется по пять прямоугольных подложек размером 60 на 48 мм. Общее количество подложек в кассете - 15 штук. Общий вид кассеты и момент установки ее в рабочей камере представлены на рисунках 1.4 и 1.5.
Конструкция установки магнетронного напыления (рисунок 1.3) обеспечивает вращение кассеты со скоростью 10 об/мин. При этом подложкодержатели поворачиваются вместе с кассетой и одновременно вращаются вместе с роликами каждый вокруг своей оси О1-О1 со скоростью 40 об/мин.
Полный цикл напыления ниобия в среднем 22,5 мин.
При этом кассета сделает 225 оборотов, а каждый подложкодержатель дополнительно
900 оборотов.
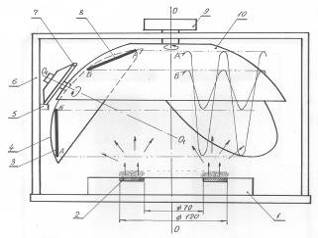
Рисунок 1.3 - Схема рабочей камеры напыления
(выполнено в масштабе)
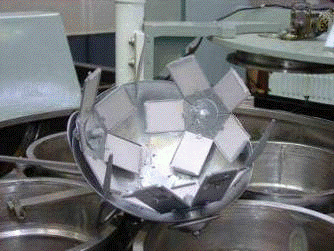
Рисунок 1.4 - Общий вид кассеты
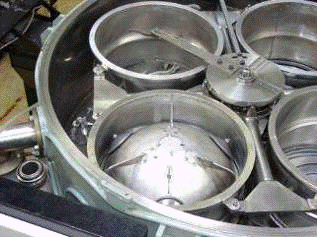
Рисунок 1.5 - Установка кассеты в рабочей камере
Полный цикл напыления молибдена в среднем 67,5 мин. При этом кассета сделает 675 оборотов, а каждый подложкодержатель дополнительно 2700 оборотов.
При вращении кассеты каждая точка подложки 4 совершает планетарное и синусоидальное движение по своду над испарителем - катодом. Например точка А совершает движение по синусоиде А, а точка Б - по синусоиде Б. При этом вид движения и количество оборотов обеспечивают стабильность и повторяемость свойств напыляемой пленки в любой точке подложки.
С учетом масштаба рисунка 1.3, распыляемая кольцевая поверхность катода имеет размеры: внутренний диаметр 70 мм, наружный - 110 мм. Минимальное расстояние до планетарно вращающихся пластин 90 мм, максимальное - 180 мм. Если измерять не по краю пластин, а по их центрам, то: минимальное расстояние - 110 мм, максимальное - 160 мм. Среднее расстояние до центра пластин - 130 мм. Причем все пластины находятся в одинаковых условиях напыления.
Площадь напыляемой полусферы (свода) можно определить из ее радиуса - 140 мм. На эту площадь переходит весь испаренный металл. Площадь напыляемых пластин (50 мм*60 мм*15 шт.=45000 мм2), это полезный расход металла.
Конденсация газовой фазы атомов на поверхности осаждения в виде твердой пленки
Процесс получения тонких пленок в вакууме с помощью физических методов основан на образовании потока атомных частиц (отдельных атомов, молекул или ионов) из напыляемых материалов и последующей их конденсации на поверхность подложки.
Физическая суть образования тонкой пленки на начальном этапе заключается в прохождении сорбционных процессов. Сначала идет процесс адсорбции атомов металла из газовой фазы чистой поверхностью подложки. Адсорбируемые атомы мигрируют по поверхности подложки и при столкновении друг с другом образуют скопления. В скоплениях между атомами действуют силы связи, определяемые энергией конденсации (центры конденсации), в результате происходит образование зародышей и рост кристаллов, после слияния, которых образуется сплошная пленка.
На процесс образования пленки влияет состояние поверхности: чистота поверхности, температура поверхности, наличие остаточных газов на поверхности.
Повышение глубины вакуума улучшает начальные условия формирования пленки и прочностные показатели адгезии, но приводит к снижению устойчивости тлеющего разряда. Ухудшаются условия испарения материала катода, снижается производительность процесса напыления.
Основное влияние на эксплуатационные свойства пленки (адгезия, электросопротивление, плотность) оказывает температура подогрева подложек, что приводит к интенсификации процессов адсорбции, конденсации и кристаллизации в процессе формирования металлической пленки. Увеличение предварительного подогрева подложек до температуры 500С0 и выше приводит к выполнению требований технических условий для металлизированных изделий электронной техники.
Полученное металлизационное покрытие является двухслойным. Первый адгезионный слой выполнен из ниобия толщиной 0,5-1 микрон, второй конструкционный слой выполнен из молибдена толщиной 10-18 микрон.
Обоснование технологии скрещивающего магнитного и электрического поля
Системы для магнетронного распыления относятся к системам диодного типа. Главным отличием такой системы является присутствие в разрядном промежутке неоднородных скрещенных электрического и магнитного полей. В результате этого электроны движутся не по прямой, как в случае простой диодной системы, а по сложной циклоидальной траектории. Поэтому, длина свободного пробега электронов резко возрастает и на своем пути они совершают значительно больше актов ионизации атомов рабочего газа (аргона), что приводит к возрастанию концентрации положительных ионов (аргона) у поверхности мишени.
Это, в свою очередь, обуславливает увеличение интенсивности ионной бомбардировки мишени и значительный рост скорости распыления, а, следовательно, скорости осаждения пленки.
Принципиальная схема планарной магнетронной распылительной системы (ПМРС) с плоским кольцевым катодом представлена на рисунке 1.6.
Основными элементами устройства являются кольцевой
катод (мишень) 1, выполненный из ниобия или молибдена, анода 2 и 3 а также
магнитной системы 4. Анод выполнен в виде двух элементов: наружного кольцевого
2 и внутреннего дискового 3, которые охватывают катод. В зазоре между
элементами анода 3,4 над поверхностью катода создается мощное электрическое
поле 5. Одновременно силовые линии магнитного поля 6 замыкаются между полюсами
магнитной системы N,S,
проходя через это же пространство над поверхностью катода. Формируется зона 7 -
зона перекрещивающихся электрических и магнитных полей.
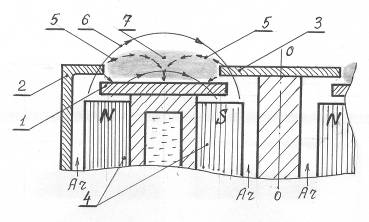
Рисунок 1.6 - Схема планарной магнетронной
распылительной системы с кольцевым катодом
При подаче питания от источника постоянного тока над мишенью- катодом в зоне 7 создается неоднородное электрическое поле и зажигается кольцевой аномальный тлеющий разряд (темная область). В качестве плазмообразующего газа используется аргон, который подается в зазоры между катодом и анодами. В плазме разряда происходит ионизация атомов аргона и образующиеся положительные ионы бомбардируют мишень-катод. Под действием ионной бомбардировки электроны эмитированные с катода захватываются и удерживаются магнитным полем. В этом заключается самое главное отличие от диодной системы.
Описание технологии аргоновой плазмы. Основными элементами магнетронной распылительной системы являются катод-мишень, анод и магнитная система, причем поверхность мишени располагают между местами входа и выхода силовых линий магнитного поля.
При подаче постоянного напряжения между мишенью (отрицательный потенциал) и анодом (нулевой потенциал) возникает неоднородное электрическое поле и возбуждается аномальный тлеющий разряд (аргоновая плазма). Давление аргона в области разряда составляет 0,1-0,5 Па.
Наличие замкнутого магнитного поля у распыляемой поверхности мишени позволяет локализовать плазму разряда непосредственно у поверхности мишени.
Расход аргона. Один баллон аргона хватает на 900 технологических циклов. При исходном давлении 150 атм и его емкости 40 литров, в нем находится 6000 литров газа. В каждом технологическом цикле аргон расходуется при последовательном нанесении ниобия и молибдена. Ниобийевый катод хватает на 200 циклов, молибденовый - на 20 циклов.
Время напыления молибдена 45 минут на первом цикле и 90 минут на последнем 20 цикле. Изменение времени монотонное и среднее время напыления ниобия можно считать равным - 67,5 минуты. Кроме того, при эксплуатации одного баллона аргона молибденовый катод меняют 45 раз.
Среднее время напыления и подачи аргона в каждом технологическом цикле составляет 22,5+67,5=90минут.
За каждый технологический цикл расходуется 6000:900=6,667 литров аргона. При его средней скорости расхода 6,667:90= 0,074 л/мин.
Скорость подачи аргона. Расход аргона не фиксируется приборами по величине, а регулируется автоматически. Например, устанавливается величина тока разряда равная 12А при напряжении разряда 420В. Напряжение разряда стабилизирует источник питания, а сила тока разряда зависит от давления аргона в камере. Давление аргона в камере напыления может произвольно меняться, т.к. постоянно действуют вакуумные насосы, работает электрический разряд, происходит испарение металла. Это в свою очередь приводит к изменению тока разряда. Поэтому ток разряда стабилизируется путем автоматического изменении натекания аргона. Например, ток падает, натекание аргона автоматически увеличивается, давление в камере повышается, величина тока восстанавливается и наоборот.
Условия напыления (скорость подачи аргона, нагрев, вольт -амперная характеристика, мощность магратрона и т.д.) для титана отличается от молибдена, поэтому мы просим разъяснить характеристики напыления для каждого случая.
Основные условия напыления ниобия и молибдена одинаковые:
вращение кассеты - 10 об/мин., вращение подложкодержателя - 40 об/мин.;
вакуум в камере напыления - 6,65…2,66*10-1Па;
температура подогрева подложки - 500 0С и более (500);
ток разряда - 10…12А (12А);
напряжение разряда - 400…450В (420В);
Отличается время разряда (напыления). Для напыления ниобия - 15 минут, для молибдена - 45 минут. К концу срока службы катодов, т.е. по мере их выработки время напыления увеличивается до 30 и 90 минут соответственно. При этом толщина напыленного слоя ниобия согласно ТУ - 0,5…1,5микрон, а молибдена - 8..18микрон. Срок службы катода ниобия - 200 циклов, молибдена - 20циклов.
Описание технологии получения вакуума и необходимость вакуума для процесса напыления и принцип его регулирования
Свойства напыляемых пленок (зернистость, электропроводность, пористость, адгезия) очень сильно зависят от степени вакуума в рабочем пространстве.
Условий для целенаправленного движения распыленных атомов на поверхность подложки в данном случае нет. Для этого необходимо выполнение двух факторов:
1) Поток распыленных частиц должен состоять из положительно заряженных ионов материала мишени.
) На подложке необходимо иметь отрицательный потенциал.
Описание процесса нагревания подложки до 500 0С. Прочность сцепления (адгезия) покрытия с подложкой является одной из основных характеристик качества металлизированных изделий.
Основная особенность процесса образования сцепления между металлической пленкой, осажденной из паровой фазы в вакууме, и керамической подложкой, например, из оксида бериллия, заключается в том, что взаимодействие между этими материалами должно происходить в твердой фазе. Известно, что оксид бериллия является чрезвычайно химически инертным из-за прочной связи между атомами кислорода и бериллия.
Поэтому, для преодоления барьера и осуществления связи между атомами металла и оксида бериллия необходимо создать энергетические условия разрыва связи кислород-бериллий с образованием некомпенсированной свободной электронной связи и осуществить «захват» этой связи атомом металла, предрасположенным к электронно-обменному взаимодействию.
В целом, эффективность работы магнетронной распылительной системы зависит от правильного выбора рабочих параметров, а стабильность этих параметров определяет постоянство скорости распыления и воспроизводимость свойств получаемых пленок.
Необходимая скорость осаждения пленок с достаточной точностью может поддерживаться за счет постоянства таких параметров разряда как ток или подводимая мощность.
Если эти условия выполняются, то управлять конечной толщиной пленки можно путем задания времени осаждения, что и делается на используемых установках напыления.
Лекция: «Физические основы магнетронных распылительных систем»
Вопросы теории разряда в магнетронных распылительных системах и методы расчета их технологических и конструктивных параметров до настоящего времени проработаны слабо. Сложность заключается в том, что в этих системах используются неоднородные скрещенные электрическое и магнитное поля, причем электрические параметры разряда в значительной степени зависят от рабочего давления, величины и конфигурации магнитного поля, конструктивных особенностей распылительной системы. Все это делает сложным точное аналитическое описание явлений, происходящих в разряде магнетронной системы.
Сущность процесса и основные параметры
Магнетронные системы относятся к системам
распыления диодного типа, в которых распыление материала происходит за счет
бомбардировки поверхности мишени ионами рабочего газа (обычно аргона),
образующимися в плазме аномального тлеющего разряда. Высокая скорость
распыления, характерная для этих систем, достигается увеличением плотности
ионного тока за счет локализации плазмы у распыляемой поверхности мишени с
помощью сильного поперечного магнитного поля.