Отчет по практике: Направления деятельности полиграфического издательского комплекса
Направления деятельности полиграфического издательского комплекса
Содержание
Введение
1. Допечатный процесс
2. Печатный процесс
3. Послепечатный процесс
Заключение
Список использованной литературы
Введение
Мы проходили практику в республиканском полиграфическом издательском комплексе "Дәуір".
Республиканский полиграфический издательский комплекс "Дәуір" - одно из старейших и крупнейших предприятий казахстанской полиграфической промышленности, насчитывающее 82-летнюю историю своей профессиональной деятельности. Созданное в 1932 году небольшое издательство в настоящее время превратилось в мощное полиграфическое предприятие Республики Казахстан. Деятельность, которого сосредоточена по следующим направлениям: выпуск книг; выпуск газет и журналов; выпуск бумажно-беловой продукции.
РПИК "Дәуір" - это современное предприятие с отлаженными системами управления, со сложившимся кругом постоянных клиентов, зарекомендовавшее себя как активно развивающееся современное предприятие. По масштабу производства это предприятие относится к разряду типографий, ориентированных на средний и крупный тираж, имеющее законченный цикл производства, т.е. заказчик, может получить любую услугу в рамках полного полиграфического процесса.
В настоящее время РПИК "Дәуір" входит в число ведущих производителей по выпуску книжно-журнальной, газетной, бумажно-беловой продукции, имея в своем составе соответствующие подразделения: цех подготовки бумаги, наборный, печатный, переплетный, газетный цеха, оснащенные высокотехнологичным, скоростным оборудованием.
полиграфический издательский печатный процесс
1. Допечатный процесс
Допечатный процесс - включает
такие этапы как обработка и корректура текста, работа с
иллюстрациями/фотографиями, сканирование, цветоделение, макетирование, верстка
полос, а также раскладка полос и производство печатной формы. Многие из этих процессов
осуществляется компаниями, оказывающими услуги по полиграфии, а некоторые - в
типографии <#"809041.files/image001.gif">
Оборотная сторона
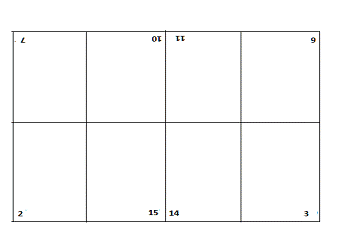
Рисунок 1 - Спуск полос
Положение колонцифр на схеме показывает положение каждой полосы на листе. Если лист согнуть три раза, то получится 16-страничная тетрадь с правильной последовательностью и положением полос.
CtP Trendsetter 800 II Quantum
Это устройство прямого форматирования пластин предназначено для
типографий, использующих печатные машины 8-страничного формата (в соответствии
с рисунком 2).
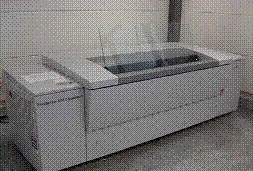
Рисунок 2 - CtP Trendsetter 800 II Quantum машина
1 Гибкий процесс. Продуманная система захвата пластин позволяет использовать пластины размером от 394х330 мм до 838х1118 мм. Стандартное разрешение 2400 или 1200 dpi.
Функциональность. Trendsetter 800/Quantum использует 40 Вт термическую головку и систему охлаждения лазера. Модель Quantum включает температурную компенсацию, для неё доступна опция работы с не требующем проявления аблативными пластинами, предназначенная для удаления продуктов разрушения термочувствительного слоя. Различные модификации Trendsetter 800/Quantum обеспечивают производительность от 8 до 21 8-страничных пластин в час при разрешении 2400 dpi.
Технология. Быстро вращающийся внешний барабан.
Многолучевая головка с длинной волны 830 нм, гауссово распределение энергии. Динамическая автофокусировка. Продолжение работы при сбое элементарного лазера.
Размер материала. По окружности барабана: от 394 до 838 мм. По оси барабана: от 330 до1118.
Разрешение и линиатура. Trendsetter 800: 1200 и 2400 dpi, до 200 lpi.
Производительность. Trendsetter 800 и 800 Quantum скорость
S-8 8-страничных пластин в час. Trendsetter 800 и 800 Quantum скорость F-13 пл.
/час.
2. Печатный процесс
Печатный процесс - процесс многократного получения оттисков на листы-носители (не путать с листами-оттисками <#"809041.files/image004.gif">
Рисунок 4 - Horizon машина
Бумагорезательная машинаFQZK1150M5 - профессиональная, многофункциональная бумагорезательная машина с длиной реза до 1150 мм. Благодаря использованию программируемой системы управления машина идеально подходит для выполнения разнообразных работ в малых и средних типографиях. По занесенной в память программе двигатель, передвигая затл в необходимое положение, автоматически устанавливает заданный размер реза с точностью до 0,01 мм.
Более того, машина может настраиваться на полностью автоматический режим работы. Массивная станина из литого чугуна и наличие гидравлического привода механизма прижима с регулируемым усилием сочетают в себе мощь для резки больших форматов плотного картона и деликатное обращение с тонкими бумагами.
Электронное управление дает не только высокую точность реза, но и увеличивает скорость передвижения затла (максимальная скорость более 12 м/мин). Полностью закрытая система смазки гарантирует защиту от попадания в масло посторонних частиц.
Машина оснащена американской системой управления Microcut, которая содержит следующие основные компоненты: цифровую клавиатуру, защищенную специальной пленкой; монохромный жидкокристаллический дисплей с диагональю 130 мм, на котором в режиме мультипликации отображается состояние машины и выполняемый рабочий процесс. Такая система позволяет осуществлять программирование на 999 задач, хранить в памяти до 2500 положений затла, а также запоминать последние 5000 перемещений затла и т.п.
На таблице 2 показаны технические характеристики послепечатной машины Shenweida FQZK1150M [4].
Таблица-2 - Технические характеристики Shenweida
FQZK1150M5
Высота стопы,
мм
165
Габариты, мм
2584 × 2590 × 1670
Глубина заднего
стола, мм
1782
Давление
прижима, кг
регулируемое до
3000
Длина реза, мм
1150
ИК-барьер
есть
Масса, кг
3500
Минимальная
остаточная полоса, мм
25
Подсветка линии
реза
есть
Привод
механизма прижима
гидравлический
Примечание
. -
Производительность,
реза/мин
48
Скорость затла,
м/мин
18
Стандартная
комплектация
2 ножа, 4
марзанов
Точность
позиционирования затла, мм
0,01
Ширина
переднего стола, мм
708 Ниткошвейная сшивка книжных блоков - это способ сшивки
блока при котором соединения внутренней части печатных листов происходит
посредством скрепления нитью. Дополнительно данный вид сборки дополняется
заклейкой корешка блока, приклейкой марли (для дополнительного укрепления
блока) и окантовка блока.
Прошив блоков нитью имеет ряд преимуществ, среди которых:
прочность соединения, уже прошитый блок невозможно рассоединить не повредив при
этом всю книгу; раскрываемость книг максимальна, нет ограничений по корешку;
сшивка книжных блоков толщиной более чем 5 см.
Горизонтальный листоподборная машина.
Высокоскоростная автоматическая листоподборочная машина
предназначена для типографий со средними и большими тиражами.
Тетради подаются вертикально, что уменьшает трение и снижает
время подачи каждой тетради. Транспортер расположен спереди, что облегчает
дозагрузку магазинов и поиск неисправностей. Специальные настройки для
получения блоков из нескольких тетрадей позволяют автомату G460В удваивать нормальную
рабочую скорость. Станция ручного добавления тетрадей позволяет оператору при
необходимости вставлять дополнительные тетради.
На таблице 3 показаны технические
характеристики горизонтальной листоподборной машины [5].
Таблица-3 - Технические характеристики JMD G460/8
Модель
G460/8
Количество
станций
8
Длина блока, мм
196 × 460
Ширина блока,
мм
135 ×230
Максимальная
скорость, тактов/час
6000
Вес, кг
3000
Длина машины,
мм
10,736
Потребление
энергии, кВ
7,5
Печатный листо-оттиск (л/отт, листооттиск)
является единицей измерения количества печати. За учётную единицу печатного
листа-оттиска принят оттиск, отпечатанный одной краской на одной стороне
бумажного листа форматом 60×90 см.
Листо-оттиски, отпечатанные на бумаге других форматов, приводятся
к учётной единице листо-оттиска по приведённым ниже коэффициентам.
При печатании на тигельных
<http://ru.wikipedia.org/wiki/%D0%A2%D0%B8%D0%B3%D0%B5%D0%BB%D1%8C%D0%BD%D0%B0%D1%8F_%D0%BC%D0%B0%D1%88%D0%B8%D0%BD%D0%B0>
и малоформатных плоскопечатных машинах изданий формата до 27×35 см их приводят к формату 60×90 см по коэффициенту 0,17 независимо от
фактического формата бумаги; при печатании изданий большего формата перевод в
учётные единицы производится, исходя из фактического формата бумаги.
Полиграфия - обобщенное понятие как для различных
направлений отрасли печатной промышленности, так и огромного многообразия
полиграфической продукции, ежедневно применяемой нами в самых разных целях. С
полиграфией мы сталкиваемся ежедневно: и дома, и на улице, и в офисе.
Ассортимент продукции полиграфии, выпускаемой современными типографиями,
невероятно широк: это листовки и буклеты, книги, журналы и газеты, плакаты и
постеры, брошюры и каталоги, открытки и приглашения, упаковка, этикетки,
наклейки, стикеры и даже бюллетени для выборов в государственные органы власти.
Без полиграфии и полиграфической продукции в наше время невозможно
существование бизнеса, к какой бы сфере он ни принадлежал.
Цикл производства печатной продукции происходит в три процесса.
Подготовка готового макета к печати.
Печать.
Послепечатная обработка.
Первый процесс - для получения предсказуемого
результата печати изделия, необходимо на стадии изготовления дизайна и
допечатной подготовки изделия предоставлять полную информацию о конечном
изделии. А именно: конечный размер изделия (обрезной формат), цветность
(красочность), профиль печатного оборудования, на котором будет производиться
печать изделия, а также необходимо описать всю цепочку послепечатной обработки
изделия.
Немалую роль в качестве печати полиграфических изделий играет
профилирование полиграфического оборудования. Данная процедура проводится для
конкретной печатной машины и запечатываемого материала и в дальнейшем
используется для разработки дизайна полиграфического изделия, допечатной
подготовки и изготовления цветопроб. В случае если полиграфическое предприятие
сертифицировано, по какому, либо стандарту печати, данная процедура не
требуется и первоначальная допечатная подготовка, процесс печати ведется по
стандарту, которому следует предприятие.
Второй процесс - процесс многократного получения
оттисков на листы-носители.
К печатному процессу относятся обязательно: нанесение краски
на печатную форму, подача к печатной форме бумаги или иного носителя,
перенесение с печатной формы краски на бумагу (давлением, струйной, лазерной
печатью), прием готового оттиска.
В зависимости от технологии к печатному процессу могут
относиться также изготовление печатных форм, нарезка носителя (бумаги, пленки,
ткани и др.) из единого рулона и другие.
В наши дни крупные печатные машины способны выполнять весь
печатный процесс, а также и некоторые послепечатные процессы практически без
участия человека.
Третий процесс производства печатной продукции -
послепечатная обработка. Сюда входит множество разновидностей процессов для
придания нужного внешнего вида печатной продукции. Обрезка печатного листа,
фальцовка, брошюровка, переплетные работы, высечка и др. Качественная
послепечатная обработка придает изделию индивидуальность, задуманную еще дизайнерами,
и выделяет готовый продукт среди прочих. Любой вид печатной продукции нуждается
в послепечатной обработке, как минимум в резке. В некоторых случаях время,
необходимое на послепечатную обработку при изготовлении данного изделия, может
в несколько раз превышать время, затраченное на печать и даже на разработку и
подготовку макета.
Согласно определению, полиграфия - это процесс многократного
получения изображения на запечатываемом материале путем переноса краски с
какого-либо носителя. И занимаются этим процессом тиражирования печатных
изделий полиграфические предприятия - типографии.
[1] Электронная
версия на сайте: <http://posob.ru>
[2] Электронная
версия на сайте: <http://www.usedoffset.ru/products/115-ctp-creo-trendsetter-800-ii-quantum.aspx>
[3] Электронная
версия на сайте:
<http://www.alkor-4.ru/about/publications/ofsetnaya_pechat/>
[4] Электронная
версия на сайте http://www.shrift. info
<http://www.shrift.info/index.php?newsid=310>
[5] Электронная
версия на сайте <http://pstgrafika.ru/postprint/>
[6] Базилов Ж.Ж.
Основы полиграфического производства. - Алматы: Издательство: МерСал, 2005.
[7] Полянский,
Н.Н. Основы полиграфического производства. - М.: Книга, 1991. - С.352.
[8] Воробьёв
Л.В., Дубасов А.И., Лебедев Ю.М. Технология брошюровочно - переплетных
процессов. Учебник - М.: Книга, 1989.
[9] Воробьёв Д.В.
Технология брошюровочно - переплетных процессов - М. Книга, 2000.
[10] Миронова
Г.В., Ершов А.К., Осипова Г.И., Сперанская Н.М., Кондрусь Е.А. Организация полиграфического
производства. Издание 2, переработанное Москва: Книга, 1991.
[11] Пикок Джон,
Издательское дело. - М., 1998.
[12] Полянский
Н.Н. Основы полиграфического производства. Издание 2, переработанное М.: Книга,
1991.
[13] Попов В.В.
Общий курс полиграфия - М., 1966.
[14] Энциклопедия
книжного дела. Издательская группа: Юрист, М.:, 1998.
Заключение
Список
использованной литературы
Смотрите также:
| Финансовый анализ предприятия |
| экспертиза в судопроизводстве зачет |