Курсовая работа (т): Очистка газовых выбросов предприятий от пыли
. Эффективность пылеулавливания в некоторых конструкциях циклонов повышается при увеличении длины погруженной части выхлопной трубы, т. е. при увеличении продолжительности пребывания запыленного газа в циклоне.
С увеличением диаметра (производительности) циклона эффективность пылеулавливания в циклоне снижается, что подтверждается практическими данными.
2.4 Батарейные циклоны
Эффективность улавливания пылевых частиц возрастает при уменьшении диаметра корпуса циклона. Однако при установке большого количества циклонов малого диаметра (менее 0,4 м) возникают, помимо других, трудности, связанные с равномерным распределением газов по отдельным аппаратам и отводом уловленной пыли. В связи с этим возникла необходимость в разработке циклонов новой конструкции.
Указанным требованиям отвечает аппарат,
составленный из большого количества параллельно включенных циклонных элементов,
конструктивно объединенных в одном корпусе, имеющих общий подвод и отвод газов,
а также общий сборный бункер для пыли. Этот аппарат получил название
батарейного циклона (рис. 4). В нем в отличие от обычных циклонов вращательное
движение газа в циклонных элементах обеспечивается установкой в каждом элементе
направляющего аппарата в виде винта или розетки.
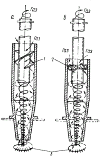
Рис. 4. Элементы батарейных циклонов с
направляющими аппаратами: а - "винт", б - "розетка", 1 -
винт, 2 - розетка, 3 - выпадающие частицы пыли
Для лучшего газораспределения и регулирования скорости газов в циклонных элементах батарейные циклоны собирают в секции (рис. 5).
Газ, содержащий пылевые частицы, через входной патрубок 1 поступает в камеру 2, где распределяется по отдельным циклонным элементам. Далее газ движется по кольцевому зазору между корпусом элемента и выхлопной трубой 4. В этом зазоре установлен направляющий аппарат 5, с помощью которого газовый поток приобретает вращательное движение. Пылевые частицы под действием центробежных сил движутся к стенкам корпуса элемента, оседают на них и ссыпаются через пылевыпускное отверстие 6 в общий пылевой бункер 7.
Очищенные газы, продолжая вращаться, поднимаются вверх по выхлопной трубе и попадают в камеру 8 очищенного газа, откуда по выходному патрубку 9 выводятся из аппарата.
Для крепления корпусов циклонных элементов
служат опорные (трубные) решетки: нижняя 10 и верхняя 11. Таким образом,
батарейные циклоны наиболее распространенной конструкции имеют следующие
основные узлы: циклонные элементы, корпус с бункером и трубные решетки.
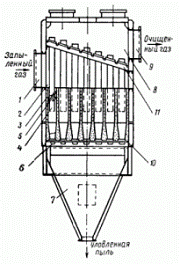
Рис. 5. Секция батарейного циклона: 1 - входной
патрубок; 2 - разделительная камера; 3 - кольцевой зазор; 4 - выхлопная труба;
5 - направляющий аппарат; 6 - пылевыпускное отверстие; 7 - бункер для сбора
пыли; 8 - камера очищенного газа; 9 - выходной патрубок; 10 - нижняя трубная
решетка; 11 - верхняя трубная решетка
Циклонный элемент обычно состоит из корпуса,
выхлопной трубы и направляющего аппарата (см. рис. 4, а, б). Для создания
вращательного движения газового потока в циклонном элементе применяются
направляющие аппараты «Винт» с двумя винтовыми лопастями, установленными под
углом 25°, или «Розетка» - с восьмью лопатками, установленными под углом 25 или
30°.
3.
Тканевые и волокнистые фильтры
Один из наиболее эффективных способов улавливания частиц из газовых выбросов - фильтрация, основное преимущество которой заключается в возможности более высокой степени очистки газов. В фильтрах могут практически полностью улавливаться частицы всех размеров, в том числе и субмикронные.
Наиболее распространены два типа фильтрующих аппаратов: с фильтрами тканьевыми (гибкие пористые перегородки) и волокнистыми (полужесткие пористые перегородки).
Область применения тканьевых и волокнистых
фильтров в последнее время значительно расширилась в связи с появлением новых
материалов для фильтров, более совершенных конструкций фильтрующих аппаратов и
систем регенерации фильтровальных материалов.
3.1 Тканевые фильтры
Тканьевые фильтры применяются для улавливания сухих пылей. Предпосылки для их эффективного применения - возможность регенерации фильтровальных материалов (очистка от накопившегося слоя пыли), а также механическая прочность, термическая и химическая стойкость.
В качестве фильтрующих материалов применяются тканые материалы (штапельные, из синтетических волокон, шерстяные) и нетканые (шерстяные фетры или войлоки, войлоки на основе синтетических волокон и др.). После изготовления ткань начесывают для образования ворса на ее поверхности. Исключение составляют ткани из синтетических и стеклянных волокон (филаментные). Волокна ворса образуют пористый слой, перекрывающий отверстия между нитями и способствующий лучшему улавливанию частиц пыли. Осаждение частиц при прохождении газов через фильтрующую ткань происходит в следующей последовательности.
В начальный период, когда запыленный газовый поток проходит через чистую ткань, частицы осаждаются на ворсе и нитях ткани.
В зависимости от размеров частицы осаждаются вследствие силы инерции, явления диффузии, эффекта зацепления и электростатистического взаимодействия. Проскок пыли через чистую ткань может достигать 20 - 30%.
По мере осаждения частиц размер отверстий между нитями уменьшается, затем все отверстия между нитями заполняются частицами пыли и в дальнейшем газовый поток проходит через поры в слое осевшей пыли. После накопления этого слоя, называемого первичным, эффективность осаждения частиц резко возрастает, так как соизмеримые размеры имеют поры в слое, а также обтекаемые препятствия (частицы, составляющие первичный слой) и улавливаемые частицы.
Однако при увеличении толщины слоя пыли на ткани возрастает гидравлическое сопротивление фильтра и соответственно уменьшается его пропускная способность. При длительном наращивании слоя может произойти закупорка фильтра. Во избежание этого необходимо периодически удалять часть слоя пыли, образовавшегося на ткани и в ее порах. Процесс удаления части слоя пыли, называемый регенерацией фильтра, осуществляют механическим встряхиванием, обратной продувкой ткани сжатым воздухом или очищенным газом. Эффективность очистки газов в тканьевом фильтре от частиц пыли зависит от ряда факторов и прежде всего от толщины слоя осажденной пыли.
Согласно экспериментальным данным, эффективность очистки чистой тканью значительно меньше, чем запыленной, и для тонкой ткани разница особенно велика. После регенерации ткани эффективность очистки снижается.
Таким образом, в тканьевых фильтрах сама чистая ткань не является высокоэффективной фильтрующей средой, особенно если ткани тонкие. В ряде случаев ткань выполняет роль несущей поверхности, т. е. служит основой для формирования и удержания фильтрующего пылевого слоя, причем толстые ткани выполняют эту роль значительно лучше, чем тонкие.
Эффективность очистки зависит от пористости пылевого слоя, а она в свою очередь - от размеров, формы и других свойств частиц, а также от структуры ткани. Для характеристики пористости применяют понятие плотности упаковки пылевых слоев, выражаемую в долях от единицы. Плотность зависит от пылеемкости, или загрузки фильтра, т. е. отношения массы уловленных частиц к единице площади фильтрующего материала.
На объемных тканях из штапельного волокна образуются значительно более рыхлые слои пыли. При работе на таких тканях эффективность очистки еще возрастает и вследствие большой продолжительности работы без регенерации ткани.
На эффективность очистки влияет и величина запыленности газов перед фильтром. Так как при низкой запыленности процесс образования слоя продолжителен, то лучше очищаются газы с высокой запыленностью. При этом на ткани накапливается значительный слой пыли, который при регенерации не распыляется в газе, а разрушается и осыпается в виде крупных агрегатов.
Эффективность очистки зависит от скорости фильтрации газов через ткань - нагрузки по газу. В тканьевых фильтрах целесообразно использовать небольшие нагрузки по газу - обычно 0,2 - 1,2 мі газа через 1 мІ фильтрующей поверхности в минуту. При большей нагрузке может чрезмерно уплотниться пылевой слой, особенно при применении тканых материалов неплотной структуры. Частицы пыли при этом проникают в глубь первичного слоя и ткани, нарушается пылевой слой, в результате чего возникает вторичный унос пыли, особенно из отверстий между нитями. Кроме того, при высокой скорости фильтрации требуется слишком частая регенерация фильтров.
Теория процесса фильтрации достаточно хорошо разработана при очистке газа от незначительного количества взвешенных в нем частиц пыли. Однако ее нельзя успешно применять для расчета очистки промышленных газов, имеющих значительную запыленность, так как процесс фильтрации в этих случаях происходит только на наружной поверхности ткани. Поэтому обычно расчет тканьевых фильтров сводится к определению необходимой поверхности фильтрации, периодичности регенерации и скорости фильтрации.
Гидравлическое сопротивление тканьевых фильтров по мере запыления ткани возрастает. Для поддержания производительности при заданной величине перепада давления на фильтре ткань регенерирует различными способами.
Иногда сопротивление ткани непрерывно возрастает в результате забивания или «замазывания» ткани. Это явление возникает в результате застревания частиц внутри волокнистой пряжи вследствие высокого перепада давления, химических и физических процессов, происходящих в уловленной пыли, особенно при наличии влаги в газах.
К тканям, используемым в качестве фильтровальных материалов, предъявляются следующие требования:
) высокая пылеемкость при фильтрации и способность удерживать такое количество пыли после регенерации, которое достаточно для обеспечения высокой эффективности очистки газов от высокодисперсных частиц;
) сохранение оптимально высокой воздухопроницаемости в равновесно запыленном состоянии;
) высокая механическая прочность и стойкость к истиранию при многократных изгибах, стабильность размеров и свойств при повышении температуры и агрессивном воздействии химических примесей;
) минимальное влагопоглощение и способность к легкому удалению накопленной пыли;
) низкая стоимость ткани.
В настоящее время еще не разработаны тканьевые материалы удовлетворяющие всем перечисленным требованиям. Каждый материал применяется для конкретных условий работы.
Различаются тканьевые фильтры плоские и рукавные. Наиболее широко применяют рукавные, которые могут быть разделены по следующим признакам:
) по способу подачи газов на очистку (в большинстве случаев такие фильтры работают под разрежением во избежание вредных выделений в рабочее помещение);
) по размерам фильтровальных рукавов (наиболее употребительны рукава диаметром 135-220 мм и длиной 2,2-3,4 м);
) по числу рукавов в секции фильтра; в небольших, секциях обычно 8-15 рукавов; в больших секциях, при фильтре 135-220 мм, устанавливается несколько десятков рукавов;
) по методу удаления пыли, т. е. регенерации ткани; метод зависит от типа рукавных фильтров и вида применяемой ткани; для регенерации тканей из шерсти и синтетических волокон в большинстве случаев применяют механическое встряхивание рукавов и одновременно обратную продувку; в последние годы для регенерации ткани применяют струйную продувку, т. е. концентрированную продувку сжатым воздухом;
) по типу механизмов для регенерации ткани (обычно с механическим распределительным устройством и механическим управлением клапанами и встряхиванием рукавов; применяют также механизмы с электромеханическим или пневматическим распределительным устройством и управлением клапанами и механизмом встряхивания);
) по форме корпуса фильтра (наиболее распространена прямоугольная; фильтры с круглым корпусом обычно применяют для работы под значительным разрежением или давлением).
Применяемые в настоящее время рукавные фильтры обычно работают с небольшой скоростью фильтрации (например: 0,4-1 м/мин при улавливании высокодисперсной пыли) ввиду недостаточной эффективности наиболее распространенного метода регенерации ткани - механического встряхивания с одновременной обратной продувкой.
В последнее время создана конструкция рукавных
фильтров, в которых слой пыли удаляется из ткани струей сжатого воздуха,
продуваемого через ткань при помощи колец или труб, движущихся вдоль рукавов
(рис. 6). При таком методе регенерации ткани скорость фильтрации может быть
увеличена до 3-5 м/мин. Сжатый воздух для продувки подается под давлением
490-580 кН/мІ. В рукавных фильтрах с механическим встряхиванием при регенерации
ткани подачу газов в фильтр отключают, т. е. регенерируемая секция не участвует
в процессе очистки. В фильтре со струйной продувкой регенерация фильтров
происходит без отключения подачи газов.
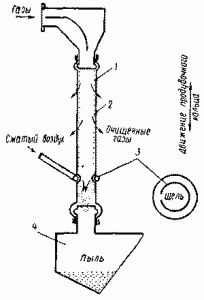
Рис. 6. Схема рукавного фильтра со струйной
продувкой: 1 - фильтровальный рукав, 2 - слой пыли, 3 - продувочное кольцо, 4 -
бункер для сбора пыли.
3.2
Волокнистые фильтры
Такие фильтры применяют для очистки газовых выбросов от твердых и жидких частиц. Соответственно своему назначению они делятся на сухие и мокрые.
Сухие волокнистые фильтры изготовляют из тонких волокон. В качестве фильтрующего материала используют волокна бумаги, картона или синтетические толщиной от 0,01 до 100 мкм. Для придания необходимой жесткости и постоянной структуры слои волокон закрепляют между рамами или сетками. В волокнистых фильтрах каждое из волокон принимает участие в осаждении частиц. В процессе фильтрации улавливание и накапливание частиц происходит по всей глубине слоя волокон в отличие от процесса фильтрации в тканьевых фильтрах.
Сухие волокнистые фильтры применяют для улавливания частиц размером от 5 до 0,1 мкм с эффективностью улавливания до 99,99%.
Улавливание частиц в волокнистых фильтрах происходит в основном вследствие броуновской диффузии и эффекта зацепления. Для эффективного улавливания частиц размером 0,1-0,3 мкм следует использовать волокна диаметром 0,1-0,3 мкм.
Обычно регенерация волокнистых фильтров невозможна вследствие их малой механической прочности, поэтому волокнистые фильтры используют для очистки выбросов с очень небольшой запыленностью (0,5-10 мг/мі).
Мокрые волокнистые фильтры применяют для очистки выбросов от жидких частиц (туманов, образовавшихся либо в результате дробления и уноса жидкости в мокрых пылеулавливающих или абсорбционных аппаратах, либо в результате конденсации водяных паров).
Для улавливания жидких частиц размером более 5 мкм преимущественно применяют сеточные брызгоулавливатели, которые состоят из пакетов вязаных металлических сеток, изготовляемых из проволоки диаметром 0,1-0,25 мм, с размерами ячеек 3-5 мм. Сетки гофрируют и укладывают в пакеты толщиной 100-200 мм. Для аппаратов диаметром менее 2 м сетки свертывают в цилиндрические сплошные элементы.
В сеточных брызгоуловителях улавливание жидких частиц - капель жидкости происходит вследствие инерционного столкновения и эффекта зацепления. До определенной скорости газа и концентрации капель в нем осажденные на проволоке капли в виде пленки перемещаются к точкам перекрещивания проволок, где образуют крупные капли, которые под действием силы тяжести преодолевают сопротивление восходящего потока газов и поверхностное натяжение жидкости и падают навстречу потоку газов. При превышении определенной скорости газа и концентрации жидкость заполняет большую часть ячеек и поэтому часть ее захватывается проходящими газами, т. е. возникает вторичный унос.
Допустимой называется скорость газов, при которой нет вторичного уноса. Этой скорости соответствует максимальная эффективность улавливания (сепарации) капель. Допустимая скорость газов составляет 0,9-6 м/сек.