Материал: ОППС курсовой последний
Для формирования зондирующих импульсов используются сигналы тактового генератора устройства обработки. Сигналы тактового генератора в ПЛИС (программируемая логическая интегральная схема) делятся в определенное число раз и вырезается всего лишь 2-3 периода – цуг колебаний. Эти сигналы поступают в ГИВ и через коммутатор (мультиплексор) подаются на ПЭП. В цифровом дефектоскопе ГИВ практически как усилитель. Мощность зондирующего импульса может быть изменена путем изменения количества периодов и питающего напряжения. Период следования зондирующих импульсов также задается с ПЛИС. Приемный тракт дефектоскопа реализуется с помощью высокоточных усилителей АD -600,605 с общим коэффициентом усиления до 80 дБ и с линейной амплитудно-частотной характеристикой (АЧХ) от 0,3 до 30 МГц. Управление параметрами этой схемы осуществляется программно тем же самым ПЛИС через цифро-аналоговый преобразователь (ЦАП).
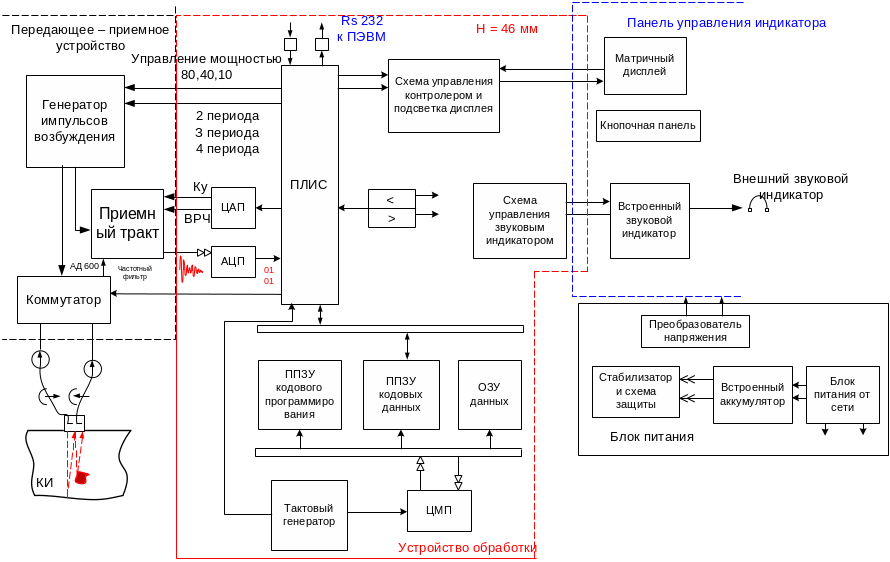
Рисунок 4.1 Структурная схема типового цифрового ультразвукового дефектоскопа.
Отраженные эхо-сигналы из контролируемого объекта поступают на приемную пластину и через коммутатор на вход приемного тракта. Оцифрованные по времени и амплитуде эхо-сигналы через аналогово-цифровой преобразователь (АЦП) подвергаются обработке в ПЛИС по заданной программе. В устройстве обработки в зависимости от режима работы дефектоскопа из перепрограммируемого постоянного запоминающего устройства (ППЗУ) кодовых программ, выбирается та или иная программа, которая реализуется в центральном модуле процессора (ЦМП). Например: демонстрация на экране закона ВРЧ; представление сигналов в виде «А-скан» или «В-скан»; индикация координат дефекта. При расчете координат дефекта коэффициенты пересчета (скорость ультразвука, угол ввода луча и время задержки в ПЭП) выбираются из ППЗУ кодов данных. Оперативные данные о текущих параметрах сигнала берутся с оперативного запоминающего устройства (ОЗУ). Запоминающими устройствами управляет ЦМП. Матричный дисплей, состоящий из множества пикселей, формирует необходимые изображения (графические, текстовые, цифровые) по сигналам, проступающим с управляющего контроллера дисплея.
Используя функциональную схему спроектированного аналогового дефектоскопа, разработайте структурную схему цифрового дефектоскопа с обоснованием выбора матричного индикатора.
Разработка «Технического задания» на дефектоскоп
Разработка и постановка на производство приборов НК включает этапы:
Разработка исходных требований и оформление заявки на разработку.
Разработка технического задания (ТЗ), его согласование и утверждение.
Разработка технического предложения (ТП).
Разработка эскизного, технического и рабочего проектов.
Изготовление опытных образцов и их испытание.
Корректировка документации по результатам испытания.
Выпуск первой (установочной) партии.
Организация серийного производства (ГОСТ 15.001).
Исходные требования определяются в процессе выполнения научно-исследовательских работ или на основании требований производства. На основании исходных требований формируется заявка на разработку. Заявка обосновывается необходимостью создания нового прибора, в заявке указывается ориентировочная потребность, цель и сроки разработки, источники финансирования, лимитная цена и т.д. После утверждения заявки разрабатывается ТЗ - основной документом, по которому разрабатывается любое изделие. ТЗ составляется разработчиком и согласовывается заказчиком, согласовывается головным институтом отрасли (ВНИИЖТ, НИИ мостов), заводом – изготовителем, организацией Госстандарта. Утверждается ТЗ разработчиком и заказчиком.
Содержание «Технического задания»:
Наименование и область применения.
Основания для разработки (общие стратегические документы ОАО «РЖД», направленные на повышение безопасности движения).
Источники разработки (результаты НИР, ТЗ на предыдущие приборы и ТУ на них, новые принципиальные решения, то есть патенты на изобретения).
Цель и назначение разработки (цель – например, снижение изломов рельсов, назначение – контроль рельсов, повышение надежности контроля, повышение производительности).
5. Технические требования (14 подразделов):
5.1 Состав дефектоскопа (электрический блок, акустический блок и т.д.)
5.2 Показатели назначения (рабочая частота, чувствительность контроля, количество каналов, зона АСД, частота посылок, производительность, потребляемая мощность, методы контроля).
5.3 Требования к надежности (вероятность безотказной работы, средний срок службы, гарантийный срок).
5.4 Требования к технологичности и к метрологическому обеспечению разработки (трудоемкость изготовления, себестоимость).
5.5 Требования к уровню унификации и стандартизации.
5.6 Требования к безопасности и влиянию на окружающую среду (опасные и вредные факторы).
5.7 Эстетические и эргономические требования.
5.8 Требования к патентной частоте (проверка по международной классификации МКИ GO1 N29/04).
5.9 Требования к основным частям дефектоскопа, сырью и исходным эксплуатационным материалам (к контактирующей жидкости).
5.10 Условия эксплуатации, требования к техническому обслуживанию и ремонту (влажность, t0 С), виды технического обслуживания и ремонта.
5.11 Требования к объекту контроля.
5.12 Требования к маркировке и упаковке.
5.13 Требование к хранению и транспортировке.
5.14 Требования к категории качества.
6. Экономические показатели (годовой экономический эффект, годовая потребность ожидаемая, лимитная цена).
7. Стадии этапа разработки.
8. Порядок контроля и приемки.
Разработка «Технического задания» основывается на анализе основных технических характеристик и функциональных возможностей дефектоскопа (Приложение 1), который должен обеспечить выполнение поставленной задачи по контролю заданного объекта. Примерное «Техническое задание» представлено в Приложении 2.
6. Варианты заданий курсового проекта
Вариант |
Объект контроля |
Тип ПЭП |
|
|
Ось колесной пары вагонов типа РУ1-950 |
Комбинированный П131-2,5 -0 и 18-ВО-03. |
|
|
Ось колесной пары вагонов типа РУ1Ш-950 |
Комбинированный П131-2,5 -0 и 18-ВО-03. |
|
|
Ось колесной пары вагонов типа РУ-950 |
Комбинированный П131-2,5 -0 и 18-ВО-03. |
|
|
Ось колесной пары вагонов типа РУ1-950 |
П121-2,5-500 |
|
|
Ось колесной пары вагонов типа РУ1Ш-950 |
П121-2,5-500 |
|
|
Ось колесной пары вагонов типа РУ-950 |
П121-2,5-500 |
|
|
Ободья цельнокатаных колес вагонов |
П121-2,5-400 |
|
|
Приободная зона дисков цельнокатаных колес |
П121-1,25-500 |
|
|
Ободья колес вагонов |
П121-0,4-900 |
|
|
Гребни цельнокатаных колес вагонов |
П121-2,5-500 |
|
|
Сварные соединения трубопроводов диаметром 28..100мм толщина стенки 3..7 мм |
П121-5,0-650 |
|
|
Сварные соединения трубопроводов диаметром 108..920 мм толщина стенки 4..25 мм |
П121-5,0-650 |
|
|
Сварные соединения трубопроводов диаметром 1020...1420 мм толщина стенки 12...30 мм |
П121-5,0-650 |
|
|
Стыковые сварные соединения листов толщиной 5...21 мм |
П121-5,0-650 |
|
|
Стыковые сварные соединения листов толщиной 22...32 мм |
П121-5,0-650 |
|
|
Стыковые сварные соединения листов толщиной 33...50 мм |
П121-5,0-650 |
|
|
Тавровые сварные соединения в железнодорожных мостах |
П113-2.5-00 |
|
|
Сварные стыки рельсов электроконтактной сварки. |
П121-2,5-500 П113-2.5-00 |
|
|
Сварные стыки рельсов алюминотермитной сварки. |
П121-2,5-450 П113-2.5-00 |
|
|
Сварные стыки рельсов алюминотермитной сварки. |
П121-2,5-700 П113-2.5-00 |
|
|
Отдельные участки рельсов |
П121-2,5-500 П113-2.5-00 |
|
|
Отдельные участки рельсов |
П121-0,1-900 |
|
|
Стрелочные переводы. |
П121-2,5-500 П113-2.5-00 |
|
|
Сварные швы арматуры |
П121-2,5-500 П113-2.5-00 |
Cписок литературы
Крауткремер Й., Крауткремер К. Ультразвуковой контроль металлов – М.: Машиностроение, 1991.
Кретов Е. Ф. Ультразвуковая дефектоскопия в энергомашиностроении / 2-е изд., перераб. и доп. – СПб.: СВЕН, 2007.
Приборы для неразрушаюшего контроля материалов и изделий/ Под ред. Клюева В.В. Справочник в 2-х книгах. Кн. 2. М.: Машиностроение, 1976.
Ермолов И.Н. Теория и практика ультразвукового контроля М.: Машиностроение, 1981.
Электроника: Справочная книга /Ю.А. Быстров, Я.М. Великсон, В.Д. Вогман и др.; Под ред. Ю.А. Быстрова. – СПб.: Энергоатомиздат. Санкт-Петербургское отд–ние, 1996.
Полупроводниковые и оптоэлектрические приборы: Справочник /В.И. Иванов, А.И. Аксенов, А.М. Юшин. – 2-е изд., перераб. и доп. – М.: Энергоатомиздат, 1989.
Лавриненко В.Ю. Справочник по полупроводниковым приборам. – 10-е изд., перераб. и доп. – Киев: Техника, 1984.
Интегральные микросхемы и их зарубежные аналоги: Справочник. Том 7./А. В. Нефедов. - М.:ИП РадиоСофт, 1999г. - 640с.:ил.
Отечественные микросхемы и зарубежные аналоги Справочник. Перельман Б.Л.,Шевелев В.И. "НТЦ Микротех", 1998г.,376 с. - ISBN-5-85823-006-7
Резисторы: Справочник. Под общ.ред. И. И. Четверткова и В. М. Терехова - М. Радио и связь, 1987г. - 352с.:ил.
Полупроводниковая схемотехника: справочное руководство. Титце У., Шенк К. - М.: МИР , 1982г. - 512с.:ил.
Схемотехника электронных систем. Цифровые устройства. Учебник. Бойко В.И и др. – СПб.: БВХ-Петербург, 2004. – 512 с.: ил.
ГОСТ 3.1105-84 ЕСТД Формы и правила оформления документов общего назначения.
ГОСТ 3.1502-85 ЕСТД Формы и правила оформления документов на технический контроль
ГОСТ 20415-82 Контроль неразрушающий. Методы акустические. Общие положения.
ГОСТ 18576-85 Контроль неразрушающий. Рельсы железнодорожные. Методы ультразвуковые.
ГОСТ 14782-86 Контроль неразрушающий. Соединения сварные. Методы ультразвуковые.
А.А. Марков и Кособоков Д.В. Индикаторы цифровых приборов неразрушающего контроля: Учебное пособие. – СПб: Петербургский государственный университет путей сообщения, 2003. – 26 с.
Методические указания к выполнению курсового проекта по дисциплине «Теория и проектирование приборов неразрушающего контроля». ЛИИЖТ, 1982 г.
Методические указания к выполнению курсового проекта по дисциплине «Конструирование автоматизированных компьютерных комплексов неразрушающего контроля». ПГУПС, 2007 г.
Приложение 1
Основные технические характеристики дефектоскопа уд2-70
Наименование параметра или характеристики |
Значение параметра или характеристики |
Частота ультразвуковых колебаний (рабочая частота), МГц |
0,4; 1,25; 1,8; 2,5; 5,0; 10,0 |
Частота синхронизации (частота следования зондирующих импульсов ЗИ), Гц |
30, 60, 120, 250, 500, 1000 |
Максимальная глубина прозвучивания (сталь, продольная волна), мм |
2500 |
Длительность развертки, мкс |
1 ÷ 1655 |
Задержка развертки (Д – длительность развертки, З – задержка развертки), мкс |
Д + З = 1655 |
Количество стробов АСД |
2 |
Длительность строба АСД 1, мкс |
1 ÷ 1655 с шагом 1 |
Задержка строба АСД 1 (Дстр – длительность строба, Зстр – задержка строба), мкс |
Дстр + Зстр = 1655 |
Длительность строба АСД 2, мкс |
1 ÷ 1655 с шагом 1 |
Задержка строба АСД 2 (Дстр – длительность строба, Зстр – задержка строба), мкс |
Дстр + Зстр = 1655 |
Диапазон регулировки усиления приемного тракта, дБ |
0 ÷ 100 с шагом 0,5 или 1 |
Диапазон регулировки скорости распространения ультразвуковых колебаний (УЗК), м/с |
100 ÷ 15000 с шагом 1 |
Диапазон рабочих температур, оС |
-10 ÷ +50 |
Динамический диапазон ВРЧ не менее, дБ |
80 с шагом 0,5 |
Количество точек регулировки ВРЧ (в зависимости от диапазона), мкс |
3 ÷ 250 |
Длительность зоны ВРЧ, мкс |
-3 ÷ 1442 |
Диапазон регулировки порога АСД, % |
5 ÷ 100 |
Диапазон регулировки линейной компенсированной отсечки, % |
0 ÷ 100 с шагом 1 |
Питание от аккумулятора, В |
12 |
Диапазон уровня АРУ, % |
20 ÷ 100 с шагом 1 |
Длительность зоны АРУ, мкс |
1 ÷ 1655 с шагом 1 |
Задержка зоны АРУ (ДАРУ – длительность зоны, ЗАРУ – задержка зоны), мкс |
ДАРУ + ЗАРУ = 1655 |