Курсовая работа (т): Підсилювач потужності звукової частоти
Так як задача проектувальника має безліч варіантів вирішення, тому конструктор повинен знайти такі конструкторські рішення, які б могли забезпечити економічну ефективність.
Економічна ефективність - це відношення економічного ефекту до тих затрат, внаслідок яких ця ефективність була досягнута.
Затрати на виріб складаються із виробничих, які включають вартість затрат на його експлуатацію, ремонт і уніфікацію. Тому при визначенні економічної ефективності під вартістю затрат розуміється вся сума перерахованих затрат. За міру економічної ефективності беруть вартість однієї години роботи приладу, суму затрат ділять на кількість годин роботи. Основною перевагою підвищення економічної ефективності є підвищення технологічності виробу.
Технологічність буває виробнича, експлуатаційна та ремонтна. Виробнича визначає обсяг робіт з підготовки виробництва, складність виготовлення, зручність монтажу на місці експлуатації. Експлуатаційна визначає обсяг робіт з підготовки до експлуатації, затрати на експлуатацію, ремонт і уніфікацію. Ремонтна характеризує властивості приладу при виконанні всіх видів ремонтів крім поточного.
Для оцінки рівня технологічності існує велика кількість показників, які характеризують виріб.
Виробнича технологічність має дві групи таких показників технологічні і конструкторські. В цілому технологічність визначається за допомогою комплексного показника технологічності
Кк=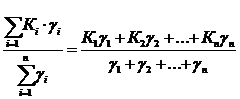 , (3.46)
де К1, К2…Кn - певний показник технологічності;
γ1,γ2…γn - коефіцієнт значимості показника технологічності.
Комплексні показники визначаються для базової моделі і для проектуємого зразка, порівнюючи їх, роблять висновок про технологічність виробу зразка у порівнянні з аналогом.
Розрахунок показників технологічності
1 Коефіціент застосованості деталей
Кзд=1-Дтр.ор/Дтр.заг, (3.47)
де Дтр.ор - кількість типорозмірів оригінальних деталей;
Дтр.заг - загальна кількість типорозмірів деталей, без урахування кріпильних.
Кзд=1- 3/3=0.
Коефіціет застосованості ЕРЕ
Кз.ЕРЕ=1- Нтр.ор.ЕРЕ/Нтр.ЕРЕ, (3.48)
де Нтр.ор.ЕРЕ - кількість типорозмірів оригінальних ЕРЕ;
Нтр.ЕРЕ - загальна кількість типорозмірів ЕРЕ.
Кз.ЕРЕ=1- 1/17=0,94.
Коефіцієнт застосованості вузлів
Кзв=1-Етр.ор/Етр, (3.49)
де Етр.о - кількість типорозмірів оригінальних вузлів;
Етр- загальна кількість типорозмірів вузлів.
Кзв=1-1/4=0,75.
Коефіцієнт повторюваності деталей і
вузлів
Кпов.зв=1-(Дтр.заг+Етр)/(Д+Е),
(3.50)
де Дтр.заг і Етр - загальна кількість типів деталей і вузлів у приладі;
Д і Е - загальна кількість деталей і вузлів у приладі.
Кпов. зв=1-(3+1)/(3+4)=0,43.
Коефіцієнт повторюваності ЕРЕ
Кпов ЕРЕ=1-Нтр.ЕРЕ/НЕРЕ, (3.51)
де Нтр.ЕРЕ - кільксть типів оригінальних ЕРЕ у схемі;
НЕРЕ - загальна кількість ЕРЕ у виробі.
Кпов ЕРЕ=1-1/79=0,087.
Коефіцієнт повторюваності матеріалів
Кпов.м=1-Нмм/Дтр.ор, (3.52)
де Нмм - кількість марок матеріалів.
Кпов.м=1-1/3=0,67.
Коефіцієнт повторюваності мікросхем
і мікрозбірок
Кпов.ІС=1-Нтр.ІС/НІС, (3.53)
де Нтр.ІС - кількість типорозмірів корпусів ІС;
НІС - кількість ІС і мікрозбірок.
Кпов ІС=1-1/1= 0.
Коефіцієнт використання МС і мікрозбірок
Квик.ІС=НІС/(НІС+НЕРЕ), (3.54
де НІС - кількість ІМС і мікрозбірок;
НЕРЕ - кількість ЕРЕ у схемі.
Квик.ІС=1/(1+79)=0,125.
Коефіцієнт встановлювальних розмірів
Квр=1- Нвр/НЕРЕ, (3.55)
де Нвр - кількість видів встановлювальних розмірів;
НЕРЕ - кількість ЕРЕ у схемі.
Квр=1-11/79=0,86.
Коефіцієнт складності друкованих
плат
Кс.ДП=1-Нбшп/НДП, (3.56)
де Нбшп - кількість багатошарових друкованих плат;
НДП - загальна кількість друкованих плат.
Кс ДП=1-0/1=1.
Кофіціент освоєності деталей
Косв=1-Дор/Д, (3.57)
де Дор - кількість оригінальних деталей;
Д - загальна кількість деталей.
Косв=1-3/3=1.
Коефіцієнт складності збірки
Кс.зб=1- Етр.сп/Етр, (3.58)
де Етр.сп - кількість типорозмірів вузлів, що вимагають регулювання чи підгонки у складі виробу з використанням спеціальних пристроїв або спільної обробки з розбиранням та збиранням.
Кс.зб=1-1/1=1.
Кофіцієнт збірності
Кзб=Е/(Е+Д) , (3.59)
Кзб=1/(1+9)=0,1
Коефіцієнт точності обробки
Ктч=1-Дтч/Д, (3.60)
де Дтч- кількість деталей з допуском квалітету 10 і менше.
Ктч=1-4/9=0,56
Кефіцієнт складності збирання
конструкції
Кск.зб=Злз/(Злз+Зг+Знр), (3.61)
де Злз- кількість легкороз'ємних з'єднань (защіпки, байонети, тощо);
Зг- кількість гвинтових з'єднань;
Знр - кількість нероз'ємних з'єднань.
Кск.зб=1/(1+7+10)=0,055
Коефіцієнт уніфікації
Ку=Nсч.у/Nсч, (3.62)
де Nсч.у- кількість уніфікованих складових частин;сч- загальна кількість складових частин.
Ку=28/61=0,46
Коефіцієнт стандартизації
Кст=Nсч.ст./Nсч, (3.63)
де Nсч.ст − кількість стандартизованих складових частин.
Кст=12/56=0,21
Комплексний показник технологічності для базової моделі (аналога) і проектованого пристрою у порівнянні свідчить про технологічність розробленого пристрою.
Кс.зб=1-1/1=0
Комплексні показники технологічності
для базової моделі і проектованого у порівнянні свідчать про технологічність
розробленого пристрою.
4.
Технологічне проектування
.1
Обгрунтування вибору типу технологічного процесу
Технологічний процесс є складовою частиною виробничого процессу, що містить цілеспрямовані дії зі змінення і (або) визначення предмету праці.
У структурному плані технологічний процес складається з сукупності технологічних операцій, необхідних для виготовлення виробу відповідно до вимог креслення, технічних умов.
Технологічна операція є основною структурною одиницею процессу виробничого планування і обліку. На основі операцій оцінюється трудомісткість виготовлення виробів і встановлюється вимого часу і розцінки; визначається необхідна кількість робітників, остаткування, пристроїв та інструментів; собівартість виготовлення (складання); здійснюється календарне планування виробництва, контроль якості і термін виконання робіт.
Виробнича операція є частиною виробничого процесу з чітко вираженою метою і результатом, що виконується за допомогою відповідного остаткування, певного складу виконавців або без участі людини. Виробничі операції поділяються на технологічні (основні), обслуговуючі, допоміжні та підготовчі. Залежно від способу впливу на предмети праці, рівня технологічної оснащеності і ступеня участі виконавця виробничі операції поділяються на ручні, машинно-ручні, машинні, апаратурні.
Класифікація технологічних процесів здійснюється за низкою ознак, зокрема:
а) за фізичним впливом на обєкт виготовлення:
) структуроутворювальні;
) формотворні;
) складання і монтажу;
б) за організацією виробництва:
) одиночний ТП;
) типовий ТП;
) груповий ТП.
в) за освоєнням процессу:
) робочий ТП;
) перспективний ТП.
Види техпроцесів за ступенем описання змісту:
1) маршрутні техпроцеси виконуються за документацією у якій зміст операції викладається без вказання операції переходів та режимів розробки.
) операційний техпроцес виконується за документацією, у якій зміст окремих операцій викладається з вказанням переходів режимів роботи.
Розроблюваний технологічний процес має бути прогресивним і повинен забезпечувати підвищення продуктивності праці та якості виробів, скорочення трудових і матеріальних витрат на його реалізацію.
Технологічний процес має забезпечувати реалізацію значень разових показників технологічності конструкції виготовленого виробу.
Технологічний процес розробляють на основі наявного типового чи групового процесу.
За відсутності типового чи групового технологічного процесу виготовлення виробу, що відноситься до певної класифікаційної групи, технологічний процес має розроблятись на основі раніше принятих прогресивних рішень, що містяться в діючих однотипних технологічних процесах виготовлення аналогічних виробів.
Технологічний процес повинен відповідати вимогам техніки безпеки і промислової санітарії, викладених в системі стандартів безпеки праці (ССБП), стандартах на типові та групові технологічні процеси, інструкціях та іншим нормативним документам з техніки безпеки та промислової санітарії.
Технологічний процес монтажу і
складання друкованого вузла проектує мого пристрою доцільно розробити
одиночним, оскільки не передбачається збирання і монтаж інших друкованих
вузлів, а тільки однієї модифікації запроектованого. Оскільки виробництво
носить індивідуальний характер, то процес за ступенем написання має бути
маршрутно-операційний.
4.2
Обгрунтування вибору технологічних матеріалів, обладнання та інструменту
.2.1 Обгрунтування вибору технологічних матеріалів
Для виготовлення ДП широке розповсюдження мають шаруваті діелектрики, які складаються з наповнювача та синтетичної смоли. Матеріал за електроізоляційними властивостями, механічною міцністю, роз подільністю параметрів при дії агресивних середовищ та кліматичних умов, собівартістю. Більшість діелектриків з провідниковим покриттям з тонкої мідної фольги. Товщина фольги стандартизована та має значення 5, 18, 35 та 50, 70, 105 мкм. Фольга характеризується високою чистотою складу (99, 5%), пластичністю, малими мікронерівностями,0,4…),5 мкм.
Для виготовлення плати вибрано односторонній склотекстоліт СФ-1-35 1.5 ГОСТ 10316-78.
Для покриття плати застосовується лак УР 231 ТУ6-21-14-50.
Даний лак був обраний для використання при виготовленні даної плати так як забезпечує достатню механічну міцність після засихання, розповсюджений на виробництві, дешевий.
Для виготовлення друкованої плати хімічним негативним методомзастосовується плівковий негативний фоторезист.
Для процессу травлення фольгованої заготовки застосовується розчин хлорного заліза ГОСТ 56745-79.
Даний розчин був обраний по причині малого рівня токсичності та дешевизни.
Для нанесення написів на друковану платузастосовується фарба ТНПФ-01 ТУ 29-889-88.
Дана фарба вибрана тому, що швидко
сохне (на основі летких сполук ацетону), забезпечує достатню механічну міцність
після висихання при експлуатації, дешева.
4.2.2 Обгрунтування вибору інструментів, обладнання тощо
Згідно з ГОСТ 14.301-83 засоби технологічного оснащення поєднують:
- технологічне обладнання ( в т.ч. контрольне та випробувальне);
технологічне оснащення ( в т.ч. інструменти та засоби контролю);
засоби механізації та автоматизації виробничих процесів.
Технологічне обладнання - це знаряддя виробництва, в яких для виконання певної частини техпроцесу розміщують матеріали, засоби дії на них, та при необхідності, джерела живлення.
Технологічне оснащення - це знаряддя виробництва, які додаються до технологічного обладнання для виконання певної частини технологічного процесу.
Засоби механізації - це знаряддя праці, в яких ручна праця людини частково або повністю замінюється машиною зі збереженням участі людини в процесі керування машинами.
Засоби автоматизації - це знаряддя праці, в яких функції керування передані машинам та пристроям.
Оснащення складальних цехів приладобудівної галузі.
а) універсальне обладнання:
) переналагоджуємі потокові лінії;
) універсальні робочі місця монтажників РЕА;
б) спеціальне обладнання та оснастка:
) спеціалізоване обладнання по підготовці, встановленню та пайці ЕРЕ на друкованій платі;
) стенди для контролю та регулювання функціональних параметрів складальних одиниць та блоків РЕА.
Види пристосувань за ступенем спеціалізації:
1) універсальні - для обробки або складання однотипних деталей;
2) спеціальне - для виконання певної операції обробки чи складання конкретних деталей чи складальних одиниць в умовах крупносерійного та масового виробництва.
Переваги використань пристосувань:
1) зростає точність та якість продукції, яка складається;
2) забезпечується вірне взаємне розташування складуємих деталей;
) розширюються технологічні обладнання можливості обладнання;
) полегшується праця робітників внаслідок механізації та автоматизації виробництва;
) з’являється можливість групового складання на верстатах одночасно декількох деталей.
Основні вимоги до пристосувань:
1) технологічність;
2) забезпечення заданої точності складання та монтажу;
) зручність у експлуатації;
) безпечність в роботі.
Для виконання даного технологічного процесу необхідні такі пристосування:
1) Емаль ЕП-51 біла ТУ 6-10-1539-76;
2) Пензлик (ручка) КХЖК №3 ОСТ 92-888-81;
) Припій ПОС-61 ГОСТ21931-76;
) Флюс F3 - активований, без кислотний ГОСТ 4147-74;
) Паяльник, тепловідвід.;
) Антистатичний браслет;
) Пристрій для формування 7819-1433;
) Пристрій для формування 7821-1531;
9) Лак УР - 231.
4.3
Розробка карт технологічного процесу
Маршрутно-операційний техпроцес повинен містити такі топологічні карти:
1) ТЛ - перший лист техпроцесу, окремого використання немає.
2) МК - документ, призначений для вказівки зведених по складу операцій, технологічних документів, які застосовуються, та витрати праці техпроцесу. ТП є уніфікованим і обов’язковим документом в комплекті документів на техпроцес, що дає можливість використання і для опису операцій в маршрутному та маршрутно-операційному викладені для одиничного і серійного виробництва. Виконує функцію багатьох видів документів для визначення методів виготовлення і ремонту виробів, а також їх складових частин (МК/КТТП, МК/ВТО тощо).
) КЕ - документ, призначений для вказівки переліку технологічної оснастки, яка використовується при виготовленні виробу. Розроблюється виріб або техпроцес.
Маршрути техпроцесу:
1) підготовка;
2) маркування;
) лудження;
) формування виводів;
) монтаж ЕРЕ;
) підготовка до здачі монтажу;
) контроль монтажу;
) іспити електричні;
) лакування;
10) іспити електричні.
Підсумки
В даному курсовому проекті роглянуті особливості побудови підсилювача потужності звукової частоти . Цей пристрій використовується для професійних звуковідтворюємих приладів .
Для підтвердження працездатності пристрою в курсовому проекті зроблено розрахунок електричних параметрів схеми , розрахунок надійності, тепловий розрахунок конструкції в цілому .
В результаті електричних розрахунків обирається для трансформатора:
типорозмір магнітопроводу ШЛМ 25×40;
- провід для обмоток ПЭМ-2 діаметром ізоляції 0,355мм для первинної обмотки і 0,45 мм для вторинної;
температура перегрівання трансформатора 39,9 оС;
максимальна температура нагрівання 84,9 оС.
Параметрами розробленого виробу відповідають вимогам технічного завдання і вимогам , пропонованим сучасним користувачем.
ОДП - одностороння друкована плата
ТП - технологічний процес
ППЗЧ - підсилювач потужності звукової частоти;
ДП - друкована плата
РЕА - радіоелектронна апаратура
ДДП - двохстороння друкована плата
БДП - багатошарова друкована плата