Курсовая работа (т): Проект производства полиэфира П6-БА мощностью 1150 т/год
,04 м  /год
тн/г
тн/г
|
|
.4 Разработка блок схемы
производства
Схема материальных потоков в реакторе
Р-4 изображена на рисунке 1:
АК → →П6-БА
,4-БД →
ТБТ → →H2O
Рисунок 2.1- Схема материальных
потоков
Общая схема производства полиэфиров
П6-БА представлена на рисунке 2:
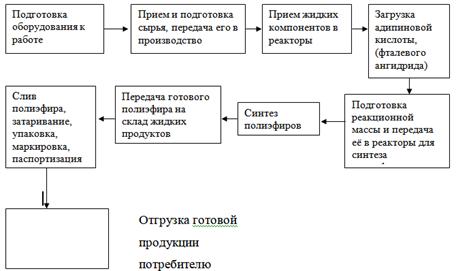
Рисунок 2.2- Общая схема производства
полиэфиров П6-БА
.5 Материальный расчет производства
Исходные данные для расчета:
Производственная мощность 1150 т/год
Процесс периодический
Продолжительность процесса 36 часов
Уравнение реакции:
,5HOOC-(CH2)4-COOH + 8,4HOCH2CH2OH +
3,9С4H10O2 →[O-CH2CH2-OCO-CH2CH2CH2CH2-OCO]n-CH2CH2OH + 21H2O,
Молекулярная масса адипиновой кислоты - 146,15 г/моль;
Молекулярная масса этиленгликоля - 62,07 г/моль;
Молекулярная масса 1,4-бутандиола - 90 г/моль;
Молекулярная масса полиэфира - 2028,96 г/моль;
Молекулярная масса воды - 18 г/моль;
Уравняем реакцию:
Для получения полиэфира П6-БА берем
соотношение адипиновой кислоты к этиленгликоль+1,4-бутандиол = 1:1,18. Значит,
на 1 моль адипиновой кислоты приходится 0,8 моля этиленгликоля + 0,38 моль
1,4-бутандиола.
,5HOOC-(CH2)4-COOH + 8,4HOCH2CH2OH + 3,9С4H10O2 →[O-CH2CH2-OCO-CH2CH2CH2CH2-OCO]n-CH2CH2OH + 21H2O,
,57 + 521,39 + 351 = 2028,96 +
378,2406,96=2406,96.
Рассчитаем % загружаемых компонентов:
. Адипиновая кислота (1534,57/2406,96)·100%=65,4%,
. Этиленгликоль (521,39/2406,96)·100%=21,2%,
. 1,4-бутандиол (351/2406,96)·100%=13,4%.
Итак, на 1000 кг загрузки берем: 654 кг адипиновой кислоты, 212 кг этиленгликоля, 134 кг 1,4-бутандиола.
Сосчитаем чистый выход полиэфира от массы загружаемых компонентов: (2028,96/2406,96)·100%=84%.
Следовательно, выход полиэфира 840 кг на 1000 кг загружаемых компонентов.
Отгоны на трех стадиях составляют:
(378/2406,96)·100%=16%, т.е. на 1000 кг загрузки образуется 160 кг отгонов.
На первой стадии поликонденсации образуется 70% всех отгонов:
(160*70)/100%=112кг, из которых 99% воды, 1% гликолей.
(112*99)/100%=110,88кг воды, (112*1)/100%=1,12кг гликолей.
На второй и третьей стадии поликонденсации образуется 30% всех отгонов:
(160*30)/100%=48кг, из которых 40% воды, 60% гликолей.
(48*40)/100%=19,2кг воды, (48*60)/100%=28,8кг гликолей.
Требуемые компоненты и их количество
для производства одной тонны продукта приведены в табл. 2.4, 2.5, 2.6.
Таблица 2.4 - Сводная таблица материального баланса производства П6-БА на 1000 кг загрузки
|
Компоненты |
Приход |
Компоненты |
Расход |
||
|
|
Кг |
%масс |
|
Кг |
%масс |
|
Адипиновая кислота |
654 |
65,4 |
Полиэфир П6-БА |
790 |
79 |
|
Этиленгликоль |
212 |
21,2 |
Отгоны, в т.ч.: вода гликоли |
130,08 29,92 |
16 |
|
1,4-бутандиол |
134 |
13,4 |
Потери |
50 |
5 |
|
Итого |
1000 |
100 |
Итого |
1000 |
100 |
Таблица 2.5 - Сводная таблица материального баланса производства П6-БА на 1 тонну продукта
|
Компоненты |
Приход |
Компоненты |
Расход |
||
|
|
Кг |
%масс |
|
Кг |
%масс |
|
Адипиновая кислота |
828 |
65,4 |
Полиэфир П6-БА |
1000 |
79 |
|
Этиленгликоль |
268 |
21,2 |
Отгоны в т.ч.: вода гликоли |
167,68 37,89 |
16 |
|
1,4-бутандиол |
170 |
13,4 |
Потери |
63,4 |
5 |
|
Итого |
1266 |
100 |
Итого |
1266 |
100 |
Таблица 2.6 - Сводная таблица материального баланса производства П6-БА на 1150 тонн продукта
|
Компоненты |
Приход |
Компоненты |
Расход |
||
|
|
Кг |
%масс |
|
Кг |
%масс |
|
Адипиновая кислота |
952025,3 |
65,4 |
Полиэфир П6-БА |
1150000 |
79 |
|
Этиленгликоль |
308607,6 |
21,2 |
Отгоны в т.ч.: вода гликоли |
189240,5 43670,9 |
16 |
|
1,4-бутандиол |
195063,3 |
13,4 |
Потери |
72784,8 |
5 |
|
Итого |
1455696,2 |
100 |
Итого |
1455696,2 |
100 |
Рассчитаем материальный баланс для
производительности 1150 тон/год:
ТЭф.обор.=365-102-12-14=237 дней
=5688 часов
где Тэф.обор. - эффективный фонд рабочего времени оборудования
- количество дней в году
- количество выходных дней в году
- количество праздников в году
- дни затраченные на капитальный ремонт оборудования
Время одного цикла-48 часов
Значит: 5688/48=118 операций в год
Количество полиэфира, получаемого за 1 операцию:
тон/год /118 опер/год =9,746 тон/опер = 9746 кг/опер
Материальный баланс на одну операцию
приведен в таблице 2.7
Таблица 2.7 - Материальный баланс на 1 операцию
|
Состав |
Приход |
состав |
Расход |
||
|
|
кг/опер |
% масс. |
|
кг/опер |
% масс. |
|
1.Адипиновая кислота |
8009,2 |
64,65 |
1. полиэфир П6-БА |
9746 |
78,67 |
|
2. Этиленгликоль |
4379,3 |
35,35 |
2. отгоны 1 стадии |
1382,3 |
11,158 |
|
3. Тетрабутоксититан |
|
|
3. отгоны 2 и 3 стадии 4. потери |
592,4 667,8 |
4,782 5,39 |
|
итого |
12388,5 |
100 |
Итого |
12388,5 |
100 |
Количество отгонов за одну операцию
представлено в таблице 2.8:
Таблица 2.8 - Количество отгонов, образующихся за одну операцию
|
Отгоны |
кг/опер |
% мае |
Содержат% |
Н20 |
ЭГ |
|
1 стадия |
1382,3 |
70 |
99:1 |
1368,48 |
|
|
2 стадия |
296,2 |
15 |
40:60 |
118,48 |
177,72 |
|
3 стадия |
296,2 |
15 |
40:60 |
118,48 |
177,22 |
|
Итого |
1974,7 |
100 |
|
|
|
.6 Описание аппаратурно-
технологической схемы производства
Процесс поликонденсации гликолей с адипиновой кислотой периодическим способом осуществляется в реакторе Р-4, оборудованном мешалкой и рубашкой для обогрева теплоносителем. Реактор соединен материальными линиями приема гликолей и адипиновой кислоты с колонной-конденсатором Т-5, конденсатором Т-7, имеющий нижний слив, предохранительный клапан, линию воздухоотвода и подвода азота через верхний штуцер, а также линию азота через редуцирующий клапан и ротаметр для барботажа реакционной массы.
Рассчитанное количество гликолей (этиленгликоль из емкости Е-1, 1,4-бутандиол из емкости Е-2) самотеком сливается в реактор Р-1, включается мешалка аппарата и посредством пневмотранспорта в Р-4 загружается рассчитанное количество адипиновой кислоты.
Катализатор тетрабутоксититан в количестве 0,0006% от массы всей загрузки предварительно растворяют в порции (200г) этиленгликоля и подают в реактор при помощи вакуума при температуре реакционной массы от 140 до 160С.
Поликонденсация полиэфира П6-БА проводится в три стадии в реакторе Л-1.
Заданный температурный режим обеспечивается:
Системой циркуляции органического теплоносителя ПЭС-5.
Подогревом горячей водой с температурой 50-80.
Заполнение системы теплоносителем осуществляется:
принимают теплоноситель в емкость Т-10, Т-11;
всасывающим насосом Н-13 через фильтр Ф-14 заполняют систему теплоносителем;
включают электроподогреватели Т-12/1, Т12/2, начинают подъем температуры теплоносителя;
из электроподогревателей Т-12/1, Т12/2 теплоноситель
подается в рубашку реактора Р-4;
Обогрев реактора Р-4 осуществляется системой циркуляции теплоносителя в замкнутом цикле аппаратов: электроподогреватели Т-12/1, - рубашка реактора Р-4- электроподогреватель Т-12/2.
Первая стадия поликонденсации полиэфира осуществляется при атмосферном давлении с подключением колонны-конденсатора Т-5 и конденсатора Т-7, постепенном подъеме температуры реакционной массы подачей теплоносителя в рубашку реактора Р-4, горячей воды через рубашку колонны-конденсатора Т-5, и барботажем реакционной массы азотом.
Барботаж реакционной массы азотом способствует уносу из зоны реакции низкомолекулярного продукта реакции - воды. Вода в виде пара увлекает гликоли из зоны реакции и направляется в колонну-конденсатор Т-5, где конденсируется основная масса гликолей и возвращается в реактор Р-4, а пары воды с незначительным количеством гликолей поступают в конденсатор Т-7, охлаждаемый промышленной водой, конденсируются и собираются в емкости Е-9. Конденсат отгонов первой стадии поликонденсации при массовой доле гликолей до 1% сбрасывается канализацию.
В случае отсутствия азота в аппарате создается вакуумметрическое давление вакуумным насосом, равное 0,61 кгс/см2 (61кПа).
Первая стадия заканчивается при температуре не более 195С и достижении массовой доли карбоксильных групп не более 3,0%.
Вторая стадия поликонденсации проводится при температуре, достигнутой на первой стадии от 195 до 200С с постоянным повышением вакуумметрического давления от 61 кПа до 91 кПа и периодическим барботажем реакционной массы азотом для лучшего выделения из зоны реакции паров воды и избытка гликолей.
При этом температура паров, отходящих из верха колонны Т-5
в течение всей второй стадии поликонденсации должна быть не выше 90С.
Температура поддерживается подачей горячей воды с температурой от
до 80С в рубашку колонны-конденсатора Т-5 из теплообменника Т-8.
Отгоны второй стадии поликонденсации конденсируются в конденсаторе Т-7 и поступают в емкость Е-9, откуда поступают в канализацию.
Вторая стадия поликонденсации продолжается до получения реакционной массы с кислотным числом не более 3,5мг КОН на 1г продукта. При достижении указанной степени превращения адипиновой кислоты начинается третья стадия поликонденсации.
В системе аппаратов Р-4, К-5, Т-7 вакуумметрическое давление стравливается азотом, при этом отгоны оставшиеся в колонне-конденсаторе возвращаются в реактор Р-4. Колонна-конденсатор отключается от реактора Р-4 и последний подключается непосредственно к конденсатору Т-7.
В системе аппаратов Р-1, Т-7 создается постепенно вакуумметрическое давление, и при непрерывном перемешивании и периодическом барботаже реакционной массы в реакторе завершают поликонденсацию. Температура третьей стадии поликонденсации от 195С до 205С, вакуумметрическое давление не менее 96КПа.
Окончание синтеза устанавливают по анализу продукта. Готовый полиэфир через нижний слив реактора Р-4 по обогреваемому трубопроводу избыточным давлением азота не более 250кПа передается в сборник Е-6, далее в отделение упаковки продукта, где готовый полиэфир заливают в тару через фильтр, согласно действующим НТД, взвешивают и отправляют потребителю.
Останавливают систему циркуляции
оборотной воды через колонну-конденсатор Т-5. Прекращают подачу оборотной воды
на охлаждение конденсатора Т-7. Отключают электроподогреватель Т-9 от сети.
Останавливают насос Н-13 на циркуляции теплоносителя. Продувают азотом все аппараты
и материальные трубопроводы. Отглушают материальные трубопроводы. Промывают
аппараты водой, после чего отглушают водо- и паропроводы. Электрооборудование
обесточивают.
.7 Технологическая документация
процесса
Нормы технологического режима приведены
в таблице 2.9
Таблица 2.9 - Нормы технологического режима
|
Наименование стадий процесса |
Единица измерения |
Допустимые пределы тех. параметров |
Класс точности измерительных приборов |
Примечание |
||||||||
|
1 |
2 |
3 |
4 |
5 |
||||||||
|
Сборники |
|
|
|
|
||||||||
|
а) уровень при |
|
Не менее 30 |
|
Регистрация, |
||||||||
|
приеме продукта |
% |
Не более 80 |
1 |
показание, |
||||||||
|
б) температура |
|
Не менее 20 |
|
сигнализация |
||||||||
|
при хранении |
°С |
Не менее 80 |
0,5 |
|
|
|
||||||
|
Давление |
|
|
|
|
|
|
||||||
|
а)при |
|
|
|
|
|
|
||||||
|
передавливании |
МПа |
Не более 25 |
2,5 |
Показание |
|
|
||||||
|
б)при испытании на |
|
|
|
|
|
|
||||||
|
герметичность |
МПа |
Не более 0,1 |
|
|
|
|
||||||
|
Загрузка исходных |
|
|
|
|
|
|
||||||
|
компонентов: |
|
|
|
|
|
|
||||||
|
а)Этиленгликоль |
кг |
4379,3 |
2 |
Показание |
|
|
||||||
|
б) АДК |
кг |
8009,2 |
То же |
То же |
|
|
||||||
|
в)тетрабутоксититан |
% |
0,0003-0,0006 от массы загружаемых компонентов |
|
|
|
|
||||||
|
Температура в |
|
|
|
|
|
|
||||||
|
ректоре при |
|
|
|
Регистрация, |
|
|
||||||
|
загрузке исходных |
°С |
от 25 до 135 |
0,8 |
Показание |
|
|
||||||
|
продуктов |
|
|
|
|
|
|
||||||
|
Давление |
МПа |
Атмосф. |
2,5 |
|
||||||||
|
Массовая доля |
|
До |
|
|
||||||||
|
СООН-групп |
|
достижения |
|
|
||||||||
|
|
|
не более 3% |
|
|
||||||||
|
Вторая стадия поликонденсации |
||||||||||||
|
Реактор |
|
|
|
|
||||||||
|
Температура |
°С |
195-200°С |
0,5 |
Регулирование |
||||||||
|
Давление |
ГПа |
613 + 13 |
2,5 |
Регистрация |
||||||||
|
При |
|
От 613 ±13 до |
|
|
||||||||
|
необходимости |
|
910±13 в |
|
|
||||||||
|
барботажем азотом |
|
течение не |
|
|
||||||||
|
по всей 2 стадии. |
|
менее 1 часа. |
|
|
||||||||
|
Кислотное число |
|
Не более 3,5 |
|
|
||||||||
|
|
|
мгКОНна 1г |
|
|
||||||||
|
Колонна- |
|
|
|
|
||||||||
|
конденсатор |
|
|
|
|
||||||||
|
Температура паров |
°С |
|
|
Регулирование |
||||||||
|
верха колонны |
|
Не более 90 |
0,5 |
Регистрация |
||||||||
|
Давление |
ГПа |
613+13 |
|
|
||||||||