Курсовая работа (т): Разработка технологического процесса получения полосы методом холодной прокатки и определение технико-экономических показателей процесса производства
Определенные требования предъявляются и к профилю подката. Для обеспечения устойчивого процесса прокатки подкат не должен иметь короба и волны. Ширина травленой горячекатаной полосы не должна отличаться от заданной больше чем на 5,0 мм. Если подкат имеет большие отклонения ширины, то на стане холодной прокатки возможны завороты полосы при прохождении через боковые линейки, установленные на определенную ширину. Заворот, попадая в валки, как правило, приводит к навару прокатываемой полосы на поверхность рабочего валка, способствует обрыву полосы и остановке вследствие этого стана.
При значительном отклонении ширины подката от заданных размеров могут быть "выбросы" полосы, когда последняя вследствие уменьшения натяжения уходит к одной из боковых линеек. Это приводит к изменению вытяжек по ширине полосы, к надрывам полос и "порезам" поверхности валков.
Для предотвращения указанных явлений в травильных линиях обрезают боковые кромки горячекатаных полос для получения заданной ширины. В отдельных случаях при автоматическом регулировании натяжения и удовлетворительной проработке кромок вертикальными валками обрезку не проводят, что позволяет экономить металл.
Чрезвычайно важное значение имеет режим натяжения при прокатке холоднокатаных листов на непрерывных станах. Правильно выбранное натяжение способствует получению заданной планшетности полосы и исключает ее порывы. Важным технологическим параметром на непрерывных станах холодной прокатки является натяжение между последней клетью и моталками. Не достаточное натяжение затрудняет получение листов заданной толщины и требуемой планшетности, а слишком большое может привести к свариванию витков рулонов во время отжига.
Все станы холодной прокатки оборудованы системами для охлаждения валков и подачи технологической смазки на полосу во время прокатки. Смазка снижает коэффициент трения между валками и прокатываемой полосой, благодаря чему уменьшается давление металла на валки. Смазка не должна подвергаться разложению в очаге деформации при высоких температурах. Это в большинстве случаев определяет допустимую скорость прокатки. В качестве смазки применяют органические жиры, минеральные масла и различные синтетические соединения.
Валки станов холодной прокатки наряду с достаточной прочностью должны иметь высокую твердость, которая обеспечила бы получение листовой стали с чистой и гладкой поверхностью.
После холодной прокатки вследствие наклепа углеродистая сталь становится твердой и обладает пониженной пластичностью.
Для устранения наклепа и получения структуры, обеспечивающей необходимые механические и технологические свойства, холоднокатаная сталь должна быть отожжена.
Рекристаллизационный отжиг проводят при 650-720° С. Он, обеспечивает достаточно высокие механические и технологические свойства металла.
Следующей за термической обработкой операцией отделки холоднокатаной углеродистой стали является дрессировка, которая заключается в холодной прокатке полос с обжатиями 0,5-3%.
Дрессировка углеродистой стали применяется для предотвращения появлений линий сдвига при штамповке. Они бывают настолько ярко выражены, что даже после покраски и эмалирования остаются заметными.
В результате дрессировки заметно улучшается поверхность листовой стали. Мягкой листовой стали после отжига дрессировкой придается некоторая упругость, что предохраняет ее от ломкости и смятия при последующих операциях.
При дрессировке рулонной стали с натяжением обеспечивается не только обжатие, но и правка его растяжением.
К другим операциям отделки тонколистовой
углеродистой стали относят поперечную и продольную резку рулонов. Для этого в
цехах холодной прокатки устанавливают агрегаты поперечной и продольной резки, а
также комбинированные агрегаты для продольной и поперечной резки.
.3 Выбор типа оборудования и его основных
параметров
Для холодной прокатки выбираем стан Кварто 250, т.к. он соответствует заданному диаметру рабочего валка. Стан четырехвалковый реверсивный одноклетьевой. Название стана: Кварто 250
Диаметр рабочих валков (мм) R = 250.00
Диаметр опорных валков (мм) D = 750.00
Длина бочки валка (мм) L = 1000.00
Модуль Юнга(*10**6Мпа) E = 0.22
Коэффициент Пуассона (б/р) Nu = 0.30
Диаметр шейки рабочего валка (мм) D = 160.00
Диаметр шейки опорного валка (мм) D = 520.00
Расстояние между нажимными винтами (мм) L =1400.00
Допустимое усилие прокатки (МН) [P] = 43.00
Допустимый момент прокатки (МН*м) [M] = 0.5
Максимальное натяжение полосы (т) [T]
= 20.00
.4 Ориентировочный расчет энергосиловых
параметров процесса
Определяем суммарную степень деформации получения холоднокатаной полосы:
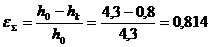 (81,4%)
Общий коэффициент вытяжки составит:
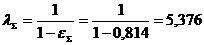
Среднюю степень деформации по ГОСТу для стали
40. 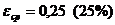 ,
тогда средний коэффициент вытяжки:
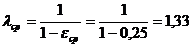
Примем значения вытяжек по проходам
Определим  для 6го прохода
как
 ,
для 3го прохода примем

Так как n
1
2
3
4
5
6
λ
1,5
1,4
1,33
1,3
1,23
1,204
Количество проходов:
Рассмотрим прокатку по проходам и рассчитаем
суммарные степени деформации, для начала рассчитаем коэффициент обжатия.
Рассмотрим прокатку по проходам, и рассчитаем
суммарные степени деформации:
Длину холоднокатаной полосы находим, исходя из
равенства
Схема режима прокатки исходной полосы и ее
параметры представлены в таблице 1.
Таблица 1 Схема режима прокатки исходной полосы
1
прокатка
№
прохода
0
1
2
3
4
5
6
-
1,5
1,4
1,33
1,3
1,23
1,204
-
0,67
0,714
0,752
0,77
0,813
0,83
h, мм
4,3
2,881
2,057
1,547
1,191
0,968
0,8
е,
мм
-
33
28,6
24,8
23
18,7
17,4
l, мм
50 000
74 627
104 521
138 979
180
521
222
107
268
750
Расчет ведем по методике Б. В. Кучеряева
Для нахождения момента прокатки и усилия
прокатки используется контактное касательное напряжение, вычисляемое по
формуле:
где Напряжение пластического сдвига Угол захвата где Проекция дуги захвата на ось прокатки
вычисляется по формуле:
Абсолютное обжатие находится по формуле:
Высота нейтрального сечения вычисляется из
следующего соотношения:
где Коэффициенты, учитывающие влияние переднего и
заднего натяжений где Коэффициент трения по напряжению пластического
сдвига Коэффициент трения по нормальному давлению Параметр Относительная деформация и фактор формы очага
деформации вычисляются по формулам:
где Средняя толщина проката определяется по формуле:
Тогда зная значение контактного касательного
напряжения, момент и усилие прокатки находятся по формулам:
где Нейтральный угол находится по формуле:
где Проекция на ось прокатки части дуги захвата в
зоне опережения определяется по формуле:
Средняя ширина проката где Для вычисления средней ширины проката Тогда зная величину уширения проход
Исходные данные для первого прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
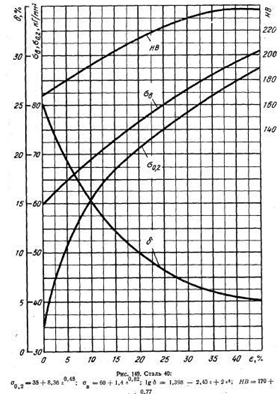
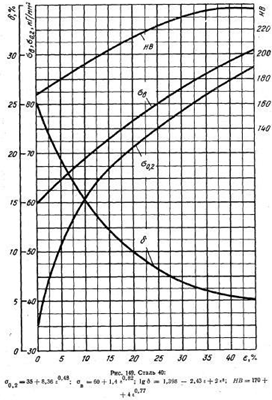
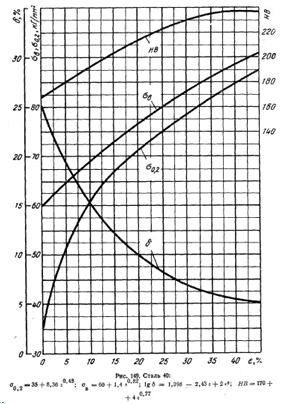
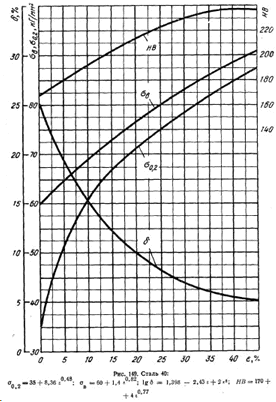
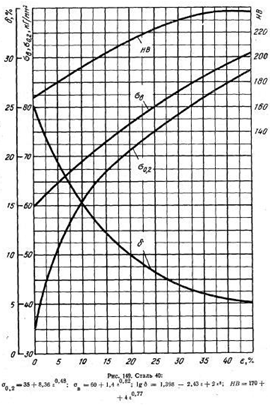
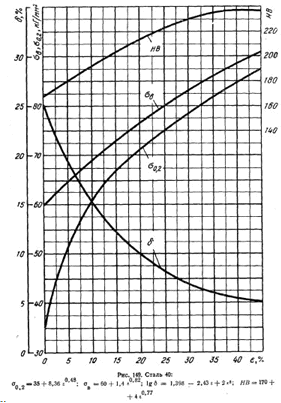
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации.
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
12. Определяем момент прокатки
. Определяем усилие прокатки:
I проход
Исходные данные для второго прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации.
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
12. Определяем момент прокатки
. Определяем усилие прокатки:
II проход
Исходные данные для четвертого прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации.
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
12. Определяем момент прокатки
. Определяем усилие прокатки:
IV проход
Исходные данные для пятого прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
. Определяем момент прокатки
. Определяем усилие прокатки:
проход
Исходные данные для пятого прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
12. Определяем момент прокатки
. Определяем усилие прокатки:
I проход
Исходные данные для шестого прохода:
1. Определяем абсолютное обжатие:
2. Определяем проекция дуги захвата на ось
прокатки:
Средняя толщина проката
Фактор формы очага деформации
3. Определяем угол захвата:
Проверка:
4. Определяем коэффициент трения по напряжению
пластического сдвига:
Примем 6. Определяем высоту нейтрального сечения:
7. Определяем проекцию на ось прокатки части
дуги захвата в зоне опережения:
8. Определяем нейтральный угол:
Далее определяется предел текучести. График
предела текучести для стали 40 приведен на рис. (на рис. Предел текучести
обозначается как σ0,2)
Однако проще рассчитать предел текучести как
функцию от деформации
Определить предел текучести можно по формуле:
10. Определяем напряжение пластического сдвига
11. Контактное касательное напряжение
12. Определяем момент прокатки
. Определяем усилие прокатки:
Вывод: усилия допустимы, момент прокатки
находится в оптимальных условиях. Выбранное оборудование справится
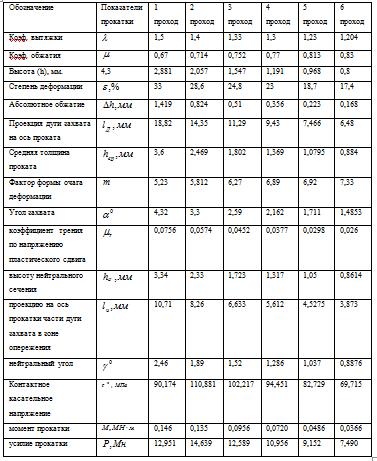
Сводная таблица по 6 проходам и всем рассчитанным
нами показателям по прокатке.
Таблица 2
.5 Технологический процесс производства
Холодная прокатка по сравнению с горячей имеет
два больших преимущества: во-первых, она позволяет производить листы и полосы
толщиной менее 0,8-1 мм, вплоть до нескольких микрон, что горячей прокаткой
недостижимо; во-вторых, она обеспечивает получение продукции более высокого
качества по всем показателям - точности размеров, отделке поверхности,
физико-механическим свойствам. Эти преимущества холодной прокатки обусловили ее
широкое использование как в черной, так и в цветной металлургии.
Вместе с тем необходимо отметить, что процессы
холодной прокатки являются более энергоемкими, чем процессы горячей прокатки.
При холодной деформации металл упрочняется (наклепывается), в связи с этим для
восстановления пластических свойств приходится проводить отжиг. Технология
производства холоднокатаных листов включает большое число переделов, требует
применения сложного и многообразного оборудования.
В цветной металлургии холодная прокатка
применяется для получения тонких полос, листов и лент из алюминия и его
сплавов, меди и ее сплавов, никеля, титана, цинка, свинца и многих других
металлов. Наименьшую толщину имеет фольга. Например, алюминиевая фольга
выпускается в виде полос минимальной толщиной 0,005мм, шириной до 1000-1500 мм.
Разнообразие сортамента холоднокатаной листовой продукции обеспечивается
применением прокатных станов различной конструкции, с очень разными
техническими характеристиками и уровнями производительности.
Исходным материалом для холодной прокатки служат
горячекатаные листы и полосы толщиной 3-6 мм, иногда до 12-16 мм.
Технологическая цепочка состоит из следующих операций: холодная прокатка;
отжиг; травление; резка и правка. Прокатка, отжиг и травление могут повторяться
несколько раз; это зависит от конечной толщины продукции. Применяются карточный
и рулонный способы производства.
Применяемые для холодной прокатки меди и ее
сплавов станы очень разнообразны как по конструкции, так и по габаритам. При
прокатке относительно толстых листов и полос применяются одноклетьевые станы 2-
и 4-валковые, нереверсивные и реверсивные. При больших объемах производства
устанавливают трех- и четырехклетевые непрерывные станы. Для увеличения массы
рулонов несколько полос сваривают встык. Наиболее тонкие полосы и ленты
прокатывают на многовалковых станах (6-, 12-и 20-валковых).
. .1 Операция отделки и расчет выхода годного
Полученный прокат требует операции отделки.
С каждого конца будет отрезано по 2000 мм,
кромки - на 10 мм.
После операции отделки будет получен прокат
следующих размеров:
,8 х (800 - 20) х (268 750 - 4 000) = 0,8 х 780
х 264 750 мм.
Исходный объем заготовки равен
Объем обрези:
Итоговый объем проката:
Геометрические отходы:
Выход годного по геометрическим отходам:
Расходный коэффициент:
Остаточная масса проката:
.2 Расчет часовой производительности основного
агрегата
Часовая производительность определяется по
формуле:
Часовая производительность составляет:
Заключение
В данной курсовой работе обоснована
технологическая схема холодной прокатки полосы из стали 40. Мы подобрали
оптимальное оборудование для нашего процесса и произвели расчёт числа проходов,
энергосиловых и технико-экономических параметров прокатки по исходным данным.
Расчеты показали, что выбор данного оборудования
и технологической схемы целесообразен. Вышеописанный процесс производства
позволяет производить качественную продукцию.
Список использованных источников
1.Зиновьев А.В., Колпашников А.В.,
Полухин П.И. Технология обработки давлением цветных металлов и сплавов. - М.:
Металлургия, 2010
.Лошкарев О.Н. Обработка металлов
давлением. Курс лекций.
.Смирягин А.П., Смирягина Н.А.,
Белова А.В. Промышленные цветные металлы и сплавы. - М.: Металлургия, 2009
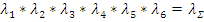 ,
то

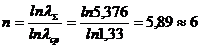
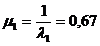
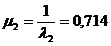
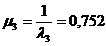
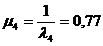
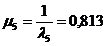

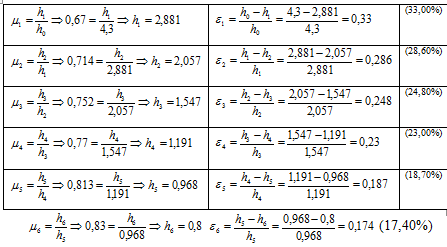
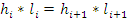 .


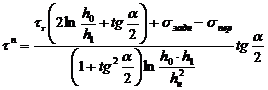 (1)
 -
контактное касательное напряжение, МПа;
 - напряжение
пластического сдвига, МПа;
 ,
 -
толщина полосы до и после прокатки, соответственно, м;
 - угол захвата,
рад.;
 ,
 -
заднее и переднее натяжение, соответственно, МПа;
 - высота
нейтрального сечения, м.
 и
предел текучести
 связаны следующим
соотношением:
 (2)
определяется
по формуле:
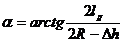 (3)
 -
проекция дуги захвата на ось прокатки, м:
 - радиус рабочих
валков, м;
 - абсолютное
обжатие, м.
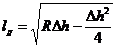 (4)
 (5)
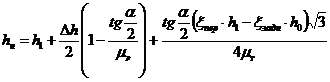 (6)
 -
коэффициент трения по нормальному давлению;
 ,
 -
коэффициенты, учитывающие влияние натяжений.
 - коэффициент
трения по напряжению пластического сдвига;
и определяются
по формулам:
 ,
 (7),
(8)
 и
 -
предел текучести до и после деформации, МПа. В наших расчетах для упрощения
принимаем
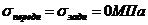 ;
,
при отсутствии экспериментальных данных может быть определен по формуле:
 (9)
,
определяется по формуле:
 , где: (10)
 - относительная
деформация;
 - фактор формы
очага деформации.
 при
 и
 при
 .
 ,
 (11),
(12)
 -
средняя толщина проката, м.
 (13)
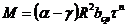 (14)
 (15)
 -
момент прокатки, МН·м;
 - нейтральный
угол, рад.;
 - средняя ширина
проката, м;
 - усилие прокатки,
МН.
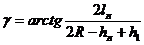 (16)
 -
проекция на ось прокатки части дуги захвата в зоне опережения, м.
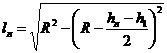 (17)
находится
по формуле:
 (18)
 и
 -
ширина полосы до и после прокатки соответственно, м.
необходимо
вычислить уширение. Уширение полосы
 можно
определить по формуле Губкина:
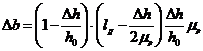 (19)
,
можно вычислить ширину полосы после прокатки по формуле:

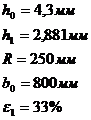
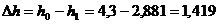
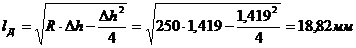
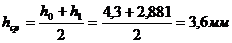
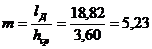
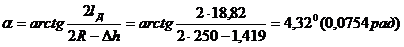
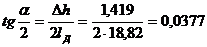
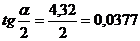
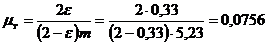
,
т.к. значение больше 1. (Если меньше
1, то ).
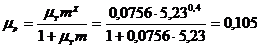
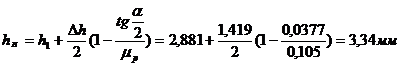
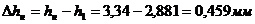
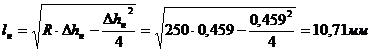
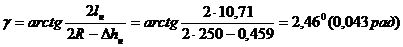
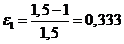
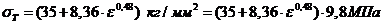
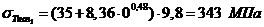
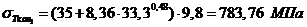
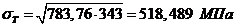
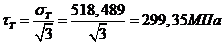
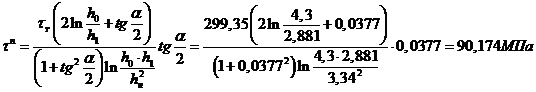
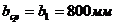
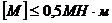
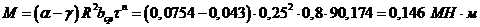


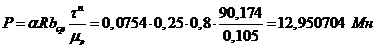

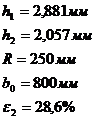
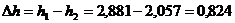
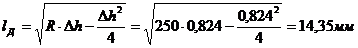
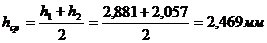
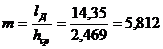
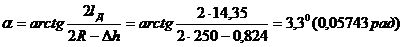
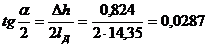
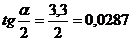
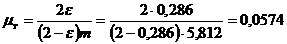
,
т.к. значение больше 1. (Если меньше
1, то ).
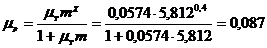
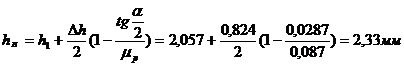
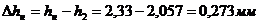
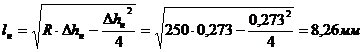
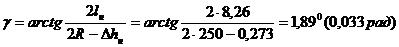
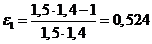
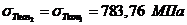
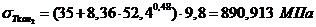
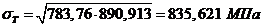
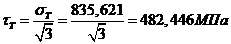
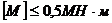
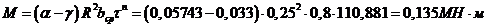
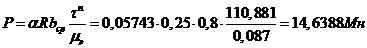
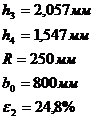
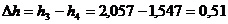
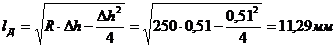
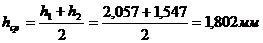
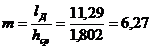
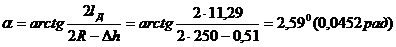
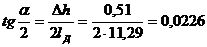
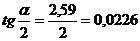
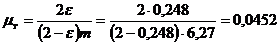
,
т.к. значение больше 1. (Если меньше
1, то ).
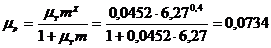
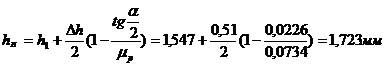
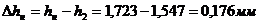
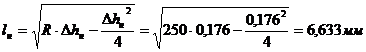
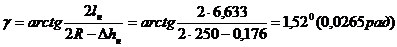
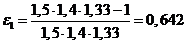
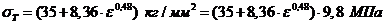
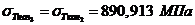
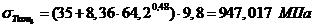
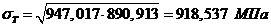
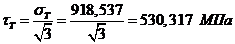
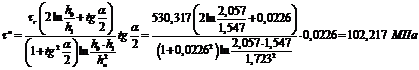
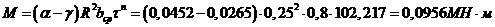
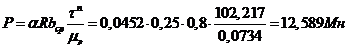
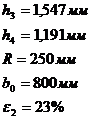
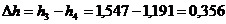
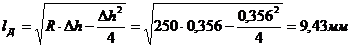
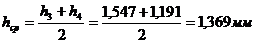
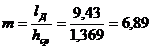
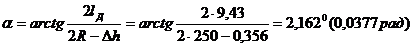
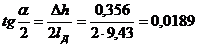
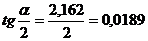
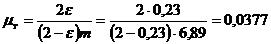
,
т.к. значение больше 1. (Если меньше
1, то ).
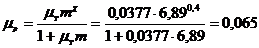
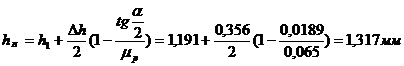
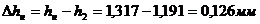
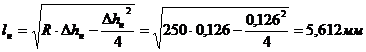
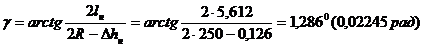
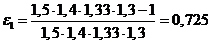
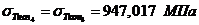
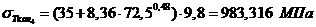
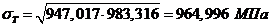
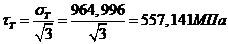
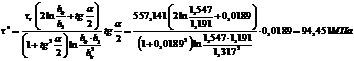
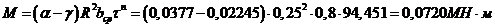
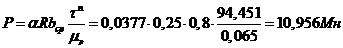
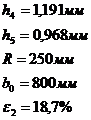
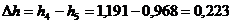
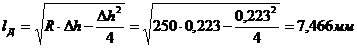
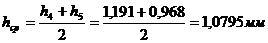
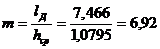
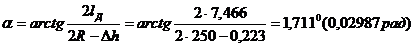
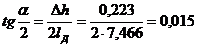
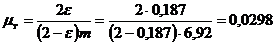
,
т.к. значение больше 1. (Если меньше
1, то ).
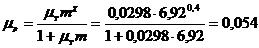
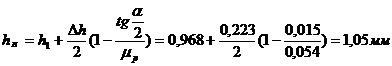
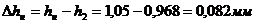
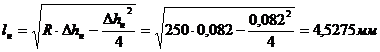
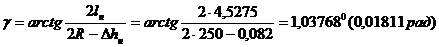
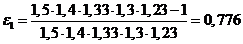
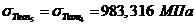
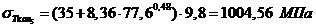
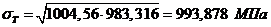
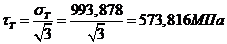
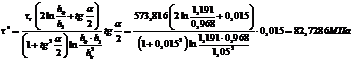
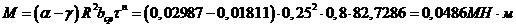
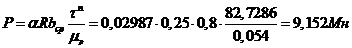
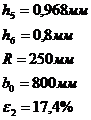
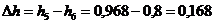
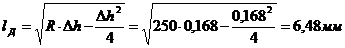
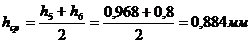
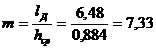
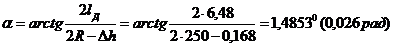
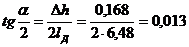
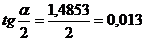
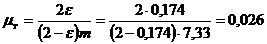
,
т.к. значение больше 1. (Если меньше
1, то ).
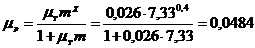
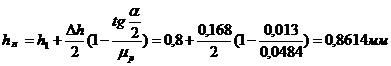
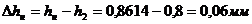
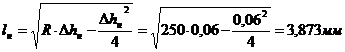
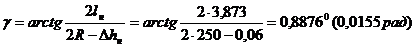
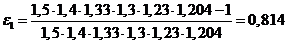
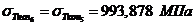
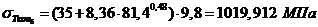
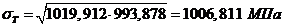
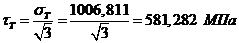
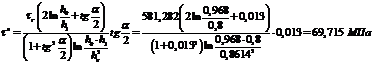
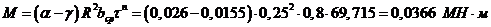
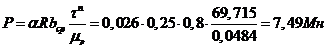
Технико-экономические показатели производства заданного изделия
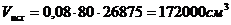
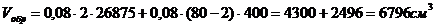 .
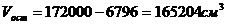 .
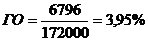 .
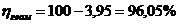 .
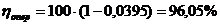 .
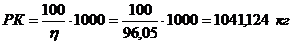
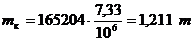
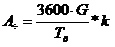 .
 - масса исходной
заготовки, т;
 - коэффициент
использования стана (принимаем равным 0,95);
 - время прокатки, мин.;
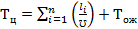 , где
 - длина проката на
соответствующей операции, м;
 - скорость
рабочего валка оборудования на выходе металла (8,52 м/с);
 - время ожидания
(принимаем 60 сек).
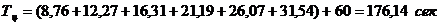
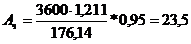 т/ч.