Курсовая работа (т): Специальный инструмент
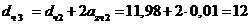 мм,
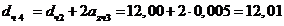 мм,
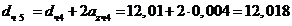 мм.
Допускаемая ширина среза
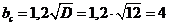 мм
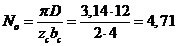 .
Полученное
значение округляем до ближайшего большего четного числа 
Ширина выкружек на черновых зубьях
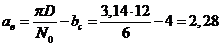 мм.
Полученное
значение округляем до целого числа или числа, оканчивающегося на 0,5.  мм.
Радиус
выкружек Rв на черновых зубьях и радиус шлифовального круга Rшк .  мм;
 мм.
Проверяем
выполнение условия 
 .
Глубина
выкружек
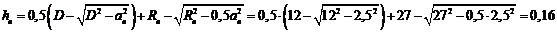 мм.

Условие
 выполняется.
Число выкружек на переходных и чистовых зубьях
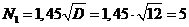 .
Полученное
значение округляем до ближайшего четного числа. 
Ширина выкружек на переходных и чистовых зубьях
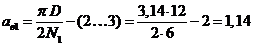 мм.
Полученное
значение округляем до целого числа или числа, оканчивающегося на 0,5.  мм.
Радиус
выкружек на переходных и чистовых зубьях Rв1 и радиус шлифовального круга Rшк1.
 мм;
 мм.
Глубина выкружек
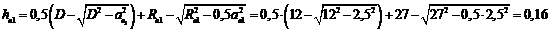 мм.
Проверяем
выполнение условия  для переходной секции.

Условие
выполняется.
1.4 Определение параметров калибрующей части
Диаметр
калибрующих зубьев 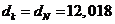 мм,
Число
калибрующих зубьев принимаем по таблице 2.2 [1]. 
Шаг калибрующих зубьев и размеры стружечных канавок устанавливаем так же, как и для чистовой части
 мм;
 мм;
 мм;
 мм;
 мм;
 мм.
Длина калибрующей части
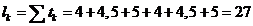 мм.
.5 Определение геометрических параметров зубьев
Передний
угол. Принимаем передний угол в зависимости от обрабатываемого материала: на
черновых и переходных зубьях  , на
чистовых и калибрующих зубьях

Задний
угол на черновых и переходных зубьях  , на
чистовых зубьях
 , на калибрующих зубьях
 .
Задний
угол на выкружках  .
1.6 Выбор протяжного станка
Сила протягивания
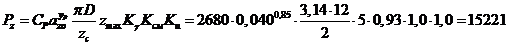 Н.
Необходимая
тяговая сила протяжного станка
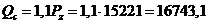 Н.
Необходимая
длина рабочего хода ползуна станка
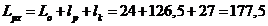 мм.
Выбираем модель протяжного станка в зависимости от Lрх и Qс с учетом типа производства. Модель станка 7612-001.
Техническая характеристика станка
Номинальная
тяговая сила  кН. Наибольшая длина рабочего хода салазок
 мм. Установочный размер
 мм.
Наибольшая длина протяжки
 мм. Наибольший диаметр протяжки
 мм.
.7
Определение общей длины протяжки
Расстояние
от переднего торца протяжки до первого зуба
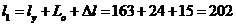 мм,
где
 - увеличение длины шейки, облегчающее закрепление
протяжки на станке;
 мм в зависимости от размеров обрабатываемой детали и
инструмента.
Длина
протяжки 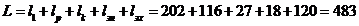 мм.
Полученный результат округляем до целого числа, оканчивающегося на 0 или 5.
 мм.
Допустимая
длина протяжки по таблице 1.11 [1]  мм.
Проектирования комплекта протяжек не требуется.
2.
Расчет червячной зуборезной фрезы
Исходные
данные: Номер варианта - 58. Данные о нарезаемых зубчатых колесах: модуль  мм; числа зубьев
 ;
 ; угол наклона зубьев
 ; степень
точности и вид спряжения - 8. Исполнение червячной фрезы чистовая.
.1
Конструктивное исполнение и материал фрезы
При
заданном модуле фреза цельная. Её материал быстрорежущая сталь Р6М5, так как
проектируется инструмент общего назначения.
.2
Выбор геометрических параметров
Передний
угол  , так как фреза чистовая. Задний угол на вершине зуба
в связи с его выполнением затылованным
 . Тогда
боковой задний угол
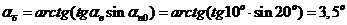 ,
где
 - угол профиля зуба фрезы;
 .
Величина
бокового заднего угла больше  , что
приемлемо.
.3
Определение основных конструктивных параметров фрезы
Класс точности фрезы А, так как степень точности нарезаемого колеса 8 (Таблица 2 [2]).
Наружный
диаметр фрезы  мм, как для фрезы цельной, общего назначения типа 2,
класса точности А (Таблица 3 [2]).
Число
заходов  , так как проектируется чистовая фреза.
Высота
головки зуба
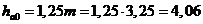 мм.
Высота
зуба фрезы
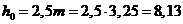 мм.
Число
стружечных канавок  (Таблица 5 [2]).
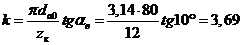 мм.
Округляя
до целого числа, или числа, оканчивающегося на 0,5, принимаем  мм.
Так
как фреза чистовая, предусматриваем её выполнение со шлифованным профилем и в
связи с этим с двойным затылованием. Величина дополнительного затылования
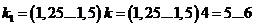 мм.
Руководствуясь
тем же правилом округления, принимаем  мм.
Глубина
канавки между зубьями
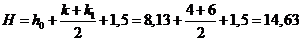 мм.
Полученное
значение округляем до ближайшего большего целого числа.  мм.
Радиус
закругления дна канавки между зубьями
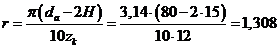 мм.
Полученное
значение округляем согласно пункту 2.3.7.  мм.
Угол
канавки между зубьями  (таблица 6 [2]).
Расчетный
средний делительный диаметр фрезы
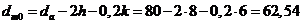 мм .
Угол
наклона винтовой линии на делительном цилиндре
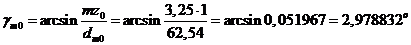 .
Направление винтовой линии принимаем правое, как для стандартных червячных модульных фрез.
Угол
наклона и шаг винтовых стружечных канавок
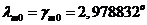
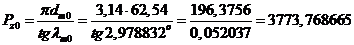 мм.
Выполняя
в масштабе построение профиля зубьев, графическим путем определяем длину
шлифованной части зуба q (рисунок 2.1). По наружной поверхности она должна
находится в пределах  окружного шага, то есть
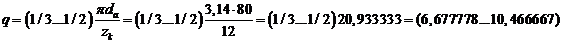 мм.
Измеренная
величина  мм.
.4
Определение профиля зубьев в нормальном и осевом сечениях
Толщина
зуба в нормальном сечении по средней линии для чистовой фрезы (рисунок 2.2)
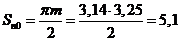 мм.
Нормальный
и осевой шаги
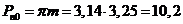 мм;
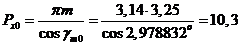 мм.
Радиусы
закругления головки и ножки зуба фрезы
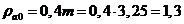 мм;
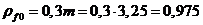 мм.
Полученные
величины округляем с точностью 0,1 мм. Принимаем  мм;
 мм.
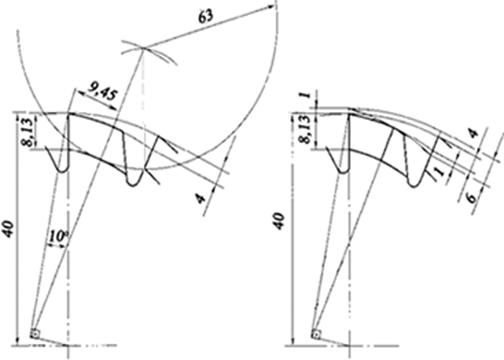
Рисунок 2.1 - Схемы для определения длины шлифованной части зуба (а) и
для построения второго затылка (б)
Так как проектируемая фреза чистовая, в качестве основного принимаем архимедов червяк.
Углы
профиля зуба фрезы в осевом сечении левый  и правый
 для принятой правозаходной фрезы
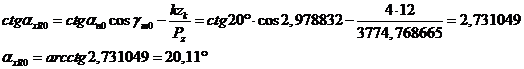 мм;
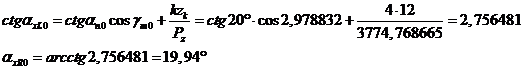 мм.
 ;
 .
.5 Определение длины фрезы
Радиус окружности выступов зубчатого колеса
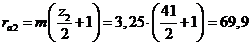 мм.
Радиус
окружности впадин зубчатого колеса
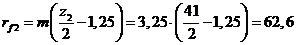 мм.
Длина
резьбовой части фрезы
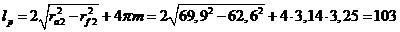 мм.
Для
контроля биения фрезы при её установке на зубофрезерном или заточном станке
предусматриваем буртики. Диаметр буртиков
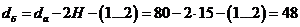 мм.
Ширина
буртиков  мм.
Длина
фрезы
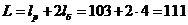 мм.
Полученный
результат округляем до большего целого числа, оканчивающегося на 0 или 5.
Принимаем  мм.
.6
Определение размеров элементов крепления фрезы
Диаметр
посадочного отверстия
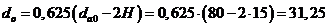 мм.
Принимаем
согласно таблице 7 [2]  мм. Но поскольку при таком диаметре не выполняется
условие пункта 2.6.3, поэтому принимаем
 мм.
По той же таблице определяем размеры шпоночного паза:
 ;
 ;
 .
Проверяем
толщину тела фрезы. Должно быть
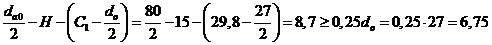 .
Диаметр
выточки в корпусе фрезы
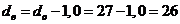 мм.
Длина
шлифованных поясков в отверстии фрезы
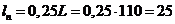 мм.
Заключение
В данном курсовом проекте мы изучили основы проектирования металлорежущего инструмента и его элементы. Проектирование режущих инструментов является одним из главных направлений в машиностроении. От качества и надежности, работоспособности режущих инструментов, применяемых в машиностроении, в значительной мере зависит качество и точность, получаемых деталей, производительность процесса обработки. При проектировании режущих инструментов необходимо знание теоретических основ конструирования и расчета инструментов, нужно уметь правильно определять лучшие для данных условий обработки конструктивные элементы инструментов и создавать оптимальную их конструкцию, учитывая условия эксплуатации, знать основные направления их совершенствования, пути повышения надежности и эффективности, представлять себе возможные направления и перспективы развития режущего инструмента.
В соответствии с заданием выполнен расчет протяжки для цилиндрического отверстия (Ø12Н7, Р6М5, 2013) и червячной зуборезной фрезы (m=3.25, α=20˚, γ=2.98˚, Р6М5, 2013) и выполнены соответствующие чертежи.
Список использованных источников
1 Промптов А.И., Зарак Т.В. Проектирование протяжек для обработки отверстий: монография - Иркутск: Изд-во Иргту, 2010. -176 с.
Проектирование цельных червячных зуборезных фрез. Методические указания к выполнению курсовой работы. Составил Р.В. Макаров. - Иркутск: ИПИ, 2009. - 24 с.