Курсовая работа (т): Технологический процесс изготовления конической шестерни
Технологический процесс изготовления конической шестерни
Содержание
Введение
. Общетехническая часть
.1 Служебное назначение изделия. Анализ конструкции и технических требований
.2 Анализ технологичности изделия
.2 Анализ технологичности изделия
.4 Материал изделия и его свойства
. Технологическая часть
.1 Выбор технологических баз, и предварительное определение последовательности обработки поверхностей заготовки
.2 Размерный анализ технологического процесса
.3 Выбор необходимой оснастки и режущего инструмента
Литература
Введение
Машиностроение является одной из важнейших отраслей в промышленном комплексе нашей страны. Поэтому планами экономического развития промышленного комплекса России предусмотрено увеличение выпуска продукции машиностроения не менее чем в 1,4 раза, рост номенклатуры и обновление ее структуры. Решение поставленной задачи возможно при условии широкого применения прогрессивных технологий, оборудования и оснастки, средств механизации и автоматизации, соответствующих современным достижениям науки и техники. В свою очередь мероприятия по модернизации средств производства в машиностроении позволяют повысить качество выпускаемой продукции и сделать ее конкурентоспособной по отношению к лучшим образцам изделий на мировом рынке.
Основные задачи в области технологии машиностроения и перспективы ее развития:
приближение формы заготовки к форме готового изделия за счет применения методов пластической деформации, порошковой металлургии, специального профильного проката и других прогрессивных видов заготовок;
автоматизация технологических процессов за счет применения автоматических загрузочных устройств, манипуляторов, промышленных роботов, автоматических линий, станков с ЧПУ;
концентрация переходов и операций, применение специальных и специализированных станков;
применение групповой технологии и высокоэффективной оснастки;
использование эффективных смазочно-охлаждающих жидкостей с подводом их в зону резания;
разработка и внедрение высокопроизводительных конструкций режущего инструмента из твердых сплавов, минераллокерамики, синтетических сверхтвердых материалов, быстрорежущих сталей повышенной и высокой производительности;
широкое использование электрофизических и электрохимических методов обработки, глубинного шлифования;
внедрение новейших методов термической и химико-термической обработки, нанесение износоустойчивых покрытий;
В настоящее время в технологии машиностроения происходит ряд коренных преобразований. В частности, внедрение систем автоматического проектирования (САПР). В этих системах используются мощные ЭВМ, с помощью которых производятся следующие операции:
вычерчивание рабочего чертежа;
расчет и конструирование инструмента;
распечатка нормативной и технологической документации:
выдача управляющих рабочих программ для станков с ЧПУ;
1. Общетехническая часть
.1 Служебное назначение изделия. Анализ
конструкции и технических требований
Коническая - колесо предназначена для передачи крутящего момента валов расположенных параллельно в коробке. Главнейшее значение конической-шестерни заключается в изменении положения оси вращения переходя от горизонтального расположения валов к вертикальному. Коническая - шестерня работает в тяжелых условиях, поэтому смазка производится масленым туманом. Во внутрь конической-шестерни устанавливаются вал с двумя подшипниками 113 ГОСТ 8338-75 которые фиксируются по наружному кольцу подшипника упорным кольцом В 100 ГОСТ 13943 - 86. На наружную поверхность 120h6 устанавливаются два подшипника 2007124 А ГОСТ 27365-87 фиксируются по внутреннему кольцу подшипника упорным кольцом Б 120 ГОСТ 13942-87 по наружному кольцу подшипники фиксируются фланцем. На одной из внутренних поверхностях имеется зубчатый венец который входит в зацепление с зубчатой муфтой. Данная муфта отвечает за реверс.
Основные элементы конической-шестерни представлены на
рис. 1.1, а их назначение указано в таблице 1.1.
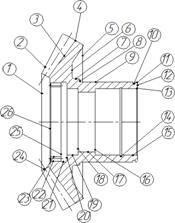
Рисунок 1.1 Коническая шестерня
Таблица 1.1 Анализ конструкции детали
|
№ поверхности |
Наименование поверхности, номинальное значение размера, мм |
Назначение поверхности |
Точность (обозначение поля допуска) |
Шероховатость Rа-, Мкм |
|
1 |
2 |
3 |
4 |
5 |
|
1 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
2 |
Коническая наружная
поверхность под зубчатый венец угол |
2,5 |
|
|
|
3 |
Внутренняя коническая поверхность зубчатого венца |
Исполнительная |
h10 |
3,2 |
|
4 |
Коническая наружная
поверхность угол |
|
|
|
|
5 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
6 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
7 |
Наружная цилиндрическая поверхность ø130 |
Вспомогательная конструкторская |
h10 |
3,2 |
|
8 |
Торец |
Вспомогательная конструкторская |
IT14 2 |
10,0 |
|
9 |
Наружная цилиндрическая поверхность ø120 |
Основная конструкторская |
h6 |
2,5 |
|
10 |
Канавка ø115 |
Свободная |
IT14 2 |
10,0 |
|
11 |
Фаска 1,5 х 45° |
Свободная |
IT14 2 |
10,0 |
|
12 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
13 |
Фаска 1,5 х 45° |
Свободная |
I T14 2 |
10,0 |
|
14 |
Внутренняя Канавка ø103,5 |
Свободная |
Н 14 |
10,0 |
|
15 |
Внутренняя цилиндрическая поверхность ø100 |
Вспомогательная конструкторская |
Js 7 |
1,25 |
|
16 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
17 |
Внутренняя цилиндрическая поверхность ø90 |
Вспомогательная конструкторская |
Н 14 |
10,0 |
|
18 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
19 |
Внутренняя цилиндрическая поверхность ø100 |
Вспомогательная конструкторская |
Н 14 |
10,0 |
|
20 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
21 |
Внутренняя цилиндрическая поверхность ø120 |
Вспомогательная конструкторская |
Н 14 |
10,0 |
|
22,23 |
Внутренняя Зубчатый венец Ø105 |
Исполнительная |
Н 11 |
2,5 |
|
24 |
Коническая внутренняя поверхность |
Свободная |
IT14 2 |
10,0 |
|
25 |
Торец |
Свободная |
IT14 2 |
10,0 |
|
26 |
Фаска 1,5 х 45° |
Свободная |
IT14 2 |
10,0 |
 Исполнительнаяh6
 Вспомогательнаяh103,2
.2 Анализ технологичности изделия
конический шестерня затраты сталь
Оценка технологичности конструкции детали является важным этапом технологической подготовки производства. Конструкция детали является технологичной, если при ее изготовлении и эксплуатации затраты материала, времени и средств минимальны. Оценка технологичности проводится качественно и количественно с расчетом показателей технологичности по ГОСТ 14.201-83. Качественная оценка "хорошо", "плохо" предшествует количественной. В проекте проводим только качественную оценку технологичности.
Для анализа технологичности конической шестерни рассмотрим следующие показатели: возможность рационального метода получения заготовки; использование типовых технологических процессов; наличие поверхностей, труднодоступных для обработки и т.п.
С точки зрения рационального выбора заготовки коническая шестерня относится к не достаточно технологичным изделиям; прокат как наиболее дешевый вид заготовки использовать в качестве заготовки не рационально, даже в условиях мелкосерийного производства.
По своей конструкции коническую шестерню можно отнести к деталям типа "шестерня".
Показатели точности и конструкция шестерни позволяет использовать типовые этапы обработки деталей типа "шестерня" для большинства поверхностей и элементов.
Шероховатости находятся в экономических пределах и не высокие (7 квалитет точности, шероховатость Ra= 1,25 мкм); не требуется применения отделочных методов обработки: доводки, полирования и т. п.
Возможна реализация принципа постоянства баз на основных операциях, но для этого необходимы специальные оправки, что усложняет техпроцесс изготовления.
На основных операциях возможно применение стандартного режущего, мерительного инструментов и оснастки.
Проведенный анализ позволяет оценить технологичность конструкции шестерни конической как высоко технологичную.
.3 Определение типа производства и
его характеристики
Для определения типа производства используем заданный годовой объем выпуска изделий и массу изделия.
Годовой объем выпуска конической шестерни составляет 800 шт.; масса шестерни - 10 кг.
Используя эти данные, устанавливаем тип производства - мелкосерийное
[1, стр. 24, табл. 3.1]
При серийном производстве используются универсальные станки, оснащенные как специальными, так и универсальными приспособлениями. Также применяются станки с ЧПУ, так как имеется возможность быстро переналадить их на выпуск нового изделия.
В серийном производстве технологический процесс изготовления изделий преимущественно дифференцирован, т.е. расчленен на отдельные операции, выполняемые на определенных станках.
Количество изделий в партии для одновременного запуска
определяем по формуле:
 [2, стр. 22] (1.3)
где N - годовой объем выпуска изделий, шт.
a - число дней, на которое необходимо иметь запас изделий
F - число рабочих дней в году.
В нашем случае:
N = 800 шт.
a = 10 дней
F = 250 дней
Принимаем:
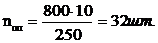
.4
Материал изделия и его свойства
Конической шестерня изготовлена из стали 40 Х ГОСТ 4543 - 81. Сталь 40 Х относится к группе конструкционных легированных сталей.
Сталь 40 Х предназначена для изготовления зубчатых колес, тормозных дисков, муфт, кожухов, опорных катков, звездочек и других деталей, к которым предъявляются требования повышенной прочности и высокого сопротивления износу и работающих под действием статических и динамических нагрузок.
Таблица 1.2 Химический состав и механические свойства стали
|
Марка стали |
C % |
Si % |
Cr % |
Mn % |
HB |
sв |
|
|
|
|
|
|
|
|
МПа |
Кг/мм² |
|
40 Х |
0,85- 0,95 |
1,2 - 1,6 |
0,95- 1,25 |
0,3- 0,6 |
241 |
870 |
87 |
Таблица 1.3 Физико - механические свойства
|
Марка материала |
Плотность Р, кг/м 3 |
Твёрдость НВ |
Предел прочности МПа |
Предел текучести |
Относ. удлинение % |
Другие характеристики |
|
Сталь 40 Х |
7,85 |
207 |
780 |
|
|
|
Таблица 1.4 Режимы термообработки
|
Марка стали |
Температура закалки ºС. |
Температура отпуска ºС. |
Твёрдость после т/о HRCэ |
|
40 Х |
830 - 850 |
160 - 180 |
30 - 40 |
2. Технологическая часть
.1 Выбор технологических баз, и
предварительное определение последовательности обработки поверхностей заготовки
Основные элементы конической шестерни представлены на рис. 1.1
Технологические схемы обработки назначаем с учётом требуемой точности размеров и шероховатости поверхностей. При этом используем рабочий чертёж.
Таблица 2.1 Технологические схемы обработки поверхностей
|
№ поверхн. |
Наименование поверхности |
Номинальные размеры |
Требуемые параметры, мкм |
Переходы (операции) |
Достигаемые параметры |
||
|
|
|
|
|
|
Квалитет |
Ra |
|
|
1 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
2, 3 |
Коническая наружная поверхность под зубчатый венец угол |
|
|
Точение черновое Точение чистовое Фрезерование Зубострогание черновое Зубострогание чистовое Зубошлифование предварительное Зубошлифование окончательное |
12 10 10 9 7 6 |
6,3 3,2 3,2 2,5 1,6 1,25 |
|
|
4 |
Коническая наружная поверхность угол |
|
10,0 |
Точение черновое Точение чистовое |
14 |
10 |
|
|
5 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
6 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
7 |
Наружная цилиндрическая поверхность |
ø130 |
h10 |
3,2 |
Точение черновое Точение чистовое |
1210 |
6,3 3,2 |
|
8 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
9 |
Наружная цилиндрическая поверхность |
ø120 |
h6 |
1,25 |
Точение черновое Точение чистовое Шлифование предварительное Шлифование окончательное |
12 10 8 6 |
6,3 3,2 1,6 1,25 |
|
10 |
Канавка |
ø115 |
h14 |
10 |
Точение черновое |
14 |
10 |
|
11 |
Фаска |
1,5х 45° |
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
12 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
13 |
Фаска 1,5х 45° |
1,5х 45° |
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
14 |
Внутренняя Канавка |
ø103,5 |
H14 |
10,0 |
Точение черновое |
14 |
10 |
|
15 |
Внутренняя цилиндрическая поверхность |
ø100 |
Js7 |
1,25 |
Точение черновое Точение чистовое Шлифование предварительное Шлифование окончательное |
12 10 9 7 |
6,3 3,2 1,6 1,25 |
|
16 |
Торец |
10,0 |
Точение черновое |
14 |
10 |
||
|
17 |
Внутренняя цилиндрическая поверхность |
ø90 |
h10 |
3,2 |
Точение черновое Точение чистовое |
12 10 |
6,3 3,2 |
|
18 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
19 |
Внутренняя цилиндрическая поверхность |
ø100 |
h10 |
3,2 |
Точение черновое Точение чистовое |
12 10 |
6,3 3,2 |
|
20 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
21 |
Внутренняя цилиндрическая поверхность |
ø120 |
h10 |
3,2 |
Точение черновое Точение чистовое |
12 10 |
6,3 3,2 |
|
22, 23 |
Внутренняя Зубчатый венец |
Ø105 |
H11 |
2,5 |
Точение черновое Точение чистовое Зубодолбление Зубозакругление |
14 11 |
6,3 2,5 |
|
24 |
Коническая внутренняя поверхность |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
25 |
Торец |
|
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |
|
26 |
Фаска |
1,5х 45° |
IT14 2 |
10,0 |
Точение черновое |
14 |
10 |

 IT14 2
.2 Размерный анализ технологического
процесса
Производим размерный анализ технологического процесса изготовления конической шестерни и сводим результат в виде схемы обработки изделия представленной на чертеже.
Составляем уравнения:
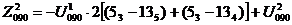
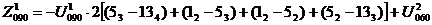
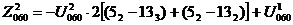
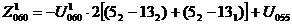
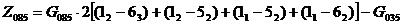
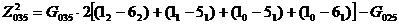
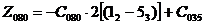
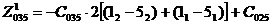
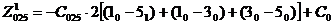
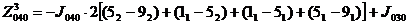
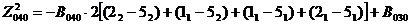
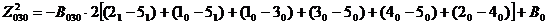
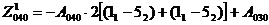
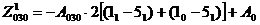
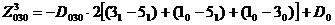
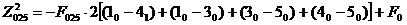
.3
Выбор необходимой оснастки и режущего инструмента
При разработке технологических операций особое внимание уделяем выбору баз, так как от их правильного выбора зависит точность обработки и выполнение технических требований чертежа.
При выборе баз необходимо стремиться к соблюдению основных базирования-постоянства и совмещения баз.
Принцип постоянства баз заключается в том, что при разработке техпроцесса необходимо стремиться к использованию одной и той же технологической базы, не допуская без особой необходимости смены баз, не считая смены черновой базы.
Принцип совмещения баз предусматривает, чтобы в качестве технологической базы по возможности использовать поверхность, являющуюся измерительной базой или конструкторской.
Выбранные базы указываем условно по ГОСТ 3.1107 - 81 на эскизах обработки.
При выборе приспособлений учитываем тип производства и форму зажимаемой поверхности, вид обработки и требуемую точность. Применяем приспособления с пневмозажимом с использованием нормализованных деталей и узлов.
Выбор вспомогательного инструмента зависит от типа станка и конструкции режущего инструмента; выбор производим по справочникам и соответствующим ГОСТам.
Конструкция и размеры режущего инструмента предопределяются видом обработки, размерами обрабатываемой поверхности, свойствами материала заготовки, требуемой точностью и шероховатостью обработки.
При выборе контрольно - измерительных средств учитываем точность измеряемой поверхности, ее формы и размеры; используем, в основном, стандартный измерительный; инструмент и стандартные контрольные приспособления для проверки биения.