Статья: Влияние трения на потери энергии в системе 'инструмент-заготовка'
Влияние трения на потери энергии в системе 'инструмент-заготовка'
Влияние трения на потери энергии в системе «инструмент-заготовка»
Развитие современного станкостроения, его модернизация и повышение конкурентоспособности [] тесно связаны с повышением энергоэффективности машиностроительных технологических процессов []. Трение является одним из основных факторов, формирующих энергоэффективность при реализации этих технологических процессов, т.к. на преодоление трения уходит до 30% потребляемой энергии. Кроме того, уравнение энергетического баланса [] показывает, что одним из факторов, обеспечивающих эффективность технологических процессов, является снижение потерь энергии непосредственно в зоне обработки.
Установление взаимосвязи трения с потерями энергии в зоне обработки осуществлялось экспериментально.
Исследование проводились на экспериментальной установке, разработанной на базе универсальной машины трения МТУ-01, предназначенной для испытаний на трение, изнашивание металлических и неметаллических материалов в условиях применения смазочных материалов (различных масел и пластичных смазок) и без их применений (сухое трение).
Исследования проводились при
взаимном перемещении прижатых друг к другу с заданным усилием испытуемых
образцов, представляющих собой неподвижный диск (нижний образец) и три
вращающихся ролика (верхний образец), в среде смазочных материалов и без них
(рис. 1).
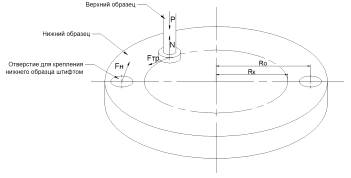
Рис. 1. Схема контакта поверхностей
пары трения
где: P - сила вертикальной нагрузки (осуществляется маховиком точной подачи привода станка); N - сила реакции опоры; Fн - сила нагрузки прикладываемая к штифту; Fтр - сила трения; Ro - расстояние от центра вращения до упорного штифта; Rк - среднее значение радиуса контактирующих поверхностей
Структурная схема установки представлена на рисунке 2.
Установка содержит измерительный
модуль, привод и модуль узла трения, обеспечивающие возможность оценки
фрикционных свойств образцов в широком диапазоне нагрузок и скоростей.
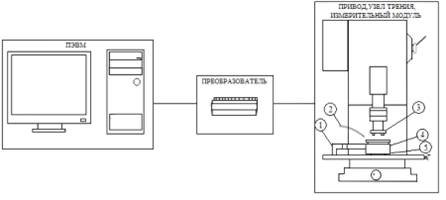
Рис. 2. Схема экспериментальной
установки
где 1 - тензобалка; 2 - термопара; 3 - образец для исследования; 4 - узел трения; 5 - датчик для замера усилия прижатия.
Измерительный модуль включает в себя аналого-цифровой преобразователь ZET 210 SigmaUSB, предназначенный для сбора и обработки сигналов от тензо- и термодатчиков и программное обеспечение ZETLab для анализа полученных данных. Измерительный модуль электрически связан с датчиками модуля узла трения.
Модуль узла трения содержит блок узла трения, обеспечивающий закрепление образцов, восприятие осевой нагрузки и передачи крутящего момента; стойку для тензобалки, необходимую для восприятия крутящего момента (момента трения); тензобалку с кабелем для замера силы прикладываемой к штифту через блок; датчик силы для замера усилия прижатия; термопару, для замера температуры в узле трения; комплект образцов для испытаний.
Узел трения монтируется на общей станине настольного вертикально-фрезерного станка Корвет 412.
При исследовании были измерены силы нагрузки, прикладываемой к штифту (Fн) и прижимное усилие в образцах (P).
Момент, создаваемый на упорном штифте, рассчитывался по формуле:
Мд= Ro*Fн,
где: Мд - момент, возникающий на упорном штифте, Нм;
Ro - расстояние от центра вращения до упорного штифта, м;
Fн - сила нагрузки, прикладываемая к штифту через блок, Н.
Исходя из равенства моментов трения M и момента Мд рассчитывалась сила трения Fтр.
Md=M или Ro*Fн=Rk*Fтр
Fтр=Ro*Fн/Rk
трение энергия заготовка
Коэффициент трения Ктр определялся по формуле:
Ктр=Fтр/P=Fн*Ro/P*Rk
Первый опыт был проведен без применения
смазочных средств (сухое трение). Результаты расчета коэффициента трения для
этого случая приведены в таблице 1.
Таблица 1. Результаты расчета
коэффициента трения без применения смазочных средств
Fн, мВ
Fн, Н
P, мВ
P, Н
∆t, с
Ro, мм
Rk, мм
Ктр=Fтр/P=Fн*Ro/P*Rk
0,33
27
0,5
280
60
13,4
11,2
0,11
0,66
49,09
1,0
550
60
13,4
11,2
0,11
0,85
69,5
1,5
832
60
13,4
11,2
0,1
Работа, затрачиваемая на преодоление
трения определялась по формуле
Атр=ω*∆t * Kтр*P*πRk,
где ω
- частота вращения (ω = 550 об/мин),
∆t - время испытаний (∆t = 1 мин).
Подставив эти значения, имеем
Атр=3300*Kтр*P*πRk
Полученные по последней зависимости
значения позволяют определить затрачиваемую на преодоление трения энергию.
Результаты расчета занесены в таблицу 2.
Таблица 2. Результаты расчета
затрачиваемой энергии на преодоление трения (сухое трение)
P, Н
Затрачиваемая энергия
0,11
280
59,57 Вт
0,11
550
115,80 Вт
0,1
832
160,92 Вт
Результаты исследований энергии,
затрачиваемой на преодоление трения в зоне резания, при наличии смазки в виде
СОЖ на водной основе, представлены в таблице 3, а результаты расчета
затрачиваемой в этом случае энергии на преодоление трения - в таблице 4.
Таблица 3. Результаты расчета
коэффициента трения с применением смазочных средств
Fн, мВ
Fн, Н
P, мВ
P, Н
∆t, с
Ro, мм
Rk, мм
Ктр=Fтр/P=Fн*Ro/P*Rk
0,21
17,2
0,5
280
60
13,4
11,2
0,0731
0,36
29,5
1,0
550
60
13,4
11,2
0,0638
0, 5
41
1,5
832
60
13,4
11,2
0,0586
Второй опыт проведен с применением
смазочных материалов 2 мл. СОЖ на водной основе. Все данные так же берутся из
графика на рисунке 6, расчет результатов проводится аналогичнокак и при сухом
трении.
Таблица 4. Результаты расчета
затрачиваемой энергии на преодоление трения с применением смазочных средств
Ктр
P, Н
Затрачиваемая энергия
0,0731
280
39,59 Вт
0,0638
550
67,87 Вт
0,0586
832
94,30 Вт
Таким образом, проведенные
экспериментальные исследования позволили установить качественные и
количественные взаимосвязи между трением в системе «заготовка-инструмент» и
наличием смазочно-охлаждающих средств. Исследования показали, что при
одинаковых нагрузках за счет снижения коэффициента трения снижается и мощность
необходимая для преодоления трения (потери энергии на трение).
Так, при снижении коэффициента
трения при разных нагрузках в среднем на 67% потребление энергии на преодоление
трения снижается в среднем до 61%.
Это означает, что с одной стороны
применение смазочно-охлаждающих жидкостей существенно снижает потери энергии,
но, с другой стороны, уменьшает и коэффициент мощности электротехнических
систем станка, т.е. неоднозначно воздействует на энергоэффективность []
технологических процессов, реализуемых на этом станке.
Список литературы
1. ГОСТ 23.224-86 «Обеспечение износостойкости изделий. Методы
оценки долговечности восстановленных деталей»
. Программное обеспечение ZETLab. Модуль ZET 2XX. Средства записи и
воспроизведения сигналов.