Материал: 644
Дополнительные указания
1.При контроле по размеру 5 может быть использован конусный калибр с углом конуса 91 +30 и большим диаметром ( 48 0,1мм для выпускного клапана и 43 0,1мм для выпускного клапана).
2.Рабочая фаска клапана А подлежит обязательной обработке.
3.Допускается восстановление рабочей фаски клапана А плазменным (газо-плазменным) напылением или наплавкой.
4.1.Порядок выполнения работы
Разборка клапанного механизма
Разборка клапанного механизма осуществляется с помощью приспособления И-801.06.100.
Для разборки клапанного механизма необходимо:
-отогнуть стопорную шайбу крепления стойки, отвернуть гайки крепления стойки коромысел и снять стойку коромысел с коромыслами клапанов;
-установить головку цилиндров на основание так, чтобы штифты приспособления вошли в установочные отверстия головки;
-вращать вороток, вворачивая винт и тарелкой отжать пружины клапанов;
-снять сухари и втулки;
-вывернуть винт из траверсы, снять тарелку и пружины
клапанов;
-вынуть впускной и выпускной клапаны.
4.2 Технический контроль клапанов
Провести проверку клапана (впускного или выпускного) согласно технических условий на контроль, сортировку и восстановления клапанов, результаты проверки занести в операционную карту технического контроля клапанов (табл.4.2).
11
Таблица 4.2 Операционная карта технического контроля клапанов (впускного и выпусного
Но- |
|
Способ |
уста- |
Результаты замера и |
мер |
Содержание перехода |
новления |
де- |
рекомендации по уст- |
пере- |
|
фекта и средст- |
ранению дефектов |
|
хода |
|
ва контроля |
|
|
1 |
2 |
3 |
|
4 |
|
Проверить (см. рис.2) |
|
|
|
1 |
Обломы или трещины |
|
|
|
2 |
Изгиб стержня В |
|
|
|
3 |
Риски, раковины или кольце- |
|
|
|
|
вой износ фаски (А) |
|
|
|
4 |
Наличие фаски 2 |
|
|
|
5 |
Размер поверхности 1 |
|
|
|
6 |
Износ торца стержня Б |
|
|
|
7 |
Размер 3,4 |
|
|
|
8 |
Размер 5 |
|
|
|
9 |
Размер 6 |
|
|
|
10 |
Размер 9 |
|
|
|
4.3 Притирка клапанов в гнёздах головок цилиндров.
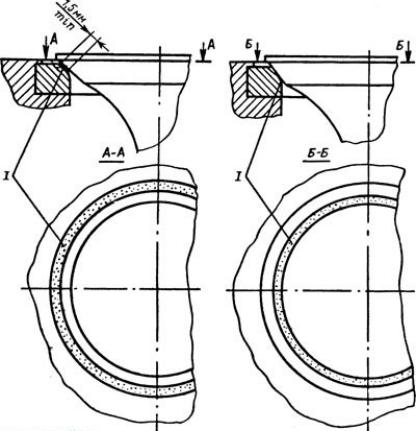
Притирка клапанов начинается с приготовления пасты: паста приготавливается из 1,5 части (по объему) микропорошка карбида кремния зеленого, одной части дизельного масла и 0,5 части дизельного топлива. Перед употреблением притирочная паста перемешивается, чтобы микропорошок не осаждался. Затем на фаску седла клапана наносится тонкий равномерный слой пасты. Стержень клапана смазывается моторным маслом. Притирка производится возвратновращательным движением клапана дрелью с присоской или соответствующим приспособлением. Нажимая на клапан, необходимо повернуть его на 1/3 оборота по часовой стрелке, затем на 1/3 оборота в обратном направлении. Клапаны круговыми движениями не притираются. Притирка продолжается до появления на фасках клапанов седел пояска шириной не менее 1,5 мм матового цвета, как показано на рис. 4.4.
При правильной притирке матовый поясок на седле головки клапана должен начинаться у большего основания конуса седла.
12
После окончания притирки клапаны и головки цилиндров промываются керосином и обдуваются воздухом. Качество притирки клапанов определяется после сборки клапанного механизма проверкой его на герметичность. Для этого головка цилиндра устанавливается впускными и выпускными окнами вверх и в углубления клапанных гнезд заливается дизельное топливо. Хорошо притертые клапаны не должны пропускать топливо в местах уплотнения в течение 30 мин. При подтекании керосина производится постукивание резиновым молотком по торцу клапана. Если подтекание не устраняется, клапаны притираются повторно.
а б
Рис. 4.4 – Расположение притертых матовых поясков на седле и головке клапана при закрытом положении:
а – правильное; б – неправильное; I – положение пояска на седле и головке клапана
При необходимости качество притирки проверяется «на карандаш». Для этого на фаску клапана мягким графитовым карандашом наносится на равном расстоянии 6—8 черточек. Клапан осторожно
13
вставляется в седло и после сильного нажатия проворачивается на 1/4 оборота. При качественной притирке все черточки должны быть стертыми.
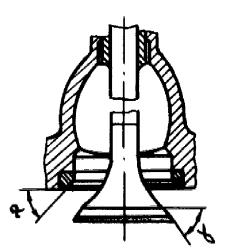
На рис. 5.6 приведены углы наклона рабочих фасок которые
должны быть в пределах у седла =44 45 …45 ; у клапана =45 30 . Эти углы устанавливаются при реставрации головки цилиндра и клапана до притирки шарошками.
Рис. 5.6 Углы рабочих фасок клапанов и сёдел.
После окончании притирки, клапана и головки цилиндров промывают керосином и обдувают сжатым воздухом. Качество притирки клапанов проверяют после сборки клапанного механизма проверкой его на герметичность с помощью специального прибора или промывкой керосина. Для этого головка цилиндров устанавливается впускными и выпускными окнами вверх и в углубления клапанных гнёзд заливается керосин. Хорошо притёртые клапаны не должны пропускать топливо в местах уплотнения в течении 30 минут. При подтекании керосина производится лёгкое постукивание резиновым молотком по торцу клапана. Если подтекание не устраняется, клапаны притираются повторно.
Перед установкой стержни клапанов, направляющие втулки, втулки коромысел смазать дизельным маслом.
Пружины клапанов установить с помощью съёмника И- 801.06.000. На направляющие втулки впускных клапанов установить манжеты. Манжеты, потерявшие упругость и имеющие трещины, заменить новыми.
14
После контроля притирки клапанный механизм собирается и регулируется.
5. СОСТАВЛЕНИЕ ОТЧЁТА
1. Заполнить операционную карту технического контроля впускного и выпускного клапанов (табл. 4.2).
2.Сделать вывод об общем техническом состоянии по двум головкам цилиндров.
6. КОНТРОЛЬНЫЕ ВОПРОСЫ
1.Какими методами контролируется герметичность цилиндров двигателя?
2.Какую компрессию должны обеспечивать цилиндры исправного двигателя КАМАЗ-740 на холостом ходу?
3.Как и каким прибором определяется компрессия дизельного двигателя?
4.В какой последовательности затягиваются болты крепления головки цилиндров двигателя КАМАЗ-740 ?
5.Какие требования необходимо соблюдать при затягивании болтов крепления головки цилиндров?
6.К каким последствиям приводит затягивание болтов крепления головки цилиндров усилием выше нормативного ?
7.Из–за какой неисправности двигатель не развивает необходимую мощность, дымит?
8.При каком ТО необходимо проводить проверку и регулировку тепловых зазоров в ГРМ?
9.Величина теплового зазора в клапанах двигателя КАМАЗ-
740?
10.К чему приводит увеличение или уменьшение тепловых зазоров в механизме газораспределения?
11.Как осуществляется ремонт клапанного гнезда?
12.Объясните, назначение кольца газового стыка и как оно устанавливается?
15