Курсовая работа (т): Автоматизация стекловаренной печи
Автоматизация стекловаренной печи
Федеральное агентство по рыболовству
ФГОУ ВПО «Астраханский Государственный Технический Университет»
Кафедра Автоматизации
технологических
процессов
Курсовая работа
по дисциплине: «Проектирование средств автоматизации».
Тема:
«Автоматизация стекловаренной печи»
Выполнил:
студент группы ДИА-51
Досмухамедов Р.Д.
Проверил:
доц. Прохватилова Л.И.
Астрахань 2009г.
Оглавление
Введение
. Описание технологического процесса
. Существующий уровень автоматизации и обоснование целесообразности принятого решения
. Структура системы управления
. Разработка функциональной схемы автоматизации
. Выбор технических средств
. Разработка принципиальной электрической схемы
Заключение
Список литературы
Введение
В настоящее время проблема комплексной автоматизации в различных сферах является одной из ключевых; ее решение относится к приоритетным направлениям научно-технической политики в нашей стране. Особое место здесь отводится созданию систем автоматического регулирования с использованием микропроцессоров и микро-ЭВМ. Для разработки и исследования таких систем требуются высококвалифицированные специалисты, освоившие как теорию автоматического регулирования, так и её прикладные аспекты, особенно аспекты, связанные с применением современных средств автоматизации.
В практике проектирования конкретных систем автоматизации большое значение имеет знание областей применимости используемых методик и характеристик и их взаимная связь.
Опыт автоматизации и роботизации процессов
в различных отраслях промышленности показывает, что электрогидравлические и
электропневматические системы управления обеспечивают минимальные габариты и
массы исполнительных механизмов при максимальной их выходной мощности и
быстродействии в сочетании с удобством управления от ЭВМ. Этим объясняется постоянно
расширяющееся применение электрогидравлических и электропневматических систем
управления в робототехнических комплексах, гибких автоматизированных
производствах, машинах-автоматах, строительных и дорожных машинах,
судостроении, самолетостроении и других отраслях.
1.
Описание технологического процесса
Печь для варки стекла.
Производство стекломассы включает в себя варку шихты в стекловаренной печи и нормализацию температурного режима в питателях.
На предприятии ООО ВМ Рroduct
«АстраханьСтекло» функционирует ванная печь с поперечным направлением пламени.
Типичная конструкция такой печи показана на рис.1.
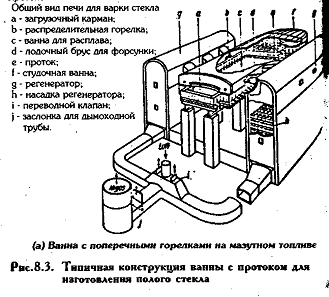
Рис.1. Общий вид печи для варки стекла.
Печь имеет три зоны:
1. зона варки, в которой температура регулируется вручную;
2. зона осветления, в которой регулировка температуры осуществляется автоматически;
3. рабочая зона, в которой температура регулируется вручную.
Горелки в печи расположены по бокам, по три на каждую зону слева и справа. Горение осуществляется либо с одной, либо с другой стороны с переводом пламени через каждые 30 минут.
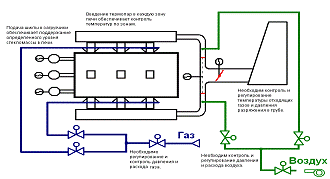
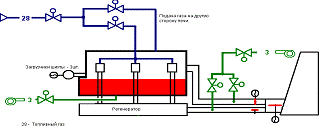
Технологическая схема печи для варки стекла представлена на рисунке 2.
а) вид сверху
в) вид сбоку.
Рис. 2 Технологическая схема печи для варки стекла.
На горелки печи подаётся топливный газ, который сгорает в присутствии воздуха. Воздух подаётся воздуходувкой в регенераторы, расположенные с двух сторон печи. В регенераторах воздух нагревается за счёт тепла от печи. Образующиеся дымовые газы выходят из печи и через дымовую трубу удаляются в атмосферу.
Шихта со стеклобоем поступает в стекловаренную печь, в которой производится варка.
Основной особенностью процесса стекловарения в промышленных стекловаренных печах является необходимость плавления больших объёмов шихты за относительно короткий период времени.
В ванных печах провар шихты происходит под влиянием следующих теплообменных процессов:
передачи лучистой энергии от горячих газов и кладки верхнего строения;
конвективного переноса тепла от факела к шихте;
теплопередачи в слое загружаемой шихты;
передачи тепла к шихте снизу от стекломассы.
Поскольку газы в полости печи перемещаются с небольшими скоростями (1-4 м/c), то конвективная составляющая передачи тепла в пламенном пространстве не превышает 5-15%. Теплопередачей в самой шихте вследствие ее большого термического сопротивления можно пренебречь.
Таким образом, плавление шихты происходит, главным образом, за счёт излучения факелов и пламенного пространства сверху, а также от стекломассы снизу. Соотношение между ними находится в пределах
(1,5-2,5):1. Это определяет ведущую роль процессов варки на поверхности кучи шихты. В результате лимитирующим звеном всего процесса варки стекла в промышленной печи становится скорость прогрева массы шихты до температуры ее плавления.
Шихту подают в печь загрузчиком З1 продольными грядами высотой 150-250 мм, количество которых равно числу столов загрузчиков.
Мгновенное достижение высоких температур приводит к быстрому (в течение нескольких минут) оплавлению шихты и образованию на ее поверхности подвижной пленки расплава в виде слоя. Под этой плёнкой образуется пластичный слой, который состоит из смеси жидкой и твердой фаз, но жидкой фазы оказывается немного, вследствие чего этот слой остаётся неподвижным.
Ниже этого слоя находится не спекшаяся шихта с температурой 100-300°С из-за низкой теплопроводности и теплопрозрачности поверхностных слоев.
За границу между слоями условно можно принять изотермические поверхности с температурами 1200°С (практическая неподвижность расплава ниже этой температуры) и 800°С (температура появления в нагреваемой шихте заметного количества жидкой фазы). Эти же слои имеются с нижней стороны гряды шихты вследствие поступления к ней тепла от находящейся в бассейне стекломассы.
Все стадии стекловарения протекают в различных слоях кучи шихты, имеющих температуру 100-1200°С. Жидкий расплав образуется на поверхности кучи шихты в виде пленки толщиной около 10 мм с градиентом температур по этой толщине 80-120°С. При этом слой расплава толщиной 4-5 мм стекает с кучи со скоростью 3-5 м/ч, обнажая лежащий под ним слой плавящейся шихты, который, приобретая достаточную текучесть при повышении его температуры, также начинает стекать, обнажая следующие слои. В нижней части кучи тот же процесс протекает с меньшей интенсивностью вследствие более низких температур стекломассы по сравнению с температурой пламенного пространства над кучами шихты.
В конечном итоге эти процессы приводят к изменению высоты куч шихты, их основания и объёма. Скорость изменения высоты кучи шихты зависит от соотношения скоростей двух процессов - образования пленки расплава и ее стекания.
Процесс образования пленки расплава определяется уровнем температур над
зоной варки.
2.
Существующий уровень автоматизации и обоснование целесообразности принятого
решения
На предприятии ООО ВМ Product «АстраханьСтекло» реализована система автоматизации, которая обеспечивает:
поддержание параметров стекловаренной печи в установленном диапазоне за счет работы локальных контуров регулирования температуры, давления, уровня, расхода;
контроль параметров процесса;
подачу аварийной и предупредительной сигнализации;
дистанционное управление процессом в случаях профилактики, ремонта и отработки режима.
Система управления выполняется на базе программируемого контроллера С200 первых выпусков.
В качестве первичных средств контроля используются датчики-давления Сапфир-22.
На каждом объекте существует своя автономная система управления, связи между ними нет.
Предлагается создание распределенной автоматизированной системы с объединением контроллеров в локальную заводскую сеть.
В разрабатываемой системе автоматизации принята распределенная автоматизированная система управления технологическим процессом. Функции контроля, регулирования управления распределены между отдельными устройствами - микропроцессорными управляющими устройствами и ЭВМ, т.е. реализована распределенная система управления процессом.
Управление технологическим процессом может быть осуществлено из нескольких мест с различных управляющих устройств, т.е. реализована децентрализованная система управления - система управления обеспечивает ручной (местный, дистанционный из операторной) и автоматический режимы управления технологическим процессом.
Система управления обеспечивает выполнение следующих функций:
- информационных;
управляющих;
защитных;
диагностических;
сервисных.
Система управления имеет иерархическую структуру и состоит из нескольких уровней.
Первый (нижний) уровень образуют датчики контроля параметров, исполнительные механизмы, микропроцессорные управляющие устройства.
Второй уровень образован ЭВМ, входящей в состав автоматизированного рабочего места (АРМ) оператора.
Программируемый контролер (микропроцессорное управляющее устройство) обеспечивает выполнение следующих функций:
- сбор и первичная обработка полученной информации от первичных измерительных устройств;
контроль состояния процесса и оборудования;
управление технологическим процессом;
непосредственное цифровое регулирование параметров процессов;
формирование отклонений параметров от номинальных значений;
выдачу принятой от объектов информации и результатов ее обработки на АРМ оператора по интерфейсу связи;
управление исполнительными механизмами запорных и регулирующих органов;
прием от верхней ступени управления команд, установок.
АРМ оператора обеспечивает выполнение следующих функций:
- отображение, автоматическую регистрацию и архивирование текущей информации о технологических параметрах, состоянии оборудования;
регистрацию архивирования аварийных сообщений, действий оператора при управлении объектом;
дистанционное управление исполнительными механизмами запорных и регулирующих органов;
выдачу диспетчерских рапортов в виде твердых копий на бумажном носителе.
Станция оператора включает:
- IBMPC с видеотерминалом;
принтер;
функциональную клавиатуру;
стандартную (системную) клавиатуру;
телефонные аппараты связи.
Системы контроля, регулирования и управления.
Системой автоматизации предусмотрено регулирование следующих параметров на стекловаренной печи:
уровня стекломассы;
температуры в зоне осветления;
расхода воздуха;
давления дымовых газов;
концентрации кислорода в дымовых газах;
Система предусматривает контроль и отображение на дисплее компьютера следующих параметров в процессе варки стекломассы:
температуры в зонах варки, осветления и рабочей зоне;
давления дымовых газов в печи;
расхода топливного газа;
расхода воздуха;
концентрации кислорода в дымовых газах;
уровня стекломассы;
температуры воздуха в регенераторах;
температуры дымовых газов, удаляемых из печи;
разрежения у дымовой трубы;
давления газа в трубопроводе;
давления воздуха
Системы защиты, блокировки и сигнализации:
при понижении давления топливного газа;
при понижении давления воздуха;
при погасании пламени на горелках;
при повышении давления в печи.
Системы управления:
электроприводом воздуходувок B1,В2, конвейера K1 и загрузчиков шихты З1;
программное управление переводом пламени на горелках через каждые 30 мин;
запорным клапанам на общем трубопроводе топливного газа.
4.
Функциональная схема автоматизации
Функциональная схема автоматизации стекловаренной печи представлена на чертеже КП 220301.800.2009.01
Разработана автоматизированная система управления с использованием программируемого контролера.
Контролер выполняет функции сбора и обработки информации с датчиков и приборов, регулирование параметров, управление исполнительными механизмами запорных и регулирующих органов по соответствующим алгоритмам. Введены необходимые системы защиты и блокировки, сигнализация предельных значений параметров.
Шихта подается в печь конвейером К1 и загрузчиком З1.
Контроль уровня шихты в печи осуществляется датчиком уровня поз. 4-1, выходной сигнал с которого поступает в контролер поз. 1-3.
Регулирующее воздействие с контролера поступает на электромагнитный пускатель поз. 4-5, изменяющий скорость электропривода загрузчика вследствие изменения питающего напряжения, поступающего на обмотки электродвигателя.
Печь имеет три зоны: зона варки, зона осветления и рабочая зона.
Горелки в печи расположены по бокам, по две на каждую зону слева и справа. Горение осуществляется либо с одной, либо с другой стороны с переводом пламени через каждые 30 минут.
В зоне варки и в рабочей зоне осуществляется контроль температуры датчиками поз. 10-1 и 11-1.
Главная регулируемая величина-температура в зоне осветления печи.
Выходной сигнал с регулятора главной регулируемой величины корректирует задание регулятору промежуточной величины - расхода топливного газа, измеряемого датчиком расхода поз. 2-1. Регулирующее
воздействие через пусковое устройство поз. 2-5 поступает на исполнительный механизм поз. 2-7 клапана на линии подачи топливного газа к горелкам печи. Воздух на горелки печи подается воздуходувкой В1 через регенераторы Р1 и Р2, в которых воздух подогревается. Контроль температуры в регенераторе обеспечивается датчиком поз. 12-1.
Образующиеся в процессе горения дымовые газы удаляются через дымовую трубу ДТ1 в атмосферу.
Регулирование давления в печи осуществляется регулятором поз. 3-2, на который поступает сигнал с датчика давления поз. 3-1. Управляющий выходной сигнал поступает на исполнительный механизм поз. 3-6 клапана на линии отвода дымовых газов из печи. Контроль температуры дымовых газов, выбрасываемых в атмосферу, осуществляется датчиком поз. 13-1.
Разработана каскадная система регулирования качества горения.
Содержание кислорода в дымовых газах измеряется датчиком поз. 14-1.
Выходной сигнал с датчика поступает в контроллер. Программно реализованный регулятор поз. 14-3 корректирует задание регулятору поз. 15-3 вспомогательной величины - расхода воздуха, измеряемого датчиком поз.15-2. Регулирующее воздействие подается на исполнительный механизм поз. 15-7 клапана на линии подачи воздуха на горелки.
Переключение работающих горелок и регенераторов обеспечивается таймером поз. 9-1, работающим по определенной программе. Через каждые 30 минут осуществляется переключение запорных клапанов на линии подачи топливного газа, управляемых исполнительными механизмами поз. 9-4 и 9-6, запорных клапанов на линиях подачи воздуха в регенераторы, управляемых исполнительными механизмами поз. 9-8, 9-10, 9-12, 9-14.
Также разработана одноконтурная система регулирования расхода воздуха на барботаж. Сигнал с датчика расхода, установленного на линии подачи воздуха на барботаж, поз. 16-1 поступает в контроллер. Программно реализованный регулятор поз.16-3 подаёт управляющее воздействие на исполнительный механизм поз. 16-7 клапана на линии подачи воздуха на барботаж. производство стекломасса печь автоматизация