Контрольная работа: Биохимия молока и мяса
Созревание смеси проводится не менее 0,5-1 ч. За это время переходит в твердое состояние 42-50% жира.
На поверхности жировых шариков одновременно происходит адсорбция различных веществ смеси.
Мороженое, приготовленное из смеси, прошедшей физическое созревание, имеет высокую взбитость и гомогенную без каких-либо ощутимых кристалликов структуру.
Замораживание смеси
Замораживание (фризерование) - одна из важнейших операций в производстве мороженого, при которой смесь насыщается воздухом (взбивается) и частично вмораживается с образованием кристалликов льда. От правильности проведения этого процесса зависят структура и консистенция мороженого. Смесь поступает во фризер при 2-4 °С, перемешивается вращающейся мешалкой вдоль всего цилиндра. В ней формируются воздушные пузырьки. Под действием центробежной силы смесь прижимается к стенке цилиндра, которая охлаждена до минус 16-минус 18 °С. Смесь охлаждается, и по достижении криоскопической температуры в ней начинает замерзать вода.
Криоскопическая температура, соответствующая началу замерзания смеси мороженого, колеблется от минус 2 до минус 3,5 °С в зависимости от содержания в ней сахарозы, молочного сахара, минеральных веществ. На стенках фризера в смеси образуются мельчайшие кристаллики льда. По мере замерзания воды концентрация растворимых веществ в незамороженной части влаги повышается, а температура замерзания понижается. Поэтому для дальнейшее замерзания влаги в смеси фризерование необходимо проводить при постепенно понижающейся температуре продукта. Образующиеся кристаллики льда на стенках цилиндра быстро увеличиваются в размерах, что приводит к образованию грубой консистенции. Чтобы предотвратить это, предусмотрено снятие ножами мешалки со стенки примерзшего слоя и кристаллов льда.
При замораживании с перемешиванием и охлаждением смеси до минус 3 - минус 4,5 оС происходит дополнительное (7-14%) отвердевание глицеридов молочного жира а виде наиболее легкоплавких глицеридов. Дополнительно отвердевший жир способствует повышению эффективной вязкости продукта и дальнейшему его структурированию. Отвердевшие жировые шарики адсорбируют на своей поверхности воздушные пузырьки, ускоряя этим поглощение воздуха смесью и увеличивая его количество.
Мелкие пузырьки воздуха, равномерно распределяясь в массе мороженого, значительно улучшают структуру и консистенцию продукта, являются изолятором, подушкой, препятствующей быстрому таянию мороженого на языке и переохлаждению полости рта- Для молочного мороженого оптимальная взбитость 50%, а сливочного и пломбира - 60-80%.
В мороженом хорошего качества средний размер воздушных пузырьков должен быть не более 60 мкм. Излишне мелкие пузырьки воздуха придают мороженому нежелательные плотность и твердость, а очень крупные - рыхлость.
Жир ухудшает взбитость и удлиняет время достижения максимальной взбитости, так как жировые шарики ослабляют перегородки между воздушными пузырьками.
Закаливание мороженого
Процесс закаливания проводится для придания мороженому достаточной плотной и твердой консистенции и повышения его стойкости при хранении.
Мелкофасованное мороженое закаливают быстро (30-15 мин) в скороморозильных аппаратах в потоке холодного воздуха температурой минус 28 - минус 30 °С, выходящее мороженое имеет температуру минус 12- минус 13 °С. При таком быстром закаливании образуются мелкие кристаллики льда и готовый продукт имеет достаточно плотную и вместе с тем нежную консистенцию. Вымораживается 75-85% общего количества воды, содержащейся в мороженом. Уплотнению консистенции способствует также и значительная дополнительная кристаллизация глицеридов молочного жира в жировых шариках. В кристаллизацию включаются легкоплавкие глицериды.
Процесс закаливания протекает значительно медленнее в камерах с температурой минус 22 - минус 30 °С, куда поступает крупнофасованное мороженое в гильзах (8-10 кг), коробах с вкладышами из полимерной пленки. При закаливании в блоках или пластах для последующей разрезки температура их не должна превышать минус 12 - минус 16 °С. Крупнофасованное мороженое охлаждается крайне медленно, так как отсутствует перемешивание, вязкость продукта высокая, а теплопроводность жира и белков низкая. При закалке в течение двух дней при минус 24 °С вымороженная вода составляет 65%, а после 7 дней закалки - 93%. Такое медленное вымораживание волы связано также и с тем, что при фризеровании значительно увеличивается концентрация веществ в незамерзшей воде, что понижает точку замерзания раствора. Здесь имеется опасность получения крупных, ощутимых на языке кристаллов льда. Чтобы избежать этого» при замораживании смеси во фризере необходимо создать условия для образования многочисленных центров кристаллизации и большого числа зародышевых кристаллов льда, которые послужат основой для кристаллизации воды в виде многочисленных мелких кристаллов при закаливании мороженого. Этому будет также благоприятствовать поддержание наиболее низкой и постоянной температуры в закалочной камере и уменьшение массы крупной фасовки мороженого, что обусловит более быстрое его охлаждение. Закаливание следует проводить в максимально короткий срок, чтобы не допустить существенного увеличения среднего размера кристаллов. Очень опасны при закалке колебания температуры, которые могут вызвать значительное увеличение размеров кристаллов льда вследствие рекристаллизации и повторной кристаллизации. При повышении температуры наиболее мелкие кристаллы льда расплавляются, а при последующем понижении температуры выкристаллизовывание воды будет проходить на поверхности оставшихся кристаллов, значительно увеличивая их в размерах.
5. Процесс сычужного свертывания молока
Наиболее важный процесс при изготовлении сыра - свертывание молока сычужным ферментом. От скорости образования, структурно-механических и синеретических свойств сычужного сгустка зависят консистенция, внешний вид и другие показатели сыра.
Сычужное свертывание молока проходит две стадии:
ферментативную и коагуляционную. На первой стадии под действием сычужного
фермента происходит разрыв чувствительной к нему пептидной связи
фенилаланин-метионин (Фен - Мет) в полипептидной цепи c-казеина. В результате этого c-казеин распадается на нерастворимый
(чувствительный к ионам кальция) пара-c-казеин и растворимый гликомакропептид. Ферментативную стадию
схематично можно представить следующим образом
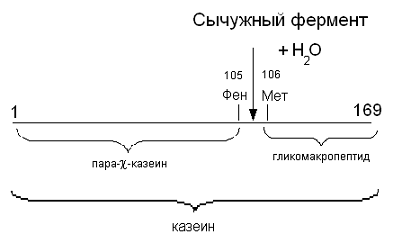
Рисунок 1 - Действие сычужного фермента на казеин
Гликомакропептиды c-казеина имеют высокий отрицательный заряд и обладает сильными гидрофильными свойствами.
При их отщеплении от c-казеина снижается электрический заряд на поверхности
казеиновых мицелл (с постепенным приближением к изоэлектрическому состоянию),
частично теряется гидратная оболочка, в результате чего снижается устойчивость
казеиновых мицелл и они коагулируют, т.е наступает вторая стадия коагуляции.
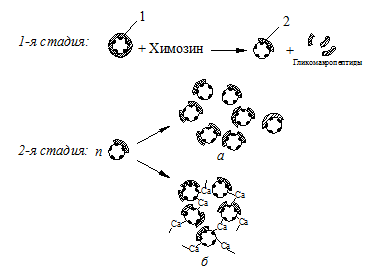
а - коагуляция мицелл под действием сил гидрофобного взаимодействия, б - коагуляция мицелл за счет кальциевых мостиков; 1 - нативные казеиновые мицеллы; 2 - параказеиновые мицеллы, потерявшие защитные гликомакропептиды-c-казеина
Рисунок 2 - Схема процесса сычужного свертывания
молока
Механизм второй стадии сычужного свертывания окончательно не установлен. Известно, что клагуляция белков наступает лишь после расщепления 80-90% c-казеина, находящегося на поверхности мицелл. Далее дестабилизированные казеиновые (точнее, параказеиновые) частицы сначала образуют агрегаты и цепочки. При достижении “критических” размеров цепочки соединяются между собой продольными и поперечными связями и образуют сплошную пространственную сетку, в петлях (ячейках) которой заключена дисперсионная среда.
Однако характер связей, возникающих при агрегировании дестабилизированных мицелл, до конца не выяснен. По мнению ученых, это могут быть силы гидрофобного взаимодействия неполярных групп пара-c-казеина (а также a- и b-казеина) или кальциевые мостики, образующиеся в результате присоединения ионов кальция к серинфосфатным группам a- и b-казеина двух или более сблизившихся параказеиновых мицелл.
На процесс сычужного свертывания и качество образующихся сгустков влияют состав и свойства молока, режим пастеризации, активность и состав бактериальной закваски и сычужного фермента, температура свертывания, доза хлорида кальция и т.д.
В образовании сычужного сгустка кроме казеина, по-видимому, участвуют денатурированные сывороточные белки и жировые шарики. Являясь более крупными частицами, они выступают центрами коагуляции казеина, вокруг которых начинает формироваться пространственная сетка. Поэтому добавление к молоку сывороточных белков ускоряет сычужное свертывание белков молока. Однако сывороточные белки замедляют синерезис сгустка, поэтому необходимо применять меры, усиливающие обсушку сырного зерна.
Агрегация казеиновых мицелл и формирование
пространственной белковой сетки происходят за счет различных связей, причем
большую роль в упрочнении всей системы выполняют ионы кальция, образующие
кальциевые мостики. При пониженном содержании кальция молоко свертывается
медленно, и получается дряблый, трудно поддающийся Дальнейшей обработке сгусток
(или он вовсе не образуется). Оптимальным содержанием кальция в молоке считается
125-130 мг%.
6. Структурно механические свойства масла
Структурно-механические свойства масла характеризуют сопротивляемость пищевых продуктов механическому воздействию, зависят от химического состава и строения продуктов.
Для характеристики структурно-механических свойств пищевых продуктов применяют термин "консистенция" - свойства продукта, обнаруженные при осязании или разжевывании.
Оценку консистенции масла проводят по шкале, приведенной ниже.
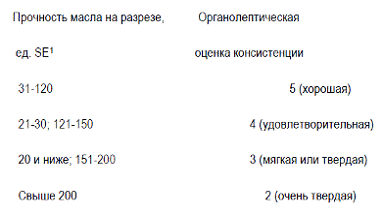
Прочность - способность продукта сопротивляться механическому разрушению.
Вязкость - свойство тел оказывать сопротивление друг другу при перемещении. Различают эффективную и пластическую вязкость масла.
Упругость - способность тела мгновенно восстанавливать форму после приложения внешней силы (надавливания).
Модуль упругости показывает эластичность масла, а время релаксации - это время, в течение которого начальное напряжение падает до значения в 2,72 раза меньше изначального.
Релаксация - свойство продуктов твердо-жидкой структуры, характеризующее время перехода упругих деформаций в пластические при постоянной нагрузке.
Также важна твердость масла - способность его структуры оказывать сопротивление. Твердость - свойство тела препятствовать проникновению в него другого (более твердого тела). Твердость - показатель качества сливочного масла, характеризующий сопротивление его внешним деформациям.
Методы ее измерения различны, но все они позволяют измерить усилия, необходимые для отделения части масла.
Эластичность - способность тела восстанавливать форму через некоторое время после надавливания.
Пластичность - способность продукта к необратимым деформациям (характеризует качество карамельной массы, теста).
Ползучесть - свойство постепенного нарастания пластической деформации без увеличения нагрузки, особенно нагретого тела; характерно для повидла, мармелада, мороженого, сливочного масла, маргарина.
Липкость (адгезия) - способность продуктов проявлять в различной мере силы взаимодействия с другим продуктом или поверхностью тары, оборудования. Свойствами липкости обладают тесто, ирис, сыр, вареная колбаса, сливочное масло, хлебный мякиш, которые при разрезании прилипают к поверхности ножа, крошатся или ломаются.
. Особенности пастеризации, сгущения и стерилизации молока
Пастеризация молока - это тепловая обработка молока с целью уничтожения вегетативных форм микрофлоры, в том числе патогенных. Режим пастеризации должен обеспечить также получение заданных свойств готового продукта, в частности органолептических показателей (вкус, нужные вязкость и плотность сгустка). Эффект пастеризации, обусловленный степенью гибели патогенной микрофлоры, влияет на выбор режимов и способов пастеризации. Из патогенных микроорганизмов наиболее устойчивы к тепловой обработке бактерии туберкулеза. Поскольку работа по определению возбудителей туберкулеза сложна, то эффективность пастеризации принято определять по гибели не менее стойкой кишечной палочки. Эффект пастеризации зависит от температуры t и продолжительности тепловой обработки z, взаимосвязь которых установлена в виде следующего уравнения:
z, =36,84-0,48 t
где 36,84 и 0,48 - постоянные величины.
В зависимости от этих факторов различают три режима пастеризации: длительная пастеризация - при температуре 60...63°С с выдержкой 30 мин; кратковременная - при 74...78 °С с выдержкой 20 с; моментальная - при температуре 85...87 °С или 95...98 °С без выдержки.
Выбор режимов пастеризации предопределяется технологическими условиями и свойствами продукта. При содержании в продукте компонентов, отличающихся низкой термоустойчивостью, следует применять длительную пастеризацию. Процесс длительной пастеризации хотя и обеспечивает надежное уничтожение патогенных микробов и наименьшее изменение физико-химических свойств молока, однако требует больших затрат, связанных с использованием малопроизводительного оборудования.
Наиболее распространенный способ в производстве пастеризованного молока, кисломолочных продуктов и мороженого - кратковременная пастеризация. Этот способ также надежен для инактивации микробов и максимального сохранения исходных свойств молока. Моментальная пастеризация по воздействию на микробы и свойства молока аналогична кратковременной. Она рекомендуется для пастеризации сливок, из которых вырабатывают масло, и при производстве молочных консервов. Таким образом, все способы пастеризации позволяют получить продукт, безвредный для непосредственного употребления в пищу, но имеющий ограниченный срок хранения.
Сгущение (варка) молока.
Сгущение (варку) проводят при температуре кипения: в однокорпусной установке 55-58 °С в середине процесса и 60-63 °С в конце процесса, в двухкорпусной установке 70-80 °С в первом корпусе и 50-52 °С во втором корпусе. Продолжительность сгущения продукта в вакуум-аппарате должна быть минимальной. Для установления готовности продукта отбирают его пробу, охлаждают до 18-20 °С и определяют плотность, массовую долю сухого вещества и органолептические показатели. Плотность сгущенного цельного молока с сахаром при 50 °С равна 1280-1320 кг/м3. Массовая доля сухих веществ в готовом продукте по рефрактометру при 20 °С составляет 73,8-74 %. Консистенция пробы продукта при 50 °С должна быть слабовязкой. Продукт должен легко стекать со шпателя или ареометра при извлечении его из цилиндра, в котором определяли плотность пробы. Сгущенный продукт из вакуум-выпарной установки направляют на охлаждение. Для этой цели применяют охладители-кристаллизаторы и вакуумные охладители. Продукт охлаждают до температуры 18-20 °С в течение 40-60 мин.
При охлаждении сгущенного молока с сахаром начинается кристаллизация лактозы. Этот процесс неуправляем, и результатом его является образование крупных кристаллов. Для получения продукта высокого качества необходимо, чтобы размеры кристаллов лактозы не превышали 10 мкм. Если образуются кристаллы большего размера, то консистенция сгущенного продукта становится мучнистой и даже песчанистой. Для интенсификации кристаллизации и образования мелких кристаллов лактозы в сгущенный продукт вносят затравку - сухую мелко-кристаллическую лактозу с размером кристаллов 2-3 мкм. Количество затравки соответствует 0,2 % массы продукта. Лактозу перед внесением прогревают при 105 ± 2 °С не менее 1 ч. После внесения лактозы в сгущенное молоко увеличивается число зародышей кристаллизации, которые способствуют образованию мелких кристаллов. В качестве затравки можно использовать сгущенное молоко предыдущей выработки. Его количество должно составлять не менее 10 %. Температура кристаллизации лактозы 25-35 °С.