Материал: Малоотходные технологии получения заготовок. методические указания к выполнению практических работ для студентов направления 15.03.01 «Машиностроение». Симонова Ю.Э
4.В чем конструктивное отличие модели и отливки?
5.Укажите назначение каждого элемента литниковой системы.
ПРАКТИЧЕСКАЯ РАБОТА № 2 ИЗГОТОВЛЕНИЕ ОТЛИВОК В МЕТАЛЛИЧЕСКОЙ ФОРМЕ
(КОКИЛЕ)
Цель работы: изучение технологии изготовления отливок в металлических формах.
Кокильным литьем называют процесс производства фасонных отливок в металлических формах, изготовленных из чугуна, стали, сплавов алюминия и других сплавов.
По конструкции различают кокили: вытряхные, с вертикальным разъемом, с горизонтальным разъемом и др.
На рис. 3 показан вытряхной кокиль для изготовления опорного катка. Внутренняя полость формы воспроизводит наружную поверхность катка. Отверстие в отливке и внутренняя полость получаются с помощью песчаных стержней 1 и 2, последний из них перекрывает верхнюю часть формы. В стержнях 2, 3, 4 размещена литниковая система, состоящая из литниковой чаши, стояка, литникового канала, подающего металл в отливку, и двух прибылей.
Заливка металла в кокиль производится до заполнения обеих прибылей. Для извлечения отливки кокиль на цапфах поворачивают на 180°, и отливка вместе со стержнями вытряхивается из кокиля.
Кокили с горизонтальной плоскостью разъема (рис. 4) состоят из основания 1 и крышки 2. Литниковую систему в таких формах обычно изготовляют в песчаном стержне 3. После заливки и затвердевания верхнюю половину формы поднимают и отливку выбивают толкателями 4.
Полости в отливках оформляют песчаными, оболочковыми или металлическими стержнями. Кокили с песчаными или оболочковыми стержнями используют для получения отливок сложной конфигурации из чугуна, стали и цветных сплавов, а с металлическими стержнями — для отливок из алюминиевых и магниевых сплавов.
Для удаления воздуха и газов из полости формы по плоскости разъема кокиля выполняют вентиляционные каналы. Отливки из рабочей полости удаляют выталкивателями. Заданный тепловой режим литья обеспечивает система подогрева и охлаждения кокиля.
6
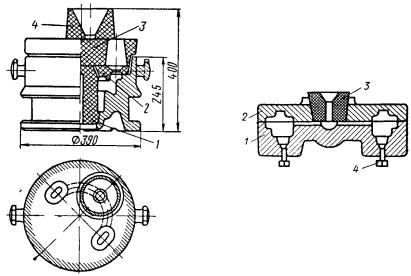
Рис. 4. Кокиль с горизонтальным разъёмом
Рис. 3. Вытряхной кокиль для отливки опорного катка
Рабочую поверхность кокиля и металлических стержней очищают от ржавчины и загрязнений. Затем на рабочую поверхность кокиля наносят теплозащитные покрытия для предохранения его стенок от воздействия высоких температур заливаемого металла, для регулирования скорости охлаждения отливки, улучшения заполняемости кокиля, облегчения извлечения отливки и т. д.
Теплозащитные покрытия приготовляют из огнеупорных материалов (пылевидного кварца, молотого шамота, графита, мела и др.), связующего (жидкого стекла и др.) и воды. Теплозащитные покрытия наносят пульверизатором на предварительно подогретый (при необходимости) до температуры 140…180 °С кокиль слоем толщиной 0,3…0,8 мм.
При сборке кокилей в определенной последовательности устанавливают металлические или песчаные стержни, проверяют точность их установки в закрепления, соединяют половины кокиля и скрепляют их.
Заливку металла осуществляют разливочными ковшами или автоматическими заливочными устройствами. Затем отливки охлаждают до температуры выбивки, составляющей 0,6…0,8 температуры солидуса сплава, и выталкивают из кокиля. После этого отливки подвергают обрубке, очистке и в случае необходимости — термической обработке.
Кокильное литье применяют в массовом и серийном производствах для изготовления отливок из чугуна, стали и сплавов цветных металлов с толщиной стенок 3…100 мм, массой от нескольких десятков граммов до нескольких сотен килограммов.
7
Чем выше стойкость кокилей, тем дешевле отливки. Стойкость чугунных кокилей составляет 5000…1000 шт. при производстве мелких и средних чугунных отливок и 500…50 шт. — при производстве крупных отливок.
При стальном литье стойкость чугунных кокилей в среднем в два раза меньше. Стойкость стальных кокилей при производстве алюминиевого литья достигает 50 000 отливок.
Затвердевание отливок происходит в условиях интенсивного отвода теплоты от залитого металла, что обеспечивает более высокие плотность металла и механические свойства, чем у отливок, полученных в песчаные формы. Кокильные отливки имеют высокую геометрическую точность размеров и малую шероховатость поверхности, что снижает припуски на механическую обработку вдвое по сравнению с литьем в песчаные формы. Этот способ литья высокопроизводителен.
Контрольные вопросы
1.Какие конструкции кокилей существуют в промышленности?
2.С какой целью перед заливкой металлом кокиль подогревают и наносят на рабочую поверхность теплозащитное покрытие?
3.В чем преимущества и недостатки металлической формы по сравнению
сразовой?
4.Как влияет металлическая форма на структуру и механические свойства отливки?
Обработка металлов давлением
Формообразование обработкой давлением основано на способности заготовок из металлов и других материалов изменять свою форму без разрушения под действием внешних сил. Обработка давлением — один из прогрессивных, экономичных и высокопроизводительных способов производства заготовок в машино- и приборостроении. Почти 90% всей выплавляемой стали и 60% цветных металлов и сплавов подвергают тем или иным способам обработки давлением — прокатке, прессованию, волочению, ковке, объемной или листовой штамповке.
Обработкой давлением могут быть получены заготовки или детали из материалов, обладающих пластичностью, т. е. способностью необратимо деформироваться без разрушения под действием внешних сил.
ПРАКТИЧЕСКАЯ РАБОТА № 3 ИЗУЧЕНИЕ ПРОЦЕССА ПРОДОЛЬНОЙ ПРОКАТКИ
Цель работы: изучить процесс продольной прокатки; ознакомиться с требуемым углом захвата, степенью деформации, коэффициентом трения, удельным давлением металла на валки.
8
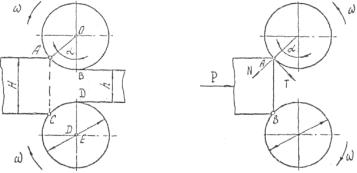
Сущность процесса продольной прокатки заключается в том, что слиток или заготовка (полоса) втягивается в зазор между валками, вращающимися в разные стороны (рис. 5), обжимается по высоте, увеличивается по ширине и длине; при этом сечение заготовки принимает форму зазора (калибра) между валками.
Процесс прокатки заготовки состоит из трех периодов, различающихся условиями деформации:
–период захвата полосы валками;
–установившийся период прокатки;
–заключительный период при выходе полосы из валков.
Рис. 5. Схема |
Рис. 6. Схема |
продольной прокатки |
действия сил в момент |
|
захвата полосы валками |
Во всех трех периодах прокатки существенное значение для осуществления процесса деформации играет контактное трение между обрабатываемой заготовкой и валками. В период захвата полосы на металл в точке А (и в точке В) действует сила нормального давления N и сила трения Т (рис. 6). Захват полосы произойдет тогда, когда горизонтальная составляющая нормальных сил будет равна или меньше горизонтальной составляющей сил
трения, т.е. 2Nsinα ≤ 2Tcosα.
Угол α называется углом захвата. Выразив силу трения через нормальную силу N и коэффициент трения f, получим sinα ≤ cosα или f ≥ tgα.
Таким образом, захват заготовки возможен при условии, что коэффициент трения между валками и заготовкой равен или превышает тангенс угла захвата.
В процессе прокатки увеличивается длина и ширина и уменьшается толщина заготовки. Степень продольной, поперечной и высотной деформации характеризуется параметрами
λ = |
l |
; |
β = |
b |
; |
µ = |
H , |
|
L |
|
|
B |
|
|
h |
|
|
|
9 |
|
|
|
|
где λ, β, μ - соответственно коэффициенты вытяжки, уширения и обжатия заготовки; L, B, H - соответственно длина, ширина и высота заготовки до деформации; l, b, h - то же после деформации.
Как следует из рис. 5 увеличение угла захвата приводит к увеличению абсолютного обжатия h = H - h и в конечном итоге к увеличению производительности прокатного стана. Допустимый угол захвата зависит от материала валков, свойств прокатываемого материала, температурноскоростных условий прокатки. При горячей прокатке стали на гладких валках угол α не превышает 15…20 градусов, при холодной прокатке с применением смазки – 3…10 градусов.
Контрольные вопросы
1.Каково условие захвата полосы валками?
2.Как определяется степень формоизменения при прокатке?
3.Как влияет диаметр валков на степень деформации?
4.Опишите устройство прокатного стана для продольной прокатки.
5.Какой инструмент применяют при продольной прокатке, каковы его характерные особенности.
ПРАКТИЧЕСКАЯ РАБОТА № 4 УСТРОЙСТВО КРИВОШИПНОГО ПРЕССА. ОПЕРАЦИИ
ЛИСТОВОЙ ШТАМПОВКИ
Цель работы: изучение устройства кривошипного пресса, штампов и операций листовой штамповки.
Сущность листовой штамповки. В качестве заготовки при листовой штамповке используют полученные прокаткой лист, полосу или ленту, свернутую в рулон. Толщина заготовки при холодной штамповке обычно не более 10 мм и лишь в сравнительно редких слу чаях — более 20 мм. Детали из заготовок толщиной более 20 мм штампуют с нагревом до ковочных температур (горячая листовая штамповка). Холодная листовая штамповка получила более широкое применение, чем горячая.
Листовой штамповкой изготовляют самые разнообразные плоские и пространственные детали массой от долей грамма и размерами, исчисляемыми долями миллиметра (например, секундная стрелка ручных часов), и детали массой в десятки килограммов и размерами, составляющими несколько метров (облицовка автомобиля, самолета, ракеты).
При листовой штамповке чаще всего используют низкоуглеродистую сталь, пластичные легированные стали, медь, латунь, содержащую более 60 % С u, алюминий и его сплавы, магниевые сплавы, титан и др. Листовой штамповкой
10