Материал: Малоотходные технологии получения заготовок. методические указания к выполнению практических работ для студентов направления 15.03.01 «Машиностроение». Симонова Ю.Э
МИНИСТЕРСТВО НАУКИ И ВЫСШЕГО ОБРАЗОВАНИЯ РОССИЙСКОЙ ФЕДЕРАЦИИ
Федеральное государственное бюджетное образовательное учреждение высшего образования
«Воронежский государственный технический университет»
Кафедра автоматизированного оборудования машиностроительного производства
МАЛООТХОДНЫЕ ТЕХНОЛОГИИ ПОЛУЧЕНИЯ ЗАГОТОВОК
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению практических работ для студентов направления 15.03.01 «Машиностроение»
(профиль «Технологии, оборудование и автоматизация машиностроительных производств»)
всех форм обучения
Воронеж 2021
1
УДК 621.01(07)
ББК 34.42я7
Составитель Ю. Э. Симонова
Малоотходные технологии получения заготовок: методические указания к выполнению практических работ для студентов направления 15.03.01 «Машиностроение» (профиль «Технологии, оборудование и автоматизация машиностроительных производств») всех форм обучения / ФГБОУ ВО «Воронежский государственный технический университет»; сост.: Ю. Э. Симонова. – Воронеж: Изд-во ВГТУ,2021. – 23 с.
В методических указаниях изложены требования и общие вопросы по выполнению практических работ, приведены теоретические сведения, полезные не только для выполнения практических работ, но и при подготовке к сдаче зачетов и экзаменов. В работе приводятся краткие теоретические сведения по разделам «Литейное производство» и «Обработка металлов давлением», схемы, контрольные и практические вопросы.
Предназначены для студентов направления 15.03.01 «Машиностроение» (профиль «Технологии, оборудование и автоматизация машиностроительных производств») всех форм обучения.
Методические указания подготовлены в электронном виде в файле МУ_МТПЗ.pdf
Табл. 1. Ил. 15. Библиогр.: 3 назв.
УДК 621.01(07)
ББК 34.42я7
Рецензент – М. Н. Краснова, канд. техн. наук, доц. кафедры автоматизированного оборудования машиностроительного производства
Издается по решению редакционно-издательского совета Воронежского государственного технического университета
2
ПРАКТИЧЕСКАЯ РАБОТА № 1 ИЗГОТОВЛЕНИЕ ОТЛИВОК В ПЕСЧАНО-ГЛИНИСТЫХ
ФОРМАХ
Цель работы: изучение технологию изготовления отливок в песчаноглинистых формах.
При литье в песчано-глинистые формы отливки получают посредством свободной заливки форм расплавленным металлом. Песчаные формы изготавливают ручной или машинной формовкой формовочных смесей.
Формовочные смеси классифицируют: по назначению (для отливок из чугуна, стали и цветных сплавов), по составу (песчано-глинистые, содержащие быстротвердеющие крепители, специальные), по применению при формовке (единые, облицовочные, наполнительные), по состоянию форм перед заливкой в них сплава (сырые, сухие, подсушиваемые и химически твердеющие).
Качество отливки зависит от комплекса свойств формовочной смеси: пластичности, прочности, газопроницаемости, податливости, огнеупорности и долговечности.
Основным компонентом формовочных и стержневых смесей является кварцевый или цирконовый песок. Вторым основным компонентом смеси (до 16%) является глина. Широко применяют бентонитовые и каолиновые глины, которые обладают высокой связующей способностью и обеспечивают тем самым прочность и податливость форм. В формовочные и стержневые смеси вводят также в небольших количествах дополнительные связующие (1,5…3%); их подразделяют на органические и неорганические, растворимые и нерастворимые в воде (сульфитно-спиртовая барда, битум, канифоль, цемент, жидкое стекло, термореактивные смолы и др.).
Модельный комплект — это совокупность технологической оснастки и приспособлений, необходимых для образования в форме полости, соответствующей контурам отливки. В модельный комплект включают модели, модельные плиты, стержневые ящики, модели элементов литниковой системы и другие приспособления.
Литейная модель (рис. 1, г) — приспособление, при помощи которого в литейной форме получают полость с формой и размерами близкими к конфигурации получаемой отливки. Литейные модели бывают неразъемными, разъемными, с отъемными частями и др.
Конфигурация стержневых знаков и их размеры должны обеспечивать легкую установку стержней в форму и их устойчивость.
Модели и стержневые ящики для единичного и серийного производств изготовляют деревянными, а для массового производства — из чугуна, алюминиевых сплавов, пластмассы.
3
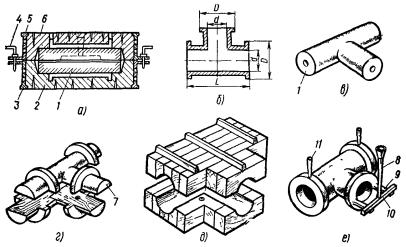
Стержневой ящик (рис. 1, д) — приспособление, служащее для изготовления стержней. Стержневые ящики бывают цельными, разъемными, вытряхными и др.
Рис. 1. Литейная форма и ее элементы:
а — литейная форма; б — тройник; в — литейный стержень; г — литейная модель; д - стержневой ящик; е — отливка с литниковой системой
Элементы литейной формы Литейная форма — это система элементов, образующих рабочую полость,
при заливке которой расплавленным металлом формируется отливка. На рис. 1, а показана литейная форма для тройника (рис. 1, б ). Форма обычно состоит из нижней 2 и верхней полуформ, которые изготовляют по литейным моделям 7 (рис. 1, г) в литейных опоках 3, 5. Литейная опока — приспособление для удержания формовочной смеси при изготовлении формы. Верхнюю и нижнюю полуформы взаимно ориентируют с помощью цилиндрических металлических штырей 4, вставляемых в отверстия приливов у опок. Для образования полостей, отверстий или иных сложных контуров в формы устанавливают литейные стержни 1, которые фиксируют с помощью выступов (стержневых знаков), входящих в соответствующие впадины в форме. Литейные стержни изготовляют по стержневым ящикам (рис. 1, д). Для подвода расплавленного металла в полость литейной формы, ее заполнения и питания отливки при затвердевании используют литниковую систему 8 — 11. После заливки расплавленного металла, его затвердевания и охлаждения форму разрушают, извлекая отливку (рис. 1, е).
Изготовление литейных форм Основные операции изготовления форм (формовки): уплотнение
формовочной смеси для получения точного отпечатка модели в форме и придание форме достаточной прочности; устройство вентиляционных каналов для вывода газов из полости формы, образующихся при заливке; извлечение
4
модели из формы; отделка и сборка форм. По степени механизации различают формовку: ручную и машинную.
Ручную формовку применяют для получения одной или нескольких отливок в условиях опытного производства, при изготовлении крупных отливок (массой до 200 т). На практике используют различные приемы ручной формовки.
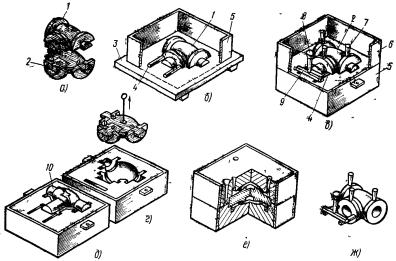
Формовка в парных опоках по разъемной модели наиболее распространена. Литейную форму (рис. 2, е), состоящую из двух полуформ, изготовляют по разъемной модели (рис. 2, а) в такой последовательности: на модельную плиту 3 устанавливают нижнюю половину модели 1, модели питателей 4 и опоку 5 (рис. 2, б), в которую засыпают формовочную смесь и уплотняют. Опоку поворачивают на 180° (рис. 2, в), устанавливают верхнюю половину модели 2, модели шлакоуловителя 9, стояка 8 и выпоров 7. По центрирующим штырям устанавливают верхнюю опоку 6, засыпают формовочную смесь и уплотняют. После извлечения модели стояка и выпоров форму раскрывают. Из полуформ извлекают модели (рис. 2, г) и модели питателей и шлакоуловителей, в нижнюю полуформу устанавливают стержень 10 (рис. 2, д) и накрывают нижнюю полуформу верхней. На рис. 2, е показана литейная форма для тройника. После заливки расплавленного металла и его затвердевания литейную форму разрушают и извлекают отливку (рис. 2, ж).
Рис. 2. Последовательность операций изготовления литейной формы для тройника
Контрольные вопросы
1.Какие компоненты входят в состав формовочной смеси.
2.Почему изготовление форм начинают с нижней полуформы?
3.Почему модель отливки изготовляют разъемной?
5