Таблица 1 - Условия работы промышленных установок газофазного синтеза
Фишера-Тропша на стационарном слое катализатора
|
Параметр
|
Значение
|
|
Давление, МПа
|
2,3÷2,5
|
|
Температура,°С
|
220÷250
|
|
Соотношение Н2: СО в исходном газе
|
1,3: 2
|
|
Соотношение циркуляционного и исходного газа
|
2,5
|
|
Число ступеней
|
1÷2
|
|
Состав катализатора, масс. ч.
|
Fe (100)
|
|
Сu (5)
|
|
К2O (5)
|
|
SiO2 (25)
|
|
Продолжительность работы катализатора, мес.
|
9÷12
|
Таблица 2 - Типичный состав углеводородов, получаемых в
промышленных синтезах Фишера-Тропша на стационарном слое катализатора
|
Характеристика
|
Значение
|
|
Состав продукта (средние данные), % масс.
|
|
|
углеводороды:
|
|
|
С1-С2
|
7
|
|
С3-С4
|
5
|
|
фракции
|
|
|
30-165°С
|
8,5
|
|
165-230°С
|
5
|
|
230-320°С
|
7,6
|
|
320-460°С
|
23
|
|
>460°С
|
18
|
|
кислородсодержащие соединения
|
4
|
|
Степень превращения смеси СО + Н2, %
|
73
|
|
Выход углеводородов С2+, г на 1 м3 смеси СО + Н2
|
140
|
.2
Схема с псевдоожиженным слоем катализатора
Реакторы с кипящим слоем обеспечивают хороший теплоотвод и
изотермическое протекание процесса. Диффузные ограничения в них минимальны за
счет высокой линейной скорости газа и использования мелкодисперсного
катализатора. Однако такие реакторы сложно вывести на рабочий режим. Проблемой
является отделение катализатора от продуктов. Отдельные узлы подвергаются
сильной эрозии. Принципиальным ограничением реакторов с кипящим слоем является
невозможность получения в них тяжелых парафинов [5]. На рисунке 4 представлена
технологическая схема ФТ-синтеза в реакторе с псевдоожиженным слоем катализатора.
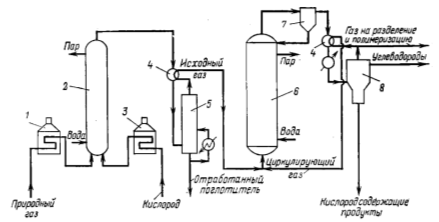
Рисунок 4. Схема процесса Фишера-Тропша в реакторе с
псевдоожиженным слоем катализатора:
, 3 - подогреватели; 2 - генератор синтез-газа; 4 - теплообменники;
5 - промывная колонна; 6 - реактор; 7 - циклон; 8 - сепаратор.
Технологические параметры процесса при работе по
рассматриваемой схеме представлены в таблице 3, состав получаемых продуктов - в
таблице 4.
Таблица 3 - Условия работы промышленной установки синтеза Фишера-Тропша в
реакторе с псевдоожиженным слоем катализатора
|
Параметр
|
Значение
|
|
Давление, МПа
|
2,8
|
|
Температура,°С
|
315
|
|
Соотношение Н2: СО в исходном газе
|
3: 1
|
|
Соотношение циркуляционного и исходного газа
|
1,5
|
Таблица 4 - Типичный состав углеводородов, получаемых в
реакторе с псевдоожиженным слоем катализатора
|
Характеристика
|
Значение
|
|
Состав продукта (средние данные), % масс.
|
9
|
|
С3-С4
|
29
|
|
фракции
|
|
|
30-200°С
|
40
|
|
200-320°С
|
9
|
|
>320°С
|
3
|
|
кислородсодержащие соединения
|
10
|
|
Степень превращения СО, %
|
95÷98
|
|
Выход углеводородов С2+, г на 1 м3 смеси СО + Н2
|
160
|
.3
Схема с циркулирующим взвешенным порошкообразным катализатором
Данная схема также относится к высокотемпературному процессу
Ф-Т. Технологическая схема процесса Фишера-Тропша в потоке взвешенного
порошкообразного катализатора приведена на рисунке 5.
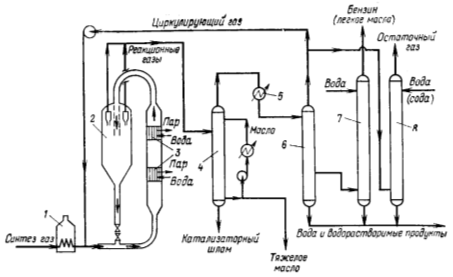
Рисунок 5. Схема ФТ-синтеза в потоке взвешенного
порошкообразного катализатора:
- печь; 2 - реактор; 3 - холодильники; 4 - колонна-сепаратор для
промывки маслом; 5 - конденсатор; 6 - разделительная колонна; 7 - колонна для
промывки получаемого бензина; 8 - колонна для промывки газа.
Технологические параметры синтеза в случае проведения
процесса в потоке взвешенного порошкообразного катализатора представлены в
таблице 5, состав получаемых продуктов - в таблице 6.
Таблица 5 - Условия работы промышленных установок синтеза Фишера-Тропша в
потоке взвешенного порошкообразного катализатора
|
Параметр
|
Значение
|
|
Давление, МПа
|
2,0÷2,3
|
|
Температура,°С
|
300÷340
|
|
Соотношение Н2: СО в исходном газе в
суммарном газе
|
(2,4÷2,8): 1 (5÷6): 1
|
|
Соотношение циркуляционного и исходного газа
|
2,0÷2,4
|
|
Продолжительность работы катализатора, сут.
|
≈40
|
Таблица 6 - Типичный состав углеводородов, получаемых на
установке синтеза Фишера-Тропша в потоке взвешенного порошкообразного катализатора
|
Характеристика
|
Значение
|
|
Состав продукта (средние данные), % масс.
|
|
|
метан этилен этан пропилен пропан бутилены
бутаны С5-С12 С13-С18
С19-С21 С22-С30 С31+ кислородсодержащие
соединения
|
10 4 6 12 2 8 1 39 5 1 3 2 7
|
|
Степень превращения смеси СО + Н2, %
|
77÷85
|
4.4
Схема с барботажным (slurry) реактором
Реактор барботажного типа, который также называют пузырьковым
(slurry), считается наиболее эффективным для синтеза ФТ. В этом аппарате
синтез-газ проходит снизу вверх через слой высококипящего растворителя, в
котором суспензирован мелкодисперсный катализатор. Подобно реакторам с кипящим
слоем, в пузырьковом реакторе обеспечиваются эффективный массообмен и
теплоотвод. В то же время в нем возможно получение тяжелых продуктов, как в
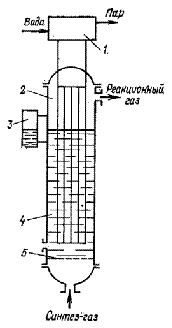
трубчатом аппарате [5]. На рисунке 6 представлена схема работы такого реактора.
Технологическая схема с применением барботажного реактора
представлена на рисунке 7.
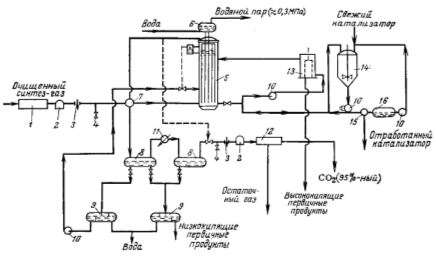
Рисунок 7. Схема ФТ-синтеза в барботажном реакторе:
- компрессор; 2 - расходомеры;.3 - диафрагмы; 4 -
пробоотборники; 5 - реактор: 6 - паросборник; 7 - теплообменник; 8 -
продуктовые емкости; 9 - разделительные емкости; 10 - насосы; 11 - холодильник;
12 - установка для выделения СО2; 13 - фильтр; 14 - аппарат для
приготовления катализаторной суспензии; 15 - центрифуга; 16 - емкость для
масла.
На примере данной схемы можно отметить большую
технологическую гибкость синтеза ФТ, когда варьируя качеством сырья и
технологическими показателями можно получать продукт требуемого фракционного
состава (таблица 7).
Таблица 7 - Состав продуктов при различных режимах ведения
ФТ-синтеза в барботажном реакторе
|
Показатели
|
Получение разных продуктов
|
|
с низкой мол. массой
|
со средней мол. массой
|
с высокой мол. массой
|
|
Выход суммарного продукта С3+, г на
1 м3 смеси СО+Н2
|
162
|
172
|
182
|
|
Содержание в суммарном продукте С3+,
%
|
|
|
|
|
С3+С4
|
29,6
|
6,9
|
2,2
|
|
С5-190°С
|
63,0
|
40,0
|
7,1
|
|
190-320°С
|
25,7
|
8,3
|
|
320-450°С
|
1,2
|
18,3
|
33,0
|
|
> 450°С
|
-
|
9,1
|
49,4
|
Значения технологических параметров для рассматриваемой схемы
приведены в таблице 8.
Таблица 8 - Условия работы промышленных установок синтеза
Фишера-Тропша с барботажным реактором
|
Параметр
|
Значение
|
|
Давление, МПа
|
1,0÷1,2
|
|
Температура,°С
|
210÷280
|
|
Соотношение Н2: СО в исходном газе
|
1:
(1,3÷1,5)
|
|
Объемная скорость, ч-1
|
110÷190
|
|
Степень превращения СО смеси СО + Н2,
%
|
89÷92
87÷90
|
|
Выход углеводородов С1+, г на 1 м3 смеси СО + Н2
|
176÷178
|
Для получения низкомолекулярных углеводородов применяются
более высокие температура и объемная скорость, но пониженное давление. Если же
требуются высокомолекулярные парафины, то указанные параметры соответственно
меняют [1].
5.
Современные производства
Сравнительно невысокие мировые цены на нефть, незначительно
колеблющиеся около $20 (в пересчете на стоимость доллара США 2008 года) после
второй мировой войны до 70-х годов 20 века [10], долгое время делали
строительство крупных производств, основанных на синтезе Фишера-Тропша,
нерентабельными. Многотоннажные производства синтетических углеводородов из
синтез-газа существовали и развивались лишь в ЮАР, однако и это было
обусловлено не экономической выгодой, а политической и экономической изоляцией
страны при режиме апартеида. И в настоящее время заводы компании Sasol (South African Coal, Oil and Gas Corporation) остаются одними из
самых производительных в мире [9].
В современных условиях предприятия, использующие процесс ФТ,
способны рентабельно работать при цене на нефть более $40 за баррель. В случае,
если по технологической схеме предусматривается улавливание и хранение либо
утилизация углекислого газа, образующегося при синтезе, эта цифра возрастает до
$50÷55 [11]. Так как мировые цены на нефть не опускались ниже этих
отметок с 2003 года [10], строительство крупных предприятий по производству
синтетических углеводородов из синтез-газа не заставило себя ждать.
Примечательно, что большинство проектов осуществляется в Катаре, богатым
природным газом.
Ниже описаны крупнейшие действующие и строящиеся предприятия
GTL (Gas to liquid, «газ в жидкость»), основанные на синтезе ФТ.
.1
Sasol 1, 2, 3. PetroSA
Южноафриканской компанией Sasol накоплен огромный опыт в
промышленном применении синтеза ФТ. Первый пилотный завод Sasol 1 был пущен в
1955 году, сырьем для которого служит синтез-газ, получаемый методом
газификации угля. Ввиду действия торговых эмбарго в отношении ЮАР в 50-х - 80-х
годах 20 века, для обеспечения страны энергоносителями в 1980 и 1984 годах были
введены в строй два более крупных производства - Sasol 2 и Sasol 3 [12].
Помимо этого компания Sasol является лицензиаром процесса GTL
для южноафриканской государственной нефтяной компании PetroSA. Ее предприятие,
также известное как Mossgas, работает с 1992 года. Сырьем является природный
газ, добываемый в открытом море [13].
На протяжении многолетней эксплуатации производств Sasol
инженеры компании стремились улучшить технологию синтеза, в работе были
опробованы все четыре типа реакторов, описанных в разделе 4, начиная с
многотрубных реакторов, работающих при атмосферном, а позже при повышенном
давлении, и заканчивая барботажными реакторами.
Предприятия Sasol поставляют на рынок как моторные топлива,
так и сырье для нефтехимии (олефины, спирты, альдегиды, кетоны и кислоты, а
также фенол, крезолы, аммиак и серу) [5].
.2
Oryx
Данное предприятие введено в эксплуатацию в 2007 году в
Катаре. Лицензиаром выступили совместно компании Sasol и Chevron, сформировав
международное совместное предприятие Sasol Chevron Limited.
Исходный природный газ подвергается паровому риформингу,
после чего полученный синтез-газ подается в барботажный реактор, где проходит низкотемпературный
ФТ-синтез. Продукты синтеза подвергаются гидроочистке и гидрокрекингу.
Товарными продуктами являются экологически чистое дизельное
топливо (менее 5 ppm серы, менее 1% ароматических углеводородов, цетановое
число около 70), а также нафта, используемая как сырье для пиролиза [14].
5.3
SMDS
Компания Shell в 1993 году ввела в эксплуатацию свой завод
Shell MDS (Middle Distillate Synthesis, синтез средних дистиллятов) в Малайзии.
В основе процесса лежит современная модификация процесса ФТ. Синтез-газ для
проведения реакции ФТ получают парциальным окислением природного газа. Процесс
осуществляется в многотрубных реакторах, заполненных высокопроизводительным
катализатором. Продукты синтеза (преимущественно высокомолекулярные алканы)
подвергаются гидрокрекингу и гидроизомеризации.
Производство направлено на получение высококачественных
синтетических дизельного топлива и керосина, а также парафинов [15,16].
.4
Pearl
Предприятие Pearl включает в себя крупнейшее в мире
производство GTL, созданное компанией Shell совместно с Qatar Petroleum. Первая
очередь комплекса пущена в мае 2011 года, выход на полную мощность запланирован
на 2012 год [17]. Технологический процесс, в общем, является развитием
технологий, используемых на заводе SMDS. Цепочка процессов идентична: природный
газ, добытый на шельфовых месторождениях, подвергается частичному окислению с
получением смеси Н2 и СО; затем синтез-газ претерпевает превращения
в многотрубных реакторах (24 аппарата) в парафины с длинной цепью. Последние в
результате гидрокрекинга и разделения дают товарные продукты: моторные топлива,
нафту (сырье для нефтехимии), а также в роли побочных продуктов базовые
смазочные масла и парафины [18].
5.5
Escravos
Данный GTL-проект, осуществляемый в Нигерии, изначально разрабатывался
совместно Sasol и Chevron Corporation, как и Oryx. Однако из-за существенно
возросших затрат на осуществление проекта Sasol покинул его. В настоящий момент
предприятие строится с участием Chevron Nigeria Limited и Nigerian National
Petroleum Company. Ввод в эксплуатацию завода запланирован на 2013 год.
Исходным сырьем является природный газ. Собственно ФТ-синтез будет
осуществляться в барботажных реакторах. Отличительной чертой технологической
схемы является использование фирменного процесса ISOCRACKING компании Chevron,
благодаря которому крекируются до легких и средних дистиллятов и
облагораживаются синтетические парафины - продукты ФТ-синтеза.
Товарной продукцией являются моторные топлива (в первую
очередь дизельное), нафта, а также кислородосодержащие продукты - метанол и
диметиловый эфир [19].
В таблицу 9 сведена общая информация об описанных выше
производствах синтетических углеводородов [20].
Таблица 9 - Современные мощности GTL в мире
|
Компания
|
Разработчик технологии
|
Место расположения
|
Мощность, баррелей / сутки
|
|
Sasol 1
|
Sasol
|
Сасолбург, ЮАР
|
5600
|
|
Sasol 2, 3
|
Sasol
|
Секунда, ЮАР
|
124000
|
|
Petro SA (бывший Mossgas)
|
Sasol
|
Моссел Бей, ЮАР
|
22500
|
|
SMDS
|
Shell
|
Бинтулу, Малайзия
|
14000
|
|
Escravos
|
Sasol, Chevron
|
Эскравос, Нигерия
|
34000 (проект)
|
|
Oryx
|
Sasol, Chevron
|
33700
|
|
Pearl
|
Shell
|
Рас Лаффан, Катар
|
70000
|
Кроме этого, перспективным является строительство заводов
ФТ-синтеза в Алжире (до 33 тыс. баррелей в день) и Иране (до 120 тыс. баррелей
в день).
Имеется информация о совместной разработке Sasol и норвежской Statoil
установок, расположенных на морских платформах или даже плавучих заводов по
переработке природного и попутного газа в жидкие углеводороды. Однако про
осуществление этого проекта ничего не известно [9].
Разработан базовый проект и ведутся дальнейшие переговоры по
строительству в Узбекистане завода GTL. На нем планируется перерабатывать
метан, производимый Шуртанским газохимическим комплексом, по технологии
компаний Sasol и Petronas [21].
Компании ExxonMobil, Syntroleum, ConocoPhillips занимаются
исследованиями в области GTL-процессов, однако, эти фирмы пока имеют в своем
распоряжении лишь пилотные установки, используемые для исследовательских целей
[9].
Заключение
Синтез Фишера-Тропша позволяет получать из природных горючих
ископаемых, используемых в настоящее время преимущественно как топливо для
тепло- и электростанций (уголь, природный газ) или вовсе сжигаемых на факелах
либо выбрасываемых в атмосферу (попутный нефтяной газ), высококачественные
моторные топлива и ценное сырье для последующего химического синтеза.
Преимущественно по первому пути идет развитие технологий компании Shell,
процессы же фирмы Sasol сочетают оба направления. На рисунке 8 представлены
возможные варианты переработки первичных продуктов ФТ-синтеза.
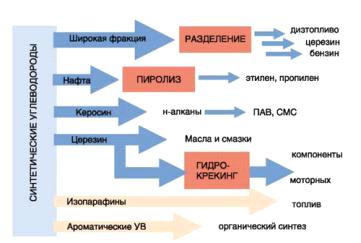
Рисунок 8. Направления переработки синтетических
углеводородов.
Качество получаемого в процессе ФТ по технологии Sasol
Chevron дизельного топлива представлено в таблице 10 [9].
Таблица 10 - Характеристика синтетического ДТ
|
Характеристика
|
Синтетическое ДТ
|
Требования стандарта EN 590:2009
|
|
Плотность при 15ºС, кг/м3
|
780
|
820÷845
|
|
Температура выкипания 95% фракции, ºС
|
355
|
≤360
|
|
Кинематическая вязкость при 40ºС, мм2/с
|
2,0
|
2,0÷4,5
|
|
Температура вспышки, ºС
|
>55
|
>55
|
|
Цетановое число
|
>70
|
>51
|
|
Содержание серы, мг/кг
|
<1
|
≤10
|
|
Содержание полициклических ароматических
углеводородов, % масс.
|
<0,01
|
≤11
|
|
Температура помутнения
|
-23
|
-
|
|
Содержание насыщенных углеводородов, % об.
|
>99
|
-
|
Удачный либо неудачный опыт эксплуатации современных
GTL-производств, в первую очередь Pearl - самого современно и крупного
GTL-предприятия - вероятно определит будущее развитие технологии и заводов,
использующих процесс ФТ. У GTL-технологии, помимо нестабильных цен на нефть,
есть другие существенные проблемы.
Первая из них - очень высокая капиталоемкость. По расчетам,
вложение в завод производительностью 80 тыс. баррелей синтетических
углеводородов в день, исходным сырьем для которого является уголь, составляют
от $7 млрд. до $9 млрд. Для сравнения: НПЗ такой же производительности
обойдется в $2 млрд. [11] Большая часть капитальных затрат (60÷70%) приходится на комплекс получения синтез-газа [5]. Реальные
цифры подтверждают расчеты: затраты на возводимый в Нигерии Escravos GTL с
запланированных $1,7 млрд. поднялись до $5,9 млрд. [19] Строительство Pearl GTL
обошлось Shell в $18-19 млрд. [22] Осуществление в Катаре грандиозного проекта
по строительству GTL-завода мощностью 154 тыс. баррелей в сутки синтетических
углеводородов было отклонено фирмой-разработчиком Exxon Mobil. В проект
планировалось инвестировать $7 млрд., чего явно оказалось бы недостаточно.
Однако компания объяснила отказ от проекта «перераспределением ресурсов» в
пользу строительства газоперерабатывающего предприятия Barzan, также расположенного
в Катаре [23].
Другой весомой проблемой является влияние на экологию. Как
показано в разделе 1, в процессе ФТ образуется диоксид углерода, который
является парниковым газом. Как считается, выбросы СО2 являются
причиной глобальных климатических изменений, и количество выбрасываемого
диоксида углерода ограничивается квотами на выбросы парниковых газов. В цепочке
добыча-переработка-потребление для синтетических моторных топлив выбросы
углекислого газа примерно вдвое превышают таковые для нефтяных топлив [11].
Существуют различные технологии по утилизации углекислого газа (от хранения в
подземных резервуарах до закачки в газо- или нефтеносный пласт), но они
существенно удорожают и без того недешевые GTL-проекты. Однако стоит
отметить, что другие вредные выбросы от непосредственно сгорания синтетических
топлив в ДВС на 10÷50% ниже, чем для нефтяных
топлив (таблица 11) [9].
Таблица 11 - Вредные выбросы при сгорании синтетического и
традиционного ДТ
|
Выбросы
|
Синтетическое ДТ г/кВт·ч
|
Нефтяное ДТ г/кВт·ч
|
|
Углеводороды (НС)
|
0,21
|
0,25
|
|
Монооксид углерода (CO)
|
0,67
|
0,94
|
|
Диоксид углерода (CO2)
|
376
|
308
|
|
Оксиды азота (NOx)
|
6,03
|
7,03
|
|
Несгоревшие частицы (сажа)
|
0,08
|
0,15
|
К экологической же проблеме можно отнести потребность в
большом количестве воды для осуществления газификации угля, если последний
используется в качестве исходного сырья. Зачастую климат в странах, богатых
углем, но бедных нефтью, является засушливым. Однако на второй стадии
GTL-производства - собственно синтез ФТ - вода является побочным продуктом, который
после очистки можно использовать в технологическом процессе. Такая методика
используется на заводе Pearl. Так как для получения синтез-газа на этом предприятии
вода не нужна, она используется для выработки пара высокого давления при
охлаждении реакторов ФТ. Получаемый водяной пар приводит компрессоры и
электрогенераторы [18].
Рынок GTL является растущим рынком. Основными факторами,
движущими этот рынок, являются настоятельная потребность в монетизации трудно
утилизируемых другими способами (трубопроводным транспортом или сжижением)
больших запасов природного, попутного нефтяного газа и газа угольных
месторождений на фоне все возрастающей мировой потребности в жидких
углеводородах и ужесточающихся требованиях к экологическим характеристикам
углеводородного топлива. Освоение GTL-технологий является хорошей рыночной
возможностью для тех стран и компаний, которые располагают большими запасами
природного или попутного газа и угля. GTL-производства могут не
конкурировать, а дополнять такие направления в отрасли, как LNG (Liquefied
natural gas, сжиженный природный газ), производства экологически чистых топлив,
высококачественных базовых масел.
Список
использованных источников
1. Химические
вещества из угля. Пер. с нем. /Под ред. И.В. Калечица - М.: Химия, 1980. - 616
с, ил.
2. Караханов
Э.А. Синтез-газ как альтернатива нефти. II. Метанол и синтезы на его основе //
Соросовский образовательный журнал. - 1997. - №12. - С. 68.
4. Процесс
Фишера - Тропша [Электронный ресурс]. - Режим доступа:
http://ru.wikipedia.org/wiki/Процесс_Фишера_-_Тропша
. Обзор
катализаторов синтеза Фишера-Тропша [Электронный ресурс]. - Режим доступа:
http://www.newchemistry.ru/letter.php? n_id=7026&cat_id=5&page_id=1
6. Dry M.E. Applied Catalysis A: General. - 2004. - №276, - Р. 1.
7. 11.
Сторч Г., Голамбик Н., Голамбик Р. Синтез углеводородов из окиси углерода и
водорода. - М.: И.Л., 1954. - С. 257.
8. Lee W.H., Bartolomew C.H.J. Catal. - 1989. - №120. - Р. 256.
. Wisam Al-Shalchi. Gas to liquids technology (GTL). -
Baghdad - 2006.
10. Нефть
[Электронный ресурс]. - Режим доступа: http://ru.wikipedia.org/wiki/Нефть
11. Matthew Dalton. Big Coal Tries to Recruit Military to
Kindle a Market. // The Wall Street Journal. - 2007. - Sept. 11.
. Explore Sasol - Sasol history [Электронный ресурс]. - Режим доступа:
http://www.sasol.com/sasol_internet/frontend/navigation.jsp?
navid=700006&rootid=2
. The PetroSA GTL Refinery & LTFT Technology
Development [Электронный ресурс]. - Режим доступа:
http://www.petrosa.co.za/
. Oryx GTL [Электронный ресурс]. - Режим доступа:
http://www.oryxgtl.com/Englishv3/index.html
. Shell
MDS Technology and Process [Электронный ресурс]. - Режим доступа: http://www.shell.com.my/home/content/mys/products_services/solutions_for_businesses/smds/process_technology/
. Inside
Shell’s Bintulu GTL Plant [Электронный ресурс]. - Режим доступа:
http://www.consumerenergyreport.com/2010/11/14/inside-shells-bintulu-gtl-plant/
17. First cargo of Pearl GTL products ship from Qatar [Электронный ресурс]. - Режим доступа:
http://www.shell.com/home/content/media/news_and_media_releases/2011/first_cargo_pearl_13062011.html
. Gas-to-liquids (GTL) processes [Электронный ресурс]. - Режим доступа:
http://www.shell.com/home/content/innovation/meeting_demand/natural_gas/gtl/process/
19. Escravos Gas-to-Liquids Project, Niger Delta [Электронный ресурс]. - Режим доступа:
http://www.hydrocarbons-technology.com/projects/escravos/
20. Обзор
рынка GTL [Электронный ресурс]. - Режим доступа:
http://www.newchemistry.ru/letter.php? n_id=5331
. Узбекистан
развивает сотрудничество с компаниями «Сасол» и «Петронас» [Электронный
ресурс]. - Режим доступа: http://www.anons.uz/article/politics/5042/
. Жемчужина
GTL [Электронный ресурс]. -
Режим доступа: http://www.rupec.ru/blogs/? ID=3048
23. Exxon Mobil, Qatar Unplug GTL Project [Электронный ресурс]. -
Режим доступа: http://www.imakenews.com/lng/e_article000760746.cfm? x=b96T25P,
bd1Rfpn