Реферат: Процесс Фишера-Тропша
Вклад полимеризации в процесс роста цепи зависит от
соотношения скоростей конденсации и полимеризации.
2. Катализаторы
ФТ-синтез начинается с одновременной хемосорбции СО и Н2 на атомах металла. Для образования такой хемосорбционной связи особенно пригодны переходные металлы с 3d- и 4f-электронами или их соединения внедрения (карбиды, нитриды и т.д.). Катализаторами служат металлы VIII группы: наиболее активен Ru, затем Co, Fe, Ni. Для увеличения поверхности их часто наносят на пористые носители, например, силикагель и глинозем. В промышленности нашли применение только Fe и Co. Рутений слишком дорог, кроме того, его запасы на Земле слишком малы для использования в качестве катализатора в многотоннажных процессах. На никелевых катализаторах при атмосферном давлении образуется в основном метан, при повышении же давления никель образует летучий карбонил и вымывается из реактора [5].
Кобальтовые катализаторы были первыми катализаторами, используемыми в промышленности (в Германии, а затем во Франции и Японии в 1930-1940-е годы). Типичными для их работы являются давление 1÷50 атм и температура 180÷250°С. В этих условиях образуются, главным образом, линейные парафины. Кобальт обладает значительной гидрирующей активностью, поэтому часть СО неизбежно превращается в метан. Эта реакция резко ускоряется с повышением температуры, поэтому кобальтовые катализаторы не могут использоваться в высокотемпературном процессе ФТ.
Железные катализаторы с середины 1950-х годов используются на заводах синтеза ФТ в ЮАР. По сравнению с кобальтовыми они гораздо более дешевы, работают в более широком интервале температур (200÷360°С), и позволяют получать более широкий спектр продуктов: парафины, низшие α-олефины, спирты. В условиях синтеза ФТ железо катализирует реакцию водяного газа, что позволяет эффективно использовать получаемый из угля синтез-газ, в котором соотношение СО: Н2 ниже стехиометрического 1: 2. Железные катализаторы имеют более низкое сродство к водороду по сравнению с кобальтовыми, поэтому метанирование не является для них большой проблемой. Однако в силу той же низкой гидрирующей активности поверхность железных контактов быстро зауглероживается. Кобальтовые контакты способны работать без регенерации значительно дольше. Еще одним недостатком железных контактов является их ингибирование водой. Поскольку вода является продуктом синтеза, конверсия СО за один проход невысока. Для достижения высокой степени превращения необходимо организовывать рецикл газа [6].
И железные, и кобальтовые катализаторы крайне чувствительны к отравлению серой. Поэтому синтез-газ должен быть предварительно очищен от серы, по крайней мере, до уровня 2 мг/м3 [7]. Остаточная сера адсорбируется поверхностью катализатора, так что в итоге продукты синтеза ФТ практически ее не содержат. Это обстоятельство делает синтетическое дизельное топливо, полученное по технологии ФТ, весьма привлекательным ввиду современных жестких экологических требований к транспорту.
При воздействии различных агентов на свежеприготовленные катализаторы группы железа изменяется состав и структура катализаторов, появляются фазы, действительно активные в ФТ-синтезе. В то время как число таких фаз в случае кобальта и никеля относительно небольшое, для железа их много, поэтому каталитическая система усложняется. Железо образует с углеродом или другими металлоидами (азот, бор и т.д.) соединения внедрения различного состава, не утрачивая при этом «металлического» характера, необходимого для ФТ-сннтеза.
Многие исследования подтвердили, что железные катализаторы в ходе ФТ-синтеза изменяются по фазовому составу, степени окисления и углеродным структурам внедрения. Железо восстановленного катализатора к началу синтеза переходит в карбид Fe2C (карбид Хэгга). Одновременно, но медленнее, образуется оксид Fe3O4, доля которого (в расчете на исходное железо) постоянно повышается, в то время как содержание карбида Fe2C в зависимости от времени работы и температуры меняется мало. Содержание свободного углерода возрастает с увеличением времени синтеза. В условиях эксплуатации фазовый состав катализатора находится в равновесии с составом реакционной смеси и только в малой степени зависит от способа его приготовления или предварительной обработки (восстановление, карбидирование) [1].
В работе Бартоломью показано, что на Co- и Ni - катализаторах СО гидрируется в метан по двум маршрутам, каждый из которых связан с определенными участками на поверхности [8]. А.Л. Лапидус с сотрудниками выдвинули двухцентровую модель Co-катализатора синтеза ФТ. Согласно этим представлениям, центрами первого типа являются кристаллиты металлического Со. На них СО адсорбируется диссоциативно и затем гидрируется в метан. На этих же центрах происходит реакция диспропорционирования CO, приводящая к зауглероживанию катализатора. Центры второго типа представляют собой границу между металлическим Со и оксидной фазой на поверхности катализатора. Они ответственны за рост углеводородной цепи. Оксид углерода адсорбируется на СоO в слабосвязанной ассоциативной форме, затем перемещается на носитель, где образует с водородом поверхностные комплексы типа CHxO. Эти комплексы взаимодействуют друг с другом, образуя полимерные структуры на поверхности. Их гидрирование на СоO дает углеводороды.
Два типа адсорбции СО на поверхности обнаруживаются по спектру термопрограммированной десорбции (ТПД) СО, в котором центрам первого типа отвечает пик с Tmax в области 250-350°С, центрам второго - Tmax < 250°C. По соотношению площадей пиков можно судить о доле каждого из типов центров и, соответственно, предсказывать каталитическое действие контакта.
Эксперименты показали хорошую корреляцию между выходом углеводородов и количеством центров слабосвязанной адсорбции СО на поверхности контакта [5].
Оксидная фаза Со-катализаторов обычно формируется в процессе их предварительной термообработки (прокаливания и / или восстановления) вследствие взаимодействия оксидного носителя (SiO2, Al2O3 и др.), оксида кобальта и промотора. Катализаторы, не содержащие оксидной фазы, не способны катализировать образование жидких углеводородов из СО и Н2, поскольку не имеют на своей поверхности центров полимеризации.
Таким образом, оксидная фаза катализаторов синтеза ФТ играет определяющую роль в образовании жидких углеводородов, и для создания эффективных катализаторов этого процесса необходимо особое внимание уделять подбору носителя и проведению предварительной термообработки катализатора. Воздействуя на активную часть катализатора путем предварительной термообработки, приводящей к усилению взаимодействия активной фазы с носителем, или вводя в состав катализатора модифицирующие оксидные добавки, можно усилить полимеризационные свойства катализатора и, следовательно, увеличить селективность реакции в отношении образования жидких углеводородов.
Промоторы по принципу действия подразделяются на две группы - структурные и энергетические.
В качестве структурных промоторов используются трудно восстанавливаемые оксиды тяжелых металлов, например Аl2О3, ThO2, MgO и СаО. Они способствуют образованию развитой поверхности катализатора и препятствуют рекристаллизации каталитически активной фазы. Подобную функцию выполняют и носители - кизельгур, доломит, диоксид кремния (в форме свежеосажденного геля гидроксида или силиката калия).
Энергетические промоторы, которые также называют химическими, электронными или активирующими добавками, согласно электронному механизму реакции, увеличивают ее скорость и влияют на селективность. В качестве энергетических промоторов могут действовать также химически активные структурные промоторы. Энергетические промоторы (особенно щелочи) значительно влияют и на текстуру катализатора (поверхность, распределение пор).
В качестве энергетических промоторов для железных катализаторов (независимо от способа получения) чаще всего используют карбонаты щелочных металлов. Железным катализаторам, получаемым разными способами, соответствует неодинаковая оптимальная концентрация щелочной добавки. Осажденные катализаторы не должны содержать более 1% К2СО3 (в расчете на Fe); для определенных осажденных катализаторов оптимум составляет 0,2% К2СО3 (отклонение в 0,1% заметно влияет на активность и селективность). Для плавленых катализаторов указана оптимальная концентрация ≈ 0,5% К2О.
К промоторам, обусловливающим и структурное, и энергетическое
влияние, можно отнести медь. Медь облегчает восстановление железа, причем этот
процесс в зависимости от количества меди может протекать при температуре, более
низкой (вплоть до 150°С), чем без добавки. Далее эта добавка при сушке
гидроксида железа (II и III) способствует окислению его до Fe2O3. Медь благоприятствует
образованию соединений железа с углеродом и вместе со щелочью ускоряет
восстановление железа, образование карбида и углерода. На селективность
ФТ-синтеза медь не влияет [1].
3. Факторы, влияющие на процесс
.1 Качество сырья
Выход и состав продуктов ФТ-синтеза в значительной степени зависит от соотношения СО: Н2 в исходном синтез-газе. Это соотношение в свою очередь существенно зависит от применяемого способа получения синтез-газа. В настоящее время существуют три основных промышленных метода получения последнего.
. Газификация угля. Процесс основан на взаимодействии угля с
водяным паром:
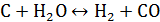
Эта реакция является эндотермической, равновесие сдвигается
вправо при температурах 900÷1000ºС. Разработаны технологические процессы, использующие
парокислородное дутье, при котором наряду с упомянутой реакцией протекает
экзотермическая реакция сгорания угля, обеспечивающая нужный тепловой баланс:
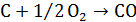
. Конверсия метана. Реакция взаимодействия метана с водяным
паром проводится в присутствии никелевых катализаторов (Ni/Al2O3)
при повышенных температурах (800÷900ºС) и давлении:
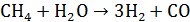
В качестве сырья вместо метана может быть использовано любое углеводородное сырье.
. Парциальное окисление углеводородов. Процесс заключается в
неполном термическом окислении углеводородов при температурах выше 1300ºС:
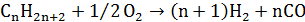
Способ также применим к любому углеводородному сырью.
При газификации угля и парциальном окислении соотношение СО: Н2 близко к 1: 1, тогда как при конверсии метана оно составляет 1: 3 [2].
В целом, можно отметить следующие закономерности [1,4,5]:
в случае исходной смеси, обогащенной водородом, получаются предпочтительно парафины, причем термодинамическая вероятность их образования уменьшается в ряду метан > низкомолекулярные н-алканы > высокомолекулярные н-алканы;
синтез-газ с высоким содержанием оксида углерода ведет к образованию олефинов и альдегидов, а также способствует отложению углерода. Вероятность образования алкенов уменьшается в ряду высокомолекулярные н-олефины > низкомолекулярные н-олефины.
.2 Температура
ФТ-синтез - сильно экзотермическая реакция. Образующееся тепло составляет до 25% от теплоты сгорания синтез-газа. Скорость синтеза и одновременно выход продукта с единицы объема катализатора за единицу времени повышаются с увеличением температуры. Однако скорость побочных реакций при этом также возрастает. Поэтому верхняя температура ФТ-синтеза ограничена в первую очередь нежелательным метано- и коксообразованием [1]. Особенно сильное увеличение выхода метана при повышении температуры наблюдается для Co катализаторов.
Как правило, процесс проводится при температуре 190÷240°C (низкотемпературный вариант, для Co и Fe катализаторов) или 300÷350°C (высокотемпературный вариант, для Fe катализаторов) [4,9].
.3 Давление
Так же, как при повышении температуры, с ростом давления растет и скорость реакций. Кроме этого, повышение давления в системе способствует образованию более тяжелых продуктов. Типичными значениями давлений для промышленных процессов являются 0,1÷5 МПа. Так как повышенное давление позволяет увеличить производительность синтеза, для экономической эффективности процесс проводят при давлении 1,2÷4 МПа.
Совместное влияние температуры и давления, а также природы
катализатора на выход различных продуктов удовлетворяет распределению
Андерсона-Шульца-Флори (ASF), описываемому формулой
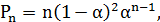
где Pn - массовая доля углеводорода с углеродным номером n;
α=k1/(k1+k2), k1, k2 - константы скорости роста и обрыва цепи соответственно.
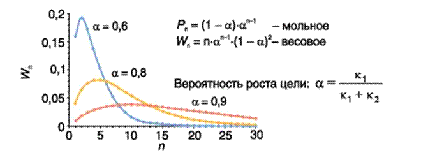
Метан (n=1) всегда присутствует в большем количестве, чем предписывается распределением ASF, поскольку образуется независимо по реакции прямого гидрирования. Величина α снижается с ростом температуры и, как правило, возрастает с ростом давления. Если в реакции образуются продукты разных гомологических рядов (парафины, олефины, спирты), то распределение для каждого из них может иметь свою величину α. Распределение ASF накладывает ограничения на максимальную селективность по любому углеводороду или узкой фракции [1,5].
Графически распределение ASF представлено на рисунке 1.
.4 Объемная скорость
Повышение объемной скорости (или уменьшение времени контакта)
газа не благоприятствует реакциям, протекающим с более низкой скоростью. К ним
принадлежат реакции, идущие на поверхности катализатора, - отщепление
кислорода, гидрирование олефинов и рост углеродной цепи. Поэтому с уменьшением
среднего времени контакта в продуктах синтеза повышается количество спиртов,
олефинов и соединений с короткой цепью (газообразные углеводороды и углеводороды
из интервала выкипания бензиновой фракции) [1].
4. Разновидности технологических схем
Главной технической проблемой синтеза Фишера-Тропша является необходимость съема большого количества теплоты, выделяющейся в результате сильно экзотермических химических реакций. Конструкция реактора во многом определяется также видом продуктов, для получения которых он предназначен. Существуют несколько разновидностей конструкции реакторов для ФТ-синтеза, которые определяют ту или иную технологическую схему процесса.
.1 Схема с многотрубным реактором и стационарным слоем катализатора
В таких реакторах протекает низкотемпературный процесс в
газовой фазе. Конструкция многотрубного реактора представлена на рисунке 2.
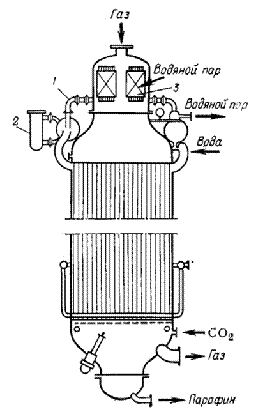
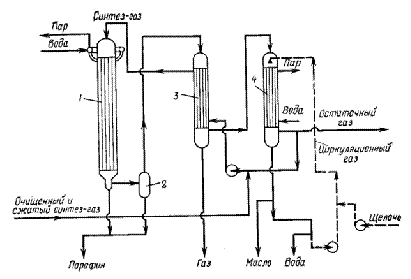
Одна из возможных технологических схем
высокопроизводительного ФТ-синтеза в многотрубном реакторе представлена на
рисунке 3.
Технологические параметры представлены в таблице 1, состав
получаемых продуктов - в таблице 2.