Материал: 2381
требований к точности и шероховатости обрабатываемых сопряженных поверхностей деталей изделий различного назначения?
Пример 1. Золотник гидрораспределителя с плоскими рабочими поверхностями (см. табл.1.1). Материал детали – сталь ХВГ. уществующие требования качества: Iпл = 0,5–0,6 мкм; Iпар = 0,8–1,0 мкм; Ra =0,04–0,06 мкм. Повышение надежности и ресурса изделия
СибАДИ |
||||
соответственно на 10–30% и на 20–50% может быть достигнуто за |
||||
счет |
обеспечения |
следующих |
характеристик: |
Iпл = 0,2–0,3 мкм; |
Iпар = 0,4–0,6 мкм; Ra =0,02–0,03 мкм. |
|
|||
|
Пр мер 2. Плунжер плунжерной пары с цилиндрической рабочей |
|||
поверхностью топл во-регулирующего агрегата |
(см. табл. 1.2). |
|||
Матер ал детали |
– 25Х5М. Существующие требования качества: |
|||
Iц = |
0,4–0,6 мкм; |
Iпр = 0,4–0,5 |
мкм; Ra =0,04–0,06 мкм. Повышение |
|
гидроплотности |
ресурса соответственно на 20–40% и на 10–30% |
|||
может быт дост гнуто за счет о еспечения следующих характеристик детали: Iц = 0,2–0,3 мкм; Iпр = 0,2–0,3 мкм; Ra =0,02–0,04 мкм.
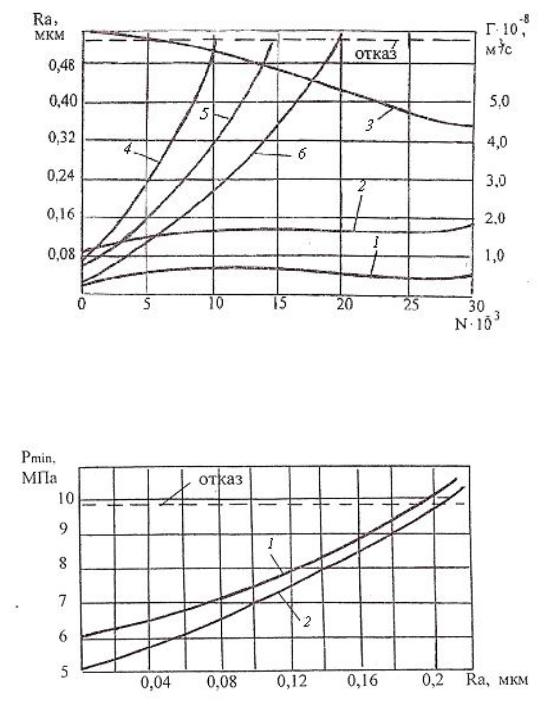
Сн жен е гермет чности узлов в связи с увеличением параметров шероховатости ра оч х поверхностей деталей с учетом наработки изделий иллюстрируют зависимости, приведенные на рис.1.1. Эти зависимости подчиняются о щим закономерностям влияния шероховатости на эксплуатационные свойства изделий, рассматриваемые ранее (см. табл.1.1, 1.2). При этом параметры шероховатости рабочих поверхностей деталей (см. рис.1.1) с увеличением наработки изделия изменяются по-разному: как в сторону увеличения, так в сторону уменьшения.
К числу одних из определяющих эксплуатационных характеристик пневматических и гидравлических систем управления относят величину минимального давления страгивания. Закономерности, приведенные на рис.1.2, иллюстрируют повышение этих характеристик изделия в зависимости от шероховатости рабочих поверхностей деталей. При этом для рассматриваемых изделий приведены критические значения параметров шероховатости, соответствующие отказу узла в работе.
Повышение твердости поверхностного слоя деталей в большинстве случаев уменьшает интенсивность изнашивания деталей, работающих на трение. Диаграмма влияния поверхностного пластического деформирования поверхностного слоя золотниковых пар на работоспособность узла приведена на рис. 1.3. Зависимость получена при испытании образцов, обработанных по методу вибрационной доводки. Такая доводка позволила сформировать у образцов упрочненной пластической деформацией слой на глубину до 4 мкм.
6
Следствие этого: рассматриваемые золотниковые пары выдержали в 2–2,5 раза большее число циклов нагружения по сравнению с образцами, не прошедшими упрочнения.
СибАДИРис. 1.1. Изменение внутренней герметичности Г агрегатов шероховатости рабочих поверхностей золотниковых пар в зависимости от наработки: 1,2,3 – параметр шероховатости в зависимости от наработки; 4,5,6 – герметичность деталей в связи с изменением шероховатости соответствующих агрегатов
Рис.1.2. Изменение минимального давления страгивания золотников от Ra рабочих поверхностей: 1,2 – отклонение от плоскостности рабочих поверхностей
0,9 и 0,3 мкм соответственно
7
СибАДИ |
Таблица 1.1 |
||||||||
|
|
|
|
|
|
|
|
||
Требования качества деталей |
эксплуатационные параметры гидравлических следящих систем |
|
|||||||
|
|
|
|
|
|
|
|
|
|
Узел изделия |
Деталь, |
Матер ал |
Твердость |
Параметр |
Допуск, мкм |
Характеристика |
% |
||
|
поверхность |
|
HRCэ |
шероховато- |
Iпл |
Iпар |
|
|
|
|
|
|
|
сти Ra , мкм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Корпус, |
18Х2Н4ВА |
57–59 |
0,05–0,08 |
0,4–0,5 |
|
Гидроресурс |
|
20–40 |
|
плоская |
ХВГ |
|
|
|
– |
|
|
|
|
|
|
|
Ресурс |
|
20–30 |
|||
|
|
|
|
|
|
|
|
||
|
Кольцо, |
12ХН3А |
58–60 |
0,04–0,06 |
0,4–0,3 |
0,6–0,8 |
Давление страгивания |
|
|
|
плоская |
9Х18 |
|
|
|
|
|
|
-- |
|
|
ШХ15 |
|
|
|
|
Утечка |
|
|
|
Плита, |
18Х2Н4ВА |
57–59 |
0,04–0,06 |
0,5–0,6 |
0,8–1,0 |
Надежность |
|
|
|
плоская |
ХВГ |
|
|
|
|
|
|
15–40 |
|
|
ШХ15 |
|
|
|
|
Утечка |
|
|
|
|
|
|
|
|
|
|
|
|
Гидрораспределители |
Крышка, |
12ХН3А |
58–60 |
0,05–0,07 |
0,4–0,3 |
0,8–1,0 |
Гидроплотность |
15–30 |
|
с плоскими |
плоская |
ХВГ |
|
|
|
|
|
|
|
|
|
|
|
Ресурс |
|
15–20 |
|||
золотниками |
|
ШХ15 |
|
|
|
|
|
||
|
|
|
|
|
|
|
|
||
|
Пята, |
18Х2Н4ВА |
58–60 |
0,06–0,08 |
0,4–0,5 |
|
Давление страгивания |
20–50 |
|
|
плоская |
ХВГ |
|
|
|
– |
|
|
|
|
|
ШХ15 |
|
|
|
|
|
|
|
|
|
|
|
|
|
Утечка |
|
20–40 |
|
|
Перемычка, |
18Х2Н4ВА |
57–59 |
0,05–0,07 |
0,4–0,3 |
0,6–0,8 |
Гидроплотность |
20–50 |
|
|
плоская |
ХВГ |
|
|
|
|
|
|
|
|
|
ШХ15 |
|
|
|
|
Ресурс |
|
15–40 |
|
Золотник, |
12ХН3 |
58–60 |
0,04–0,06 |
0,5–0,6 |
0,8–1,0 |
Надежность |
|
10–30 |
|
плоская |
9Х18 |
|
|
|
|
|
|
|
|
|
ШХ15 |
|
|
|
|
Ресурс |
|
20–50 |
Применение. Iпл – допуск на плоскостность; Iпар – допуск на параллельность.
8
СибАДИ |
Таблица 1.2 |
||||||||
|
|
|
|
|
|
|
|
||
Требования качества деталей |
эксплуатац онные параметры гидравлических систем плунжерных пар топливной |
||||||||
|
|
|
аппаратуры |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Узел изделия |
Деталь, |
Матер ал |
Твердость |
Параметр |
Допуск, мкм |
Характеристика |
% |
||
|
поверхность |
|
HRCэ |
шероховато- |
Iц |
Iпар |
|
|
|
|
|
|
|
сти Ra , мкм |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
Золотник |
12ХН3А |
58–60 |
0,04–0,06 |
0,4–0,8 |
0,6–0,8 |
Гистерезис |
|
20–40 |
|
Наружная |
9Х18 |
|
|
|
|
характеристик |
|
|
|
цилиндрическая |
ШХ15 |
|
|
|
|
Надежность |
|
10–50 |
|
Гильза |
18Х2Н4ВА |
58–60 |
0,04–0,06 |
0,4–0,8 |
0,6–0,8 |
Гистерезис |
|
20–40 |
|
Внутренняя |
ХВГ |
|
|
|
|
характеристик |
|
|
|
цилиндрическая |
ШХ15 |
|
|
|
|
Надежность |
|
10–50 |
Гидрораспре– |
Плунжер |
25Х5М |
60–62 |
0,04–0,06 |
0,4–0,6 |
0,4–0,5 |
Гидроплотность |
20–40 |
|
делители с |
Наружная |
ШХ15 |
|
|
|
|
|
|
|
|
|
|
|
Ресурс |
|
10–30 |
|||
цилиндриче– |
цилиндрическая |
ХВГ |
|
|
|
|
|
||
скими |
Втулка |
25Х5М |
58–60 |
0,05–0,07 |
0,4–0,6 |
0,3–0,4 |
Гидроплотность |
20–40 |
|
золотниками; |
Внутренняя |
ШХ15 |
|
|
|
|
|
|
|
|
|
|
|
Ресурс |
|
10–30 |
|||
плунжерные |
цилиндрическая |
ХВГ |
|
|
|
|
|
||
пары, |
|
|
|
|
|
|
|
|
|
Игла форсунка |
Р18 |
60–65 |
0,06–0,08 |
0,5–0,8 |
|
Точность |
|
30–50 |
|
распылители |
Наружная |
Р18М |
|
|
|
– |
дозирования |
|
|
форсунок |
цилиндрическая |
|
|
|
|
|
|
|
|
|
|
|
|
|
Надежность |
|
20–40 |
||
|
Корпус форсунки |
18Х2Н4ВА |
56–60 |
0,06–0,08 |
0,5-–0,8 |
|
Точность |
|
20–30 |
|
Внутренняя |
ХВГ |
|
|
|
– |
дозирования |
|
|
|
цилиндрическая |
ШХ15 |
|
|
|
|
Надежность |
|
10–30 |
|
Измерительная |
У10 |
58–62 |
0,05–0,08 |
0,5–1,0 |
0,5–0,7 |
Точность измерений |
|
|
|
проволока |
ШХ15 |
|
|
|
|
изделий |
|
20–50 |
|
цилиндрическая |
Р18 |
|
|
|
|
|
|
|
Примечание. Iц – допуск на цилиндричность; Iпар – допуск на параллельность.
9
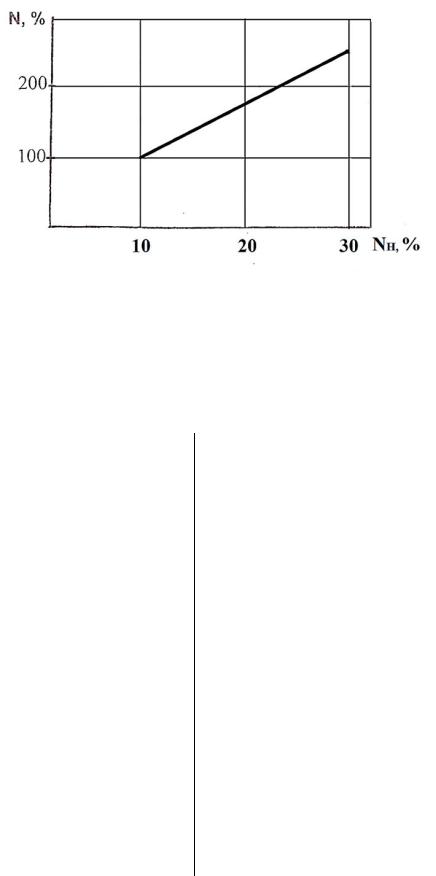
Отдельные примеры повышения эксплуатационных характеристик узлов и агрегатов, как следствие наклепа, приведены в табл.1.3 и
рис.1.3.
Р с. 1.3. Вл ян е степени наклепа Nн поверхностного пластически деформ рованного слоя золотниковых пар на кратность повышения
ра отоспособности N узла
Таблица 1.3
Влияние эксплуатационных характеристик узлов с прецизионными деталями на эксплуатационные характеристики машин в целом
|
Повышение эксплуатационных |
Изменение эксплуатационных |
|
|
характеристик узлов машины |
характеристик машины (процесса) в |
|
|
|
целом |
|
|
Обеспечение минимального давления |
Повышение надежности работы систем |
|
|
страгивания плунжерных и |
управления гидравлическими системами |
|
|
золотниковых пар и сохранение его |
машин |
|
|
стабильности |
|
|
|
Повышение гидроплотности |
Обеспечение точности дозированной |
|
|
плунжерных золотниковых пар |
подачи топлива в камеру сгорания |
|
|
топливо-регулирующей аппаратуры |
дизельных газотурбинных двигателей, |
|
|
|
повышение КПД двигателей |
|
|
Обеспечение минимального гистерезиса |
Сохранение повторяемости рабочих |
|
|
гидравлических характеристик систем |
движений исполнительных органов |
|
|
СибАДИ |
|
|
|
управления |
транспортных, строительных, |
|
|
|
почвообрабатывающих и других машин |
|
|
Повышение ресурса плунжерной пары |
Снижение расходов на проведение |
|
|
топливо-регулирующей аппаратуры |
ремонта узлов и агрегатов в целом |
|
|
Уменьшение отказов, повышение |
Снижение сбоев и отказов рабочих |
|
|
надежности гидрораспределителя |
органов станка, сокращение |
|
|
гидравлической системы |
технологических потерь деталей, |
|
|
технологического оборудования |
снижение трудоемкости обработки на |
|
|
|
станке |
|
10