Материал: 2381
|
|
|
|
|
|
|
Таблица П.2 |
||
|
|
|
Режим тонкого шлифования |
|
|
|
|||
|
|
|
|
|
|
|
|
|
|
|
Параметры |
|
|
Шлифование |
|
|
|
||
|
круглое врезное |
круглое проходное |
внутреннее |
|
|
||||
|
|
|
|
||||||
|
корость круга, м/с |
35 |
|
35 |
20–30 |
|
|
||
|
корость изделия, м/мин |
|
25–50 |
|
20–45 |
25–60 |
|
|
|
|
корость продольной |
|
|
|
|
|
|
|
|
|
СибАДИ |
|
|
|
|||||
|
подачи в долях ширины |
|
|
|
|
|
|
|
|
|
круга на один оборот |
|
|
|
|
|
|
|
|
|
изделия |
|
– |
|
0,1–0,2 |
0,1–0,3 |
|
|
|
|
Поперечная подача |
|
0,1–0,3 |
|
0,005–0,01 |
0,01 |
|
|
|
|
|
|
мм/мин |
|
мм/дв. ход |
мм/дв. ход |
|
|
|
|
Выхаживан е |
|
5–10 с |
|
2–5 дв. ход |
4–7 дв. ход |
|
|
|
|
|
|
|
|
|
|
Таблица П.3 |
||
|
Выбор пр пуска при хонинговании отверстий в зависимости от |
||||||||
|
|
шероховатости поверхности |
|
|
|
||||
|
Шероховатость поверхности, мкм (класс) |
|
Рекомендуемая величина |
|
|||||
|
сходная |
|
тре уемая |
|
припуска, мкм |
|
|||
|
Rz = 40–10 |
|
Ra = 2,5–0,63 |
|
|
30–40 |
|
||
|
Rz = 20–10 |
|
Ra = 1,25–0,32 |
|
|
25–30 |
|
||
|
Ra = 1,25–0,32 |
|
Ra = 0,63–0,16 |
|
|
15–20 |
|
||
|
Ra = 0,63–0,16 |
|
Ra = 0,32–0,08 |
|
|
10–15 |
|
||
|
Ra = 0,32–0,08 |
|
Ra = 0,16–0,04 |
|
|
5–10 |
|
||
Таблица П.4
Основные виды отклонений формы
116
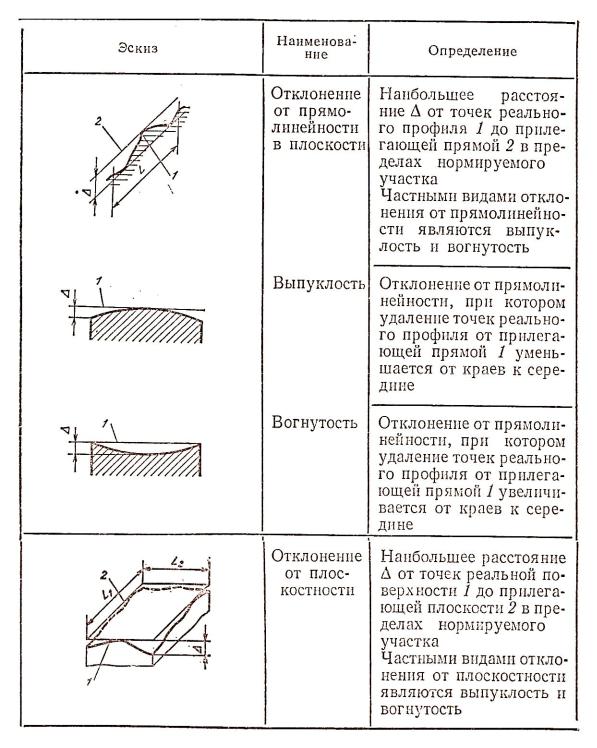
Продолжение табл. П.4
СибАДИ
117
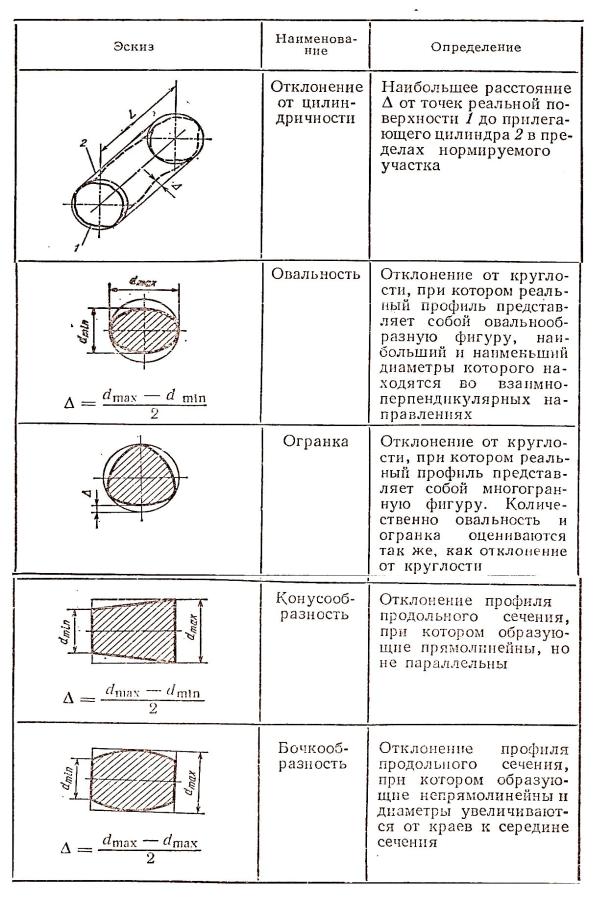
Окончание табл. П.4
СибАДИ
118
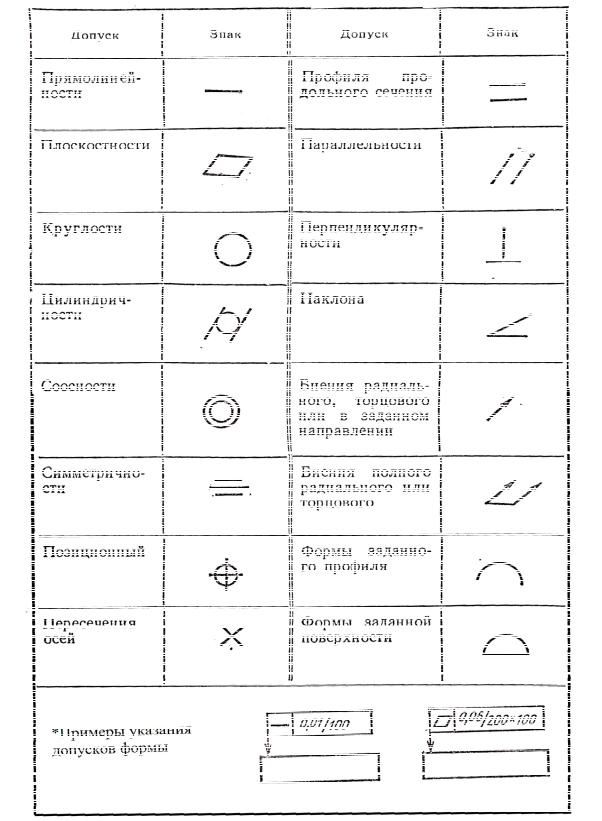
Таблица П.5
Знаки условного обозначения допусков
СибАДИ
119
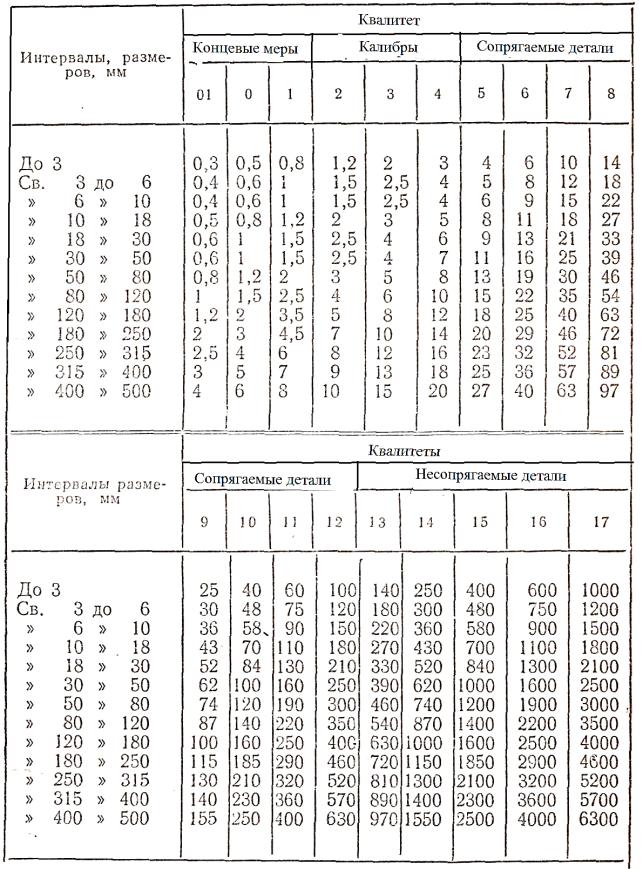
Таблица П.6
Значения допусков (в мкм) по ГОСТ 25346–95
СибАДИ
120