Материал: 2381

подачу s = В sin . Чтобы обеспечить линейный контакт ведущего круга с цилиндрической поверхностью детали, ведущему кругу в процессе правки придают форму гиперболоида.
Жесткость технологической системы бесцентровошлифовальных станков в 1,5–2 раза выше жесткости круглошлифо-
|
вальных станков, поэтому и режим резания при бесцентровом шли- |
|||||||||||||||||||
СибАДИ |
||||||||||||||||||||
|
фовании повышают примерно в 1,5–2 раза. Бесцентровое шлифование |
|||||||||||||||||||
|
обеспеч |
вает обработку деталей с точностью 5–6-го квалитета. |
||||||||||||||||||
|
Назначаемые |
|
выходные параметры бесцентрового шлифова- |
|||||||||||||||||
|
ния на проход пр ведены в табл. 2.1, 2.2. |
|
|
|
Таблица 2.1 |
|||||||||||||||
|
Ч сло о означение операций при бесцентровом шлифовании на |
|||||||||||||||||||
|
|
|
|
|
|
|
|
|
проход |
|
|
|
|
|
|
|
||||
|
Исходная |
|
|
|
|
|
|
|
Отклонения формы, мм |
|
|
|
|
|
||||||
|
точность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
формы, мм |
|
0,1– |
|
0,05–0,1 |
|
0,03– |
|
0,015– |
|
0,01– |
|
0,005– |
0,0025– |
|
|||||
|
|
|
0,15 |
|
|
|
|
|
0,05 |
|
|
0,03 |
|
0,015 |
|
0,01 |
|
0,005 |
|
|
|
|
|
|
|
|
|
|
|
Стали |
|
|
|
|
|
|
|
|
|
||
|
0,15–0,3 |
|
1; а |
|
2; а, |
|
3; а –в |
|
4; а – г |
|
5; а – д |
|
6; а – е |
7; а – ж |
|
|||||
|
0,10–0,15 |
|
– |
|
|
1; |
|
2; , в |
|
3; б – г |
|
4; б – д |
|
5; б – е |
6; б – ж |
|
||||
|
0,05–0,10 |
|
– |
|
|
– |
|
1; в |
|
2; в, г |
|
3; в – д |
|
4; в – е |
5; в – ж |
|
||||
|
0,03–0,05 |
|
– |
|
|
– |
|
– |
|
1; г |
|
2; г, д |
|
3; г – е |
4; г – ж |
|
||||
|
0,015–0,03 |
|
– |
|
|
– |
|
– |
|
– |
|
|
1; д |
|
2; д, е |
3; д – ж |
|
|||
|
0,01–0,015 |
|
– |
|
|
|
|
|
– |
|
– |
|
|
– |
|
1; е |
2; е, ж |
|
||
|
0,005–0,01 |
|
– |
|
|
|
|
|
|
|
|
|
|
|
– |
|
– |
1; ж |
|
|
|
Исходная |
|
|
|
|
|
|
|
Отклонения формы, мм |
|
|
|
|
|
||||||
|
точность |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,05–0,10 |
|
0,03–0,05 |
|
|
0,01–0,03 |
|
0,005–0,010 |
|
0,0025– |
|
||||||||
|
формы, мм |
|
|
|
|
|
|
|||||||||||||
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
0,005 |
|
|
|
|
|
|
|
|
|
|
Чугуны |
|
|
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
|
|
|
||||||||
|
0,15–0,3 |
|
1; а |
|
|
|
2; а, |
|
3; а – в |
|
4; а – г |
|
5; а – д |
|||||||
|
0,10–0,15 |
|
|
|
|
|
|
|
1; б |
|
2; б, в |
|
3; б – г |
|
4; б – д |
|
||||
|
0,05–0,10 |
|
|
|
|
|
|
|
– |
|
1; в |
|
2; в, г |
|
3; в – д |
|
||||
|
0,02–0,05 |
|
|
|
|
|
|
|
– |
|
– |
|
|
1; г |
|
2; г, д |
|
|||
|
0,005–0,02 |
|
|
|
|
|
|
|
– |
|
– |
|
|
– |
|
1; д |
|
|||
16

Таблица 2.2
Глубина шлифования (мм), характеристика круга и параметр шероховатости поверхности при бесцентровом шлифовании на проход стальных
и чугунных деталей
|
Обо |
Удвоенная |
Характеристика круга при обработке деталей |
|
Ra, мкм, |
||||||||||
|
зна- |
СибАДИ |
при обра- |
||||||||||||
|
глубина шли- |
|
|
|
|
|
|
|
|
|
|
||||
|
че- |
фован |
я дета- |
|
стальных |
|
|
|
Чугунных |
|
|
ботке де- |
|||
|
ние |
лей |
|
|
|
|
|
|
|
|
|
|
талей |
|
|
|
опе |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ра- |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
ции |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
таль- |
чугун |
зерна Матер ал |
Зерн стость |
Твердость |
Структура |
Связка |
зерна Материал |
Зернистость |
Твердость |
Структура |
Связка |
тальных C |
Чугунных |
|
|
ных |
-ных |
|
|
|
|
|
|
|
|
|
|
|
|
|
а |
0,20– |
0,2– |
|
50 |
СТ2 |
|
|
|
50 |
СТ1 |
|
|
1,6– |
0,8– |
|
|
0,35 |
0,35 |
|
40 |
СТ1 |
|
|
|
40 |
С2 |
|
|
3,2 |
1,6 |
|
б |
0,15– |
0,15– |
|
40 |
С2 |
|
|
|
40 |
С1 |
|
|
0,8– |
0,8 |
|
|
0,2 |
0,2 |
|
|
СТ1 |
|
|
|
|
|
|
|
1,6 |
|
|
в |
0,10– |
0,10– |
|
25 |
С1 |
|
|
54С |
25 |
СМ2 |
|
|
0,8 |
0,4 |
|
|
0,15 |
0,15 |
|
|
С2 |
|
|
|
|
С1 |
5 |
К |
|
|
|
г |
0,05– |
0,05– |
15А |
16 |
С1 |
5 |
К8 |
|
16 |
СМ2 |
|
|
0,4– |
0,2– |
|
|
0,1 |
0,1 |
|
25 |
С2 |
|
|
|
|
С1 |
|
|
0,8 |
0,4 |
|
д |
0,03– |
0,015 |
|
12 |
С1 |
|
|
63С |
12 |
СМ2 |
|
|
0,4 |
0,2– |
|
|
0,05 |
–0,03 |
|
16 |
С2 |
|
|
|
|
С1 |
|
|
|
0,4 |
|
е |
0,015– |
– |
|
10 |
С1 |
|
|
|
– |
– |
|
|
0,2– |
– |
|
|
0,03 |
|
|
12 |
С2 |
|
|
|
|
|
|
|
0,4 |
– |
|
ж |
0,01– |
– |
63 |
М40 |
С1 |
|
Б1 |
– |
– |
– |
|
|
0,1– |
|
|
|
0,015 |
|
|
М28 |
С2 |
|
ГФ |
|
|
|
|
|
0,2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
17
Для тонкого шлифования характерны припуски 0,04–0,06 мм на диаметр с назначением чистового режима резания:
- скорость круга, м/с – 35 - скорость детали, м/мин – 20–45
Продольная подача в долях ширины круга на 1 оборот детали составляет 0,1–0,2 мм. Поперечная подача – 0,005–0,01 мм.
СибАДИПри назначении условий тонкого шлифования обязательным критер ем выбора является предотвращение дефектов поверхностей и матер ала поверхностного слоя обрабатываемых изделий. Эти дефекты могут проявляться в виде прижогов, дроблений поверхностей и изменен й состоян я материала поверхностного слоя обрабатываемого издел я.
Эффект вным приемом предотвращения дефектов является применен е смазочно-охлаждающих технологических сред (СОТС).
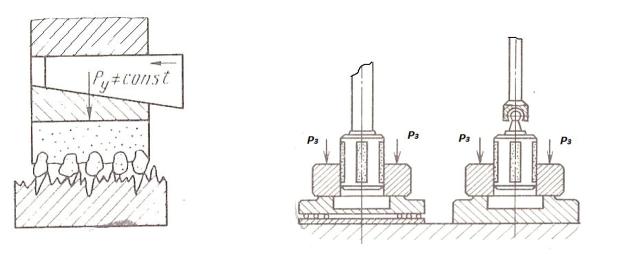
Хон нгован е. Процесс хонингования обеспечивает жесткое взаимодейств е а раз вных зерен обрабатывающего инструмента и обрабатываемой поверхности детали. Схема процесса приведена на рис. 2.2.
а
Рис. 2.2. Схемы хонингования: а – схемы резания при хонинговании; б – схемы установки и крепления детали и инструмента при хонинговании
Хонингование снижает отклонения формы и повышает размерную точность, уменьшает параметр шероховатости поверхности, сохраняет микротвердость и структуру поверхностного слоя, увеличивает несущую поверхность и остаточные сжимающие напряжения.
18
Наибольшая эффективность достигается алмазным хонингованием. Износ алмазно-металлических брусков по сравнению с абразивными уменьшается в 150–250 раз, благодаря чему упрощается наладка и стабилизируется качество обработки. Хонингованием обрабатываются детали из стали, чугуна и цветных металлов, преимущест-
|
венно отверстия (сквозные и гладкие, с гладкой и прерывистой по- |
|||||||||
СибАДИ |
||||||||||
|
верхностью, цилиндрические и конические, круговые и некруговые) |
|||||||||
|
диаметром 6–1 500 мм, длиной от 10 мм до 2 000 мм. |
Таблица 2.3 |
||||||||
|
|
|
Пр пуск |
операции при хонинговании отверстий |
||||||
|
Отклоне- |
Параметр |
|
Опера- |
Припуск |
Отклонения |
Параметр |
|
||
|
ние формы |
шероховато- |
|
ция |
на опе- |
формы от- |
шероховато- |
|
||
|
отверст |
я |
сти поверх- |
|
|
рацию, |
верстия по- |
сти поверх- |
|
|
|
в исход- |
ности в |
с- |
|
|
мкм |
сле хонинго- |
ности после |
|
|
|
ном со- |
|
ходном со- |
|
|
|
вания, мкм |
хонингования |
|
|
|
стоян |
, |
стоян |
Ra, |
|
|
|
|
Ra, мкм |
|
|
мкм |
|
мкм |
|
|
|
|
|
|
|
|
100–150 |
3,2–6,3 |
|
Первая |
150–200 |
15–20 |
0,8–1,6 |
|
||
|
|
|
|
|
|
Вторая |
20–30 |
6–10 |
0,2–0,4 |
|
|
|
|
|
|
|
Третья |
12–15 |
4–5 |
0,1–0,2 |
|
|
50–90 |
|
|
|
|
Первая |
80–120 |
10-18 |
0,8–1,6 |
|
|
|
|
|
|
|
Вторая |
15–25 |
5–9 |
0,2–0,4 |
|
|
|
|
|
|
|
Третья |
8–12 |
3–4 |
0,1–0,2 |
|
|
25–40 |
|
1,6–3,2 |
|
Первая |
50–70 |
8–12 |
0,4–0,8 |
|
|
|
|
|
|
|
|
Вторая |
12–15 |
4–6 |
0,2–0,4 |
|
|
|
|
|
|
|
Третья |
6–12 |
2–3 |
0,1–0,2 |
|
|
12–20 |
|
0,63–2,5 |
|
Первая |
20–35 |
5–9 |
0,2–0,8 |
|
|
|
|
|
|
|
|
Вторая |
10–12 |
2–3 |
0,1–0,2 |
|
|
|
|
|
|
|
|
|
|
|
|
|
6–12 |
|
|
|
|
Первая |
15–20 |
2–4 |
0,2–0,4 |
|
|
|
|
|
|
|
Вторая |
4–6 |
1–2 |
0,1–0,2 |
|
|
При хонинговании |
абразивным бруском совершаются возврат- |
||||||||
|
но-поступательное |
вращательное движения, в результате которых |
||||||||
на обработанной поверхности абразивными зернами образуются царапины.
При хонинговании в резании одновременно участвует большое число абразивных зерен, в результате чего обеспечиваются высокая производительность, низкие давление и температура в зоне резания (50–150 С) и, как следствие, сохранение исходной структуры поверх-
19
ностного слоя. Бруски работают в условиях самозатачивания и не требуют правки.
Назначаемые условия хонингования и выходные параметры процесса приведены в табл. 2.3, 2.4.
Таблица 2.4
СибАДИ |
||||
|
Припуск при хонинговании отверстий в зависимости от параметра |
|||
|
|
шероховатости поверхности |
||
|
Параметр шероховатости |
Рекомендуемый припуск, мкм |
|
|
|
поверхности Ra, мкм |
|
|
|
|
в исходном |
тре уемый |
|
|
|
состоян |
|
|
|
|
2,5–10 |
0,63–2,5 |
30–40 |
|
|
1,25–5 |
0,32–1,25 |
25–30 |
|
|
0,32–1,25 |
0,16–0,63 |
15–20 |
|
|
0,16–0,63 |
0,08–0,32 |
10–15 |
|
|
0,08–0,32 |
0,04–0,16 |
5–10 |
|
Снимаемый припуск и вы ор операций зависят от того, насколько нужно повысить точность формы отверстия и уменьшить параметр шероховатости. Если основная цель операции сводится к уменьшению отклонений формы отверстия, припуск устанавливается по разности между отклонениями формы отверстия в исходном состоянии с заданными отклонениями. После установления общего припуска назначают число операции, распределяют припуск по операциям и подбирают характеристику режущих брусков. Обработка в несколько операций вызвана невозможностью обеспечить большой съем металла и одновременно низкий параметр шероховатости поверхности одними теми же брусками. Большой припуск при хонинговании можно снять крупнозернистыми брусками, которые, срезая металл, сохраняют параметр шероховатости поверхности, необходимый для самозатачивания брусков. Поэтому основной припуск следует снимать на первой операции. На чистовых операциях припуск должен быть достаточным лишь для удаления шероховатости поверхности после предварительного хонингования. Параметр шероховатости поверхности Ra=0,4– 0,8 мкм надежно обеспечивается одной операцией хонингования.
Алмазный инструмент на металлической связке применяют для обработки деталей из чугунов, закаленных сталей со снятием боль-
20