Контрольная работа: Экспертная оценка влияния технологических операций рекомендуемого метода обработки узла одежды
Экспертная оценка влияния технологических операций рекомендуемого метода обработки узла одежды
Экспертная оценка влияния
технологических операций рекомендуемого метода обработки узла одежды
1. Описание внешнего вида модели
Пиджак мужской классического стиля с элементами спортивного, для повседневной носки, выполнен из джинсовой ткани. Спортивный стиль проявляется в отстрочке швов на 0,7 см плечевых, боковых, рельефных спинки и клапанов карманов, а так же лацканов и шлицы, отсутствуют плечевые накладки, упрощена обработка борта - отсутствует прокладка в области груди.
Пиджак прилегающего силуэта с втачным двухшовным, длинным рукавом, локтевой шов заканчивается отлетной шлицей на 4 пуговицы.
Застежка центральная однобортная на две рабочие петли и пуговицы.
Формообразование прилегающего силуэта достигается талевыми вытачками на полочке, отрезным бочком, средним швом на спинке, который заканчивается отлетной шлицей.
Горловина обработана английским воротником с лацканами с отстрочкой 0,7 см.
Длина пиджака чуть ниже уровня бедер.
На полочке, чуть выше уровня груди, нагрудный накладной карман, между линией талии и линией бедер - боковой горизонтальный прорезной карман с листочкой, подкладка кармана притачана к полочке, декоративный клапан кармана пристрочен выше входа в карма на 2 см.
Пиджак малого объема, имеет пришивную подкладку только полочки. На подкладке пиджака с обеих сторон прорезной карман в рамку.
Рекомендуемые роста170-188.
Рекомендуемые размеры 92-116.
Характеристика свойств материала
Предлагаемый материал верха - джинсовая ткань, производства Италии, 97% хлопок, 3% эластан, артикул 60170005, серо-зеленого цвета. В соответствии с требованиями - материал прочный, формоустойчивый, износостойкий, плотный, упругий, мало осыпается. Объемная форма достигается кроем. Материал имеет хорошие гигиенические свойства: гигроскопичность, паропроницаемость и воздухопроницаемость; не электролизуется, не пилингуется, малопрорубается иглой, устойчив к химической чистке и стирке. Механические свойства ткани - упругость, износостойкость, малосминаемость. В настиле не скользит, хорошо режется, низкая раздвижка нитей, усадка 3%. Рекомендуются иглы №90-100, нитки 20х/б, 40/2 л/х, ВТО до 1800.
В качестве подкладочного материала используется батист 90% хлопок, производитель Китай, артикул 60130025. Так как подкладочный материал используется только в передней части пиджака такое качество как скольжение маловажно, в основном учитываются его эстетические и гигиенические характеристики. Материал имеет хорошие гигиенические свойства: гигроскопичность, паропроницаемость и воздухопроницаемость; не электролизуется, устойчив к воздействию пота, устойчив к химической чистке и стирке. Выбранный материал не утяжеляет изделие. Подкладка выбрана белого цвета в контраст основной ткани. Она прочная на истирание, на разрыв, износостойкая, гигроскопична, воздухо и паропроницаемая. В настиле не скользит, хорошо режется, низкая раздвижка нитей, усадка 3%. Хорошо утюжится при ВТО до 1600.
Для обработки внутренних срезов изделия используется косая бейка 100% хлопок серого цвета.
Выбранный клеевой материал - дублерин 100% полиэстр, производитель Китай, артикль 60420014001, имеет точечное клеевое покрытие. Прокладочный материал для придания формы и упругости отдельным деталям швейного изделия пиджачного ассортимента. Прессование и дублирование производят при температуре 145º.
Предлагаемая фурнитура - пуговицы прочные и устойчивые к
воздействию химической чисткой и стиркой, а также являеются отделкой.
Изготовлены из экологически чистого материала - пластмассы. При выборе пуговиц
учитываются не только функциональные, но и эстетические свойства, пуговицы
имеют цвет темной натуральной кости.
Образец
Код ОКП
ГОСТ и стандартная классификация
Название материала, волокнистый состав
артикул
Ширина см.
Плотность ткани
Поверхностная плотность г/м2
Переплетение, внешний вид
Усадка ВТО, %
основа
уток
Основа
Уток
Джинсовая ткань Арт. 60170005
831214
ГОСТ 4.3-78 ГОСТ 21790-93
Костюмная джинсовая ткань, Х/б 85%, эластан 15%
№030 200-499
150
300
540
180
Усиленная саржа, пестротканая
3
2
Подкладочная Арт. 60130025
831322
ГОСТ 4.3-78 ГОСТ 29298-92
Сорочечная ткань «батист», 90% х/б, 5% п/э.,
летняя
№030 700-299
90
360
370
71
Полотняное, отбеленная
3
2,5
прокладочная арт 60420014001
839272
ГОСТ 4.34-84
Многозональный термоклеевой прокладочный
материал (жесткий) 100% п/э, сополиамид
9355
150
100
100
106
Комбинированное
1,5
1,5
Номер неделимой операции
Наименование неделимой операции
Специальность
Разряд
Оборудование, применяемая оснастка
1
Дублирование верхней части подгибки кармана
П
3
Пресс СS-371 КМН-1+12-36А 956А «Паннония» Венгрия
2
Притачать подкладку кармана к припуску на
подгибку, оставив посередине 3 см. нестачанными
М
3
Brother S-6200A (Германия)
3
Обтачать карман подкладкой по контуру
М
3
961-23 «Дюркопп - Адлер» ФРГ
4
Вывернуть и расправить карман
Р
2
Специальный колышек
5
Выметать карман по контуру, выправляя кант
С
3
Машина 2222 кл ПО «Промшвеймаш»
6
Приутюживание краев кармана
У
3
BSP - 800 + PS - 20 УМОВ Чехия
7
Настрочить припуск на подгибку кармана на
расстоянии 2 см
М
3
Brother S-6200A (Германия)
8
Наметить расположение кармана
Р
2
Мел, лекало
9
Настрочить карман на полочку двойной строчкой
М
3
Gemsy GEM 2000S-1М (Китай)
10
Итого
№ операции
Наименование операции
Специальность
Разряд
Оборудование, приспособление
1
Наметить место расположения кармана
Р
2
Линейка, мел
2
Соединить листочку с клеевой прокладкой
П
3
Стол утюжильный СS - 394К+395 /11
3
Заутюжить листочку совместив срезы
У
3
Стол утюжильный СS - 394К+395 /11
4
Притачать листочку с верхней подкладкой и
нижней подкладкой из материала верха по намеченной линии входа в карман с
одновременным разрезанием
С
3
Brother BASS 3203 ASS (Германия)
5
Обработать припуски притачивания листочки к
полочке косой бейкой
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
6
Вывернуть подкладку кармана в сторону изнанки
переда
Р
4
-
7
Приутюжить карман с листочкой
У
3
Стол утюжильный СS - 394К+395 /11
8
Стачать срезы подкладки кармана и вертикальные
срезы листочки, подтянув углы кармана по основанию треугольника, от шва
притачивания к полочке нижней подкладки кармана из материала верха
М
2
Brother S-6200A (Германия)
9
Обработать срезы подкладки кармана и срез
притачивания подкладки к полочке косой бейкой
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
10
Приутюжить карман с листочкой
У
3
Стол утюжильный СS - 394К+395 /11
11
Наметить линию притачивания подкладки кармана к
полочке
Р
2
Мел, лекало
12
Притачать подкладку кармана к полочке
С
3
Gemsy GEM 2000S-1М (Китай)
13
Дублироать нижний клапан кармана прокладкой
П
3
СS-371 КМ+12 - 65 «Паннония» Венгрия
14
Обтачать нижний клапан кармана верхним
М
3
Brother S-6200A (Германия)
15
Вывернуть клапан кармана, расправив кант
Р
2
16
Выметать клапан по контуру, выправляя кант
С
3
Машина 2222 кл ПО «Промшвеймаш»
17
Приутюжить по контуру клапан кармана
У
3
BSP - 800 + PS - 20 УМОВ Чехия
18
Удалить нить выметывания
Р
2
Спецколышек
19
Проложить отделочную строчку по контуру клапана
С
3
Gemsy GEM 2000S-1М (Китай)
20
Обработать срез клапана косой бейкой
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
21
Наметить линию притачивания клапана к полочке
Р
2
Мел, лекало
22
Притачать клапан к полочке
М
3
Brother S-6200A (Германия)
23
Заутюжить клапан на вход в карман
У
3
СS 394 КЕ +1392 «Паннония» Венгрия
24
Настрочить верхнюю часть клапана на полочку
С
3
Gemsy GEM 2000S-1М (Китай)
Итого
№ операции
Наименование операции
Специальность
Разряд
Затрата времени, с
Оборудование, приспособление
1
Соединить детали воротника с клеевыми
прокладками
П
3
40
СS-394К+395/11 «Паннония» Венгрия
2
Уточнить контуры нижнего воротника и
расположение надсечек по лекалу, подрезать неровности по срезам нижнего
воротника
р
3
60
Мел, лекало, ножницы
3
Настрочить укрепляющую тесьму по разметке сгиба
на нижний воротник
М
3
20
Brother S-6200A (Германия)
4
Соединение верхнего воротника со стойкой
М
3
40
Brother S-6200A (Германия)
5
Настрочить верхний воротник на нижний по отлету
М
3
50
Brother S-6200A (Германия)
6
Нанести контрольные линии на нижнем и верхнем
воротнике
Р
3
20
Лекало, карандаш
7
Притачать концы верхнего воротника к нижнему
воротнику
М
3
40
Brother S-6200A (Германия)
8
Подрезать швы в углах воротника
Р
2
10
Ножницы
9
Вывернуть углы воротника на лицевую сторону и
выправить
Р
2
20
-
10
Выметать воротник по концам и отлету
С
3
30
Машина 2222 кл ПО «Промшвеймаш»
11
Приутюжить воротник
У
3
20
Стол утюжильный СS - 394К+395 /11
Удалить нить выметывания
Р
2
20
Спецколышек
Итого:
370
№ операции
Наименование операции
Специальность
Разряд
Затрата времени, с
Оборудование, приспособление
1
Соединение подбортов с клеевой прокладкой
П
3
30
Пресс СS-371 КМН-1+12-36А 956А «Паннония»
Венгрия
2
Соединение полочки с клеевой прокладкой
П
3
30
Пресс СS-371 КМН-1+12-36А 956А «Паннония»
Венгрия
3
Нанести линии обтачивания углов лацканов и
бортов на деталях переда
Р 20
Карандаш, лекало
4
Обтачать лацканы и борта
М
4
150
Brother S-6200A (Германия)
5
Подрезать швы обтачивания лацканов и низа
бортов
Р
2
40
Ножницы
6
Выполнить надсечки на швах обтачивания бортов
по линии сгиба лацканов
Р
1
80
Ножницы
7
Вывернуть борта на лицевую сторону
Р
2
40
спецколышек
8
Выметать край борта и лацкан, выправляя кант
С
3
70
Машина 2222 кл ПО «Промшвеймаш»
9
Приутюжить срез борта и лацкан
У
3
30
Стол утюжильный СS - 394К+395 /11
10
Удалить нить выметывания бортов
Р
2
20
Спецколышек
11
Настрочить припуск обтачивания бортов на
подборт на расстоянии 0,2 мм
М
3
100
Brother S-6200A (Германия)
12
Наметить петли на левой половинке полочки и
расположение пуговиц на правой половинке
Р
2
40
Мел, лекало
13
Выполнить петли
С
3
60
9558 - 3139/Е3/2/24 фирма «Пфафф» (Германия)
14
Пришить пуговицы
С
3
40
3306 - 24/01 В + ЕАСг Мопо фирма «Пфафф»
(Германия)
Итого
750
№ операции
Наименование операции
Специальность
Разряд
Оборудование, приспособление
Дублирование низа рукавов и припуски на шлицу
клеевой прокладкой
П
3
СS-371 КМ+12 - 66 «Паннония» Венгрия
Обработать косой бейкой вертикальные срезы шлиц
на нижней и верхней половинках рукава, нижние срезы рукава
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
Стачать углы шлицы на нижних частях рукава
М
3
Brother S-6200A (Германия)
Стачать углы шлицы на верхних частях рукава
М
3
Brother S-6200A (Германия)
Вывернуть и выправить углы шлиц верхних и
нижних частей рукавов
Р
1
Специальный колышек
Заутюжить подгибку низа рукавов и сгибы шлицы
У
3
Стол утюжильный СS - 394К+395 /11
Притачать подгибку шлицы на расстоянии 2 см. на
нижней половинке рукава
М
3
Brother S-6200A (Германия)
Стачать локтевой шов рукава и верхний срез
шлицы
М
3
Brother S-6200A (Германия)
Обработать локтевой срез рукава и верхнюю часть
шлицы косой бейкой
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
Заутюжить припуск локтевого шва на верхнюю
половинку рукава и шлицу
П
3
СS-351 Р2М+22-215+396В «Паннония» Венгрия
Настрочить шлицу верхней половинки рукава
С
3
Gemsy GEM 2000S-1М с двумя горизонтальными
челноками (Китай)
Отстрочить локтевой шов по верхней половинке
рукава
С
3
Gemsy GEM 2000S-1М с двумя горизонтальными
челноками (Китай)
Наметить расположение петлей
Р
2
Лекало, мел
Выполнить петли на шлице верхней половинке
рукава
С
3
9558 - 3139/Е3/2/24 фирма «Пфафф» (Германия)
Стачать нижний шов рукава
М
3
Brother S-6200A (Германия)
Обработать срез нижнего шва рукава косой бейкой
М
3
Brother S-6200A+ Golden
Eagle А-10 (Германия)
Заутюжить припуск нижнего шва рукава на нижнюю
часть рукава
У
3
СS-394 КЕ+1392 «Паннония» Венгрия
Притачать подгибку низа рукава отделочной
строчкой
С
3
Gemsy GEM 2000S-1М с двумя горизонтальными челноками
(Китай)
Пришить пуговицы на шлицу нижней части рукава
С
3
3306 - 24/01 В + ЕАСг Мопо фирма «Пфафф»
(Германия)
Итого
пиджак мужской спортивный обработка
Для выявления влияния той иной технологической операции на
формирование качества узла изделия выбранным методом обработки целесообразно
применять экспертный метод.
экспертов, 5 операций.
Операции:
. Дублирование.
. Притачать стойку к верхнему воротнику.
. Обтачать нижний воротник верхним.
. Отделочная строчка.
. ВТО
и 4 S=(2+3):2=2,5
и 5 S=(4+5+6):3=5
Sn=ƩXi=(5*(5+1)):2=15
Матрица рангов
Шифр экспертов
Ранговые оценки операции узла изделия
Х1
Х2
Х3
Х4
Х5
сумма
Т
1
4
2
1
3
5
15
0
2
3
2
1
4
5
15
0
3
4
3
2
5
1
15
0
4
1
4
2
5
3
15
0
5
3
5
1
2
4
15
0
Сумма рангов по операциям
15
16
7
19
18
75
15
Разность между суммой каждого фактора и средней
суммой рангов
0
1
-8
4
3
Разность в квадрате
0
1
64
16
9
165
Коэффициент конкордации =(12*165)/((25 (125-5) -
0)=1980/3000=0,66
Критерий Пирсона X2=(12*165)/((5*(5+1) -
0)=1980/150=13,2
В связи с тем, что табличное значение критерия Персона меньше
расчетного, можно с 95-ти процентной доверительной вероятностью утверждать, что
мнение экспертов относительно степени влияния технологических операций на формирование
качества узла одежды согласуется в соответствии с коэффициентом конкордации.
2.
Техническая зарисовка модели с обозначением рассматриваемых сечений сборочных
единиц
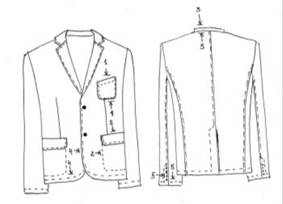
№1
Обработка накладного кармана
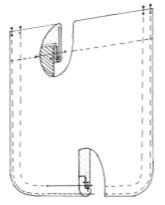
№2
Обработка нижнего прорезного кармана с листочкой и клапана
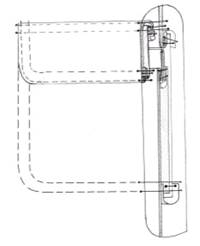
№3
Обработка воротника
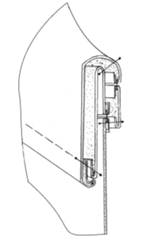
№4
Обработка борта
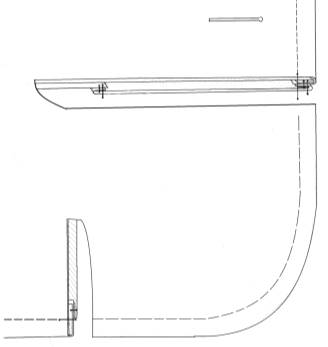
№5
Обработка нижнего среза рукава
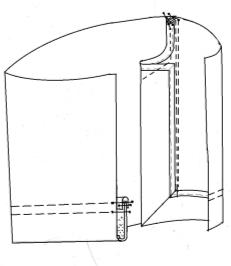
Таблица
1. Технологическая последовательность обработки нагрудного кармана
Таблица
2. Технологическая последовательность обработки клапана и нижнего кармана с
листочкой
Таблица
3 Технологическая последовательность обработки воротника
Таблица
4 Технологическая последовательность обработки края борта
Таблица
5 Технологическая последовательность обработки низа рукава
3.
Выполнение расчетов