Методичка: Холодильное технологическое оборудование
В торцовых стенах изолированного контура имеются окна для входа и выхода ленты грузового конвейера. Ширина окон соответствует ширине ленты, высота - толщине замораживаемого продукта. Лента грузового конвейера выходит из грузового отсека аппарата на длину, достаточную для установки формовочного автомата рис. 2. Он действует непрерывно: при ручной загрузке теста и фарша в бункер происходит автоматическая и безотходная штамповка изделий.
При движении конвейерной ленты барабаны вращаются и, прокатываясь по начиненным фаршем тестовым трубкам, штампуют изделия, которые на конвейере образуют несколько рядов.
Ячейки барабана имеют разделительные кромки необходимые для продавливания теста насквозь. При нормальном технологическом процессе получаются крепко склеенные изделия, расстояние между которыми равно 3 - 5 мм.
Перед штампующими барабанами установлен мучной бункер с ворошителем. Он имеет отверстия, через которые на проходящие под ним тестовые трубки с фаршем сыплется мука. Это предотвращает прилипание изделия к ячейкам барабана. Попадающая на тестовые трубки мука разравнивается двумя резиновыми скребками, укрепленными на бункере. Количество подаваемой муки регулируется шиберами. Мука и кусочки теста, прилипшие на барабаны, очищаются щеткой, установленной на вилке.
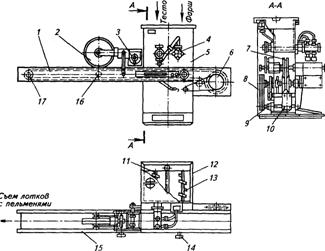
Рис. 2 - Устройство для изготовления пельменей: 1 - конвейер; 2- барабан;
3 - мучной бункер; 4 - ротационный насос; 5 - станина; 6 - ведущий барабан; 7 -
вариатор скоростей; 8 - кожух; 9 - электродвигатель; 10 - магнитный искатель;
11, 13 - шнеки; 12 - сдвоенный бункер; 14 - маховичок; 15 - рама конвейера; 16
- опорный ролик; 17- натяжной ролик
Отштампованные изделия подаются в зону предварительного охлаждения аппарата, где размещается нагнетательный канал прямоугольного сечения длиной 2,5 м с щелевыми соплами. Нагнетательный канал оборудован двумя шиберами, позволяющими регулировать количество подаваемого газообразного азота, который охлаждается жидким азотом, распыляемым в канале. Температура охлаждаемого газообразного азота, выходящего из щелевых сопел, - 120…- 130°С.
Жидкий азот из бака (рис. 3), расположенного вне аппарата, через
дроссельное устройство подается в коллекторы с форсунками (зона орошения),
снабжёнными специальными пинтами для регулирования подачи и распыления жидкого
азота. Для сбора избыточного жидкого азота установлен поддон, из которого он
перекачивается насосом в коллекторы с форсунками для повторного использования.
Далее замороженные изделия проходят зону выравнивания температуры и удаляются
из аппарата.
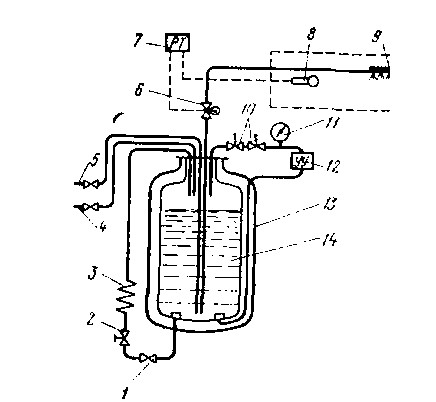
Рис. 3 - Принципиальная схема системы автоматической подачи жидкого азота
в криоморозильный аппарат: 1 - запорный вентиль подачи жидкого азота в
промежуточный испаритель; 2 - регулятор давления; 3 - промежуточный испаритель;
4 - запорный вентиль линии газосброса; 5 - запорный вентиль лини заправки
жидким азотом сосуда 14; 6 - электромагнитный вентиль; 7 - регулятор
температуры; 8 - датчик температуры: 9 - распылительный коллектор с форсунками;
10 - предохранительный клапан; 11 - манометр; 12 - указатель уровня; 13 -
наружный кожух сосуда с жидким азотом; 14 - внутренний сосуд с жидким азотом.
5. Методика расчёта криоморозильного аппарата для замораживания мелкоштучных пищевых продуктов жидким азотом
Методика расчёта криоморозильного аппарата для мелкоштучных пищевых продуктов рассматривается для полуфабрикатов типа пельмень.
При расчете криоморозильного аппарата необходимо определить:
· продолжительность пребывания продукта в криоморозильном аппарате;
· вместимость аппарата;
· площадь поверхности ленты или лотка конвейера и ее размеры;
· скорость движения конвейера;
· габаритные размеры аппарата;
· теплопритоки к аппарату.
· действительный массовый и удельный расходы газообразного азота;
· действительную скорость потока газообразного азота в зоне предварительного охлаждения.
В соответствии с принятой схемой аппарата предварительное охлаждение пельменей до криоскопической температуры и последующее их замораживание осуществляются в одном аппарате. Исходя из особенностей технологических процессов, полагаем, что в аппарате имеются зоны предварительного охлаждения, замораживания и выравнивания температуры продукта.
Принято, что в зоне предварительного охлаждения продукт охлаждается до средней температуры, равной криоскопической.
Удельное количество теплоты, отводимой от 1 кг продукта в криоморозильном
аппарате, определяют по формуле:
qз
= qз1 + qз2,кДж/кг
где: qз1 - удельное количество теплоты, отводимой от 1 кг продукта в зоне предварительного охлаждения;
qз2 - удельное количество теплоты, отводимой от 1 кг продукта в зоне замораживания, определяют по уравнению.
Удельное количество теплоты, отводимой от 1 кг продукта в зоне
предварительного охлаждения, qз1 находят по формуле:
qз1 = co (t1 +
tкр), кДж/кг
где: co - удельная теплоемкость охлажденного продукта, Дж/(кг К);
t1, tкр - начальная и криоскопическая температуры, °С.
Удельное количество теплоты, отводимой от 1 кг продукта в зоне
замораживания, qз2 определяют по уравнению:
qз2 = L Wi
w1i Ki + c3 (tкр
+ t2), кДж/кг
где L - удельная теплота льдообразования, Дж/кг (L =335200 Дж/кг);
w1i - доля вымороженной влаги в мясе или тесте;
Ki - доля мяса или теста в продукте;
с3 - удельная теплоемкость замороженного продукта, Дж/(кг·К);
tкр,t2 - криоскапическая и конечная температуры, °С;
Wi - количество воды в килограмме продукта, кг.
Для пельменя или вареника доля наполнителя (мяса, рыба, творога и т.д.) K1=0,5 и теста K2 =0,5. Количество содержащейся в каждом из этих составляющих продуктов воды W1=0,75 и W2 =0,45. Доля вымороженной влаги w11 = w12= 0,8.
При средней температуре теплоотводящей среды в процессе замораживания tс = - 10°С удельная теплоемкость продукта.
Теплоприток
от продукта при замораживании определяют по уравнениям:
Q2 = G1 · qз, кДж
где qз - удельное количество теплоты, отводимой от 1 кг продукта, Дж/кг;1 - производительность аппарата, кг/с.
или
Q2 = G1·[со · ( t1
- tкр)+ L·W·w+с3·( tкр - t2)], Дж
где со, с3 - удельные теплоёмкости продукта, соответственно, охлаждённого и замороженного, Дж/кг К;
t1, t2, tкр - температуры продукта, соответственно, начале, конце процесса замораживания, а также в период льдообразования, оС;
W - относительное содержание воды в продукте, доли единицы;
w - относительное количество вымороженной воды, доли единицы.
Удельный теплоприток можно также определять, как разность энтальпий продукта в начале и в конце процесса замораживания (табл.1).
Удельную
холодопроизводительность жидкого азота qN2 складываемую из удельной теплоты его парообразования и
теплоты нагрева пара от сухого насыщенного до перегретого, при tух= - 30оС определяют по формуле
qN2 = r + cN2 (tух - tо), кДж/кг
где tух.,t0 - температуры уходящего и кипящего азота, °С.
r - удельная теплота парообразования жидкого азота, Дж/кг (при tо = 196°С, r = 197600 Дж/кг);
cN2 - удельная теплоемкость газообразного азота (при средней темпе-ратуре tc и атмосферном давлении Р = 105 Па находят по таблице П2), Дж/кг·К.
Расход
жидкого азота
GN2
= Q2 / qN2, кг/с
Удельный расход жидкого азота на 1 кг замораживаемого продукта
N2 = GN2 / G1,
кг/кг
Объемный расход газообразного азота
VN ух. = GN2 · vух, м3
где vух - удельный объем уходящего из аппарата газообразного азота при температуре tух и атмосферном давлении Р = 105 Па находят по таблице П2, м 3 /кг.
При отсутствии рециркуляции азота (в зоне предварительного охлаждения
аппарата) необходимое для циркуляции потока живое сечение fm, обеспечивающее заданную скорость
движения газообразного азота в аппарате, находят из зависимости
fm = VN2ух / w, м2
где w - скорость движения газообразного азота в зоне охлаждения.
Ширину ленты конвейера криоморозильного аппарата Вл принимаем
равной 0,6 м. При удельной нагрузке продукта gf = 8 кг/м2 порозность слоя
составит:
 = 1 - gf /

где g - плотность продукта;
gf - удельная нагрузка продукта (gf = 8 кг/м2);
 - толщина
продукта.
Тогда живое сечение для прохода
газообразного азота в слое продукта
fж = Вл ,м2
Необходимая
высота канала от ленты до верхней образующей ограждения аппарата
H1k = + ( fm -
fж)/ Вл,
м
Действительное
живое сечение канала
fж д = Вк H1k
- fж, м2
Тепловая
нагрузка зоны предварительного охлаждения криоморозильного аппарата
Qо = G' qз1, кДж
Температуру
газообразного азота, поступающего в зону предварительного охлаждения,
определяют из теплового баланса
tх = tух - Qo / GN2 cp, °С
Средняя
температура насыщенного пара в зоне предварительного охлаждения
tс1 = (tух - tх)/2, °С
Действительная
средняя скорость газового потока в зоне предварительного охлаждения аппарата
при среднем удельном объеме газообразного азота vcp (vcp находят при температуре tух и атмосферном давлении Р = 105 Па по
таблице П2), м 3 /кг.
wд1 = GN2 · vcp / fж
д, м/с
Продолжительность
охлаждения продуктов в зоне предварительного охлаждения криоморозильного
аппарата состоит из двух периодов: первый - до регулярного режима и второй -
регулярный режим:
 1 = н +р, с
н - продолжительность охлаждения первого периода, с;
р - продолжительность охлаждения второго периода, с.
Продолжительность
охлаждения первого периода н находят из зависимости, аналогичной зависимости:
 ,
где Fо - число Фурье, Fo=0,04;
Rν - эквивалентная толщина продукта, м;
ап - температуропроводность продукта, ап =11,З · 10-6, м2/с.
Эквивалентную
толщину продукта определяют по уравнению
Rv = vп
/ Fп, м
где vп - объем продукта, м3.
Если
принять, что пельмень имеет ферму прямоугольного бруса, то vп
= lп bп п, здесь lп bп п - длина,
ширина и толщина продукта (табл. П.5).
Площадь
поверхности продукта
Fп= 2 (lп bп
+ bп п + lпп), м2
Продолжительность
охлаждения продукта во втором периоде находят из зависимости
р =  ,с
Среднюю
температуру пельменя к моменту начала второго периода (регулярного режима)
определяют по формуле
 ( t1
- tc ) + t н, °С
Безразмерную
среднюю температуру пельменя для первого периода охлаждения находят из
зависимости
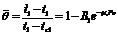 , °С
При
Fo=0,04 это уравнение имеет следующее значение
постоянных:  =0,71 и В1= 0,994.
Темп
охлаждения m находят из зависимости
 ,
где Кn - число Кондратьева
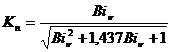 ,
где
число Вi рассчитывают по зависимости
 ,
Где α - коэффициент теплоотдачи от поверхности продукта к теплоотводящей среде, Вт/м2 К;
 р - коэффициент теплопроводности от продукта, Вт/м К.
Коэффициент
теплоотдачи от продукта к газообразному азоту находят из зависимости:
 ,
где λ - теплопроводность азота, Вт/м·К; Nu - критерий Нуссельда.
Критерий Нуссельда для азота циркулирующего в зоне предварительного охлаждения, находят из уравнения подобия вида
Nu = 0,0296 Re0,8Рr0,43
Число
Рейнольдса, входящее в уравнение, определяют по зависимости вида
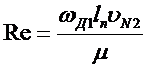
где
 N
- плотность газообразного азота, кг/м3;
λ - теплопроводность газообразного азота, Вт/(м·К); Рr - Число Прандтля.
Все значения находятся по таблице П2 при tc1 и Р = 105 Па.
Теплоприток
при холодильной обработке продукта в зоне замораживания находят из зависимости:
Q''2 =
G' qз2, Вт.
Удельное
количество теплоты, воспринимаемой азотом, определяют по формуле
q11N2 = c11p (tx - tx1),
где c11p - удельная теплоемкость (при средней температуре газообразного азота, равной tср = (tx - tx1)/2) находят по табл. П2, Дж/кг К; tx - температуру газообразного азота, поступающего в зону предварительного охлаждения, °С; tx1 -температуру газообразного азота на выходе из зоны предвари тельного охлаждения, °С.
Температура
газообразного азота на выходе из зоны предварительного охлаждения определяют из
зависимости: