Контрольная работа: Математическое моделирование плоскостности тонколистового проката
Математическое моделирование плоскостности тонколистового проката
Математическое моделирование
плоскостности тонколистового проката
1. Формирование плоскостности тонколистового проката
прокат тонколистовой плоскостность
Наиболее сложным с точки зрения управления является один из основных геометрических показателей качества тонколистового проката - плоскостность.
Плоскостность полосы главным образом зависит от изменения поперечного профиля и формируется при перераспределении продольных остаточных напряжений по ее ширине практически на всех основных агрегатах листопрокатного цеха.
Рассмотрим подробнее процессы формирования плоскостности холоднокатаных полос (листов) достаточно сложные для математического моделирования и поэтому представляющие на наш взгляд наибольший интерес для специалистов данной области металлургии.
Для лучшего понимания представленных ниже результатов читателю целесообразно сначала ознакомиться с работами [1-7, 96, 108-110 и др.], в которых подробно проанализированы процессы формирования плоскостности полос на прокатных станах, рассмотрены ее характеристики и характеристики поперечного профиля, определена их взаимосвязь, приведены основные методы контроля и регулирования и т.п.
Необходимо отметить, что представленные в данной главе результаты существенно отличаются от результатов работ [1-7, 96, 108-110 и др.], которые носили в какой-то степени фрагментарный характер, т.к. включают логически взаимосвязанную последовательность математических моделей, построение которых основано на комбинировании различных методов моделирования. При этом авторы не остановились только на построении моделей, а алгоритмизировали их и разработали оригинальный метод управления плоскостностью полос в листопрокатном цехе.
Исследования показали, что вид и характеристики неплоскостности полос на выходе агрегатов существенным образом влияют на последующую технологию и качество готового проката (в том числе и плоскостность). Поэтому управление плоскостностью полос должно производиться по мере прохождения металла по технологической цепи цеха с учетом предыстории формирования ее характеристик на предыдущих агрегатах.
Процесс формирования плоскостности полос на участках (агрегатах) технологической цепи производства, на которых претерпевают определенные изменения поперечный профиль полос и характеристики неплоскостности в цехе холодной прокатки, можно представить в виде схемы (рис. 1) [108]. Рассмотрим ее.
Стан горячей прокатки (СГП)
Формируются поперечный профиль (dН), амплитуда (A1), период (T1), показатель (П1=А1/Т1) неплоскостности и эпюра остаточных напряжений (ds1) горячекатаных полос.
Непрерывный травильный агрегат (НТА)-машина правки (МП)
Если в линии установлена ролико-правильная машина (РПМ), то происходит изменение соотношения между характеристиками фактической неплоскостности (A2 и T2) при незначительном изменении эпюры остаточных напряжений (ds2), если же установлена машина правки растяжением (МПР), то существенно уменьшается неравномерность распределения остаточных продольных напряжений по ширине полосы, т.е. улучшается плоскостность горячекатаных полос.
Стан холодной прокатки (СХП) (последняя клеть)
Формируются напряженно-деформированное состояние рулонов и характеристики фактической неплоскостности (A3, T3, П3) холоднокатаной полосы (после размотки полосы из рулона).
Агрегаты термообработки (АТО)
(АНО - агрегат непрерывного отжига, КП - колпаковые печи)
Изменяется поле остаточных напряжений (ds4) и характеристики неплоскостности полосы (A4, T4, П4) (после КП - при размотке на входе дрессировочного стана).
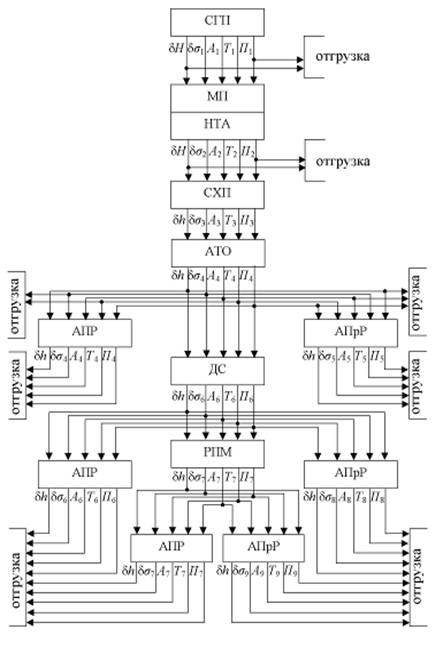
Рис. Схема формирования плоскостности полос в цехе холодной прокатки (обозначения в тексте)
Дрессировочный стан (ДС)
Перераспределяются остаточные напряжения (ds6) в дрессированной полосе и изменяются характеристики фактической неплоскостности (A6, T6, П6), поперечный профиль изменяется незначительно.
Ролико-правильная машина (РПМ)
Происходит перераспределение остаточных напряжений (ds7) и изменение характеристик фактической неплоскостности (A7, T7, П7) под действием знакопеременных напряжений изгиба.
Агрегаты продольной резки (АПрР)
Окончательно формируются характеристики неплоскостности полос (A5, T5, П5, A8, T8, П8, A9, T9, П9) и определяющее их поле остаточных напряжений (ds5, ds8, ds9).
Агрегаты поперечной резки (АПР)
Плоскостность существенно не изменяется.
Процессы формирования характеристик неплоскостности полос в линии НТА (МПР), на прокатных станах (непрерывный и дрессировочный), на агрегатах термообработки (АНО и КП) и отделки (АПрР и АПР с РПМ) отличаются.
В машине правки растяжением происходит выравнивание длин отдельных продольных сечений полосы за счет дозированной пластической деформации, которая, в свою очередь, вызывается двумя видами напряжений: изгибающими и растягивающими [7].
На прокатных станах косвенная характеристика неплоскостности эпюра внутренних продольных остаточных напряжений образуется в результате неравномерности пластической деформации по ширине полосы и в силу известных специфических эффектов (один из них - эффект “самовыравнивания”), неоднократно подтвержденных на практике (см. например, [1 и др.]), не зависит от исходной эпюры напряжений.
В АНО изменение эпюры остаточных напряжений в полосе происходит в неразрывной связи с явлениями самопроизвольного уменьшения напряжений при неизменной общей деформации, т.е. определяется степенью их релаксации. Эпюра остаточных напряжений в отожженной полосе формируется за счет изменения соотношения между упругой и пластической деформациями в каждом продольном сечении по ширине полосы при термообработке (при этом сумма их всегда неизменна) и в значительной степени зависит от исходной эпюры напряжений в холоднокатаной полосе.
При отжиге рулонов в КП происходит также перераспределение по ширине полосы соотношений между существующей упругой и возникающей под действием режима термообработки пластической деформациями при неизменном поперечном профиле полосы.
Однако, в отличие от АНО, процесс релаксации полосы в плотно намотанном рулоне во многом определяется его напряженно-деформированным состоянием.
Полоса, обрабатываемая в РПМ, подвержена воздействию только напряжений изгиба.
При знакопеременном изгибе на плоских участках полосы возникает пластическая деформация, а на неплоских - полоса деформируется упруго. Посредством РПМ можно уменьшить неплоскостность небольшой величины.
Таким образом, весь процесс формирования плоскостности готовой продукции листопрокатных цехов согласно схеме на рис. 1 можно условно разделить на отдельные подпроцессы, протекающие на основных технологических агрегатах, на которых происходят существенные изменения характеристик поперечного профиля и плоскостности полосы.
Математическое моделирование необходимо начинать с установления характерных для каждого изучаемого подпроцесса свойств, отношений и закономерностей и, если это возможно, устранения всех второстепенных, несущественных явлений.
Затем переходить к последующим этапам построения математических моделей.
В соответствии с этой схемой построены математические модели формирования
различных характеристик неплоскостности полос, описание и обоснование
адекватности которых приведены ниже.
2. Математическое моделирование плоскостности полос при правке
растяжением
Машины правки растяжением включают в состав непрерывных травильных агрегатов (НТА) не только для механической обработки полос и удаления окалины, но и для улучшения плоскостности полос. Последнее способствует более полному удалению раствора с поверхности полосы в отжимных роликах (при этом увеличивается срок службы отжимных и транспортных роликов и уменьшаются потери кислоты); стабилизации процесса травления (уменьшается вероятность поперечного смещения полосы); повышению стойкости ножей (уменьшается "волнистость" полос и облегчается образка кромок); упрощению заправки полос в стан и т.д. [8].
Из схемы напряженного состояния полосы при правке растяжением следует, что в процессе правки в полосе создаются два основных вида напряжений [7] (рис.2):
напряжение изгиба - sИ, создаваемое правильными роликами;
напряжение растяжения - sР, создаваемое натяжными станциями.
Рис. 2. Схема изгиба полосы при правке растяжением:F - натяжение, остальные обозначения в
тексте
Все остальные возможные напряжения будем считать несущественными по сравнению с указанными и исключим их из дальнейшего анализа.
Постановка задач
Первая задача (технологическая). Заданы входные величины: размеры, материал и характеристики неплоскостности горячекатаной полосы (переменные); диаметры роликов и мощность натяжных станций машины правки растяжением (константы). Необходимо определить выходные величины - новые характеристики неплоскостности полосы после правки с заданной настройкой МПР (контролируемый процесс).
При необходимости задача может быть сформулирована иначе. Необходимо определить усилие растяжения полосы (при заданных диаметрах роликов), достаточное для исправления неплоскостности горячекатаной полосы (управляемый процесс).
Вторая задача (проектная). Заданы входные величины: диапазоны изменения размеров, сортамента и характеристик неплоскостности горячекатаной полосы, характерные для данного листопрокатного цеха. Необходимо определить параметры МПР - диаметры роликов и усилие растяжения (мощность натяжных станций).
При построении модели использовали структурную идентификацию; это обусловлено относительно небольшим числом основных взаимосвязанных величин, отсутствием второстепенных связей, шумов и достаточной простотой применяемых формул.
В работе [7] приведены формулы для определения напряжения изгиба sИ, создаваемого правильными роликами, и растягивающего напряжения sР, создаваемого натяжными станциями МПР.
Модифицированная формула для расчета напряжения изгиба приведена ниже:
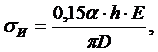 (1)
где a - угол между концами полосы, рад;
h - толщина полосы, мм;
E - модуль Юнга для материала полосы, МПа;
D - диаметр правильного ролика, мм.
s Р =s Т - s И, (2)
где s Т - предел текучести материала полосы, МПа.
При неплоскостности, возникающей в результате неравномерности распределения остаточных продольных напряжений по ширине полосы и превышения максимальным остаточным напряжением сжатия sсж критического напряжения устойчивости sкр, формулу (2) целесообразно несколько видоизменить.
Это изменение обусловлено тем, что для полного выравнивания в полосе необходимо создать такое напряжение, которое превышало бы предел текучести материала на величину максимального остаточного напряжения растяжения s +. Тогда условие полного выравнивания полосы можно представить как
s Р + s И =s Т + s +, (3)
отсюда
s Р =s Т + s + - s И, (4)
Величину s + можно определить из условия равновесия эпюры остаточных продольных напряжений [1]: S + = S - (рис. 3).
Принимая, что в первом приближении эти площади соответственно равны:
) для краевой неплоскостности (рис. 3 а)
S + » s + × b, 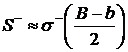 .
)
для некраевой неплоскостности (рис. 3 б)
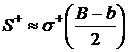 , S
- » s - ×
b.
) для односторонней краевой (рис. 3 в)
+
» s + ×
(В/2), S -
» s - ×
(В/2).
После простых преобразований получаем:
1) для краевой неплоскостности
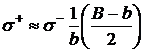 ; (5)
) для некраевой неплоскостности
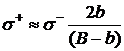 ; (6)
Рис. 3. Различные виды эпюр остаточных продольных
напряжений в полосе:а) краевая неплоскостность; б) некраевая неплоскостность; в)
односторонняя краевая неплоскостность; у - координата по ширине В полосы;
b - участок по ширине полосы; s (у) - остаточные продольные
напряжений по ширине полосы (остальные обозначения в тексте)
) для односторонней краевой
s + » s -. (7)
Максимальное значение напряжения сжатия находим по формуле, полученной
после преобразования (2.37) [1]:
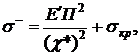 (8)
где
 , МПа, n - коэффициент Пуассона материала полосы;
 , А,
Т - максимальные значения амплитуды и периода неплоскостности полосы,
мм;
c*=1/c, c - коэффициент, зависящий от вида распределения амплитуды по длине полосы (c = p2/4 - для синусоидального распределения) [1].
Значения c*
для различных типоразмеров полос и видов неплоскостности приведены в табл. [1].
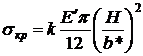 , (9)
где k - коэффициент, учитывающий вид неплоскостности (для краевой k »50, для некраевой k »100); Н - толщина полосы, мм; b* - ширина неплоского участка полосы - для широких полос (В ³ 1000 мм) и b* - ширина полосы (при В < 1000 мм).
В отличие от [9] в формулу (8) внесены изменения, подтвержденные многочисленными экспериментальными замерами характеристик неплоскостности различных типоразмеров полос и последующими сопоставлениями их с эпюрами удельных натяжения [1].
Полученные формулы (1)-(9) позволяют перевести качественные зависимости, описанные в постановке задач, в точные количественные. Ниже приведены некоторые примеры поставленных задач.
Задача 1
Заданы: горячекатаная полоса размером 2,5´1100 мм из стали марки 08Ю (s Т=230 МПа), имеющая краевую симметричную неплоскостность со следующими характеристики: А=20 мм, Т=800 мм, b =700 мм (см. рис. 3 а).
Определить усилие растяжения, достаточное для исправления неплоскостности горячекатаной полосы, если диаметр правильного ролика 200 мм, угол между концами полосы - p.
Решение
Рассчитываем напряжения изгиба sИ по (1)
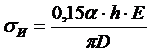
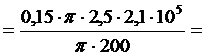 393,75
(МПа).
.
Рассчитываем остаточные напряжения сжатия по (8)

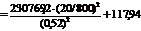 =651,34
(МПа),