Контрольная работа: Математическое моделирование плоскостности тонколистового проката
c*=0,52 согласно
табл. 1 [1],

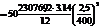 =117,94
(МПа).
.
Рассчитываем остаточные напряжения растяжения по (5)
 =
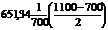 =186,10 (МПа).
. Напряжение растяжения, достаточное для исправления неплоскостности горячекатаной полосы, рассчитываем по (4)
s Р =s Т + s + - s И = 230 + 186,10 - 393,75 = 22,35 (МПа).
Усилие растяжения равно
Т Р =s Р × Н × В =22,35 × 2,5 × 1100 = 61 462,5 Н = 61,46 (кН).
Задача 2
Заданы: горячекатаная полоса размером 2,3´900 мм из стали марки 08Ю (s Т=230 МПа), имеющая некраевую неплоскостность со следующими характеристики: А=10 мм, Т=1000 мм, b=550 мм (см. рис. 3 б).
Определить усилие растяжения, достаточное для исправления неплоскостности горячекатаной полосы, если диаметр правильного ролика 150 мм, угол между концами полосы - p.
Решение
Рассчитываем напряжения изгиба sИ по (1)
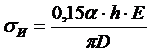
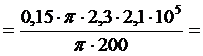 483
(МПа).
.
Рассчитываем остаточные напряжения сжатия по (8)
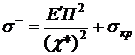
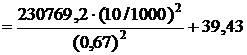 =90,84
(МПа),
c*=0,67 согласно
табл. 1 [1],
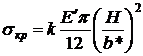
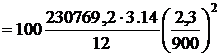 =39,43
(МПа).
3.
Рассчитываем остаточные напряжения растяжения по (6)
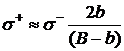
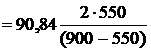 =285,50
МПа.
. Напряжение растяжения, достаточное для исправления неплоскостности горячекатаной полосы, рассчитываем по (4)
s Р =s Т + s + - s И = 230 + 285,50 - 483 = 32,5 (МПа).
Усилие растяжения равно
Т Р =s Р × Н × В =32,5 × 2,3 × 900 = 67 275 Н = 67,28 (кН).
Задача 3
Заданы: горячекатаные полосы размером 2,0´1000 мм, 2,0´1200 мм, 3,0´1000 мм, 3,0´1200 мм из стали марки 08Ю (s Т=230 МПа) имеют краевую симметричную неплоскостность со следующими характеристики: А=20 мм, Т=800 мм (см. рис. 2 а); ширина неплоского участка 150 мм, угол между концами полосы - p.. Максимальное усилие растяжения 270 кН.
Определить диаметры правильных роликов, при которых происходит исправления неплоскостности горячекатаных полос.
Решение
Диаметры правильных роликов найдем, преобразовав (4) и выразив из sИ нужную нам величину D
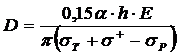 .
2. Рассчитываем остаточные напряжения сжатия по (8) для каждого типоразмера
,0´1000 и 2,0´1200 мм
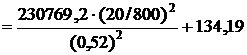 =667,59
(МПа),
c*=0,52 согласно
табл. 1 [1],
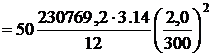 =134,19
(МПа).
,0´1000 и 3,0´1200мм
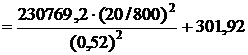 =835,32
(МПа),
c*=0,52 согласно
табл. 1 [1],
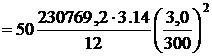 =301,92
(МПа).
. Рассчитываем остаточные напряжения растяжения по (5) для каждого типоразмера
,0´1000 мм
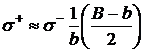 =
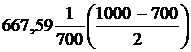 =143,05 (МПа).
,0´1200 мм
=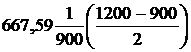 =111,26 (МПа).
,0´1000 мм
=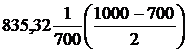 =179,00 (МПа).
,0´1200 мм
=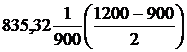 =139,22 (МПа).
. Найдем диаметры правильных роликов для каждого типоразмера
,0´1000 мм
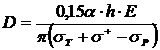
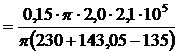 =264,65
(мм),
s Р = Т Р / (Н × В) =270000/ (2,0 × 1000) = 135 (МПа).
,0´1200 мм
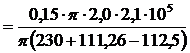 =275,39
(мм),
s Р = Т Р / (Н × В) =270000/ (2,0 × 1200) = 112,5 (МПа).
,0´1000 мм
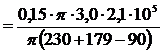 =296,24
(мм).
s Р = Т Р / (Н × В) =270000/ (3,0 × 1000) = 90 (МПа).
,0´1200 мм
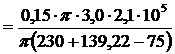 =321,19
(мм),
s Р = Т Р / (Н × В) =270000/ (3,0 × 1200) = 75 (МПа).
В качестве окончательного принимаем D=Dmin»265 мм.
3.
Математическая модель плоскостности холоднокатаных полос
При математическом описании процесса важную (а может быть и главную) роль играет правильное представление взаимосвязи характеристик поперечного профиля полосы и эпюры остаточных продольных напряжений, а также характеристик эпюры и фактической неплоскостности. Причем поперечный профиль и эпюра продольных напряжений (при приложении натяжения - эпюры удельных натяжений) в деформированной полосе формируются в неразрывной взаимосвязи друг от друга в результате взаимодействия с очагом деформации, а характеристики фактической неплоскостности формируются окончательно только после снятия внешней нагрузки (натяжения) на достаточном удалении от очага пластической деформации под действием образовавшегося в полосе поля остаточных продольных напряжений.
Механизм этого взаимодействия рассмотрен на примере деформации полосы в произвольной клети j многоклетевого прокатного стана.
Для стана холодной прокатки сделаем следующие допущения: деформация в очаге плоская, вне очага деформации - упругая; в полосе присутствуют только "скрытые" классы неплоскостности [1].
Процесс горячей прокатки, а также некоторые частные случаи холодной прокатки (например, прокатка полосы с локальными утолщениями, изменения условия смазки на узких, соизмеримых с длиной очага деформации, участках полосы и пр.) плохо согласуются с первым допущением. Это будет учтено в общепринятой форме в окончательном варианте формулы (см. ниже).
По аналогии с работой [1] представим полосу в виде совокупности отдельных продольных сечений, упруго связанных между собой и подчиняющихся вне очага деформации закону Гука [1]. Правомочность подобного подхода подтверждена результатами работ [6, 69 и др.]
На рис. 4 приведена схема напряженно-деформированного состояния произвольного продольного сечения полосы в j-й клети многоклетевого прокатного стана.
Из схемы можно получить соотношения между указанными длинами и толщинами (допустим, что упругая деформация вдоль оси у отсутствует - продольные сечения упруго взаимосвязаны):
Вход клети j
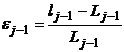 , отсюда lj-1= [1 + ej-1]×Lj,
аналогично
lj-1 (у)= [1 + ej-1(у)]Lj-1(у),
lj-1 = lj-1(у),
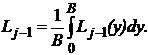
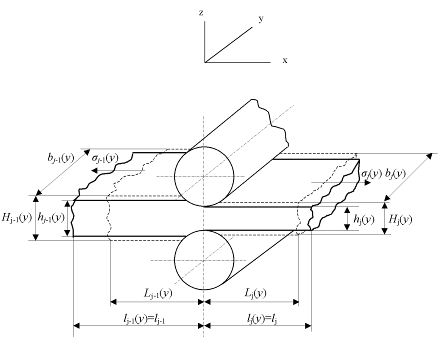
Рис. 4. Схема напряженно-деформированного состояния произвольного сечения
полосы в j-й клети многоклетевого стана холодной прокатки:x, y, z - оси
координат, направленные по длине, ширине и толщине полосы; Hj-1(y),
Hj(y), hj-1(y), hj(y), Lj-1(y), Lj(y),
lj-1(y), lj(y) - толщина и длина конечного отрезка
произвольного сечения на входе и выходе клети j при отсутствии
натяжения и под натяжением; j-1(y), j(y)
- удельное натяжение сечения полосы
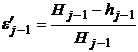 , отсюда hj-1 = [1 - e'j-1].Hj-1,,
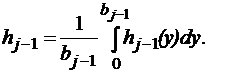
Выход клети j
lj = [1 + ej].Lj, lj(у) = [1 + ej(у)].Lj(у), j = l j(у),
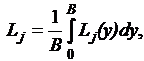
hj = [1 - e'j].Hj, hj(y)=[1 - e'j(y)].Hj(y),
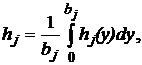
где ej-1, ej-1(y), ej, ej(y) - относительные упругие удлинения по оси Х полосы
и его продольного сечения под действием заднего Тj-1 и переднего Тj, натяжения;
e'j-1, e'j-1(y), e'j, e'j(y) - относительные упругие деформации (сжатия) по оси Z полосы и ее продольного сечения под действием натяжений Тj-1 и Тj, (утяжка);
bj-1(y), bj(y) - ширина продольного сечения полосы на входе и выходе из клети j; В - ширина полосы (причем bj-1(y) ¹ bj(y)).
В соответствии с условием постоянства объема при необратимой деформации можно записать:
j-Hj-1 = Lj.Hj,
Lj-1(y)×Hj-1(y)×bj-1(y)= Lj(y)×Hj(y)×bj(y)
отсюда определим коэффициент вытяжки для продольного сечения и полосы в целом:
lj = Hj-1/Hj = Lj/Lj-1; (10)
lj(y) = Lj(y)/Lj-1(y)
= Hj-1(y)×bj-1(y) / Hj(y)
×bj(y).
С учетом приведенных выше формул получаем:
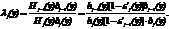 (11)
С другой стороны
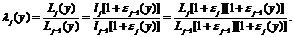
С
учетом (10)
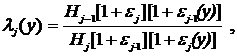
подставляя
вместо Нj-1 и Нj соответственно hj-1/[1-e'j-1]
и hj/[1-e'j], получаем:
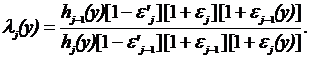 (12)
Из формул (11) и (12) получаем
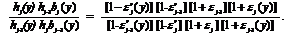 (13)
Преобразуем
правую часть уравнения (13), применяя правило разложения в степенные ряды
функций типа (1 x)-1= 1
 x+x2x3+x4 ...(при |х|<<1), проведем ряд упрощений и
замен, которые достаточно подробно проанализированы в работе [1]; в итоге
получаем формулу для расчета распределения удельных натяжений по ширине полосы
на выходе j-й клети прокатного стана:
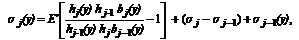 (14)
где E'= Е/(1+n), Е - модуль Юнга, n - коэффициент Пуассона;
sj-1, sj - средние значения удельных
натяжений по ширине полосы на входе и выходе j-ой клети;
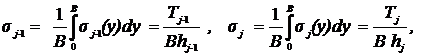
sj-1(y), sj(y) -удельные натяжения в продольном сечении на входе j-й клети;
Tj-1, Tj - общий уровень (усилие) натяжения полосы.
Формулу (14) можно представить в отклонениях:
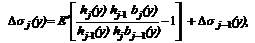 (15)
Обозначим отношение bj(y)/ bj-1(y)
через b перепишем
формулу (15) в виде:
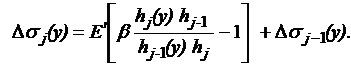 (16)
Величина коэффициента b может быть больше единицы только в случае, когда ширина рассматриваемого продольного участка полосы соизмерима с длиной очага деформации. Приблизительную оценку величины b можно сделать, используя известные формулы для расчета уширения полосы при холодной прокатки (см., например, [10, 11 и др.]). Не приводя результатов достаточно простых вычислений, укажем, что с высокой степенью достоверности коэффициент b лежит в пределах от 1 до 1,2.
Большие значения коэффициента следует использовать только в случае, когда создаются условия для локализации пластической деформации на отдельных узких участках по ширине полосы и возникает благоприятная ситуация для поперечного течения металла (наличие локальных утолщений, локальный износ валков, локальный разогрев валков из-за засорения сопел коллектора, подающих охлаждающую жидкость и пр.).
Анализ формул (15) и (16) позволил выявить определенные закономерности взаимодействия натяжений и поперечного профиля полосы [1]. Изменение обжатия произвольного продольного сечения приводит к соответствующему изменению его толщины hj(у) и, как следствие этого, на этом участке изменяется натяжение sj(у).
Так увеличение обжатия приведет к уменьшению hj(y) и уменьшению натяжения как на входе клети - sj-1(y), так и на выходе клети sj(y). В свою очередь через натяжение sj-1(y) возмущение передается в (j-1)-ую клеть. При уменьшении натяжения на этом участке величина обжатия уменьшается и увеличивается толщина продольного сечения hj-1(y). Теперь уже эта толщина подвергается исходному большему обжатию, т.е. приращение обжатия как бы компенсируется соответствующим приращением толщины. Меньшая величина натяжения на выходе j-ой клети sj(y) препятствует увеличению пластической деформации (обжатию) данного участка полосы, т.е. оказывает противодействие возникающего возмущения в j-ой клети стана, тем самым способствует увеличения толщины hj(y).
Увеличение толщины hj(y), происходящее в результате уменьшения натяжения и обжатия, в свою очередь приводит к увеличению натяжения sj(y). В этом заключается эффект "самовыравнивания" эпюры удельных натяжений в полосе при холодной прокатке на многоклетьевом стане. Эффект основан на действии "обратной связи" по натяжению, которая приводит к тому, что поперечный профиль полосы по мере прохождения полосы по линии стана остается геометрически подобным исходному поперечному профилю подката. Учитывая, что передача возмущения через натяжение, как указывалось выше, происходит практически мгновенно, то каждое изменение поперечного профиля полосы hj(y) в j-ой клети, вызывающее изменение эпюр удельных натяжений sj(y), в тот же момент времени как бы демпфируется возникающим изменением эпюры. Эффект "самовыравнивания" эпюры удельных натяжений необходимо учитывать при моделировании процесса формирования плоскостности холоднокатаных полос (см. [1] (2.18)).