Контрольная работа: Математическое моделирование плоскостности тонколистового проката
Еже один важный вывод, который следует из анализа формул (15) и (16), заключается в том, что эпюра удельных натяжений в полосе на входе в j-ую клеть, может не оказывать влияние на формирование эпюры удельных натяжений на выходе j-ой клети. Этот эффект объясняется тем, что изменение эпюры sj-1(y) вызывается изменением поперечного профиля hj-1(y). В формулах эти величины дают противоположный эффект: уменьшение hj-1(y), приводит к уменьшению величины sj-1(y), которая в свою очередь компенсирует первоначальное уменьшение hj-1(y). Этот вывод неоднократно подтвержден результатами экспериментальных исследований [1].
Полученные уточненные формулы совместно с описанием очага деформации и функцией изменения толщины полосы по ширине под действием станочной, тепловой профилировок валков, их неравномерного сплющивания и изгиба составили замкнутую систему уравнений, решений которой представлено в работе [1]. В данном случае при построении математической модели формирования эпюры остаточных продольных напряжений в холоднокатаной полосе (косвенной характеристики плоскостности) использован один из известных подходов - структурная идентификация. Однако, при анализе полученных результатов выявлена низкая степень точности вычислений (ошибка в некоторых случаях превышала 200%), не позволяющая зачастую не только количественно, но даже качественно прогнозировать плоскостность холоднокатаных полос. Связано это в первую очередь с необходимостью обеспечения очень высокой точности при расчетах изменения поперечного профиля (порядок ~10-3-10-5 мм), что очень трудно сопоставимо с практическими данными. Поэтому представилось целесообразным при построении модели использовать второй подход - экспериментальную (или параметрическую) идентификацию, когда модель строится путем обработки результатов непосредственных измерений. Тем более, что современные прокатные станы оснащены достаточно точными средствами контроля как функции отклика (эпюры удельных натяжений), так и управляющих воздействий (гидроизгиб и охлаждение валков), и режима прокатки.
Существенным недостатком данного подхода является ограниченность области применения математических моделей. Как правило, модель может использоваться только лишь на изучаемом объекте (в данном случае - прокатном стане). Однако, точность, надежность, простота и возможность использования математической модели для управления зачастую намного важнее для исследователей и специалистов-прокатчиков. В качестве примеров в данном разделе приведены математические модели процессов формирования плоскостности полос на станах холодной прокатки 2030 и 1400.
Стан 2030
Математическая модель формирования эпюры продольных остаточных напряжений в холоднокатаной полосе построена с использованием экспериментальной (параметрической) идентификации в результате обработки данных непосредственных измерений эпюры удельных натяжений s(у) (стрессометр, 6,5-130 кН), усилия гидроизгиба рабочих валков Fг (манометр, 0-180 бар (1,8 МПа)), усилия прокатки Р (датчик Брандта, 0-30 МН), перекоса рабочих валков в вертикальной плоскости DP (датчик положения, -5,000÷5,000 мм); скорости прокатки V (тахометр, 0-33 м/с), натяжения Т (тензоролик, 0-800 кН), расхода СОЖ DQ (расходомер, 0-5385 л/мин), станочной профилировки валков DD (пассометр, 0-10 мм).
Следует отметить, что при наличии исправно действующей измерительной системы (стрессометр) необходимость в практическом применении модели отпадает. Однако, в аварийных ситуациях, в случаях неисправности системы, в исследовательских целях и т.п. математическая модель может служить эффективным инструментом для стабилизации технологического процесса и получения заданных эпюр удельных натяжений в холоднокатаных полосах.
Значения
технологических факторов и средств регулирования плоскостности (СРП) 5-й клети
стана в ходе эксперимента изменялись в следующих диапазонах: толщина полосы h=0,5÷1,5 мм; ширина полосы B=1020÷1650
мм; гидроизгиб рабочих валков Fг=-80÷+95%
("-" - дополнительный изгиб,
"+" - противоизгиб); расход СОЖ DQ=-100÷+100%
(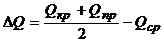 , Qкр, Qпр, Qср
- средние значения расхода охлаждающей эмульсии соответственно в крайней,
промежуточной и средней зоне распределительного коллектора); усилие прокатки Р=6÷17 МН; скорость прокатки V=1÷14 м/с; натяжение на моталке sм=20÷70 МПа; суммарная станочная профилировка рабочих валков
DDS=0,20÷0,70 мм; перекос рабочих валков в вертикальной плоскости DР =-50÷+20
% (DР= Рпр - Роб, Рпр и Роб
- относительное положение ГНУ со стороны привода и обслуживания; 10% изменения
перекоса соответствуют разнице усилий со стороны привода и обслуживания ~60
кН).
Для сжатого цифрового представления функций отклика - эпюр удельных натяжений s(у) использовали методику, основанную на аппроксимации их с использованием полиномов Лежандра. Подробно методика рассмотрена в работе [1].
С помощью метода наименьших квадратов (МНК) построены
многопараметрические зависимости коэффициентов Сk
аппроксимации эпюры удельных натяжений холоднокатаной полосы от технологических
воздействий, а также выбрана их оптимальная форма путем включения в модель
значимых факторов и их эффектов.
C1=0,55 - 1,48×10⁻⁴ DP3 + 0,74DP h
R=0,75, F=2,29, Soст=3,73. (17)
C2=14,987 + 1,76×10⁻⁵DQ 3 - 3,79×10⁻³P 3 - 6,90×10⁻² V 2 +
+ 2,04×10⁻² F V + 1,86×10⁻²DQ P,
R=0,86, F=3,97, Soст=8,33. (18)
C3=-1,12 + 2,79h + 1,25×10⁻⁴ DP3 - 0,62DP h,
R=0,58, F=1,52, Soст=4,99; (19)
C4=-8,67 + 3,93×10⁻³V 3 - 6,57×10⁻³ DQ V + 3,44×10⁻³ F P,
R=0,64, F=1,69, Soст=6,62. (20)
Таким образом, распределение удельных натяжений по ширине полосы можно оценивать по следующей зависимости [1]
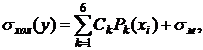 (21)
где у - координата по ширине полосы;
Рk(хi) - полиномы Лежандра;
sм - среднее удельное натяжение полосы на моталке, МПа;
xi - точки мест расположения датчиков измерения натяжения при нормировании ширины полосы к отрезку [-1,1], xi=-1+i.2/n, i=0, 1, ..., n.
Пример
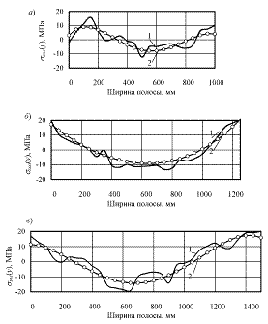
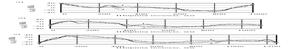
На рис. 5 показаны измеренные и рассчитанные эпюры удельных натяжений в
холоднокатаных полосах из стали марки 08Ю различных размеров. Значения
технологических факторов и результаты расчета по формулам (17)-(20)
представлены в табл. Средняя ошибка между измеренными и рассчитанными эпюрами
удельных натяжений в холоднокатаных полосах не превышает 8%, что говорит об
адекватности уравнений (17)-(20) и надежности используемой методики цифрового
представления распределенных величин.
Таблица Результаты расчета по (17)-(20)
h, мм
B, мм
Fг, %
Q, %
P, МН
V, м/с
P, %
C1
C2
C3
C4
а
0,64
1020
40
-33,79
7,83
4,50
-10
-4,04
9,84
4,51
-6,24
б
0,82
1240
85
-24,62
8,87
10,62
0
0,55
18,65
1,17
0,35
в
0,7
1480
28
57,17
14,69
8,93
11
6,05
21,48
-3,77
-7,81
При анализе экспериментальных данных на стане 2030 среднее удельное
натяжение полосы и значение станочной профилировки опорных валков были
исключены из дальнейшего рассмотрения ввиду того, что в процессе прокатки эти
параметры имели фиксированные значения.
Рис. 5. Измеренные и рассчитанные эпюры удельных натяжений в
холоднокатаных полосах для стана 2030:
2 - рассчитанная эпюра
Диапазон и погрешность измерений для исследуемых воздействий составляли:
эпюра удельных натяжений s(у), 2-150 кН (стрессометрический ролик); гидроизгиба рабочих
валков F - дополнительный изгиб 0-165 бар (0-100%), противоизгиб 70-165
бар (0-100%), 1,5% (манометр); усилие прокатки P, 0-26 МН, 1% (прибор
Kelk1400); скорость прокатки V, 0-900 м/мин, 1 м/мин (импульсные
датчики); натяжение полосы 0-0,3 МН, 1% (тензометр ASEA); толщина полосы h,
0,25-3,5 мм, 0,2% (микрометр FH-46K); станочная профилировка рабочих валков DD, 0-10 мм, 0,01 мм (пассометр).
Диапазон изменения значений технологических факторов и СРП 4-й клети
стана был следующий: толщина полосы h=0,4÷1,0 мм; ширина полосы B=1000÷1250
мм; гидроизгиб рабочих
валков Fг= -40 ÷ +30%; усилие прокатки Р=4÷12
МН; скорость прокатки V=6÷14
м/с; натяжение на
моталке sм=30÷120
МПа; перекос рабочих
валков в вертикальной плоскости DР =-0,504 ÷ -0,037 МН (DР= Рпр - Роб, Рпр и Роб
- усилие ГНУ со стороны привода и обслуживания). Расход СОЖ во всех зонах
распределительного коллектора устанавливали на максимальный уровень и при
эксперименте не варьировали.
Ниже приведены многопараметрические зависимости коэффициентов Сk
от технологических воздействий в оптимальной форме, построенные с помощью МНК.
C1= - 0,4108 + 18,7387 h
4 - 3,6514Р + 0,0015 Р4 - 12,5026 hР R=0,87, F=4,11, Soст=5,9.
(22)
C2=24,93 +
2,97×10⁻⁴ F3
- 3,04×10⁻³P4 +
0,4754 Р V - 1,46×10⁻³ V4,
R=0,86, F=3,84, Soст=15,14.
(23)
C3=-76,89 - 0,00129 Р4 +
51,5368 ln Р + 48,6638 hP , R=0,83,
F=3,21, Soст=9,58;
(24)
C4=-11,2599 + 1,8255Р2 +
0,0985V3- 2,57×10⁻⁴F3 - 3,3902VР, R=0,85,
F=3,60, Soст=11,36.
(25)
Пример
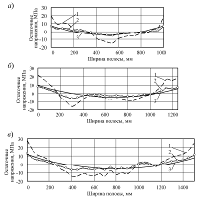
На рис. 6 показаны измеренные и рассчитанные эпюры удельных натяжений в
холоднокатаных полосах из стали марки 08Ю различных размеров. Значения
технологических факторов и результаты расчета по формулам (22)-(25)
представлены в табл. 2. Средняя ошибка между измеренными и рассчитанными
эпюрами удельных натяжений в холоднокатаных полосах не превышает 10%.
Таблица 2. Результаты расчета по формулам (22)-(25)
h, мм
B, мм
Fг, %
P, МН
V, м/с
P, %
C1
C2
C3
C4
а
0,5
1000
8,62
6,38
13,845
-0,159
-19,06
8,43
12,61 б
0,7
1100
-12,75
6,51
12,59
-0,09
-16,20
21,14
14,27
-14,65
в
0,4
1250
-30,05
8,75
12,908
-0,204
-22,07
12,21
23,36
-35,50
Рис. 6. Измеренные и рассчитанные эпюры удельных натяжений
в холоднокатаных полосах для стана 1400:
2 - рассчитанная эпюра
. Математическое моделирование плоскостности полос при термической обработке
В данном разделе представлена методика (схема) построения математических
моделей изменения плоскостности холоднокатаных полос при отжиге в колпаковых
печах. Процессы ее изменения при термообработке в агрегатах непрерывного
действия достаточно подробно рассмотрены, проанализированы и формализованы в
монографии [2], поэтому здесь не затрагиваются.
Процедуру построения модели целесообразно начинать с изучения объекта
(процесса), установления существенных свойств и выявления закономерностей.
При рекристаллизационном отжиге в колпаковых печах плотно намотанных
рулонов основное влияние на поле внутренних остаточных напряжений помимо режима
термообработки оказывает их напряженно-деформированное состояние, которое
зависит от общего уровня, характера распределения удельного натяжения по длине
и ширине полосы и класса неплоскостности.
Принято рассматривать три принципиально отличающихся класса
неплоскостности: "явная", "скрытая", "совместная"
[1].
При намотке полосы в рулон под натяжением образование неплоскостности
первого класса в принципе невозможно, т.к. она формируется только после полного
снятия внешнего напряжения (натяжения) при перераспределении внутренних
продольных остаточных напряжений.
В случае, когда величина среднего удельного натяжения недостаточна для
полной компенсации внутренних остаточных напряжений сжатия, в рулон
наматываются полосы с неплоскостностью третьего класса. В этом случае
напряженно-деформированное (смысл термина "деформированное" связан с
наличием в полосе упругих деформаций) состояние рулона формируется под
действием эпюры удельных натяжений, которая является следствием и отражением
эпюры остаточных продольных напряжений.
Однако, в этом случае в полосе остаются неплоские (искривленные) участки
с остаточными напряжениями сжатия (сжимающими остаточными упругими
деформациями), приводящие к образованию в рулоне локальных очагов,
закономерности изменения межвиткового давления в которых до сих пор не изучены
в необходимой степени. Установлено только, что эти участки являются источником повышенной
опасности и могут являться наиболее вероятной причиной сваривания витков
рулонов при отжиге в колпаковых печах и образования впоследствии дефектов
поверхности полос типа "полосы-линии скольжения", "пятна
слипания сварки" и т.п. [1,12 и др.].
Кроме того, наличие отдельных (локальных) неплоских участков в полосе (к
ним следует в первую очередь отнести "локальную неплоскостность") не
позволяет однозначно выявить закономерности или хотя бы с достаточной
вероятностью прогнозировать физические явления, которые происходят в полосе при
рекристаллизационном отжиге в колпаковых печах и приводят к изменению
неплоскостности холоднокатаных и формированию неплоскостности отожженных полос.
В случае, если среднее удельное натяжение полностью компенсирует
остаточные напряжения сжатия, то в рулон наматывается холоднокатаная полоса со
"скрытой" неплоскостностью (второй класс). Тогда
напряженно-деформированное состояние рулона в значительной степени определяется
и характеризуется видом эпюры удельных натяжений и ее изменениями по длине
полосы. Этот случай - наилучший.
Полоса в процессе прокатки и намотки в рулон находится под действием
внешнего напряжения (натяжения). Поэтому в рулоне остаточные напряжения
проявляются в форме усиления либо ослабления внешних напряжений, и, как
следствие этого, в различной интенсивности упругого растяжения отдельных
продольных сечений полосы. Избыточная энергия в упруго-деформированных областях
(в продольных сечениях с большими упругими деформациями) может уменьшиться
только за счет пластической деформации.
При рекристаллизационном отжиге, основным назначением которого является
разупрочнение наклепанного металла и получение заданной микроструктуры и
механических свойств, происходит также уменьшение остаточных напряжений
[13-15].
В наклепанной холоднокатаной полосе условный предел текучести достигает
очень высоких значений, величина же остаточных напряжений, даже алгебраически
складываясь с внешними напряжениями натяжения, существенно ниже. В этом случае
при отжиге происходит релаксация напряжений, которая развивается в отжигаемой
полосе путем ползучести при неизменной общей деформации и падающем напряжении.
Общая деформация отдельных упруго-взаимосвязанных продольных сечений полосы, на
которые можно условно разделить полосу, будет складываться из упругой и
пластической [14]:
eобщ(у)=eупр(у)+eпл(у)
где у - координата по ширине полосы.
Пластическое течение осуществляется перемещением ограниченного числа
легкоподвижных дислокаций, которые, тормозятся, встречаясь с препятствиями в
виде дислокационных сцеплений, дисперсионных частиц, границ зерен и т.п. Когда
легкоподвижные дислокации исчерпываются, происходит затухание ползучести, а
релаксация остаточных напряжений еще более способствует этому затуханию [14,
15].
Флуктуация тепловой энергии активизирует скольжение; с увеличением
продолжительности отжига (время выдержки при максимальной температуре) в
скольжение включаются менее подвижные и благоприятно расположенные дислокации.
Так при температурах выше 0,5 Тпл дислокации преодолевают
препятствия переползанием [14].
В общем случае при отжиге плотно намотанного рулона в колпаковой печи в
начале происходит достаточно быстро протекающее во времени уменьшение
остаточных напряжений за счет массового размножения и скольжения дислокаций,
затем этот механизм пластической деформации сменяется ползучестью, приводящей к
довольно медленной и затухающей во времени релаксации напряжений [14, 15].
Наилучший вариант релаксации напряжений при отжиге - медленный
постепенный рост пластической деформации при одновременном равном уменьшении
упругой. В этом случае линейные размеры в направлении действия остаточных
напряжений не изменяются.
Чем выше уровень исходных напряжений в сечении полосы, тем выше скорость
релаксации и опасность искажения формы, т.е. возникновения неплоскостности.
Условие постоянства общей деформации отдельных продольных сечений полосы
в рулоне при отжиге можно представить как
DeS(у)=0,
где DeS(у)=eSо(у)- -eSк(у)=[e упр o(у)+eпл o(у)] - [e упр к(у)+eпл к(у)]= [e упр o(у)- e упр к(у)]+[eпл o(у) -eпл к(у)]= = De упр(у)+Deпл(у),
где eSо(у), eSк(у), e упр o(у), eпл o(у), e упр к(у), eпл к(у) - общая, упругая и
пластическая деформация произвольного продольного сечения холоднокатаной
(индекс “о” - начальная) и отожженной (индекс “к” - конечная) полосы.
Тогда
DeS(у)= Deупр(у) - Deпл(у)=0 или De упр(у)= Deпл(у).
Для определения связи между напряжениями и деформациями используем
законом Гука для плоского напряженного состояния [1]. В результате допущений
того, что продольное сечение деформируется только в направлении действия
натяжения; деформация по ширине полосы e(х) бесконечно мала по сравнению с деформацией e(y) и ей можно пренебречь (e (х)=0), но при этом
необходимо учитывать взаимосвязь между отдельными продольными сечениями, т.е. s(х)¹ 0, получаем формулу, связывающую
остаточные продольные натяжения s(у) с относительными упругими деформациями e упр(у):
где
Е, n - модуль упругости Юнга и коэффициент Пуассона материала
полосы.
Изменение
остаточных напряжений в продольном сечении (у), которое происходит при
отжиге, можно определить по формуле:
Dsост(у)= sост. о(у)
- sост. к(у)=Е’[eупр. о(у) - eупр. к(у)]= =Е’Deупр(у)= - Е’Deпл(у)= Е’[eпл. к(у) - eпл. o(у)]
(26)
где sост.
о(у),
sост. к(у), eпл. о(у) - остаточные
продольные напряжения в продольном сечении холоднокатаной и отожженной полосы,
пластическая деформация продольного сечения в момент начала релаксации.
На стане холодной прокатки большинство полос наматываются в рулон со
"скрытой" неплоскостностью. Поэтому напряженно-деформированного
состояния рулона перед отжигом и в процессе отжига характеризуется не
фактической неплоскостностью полосы, а полем остаточных напряжений в рулоне.
Поэтому представляет интерес рассмотрение зависимости распределения продольных
напряжений в отожженной полосе от режима отжига и исходной (холоднокатаная
полоса) неравномерности удельных натяжений.
К основным факторам, под действием которых происходит релаксация
напряжений при отжиге в колпаковых печах можно отнести температуры нагрева и
выдержки, время нагрева, выдержки и охлаждения, начальный уровень напряжений в
рулоне.
Задача состоит в том, чтобы в зависимости от вида эпюры удельных
натяжений (начальных напряжений в каждом продольном сечении полосы) и режима
отжига определить эпюру продольных напряжений в отожженной полосе и
формирующиеся после ее размотки характеристики фактической неплоскостности.
Можно предположить, что механизм видоизменения остаточных напряжений по
ширине полосы в период нагрева-выдержки и охлаждения различен. Остаточные
напряжения в рулоне после отжига можно качественно представить в виде
функциональной зависимости [109]:
sост.к(у) =f[s хол(у),sН-В(у), sО(у)],
(27)
где sост.к(у), s хол(у) - остаточные напряжения в
продольном сечении у отожженной и холоднокатаной полосы соответственно,
МПа;
sН-В(у) - напряжения в период
нагрева-выдержки, МПа;
sО(у) - напряжения в период
охлаждения, МПа.
Количественно степень релаксации остаточных напряжений в произвольном
продольном сечении полосы можно оценить с помощью модифицированной формулы
(32), полученной после несложных преобразований формулы (3.17) [2]:
sост.к(у) =[sхол(у) + `sхол] [a1-b1(Tв1
+ 273,15)(20+lg tв1)] ´ ´[a2-b2 (Tв2 + 273,15)(20+lg tв2)]´[c-d(TО ср + 273,15)(20+lg tО)],
(28)
где
`sхол -
среднее удельное натяжение при намотке полосы в рулон, МПа; Tв1,
Tв2 - температура выдержки для 1-й и 2-й стадии отжига, °С; tв1 - время термической обработки от 400 °С до окончания 1-й стадии выдержки, час; tв2 - общее
время выдержки 2-й стадии, час; TО ср - средняя температура в
период охлаждения, TО.ср = (Tв2+400)/2,°С; tО - время от окончания периода выдержки до 400 °С, час; а1, b1, а2,
b2, с, d - эмпирические коэффициенты,
учитывающие размеры полос и марку стали, а1=1,2¸2,0, а2=1,4¸2,0, с=1,1¸1,8, b1=(0,95¸1,60)10-4, b2=(0,80¸1,20)10-4, d=(0,70¸1,10)10-4 По формуле (28) был произведен расчет остаточных продольных напряжений
отожженного металла различного размера в зависимости от начального
распределения продольных напряжений в полосе (эпюра удельных натяжений
холоднокатаной полосы) и технологических факторов отжига (температура отжига и
время отжига) [108]. Исходные данные для расчета представлены в табл. 3, а
результаты показаны на рис.7.
Таблица 3. Исходные данные для расчета
h, мм
B, мм
`sхол, МПа
Tв1, °С
tв1, ч
Tв2, °С
tв2, ч
TО.ср , °С
tО, ч
а1, ед
b1, 1/(К×ч)
а2, ед
b2, 1/(К×ч)
с, ед
d, 1/(К×ч)
а
0,64
1020
61,27
580
30
-
-
490
11
1,35
1,1×10⁻⁴
1
0
1,10
1,0×10⁻⁴
б
0,82
1240
60,98
600
32
-
-
500
13
1,40
1,3×10⁻⁴
1
0
1,27
1,0×10⁻⁴
в
0,7
1480
24,13
570
28
690
31
545
16
1,50
1,4×10⁻⁴
1,70
1,0×10⁻⁴
1,80
0,7×10⁻⁴
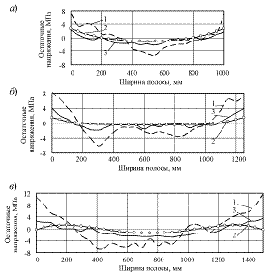
Рис. 7. Экспериментальная проверка адекватности модели формирования
остаточных напряжений в отожженных полосах: 1
- измеренная эпюра остаточных напряжений в холоднокатаных полосах, 2, 3
- рассчитанная и измеренная эпюры остаточных напряжений в отожженных полосах
соответственно, а) 0,64´1020 мм, б)
0,82´1240 мм, в) 0,7´1480 мм
Сопоставление рассчитанных по формуле (28) и
измеренных на дрессировочном стане характеристик неплоскостности отожженных
полос (фактических - амплитуда и период неплоскостности, косвенных -
распределений остаточных продольных напряжений в полосе на выходе
дрессировочного стана) показало, что средняя ошибка расчета не превышает 4-6%. Достаточно точное совпадение
результатов вычисления с измеренными значениями свидетельствует об адекватности
математической модели и позволяется сделать вывод о том, что она может
использоваться для оценки степени релаксации и изменения поля остаточных
напряжений в холоднокатаных полосах после отжига в колпаковых печах.
Характеристики фактической неплоскостности полос
можно определить после простых преобразований формулы (8), что аналогично
формуле (2.37) [1]:
где s - - максимальное значение напряжения
сжатия.
5. Математическое моделирование плоскостности полос при дрессировке
Большой объем экспериментальной информации о процессе формирования эпюры
удельных натяжений в дрессированных полосах, а также зашумленность процесса,
наличие большого числа случайных воздействий обусловили выбор метода построения
математической модели. Модель построена с помощью параметрической идентификации
результатов измерений технологических факторов [109]. В качестве функции
отклика принята эпюра продольных остаточных напряжений
sдр(у)=`sдр + Dsдр(у)
(`sдр - среднее удельное натяжение на
моталке, Dsдр(у) - отклонение удельных
натяжений от среднего значения по ширине полосы) (данные получены с помощью
системы стрессометр: точность ~1 МПа, диапазон изменения -100¸100 МПа). В качестве независимых
переменных выбраны управляющие воздействия, наиболее влияющие на процесс
формирования поля остаточных напряжений в дрессированной полосе. К ним отнесены:
усилие гидроизгиба рабочих валков Fг (манометр, 0-180 бар,
(1,8 МПа)), усилие дрессировки Р (манометр, проградуированный в единицах
силы, 0-20 МН), скорость дрессировки V (тахометр, 0-33 м/с), натяжение Т
(тензоролик, 0-800 кН), станочная профилировка рабочих валков DD (пассометр, 0-10 мм). Для учета напряженного
состояния поступающего на дрессировку отожженного металла в модель были
включены соответствующие коэффициенты аппроксимации эпюры продольных остаточных
напряжений отожженной полосы Сотж k, которые были
получены путем пересчета показателей ее фактической неплоскостности - амплитуды
и периода.
Модели построены с использованием МНК. Диапазоны изменения независимых
переменных следующие: толщина полосы h=0,5÷0,9 мм; ширина полосы B=1200÷1630
мм; коэффициенты
аппроксимации эпюры остаточных продольных напряжений отожженной полосы - Сотж2
=-21÷22
МПа, Сотж4
=-30÷35
МПа, Сотж6
=-22÷29
МН; гидроизгиб рабочих
валков Fг=-30÷+65; усилие дрессировки Р=1,0÷2,2
МН; скорость дрессировки
V=9÷15
м/с; переднее натяжение s1=62÷112 МПа; заднее натяжение s0=62÷97 МПа; суммарная станочная профилировка
рабочих валков DDS=0,00÷0,15
мм.
Полученные модели представлены ниже.
Сдр2= 19,6978 + 0,6910 Сотж 2+
31,1961 h + 0,0331B + 0,2828Fг + + 55,2265 D,6392P
2,94V, Sост=11,53,
F=4,09, R=0,87.
(30)
Сдр4= 155,407 + 0,4509 Сотж 4
0,1116B + 0,1443Fг 106,464 D22,019P 0,80171 2,16V, Sост=8,21, F=2,93, R=0,8
(31)
Сдр6 = -27,667 + 0,351 Сотж 6
0,033B + 0,121Fг ,614
D 1,62 V,Sост=5,39, F=2,85, R=0,80.
(32)
Распределение удельных натяжений по ширине дрессированной полосы sдр(у), по аналогии с формулой
(21), можно вычислить следующим образом:
Пример
Значения технологических факторов и результаты расчета по (30)-(32)
представлены в табл. 4. Измеренные и рассчитанные эпюры удельных натяжений в
дрессированных полосах показаны на рис. 8.
Таблица 4. Результаты расчета по (30)-(32)
Cотж 2
Cотж 4
Cотж 6
h,мм
B,мм
Fг,%
D, мм
P, МН
V,м/с
0, МПа
1, Мпа
Сдр 2
Сдр 4
Сдр 6
а
-8,11
-22,91
-8,27
0,8
1315
-10
0,1
1,3
13,83
72,34
76,52
-3,41
-16,61
-4,35
б
-16,84
1,77
1,00
0,9
1450
-10
0,03
1,8
14,17
68,97
67,97
-10,04
5,50
-2,12
в
-6,02
-13,83
7,87
0,8
1620
-20
0
2,1
13,17
69,52
68,60
-3,59
-14,82
4,15
Средняя ошибка между измеренными и рассчитанными эпюрами удельных
натяжений в дрессированных полосах не превышает 9%. Точность полученных
результатов достаточно высока для проведения инженерных расчетов остаточных
напряжений в дрессированной полосе по формулам (30-(36).
Рис. 8. Экспериментальная проверка адекватности модели формирования
остаточных напряжений в дрессированных полосах: 1 - рассчитанная эпюра остаточных напряжений в отожженных
полосах, 2, 3 - рассчитанная и измеренная эпюры остаточных напряжений в
дрессированных полосах соответственно; а) 0,64´1020 мм, б) 0,82´1240 мм, в) 0,7´1480 мм
Библиографический список
1.Божков А.И. Плоскостность тонколистового проката /А.И. Божков, В.П. Настич. - М.: ИНТЕРМЕТ ИНЖИНИРИНГ, 1998. - 264 с.
2. Божков А.И. Непрерывный отжиг и плоскостность полос
/А.И. Божков. - М.: ИНТЕРМЕТ ИНЖИНИРИНГ, 2000. - 128 с.
3. Железнов Ю.Д. Прокатка ровных листов и полос / Ю.Д.
Железнов. - М.:
Металлургия, 197 - 200 с.
. Железнов Ю.Д. Статистические исследования точности
тонколистовой прокатки / Ю.Д. Железнов, С.Л. Коцарь, А.Г. Абиев. - М.: Металлургия, 1974. - 240 c.
. Григорян Г.Г. Настройка, стабилизация и контроль процесса
тонколистовой прокатки / Г.Г. Григорян, Ю.Д. Железнов, В.А. Черный, Л.А.
Кузнецов, А.Г. Журавский. - М.: Металлургия, 1975. - 368 с.
6. Automation of tandem mills / Ed. By G.F. Bryant -
London: Iron and Steel Inst., 1973.- 427 p.
7. Робертс В.Л. Холодная прокатка стали / В.Л. Робертс. - М.:
Металлургия, 1982. - 544с.
. Файнштейн В.М. Оборудование для резки полосовой стали /
В.М. Файнштейн, Е.Л. Оратовский // Обзор по системе «Информсталь / ин-т
Черметинформация», вып. 3 (96). М., 1980. - 52 с.
9. Бровман М.Я. Расчет устойчивости листов при прокатке/ М.Я.
Бровман // Известия вузов. Черная металлургия, 1975. № 12. С. 79-8
. Грудев А.П. Теория прокатки: Учебник для вузов / А.П.
Грудев. - М.: Металлургия, 1988. - 240 с.
Целиков А.И. Теория прокатки / А.И. Целиков, А.И. Гришков. -
М.: Металлургия, 1970. - 360 с.
12. Настич В.П. Улучшение качества поверхности холоднокатаных
полос. Сообщение 1 / В.П. Настич, П.П. Чернов, А.И. Божков, Е.В. Титов, В.М.
Складчиков, В.Н. Синельников // Производство проката. 2003. №2. С.11-15.
. Новак С. Влияние релаксации напряжений на свойства полосы в
рулонах / С. Новак , Т. Кныш, К. Зайак // Baender, Bleche,
Rohre. 1986. P 27. 8. S.
155-158.
. Новиков И.И. Теория термической обработки металлов.
Учебник. 3-е изд. / И.И. Новиков. - М.: Металлургия, 1978. - 392 с.
. Бернст Р. Технология термической обработки стали /
Р.Бернст, З.Бемер, Г.Дитрих и др. Пер. с нем. Б.Е. Левина; Под ред. М.Л.
Бернштейна - М.: Металлургия, 198 С. 77-80.
16. Коцарь С.Л. Технология листопрокатного производства /
С.Л. Коцарь, А.Д. Белянский, Ю.А. Мухин - М.: Металлургия, 1987. - 272 с.
. Патент РФ 2206883, G01 N3/00. Способ контроля механических
свойств тонколистового проката / Божков А.И., Мальцев А.А., Настич В.П., Попов
Н.Е., Ракитин С.А., Складчиков В.М., Чеглов А.Е., Чернов П.П. Опубл. 20.06.03,
бюл.№ 17.
18. Патент РФ 2189875, В21 С37/28. Устройство автоматического
регулирования плоскостности полос / Божков А.И., Настич В.П., Складчиков В.М.,
Титов Е.В., Чеглов А.Е. Опубл. 27.09.02, бюл.№ 27.
. А.с. 1705072 СССР, В21 С37/00. Устройство для
автоматического регулирования формы полосы / Кузнецов Л.А., Божков А.И.,
Погодаев А.К., Настич В.П., Колпаков С.С., Ульяничев А.И., Цуканов Ю.А.,
Рубанов В.П. Опубл. 15.092, бюл.№2.
. Божков А.И. Влияние эпюры удельных натяжений на продольную
устойчивость полосы при холодной прокатке / А.И.
Божков // Изв. вузов. Черная металлургия. 1998. №12. С.30-34.
2 Божков А.И. Влияние неравномерности удельных натяжений на
устойчивость процесса прокатки: Учебное пособие / А.И. Божков. Липецк.: ЛГТУ,
1997. - 40 с.
1 -
измеренная эпюра,
Стан 1400
1 -
измеренная эпюра,
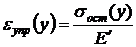 , где
 .
 (большие
значения соответствуют широкой и толстой полосе, а меньшие - узкой и тонкой),
для одностадийного отжига а2 =1, b2=0.
Пример
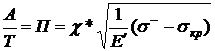 , (29)
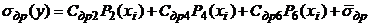 (33