Материал: Методические указания к выполнению курсового проекта по дисциплине «Технологическая оснастка» для студентов направления подготовки бакалавров. Сай В.А., Болдырев А.И
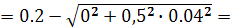 0,18 мм.
7. Допуск на расчетный размер собранного приспособления
ТС = ωпр −(εуп+εз+εп))
где εуп - погрешность установки приспособления на станке:
 ,
где L - длина обрабатываемой заготовки, мм; S1 - максимальный зазор между направляющей шпонкой приспособления и пазом стола станка; для посадки 14H8/h9 S1 = 0,07 мм;
ℓ − расстояние между шпонками, мм;
εз − погрешность, возникающая вследствие конструктивных зазоров, необходимых для посадки заготовки на установочные элементы приспособления; зазор рассчитывают по принятой посадке;
εп − погрешность смещения инструмента, возникающая из-за неточности изготовления направляющих элементов приспособления (кондукторных втулок, установов и др.);
εуп= 450 ∙ 0,07/210 = 0,15 мм.
εз = 0–установка заготовки производится без зазоров;
εп = 0,01 мм − погрешность смещения инструмента при настройке по установу [14, т. 1, с. 170].
Тс = 0,18 - (0,15 + 0+ 0,01) = 0,02 мм.
Это значение допуска должно соответствовать второму техническому требованию на чертеже общего вида приспособления (см. рис. 3) и размеру γ на рис. 4.
Пример 2. При фрезеровании паза в заготовке (рис. 1) обеспечить отклонение от параллельности нижней поверхности паза относительно образующей Ø 149 мм заготовки не более 0,12 на длине 300 мм (см. рис. 4, размер ψ).
Для выполнения этого условия необходимо рассчитать, с какой точностью должна быть выдержана при сборке приспособления параллельность оси призмы (поз. 6) относительно основания приспособления (техническое требование 1, рис. 3 и размер ξ на рис. 4).
Определим необходимую точность приспособления по размеру ψ.
Погрешность базирования
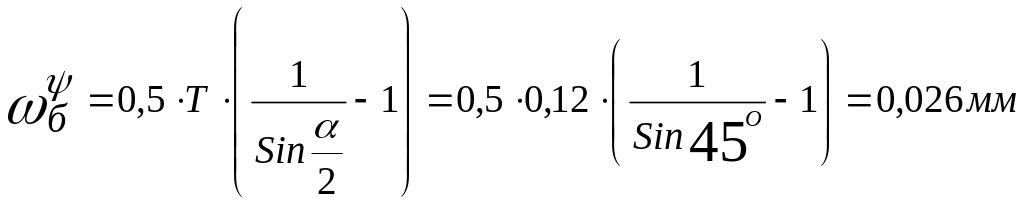
2. Погрешность закрепления заготовки [14, т. 1]:
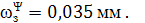
3.Погрешность установки заготовки
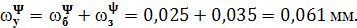
4. Суммарная погрешность обработки
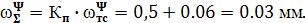
5.. Допустимая погрешность установки
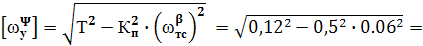
=0,11 мм
Следовательно,
 ,
и предлагаемая схема базирования
допустима.
6,
Суммарная погрешность приспособления
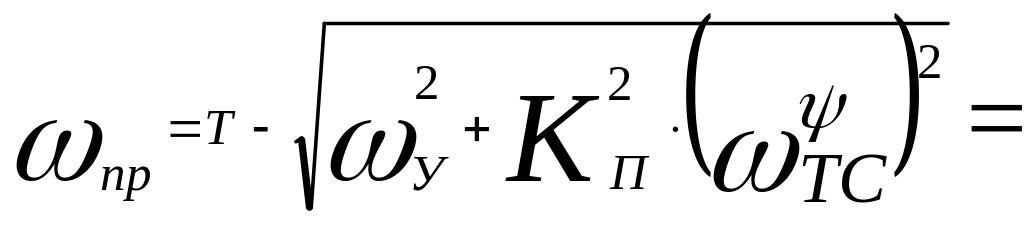
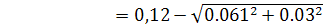 =0,063мм.
7, Допуск на расчетный размер собранного приспособления
ТС = ωпр −(εуп+εз+εп)) = 0,063 − (0+ 0+ 0) = 0,063 мм.
На чертеже общего вида приспособления (см. рис. 3) проставляют или записывают в технических требованиях допуск Тс на размер ψ (см. рис. 4) собранного приспособления (см. техническое требование I, рис, 3). который должен быть выдержан при сборке приспособления.
Допуск на установочный (наладочный) размер фрезы
7
мм от оси призмы 6 до плоскости установа
 на чертеже общего вида приспособления
(см. рис. 3) назначаем и располагаем
следующим образом:
Ту =Δр+ Δизм,
где Δр − погрешность регулирования (установки) фрезы по установу; Δр = (7 ... 10) мкм [14, т. 1, с. 71]; Δизм − погрешность измерения размера заготовки; принимаем Δизм = 0,1 ∙ Т,
где Т − допуск выдерживаемого размера (в нашем случае - допуск на соосность осей паза и наружной поверхности заготовки).Δизм = 0,1 ∙ 0,2 =0,02 мм.
Ту = 0,008 + 0,02 = 0,028 мм.
Так как размер 7 мм выдерживается от оси призмы, допуск Tу располагают симметрично относительно номинала, т.е. ± 0,014 мм.
Допуск на толщину щупа принимают по h6 [10, т. 2].
2.4 Варианты заданий к курсовому проекту
Вариант задания к курсовому проекту выбирается по двум последним цифрам номера зачетки из табл. 2.
Таблица 2
Номер варианта |
1 |
2 |
3 |
4 |
5 |
6 |
7 |
8 |
9 |
10 |
Две последние цифры шифра |
01 |
02 |
03 |
04 |
05 |
06 |
07 |
08 |
09 |
10 |
Две последние
|
21 |
22 |
23 |
24 |
25 |
26 |
27 |
28 |
29 |
30 |
ние цифры
|
41 |
42 |
43 |
44 |
45 |
46 |
47 |
48 |
49 |
50 |
шифра
|
61 |
62 |
63 |
64 |
65 |
66 |
67 |
68 |
69 |
70 |
|
81 |
82 |
83 |
84 |
85 |
86 |
87 |
88 |
89 |
90 |
Номер варианта |
11 |
12 |
13 |
14 |
15 |
16 |
1 |
2 |
3 |
4 |
|
11 |
12 |
13 |
14 |
15 |
16 |
17 |
18 |
19 |
20 |
Две последние
|
31 |
32 |
33 |
34 |
35 |
36 |
37 |
38 |
39 |
40 |
ние цифры
|
51 |
52 |
53 |
54 |
55 |
56 |
57 |
58 |
59 |
60 |
шифра
|
71 |
72 |
73 |
74 |
75 |
76 |
77 |
78 |
79 |
80 |
|
91 |
92 |
93 |
94 |
95 |
96 |
97 |
98 |
99 |
00 |
Вариант 1. Сконструировать кондуктор с гидравлическим приводом для сверления двух отверстий в тяге пресса с межцентровым расстоянием 300+ 0.25 мм (рис 1). Материал - сталь 45.Годовая программа выпуска - 50000 штук.
Вариант 2. На базе нормализованного скальчатого кондуктора сконструировать кондуктор для сверления в корпусе шести отверстий Ø5 мм под резьбу (рис.2). Материал - сталь 45. Годовая программа выпуска - 40000 шт.
Вариант 3. . Сконструировать многоместное приспособление с пневматическим зажимом для фрезерования у рычага основания 95x18 мм (рис. 3). Материал - чугун СЧ 28-16. Годовая программа выпуска -120000..
Вариант 4. Сконструировать многоместное приспособление кассетного типа из деталей и узлов УНГТ для фрезерования паза гайки (рис. 4). Материал -сталь 45. Годовая программа выпуска - 70000 штук.
Вариант 5. Сконструировать приспособление для фрезерования в рычаге двух пазов 20+02 мм (рис. 5). Отверстия Ø18Н7 и Ø48Н7 окончательно обработаны. Материал - чугун СЧ 12-28. Годовая программа выпуска 30000 шт.
Вариант 6. Сконструировать кондуктор для сверления трех отверстий Ø15Н8 в крышке регулятора (рис. 6). Поверхность "П" и отверстия Ø2ОН8 и Ø25Н8 окончательно обработаны. Материал - чугун 18-36. Годовая программа выпуска - 15000 шт.
Вариант 7. Сконструировать мембранный патрон для шлифования отверстия Ø5ОН8 в зубчатом колесе (рис. 7) с базированием по впадинам зубьев. Материал - сталь 40Х. Годовая программа выпуска - 10000 штук.
Вариант 8. Сконструировать контрольное приспособление для проверки неперпендикулярности двух пазов 20+02 мм к оси отверстия Ø48Н7 (рис. 5). Годовая программа выпуска - 5000 шт.
Вариант 9. Сконструировать приспособление для расточки корпуса подшипника (рис. 8) по Ø5ОН7, Ø58Н8, Ø72Н8. Основание корпуса и два его отверстия окончательно обработаны. Материал - чугун СЧ 18-32. Годовая программа выпуска - 35000 штук.
Вариант 10. Сконструировать шестишпиндельную сверлильную головку для сверления в крышке (рис. 9) шести равнорасположенных отверстий Ø6Н12. Торцы, хвостовик и остальные отверстия обработаны окончательно. Материал-сталь 3. Годовая программа выпуска - 60000 штук.
Вариант 11. Сконструировать цанговый патрон для шлифования отверстия Ø55+0'03 мм втулки (рис. 10). Припуск на сторону 0,3 мм. Материал - сталь У8А. Годовая программа выпуска - 40000 штук.
Вариант 12. Сконструировать патрон с гидропластом для шлифования отверстия Ø35+0027 мм втулки (рис. 11). Материал - сталь 20Х. Годовая программа выпуска - 20000 шт.
Вариант 13. Сконструировать гидропластовую оправку для шлифования поверхности Ø45+0,ОЗ втулки (рис. 11). Разностенность 0,03 мм. Материал -сталь 20Х. Годовая программа выпуска -10000 шт.
Вариант 14. Сконструировать многоместное приспособление для фрезерования проушины 30+0д мм вилки (рис. 12). Отверстие Ø23,8+014 мм и поверхность "П" окончательно обработаны. Материал - сталь 40. Годовая программа выпуска - 20000 шт.
Вариант 15. Сконструировать клинорычажный патрон для подрезки торца Ø96 мм и растачивания отверстия Ø68Н12 корпуса (рис. 2). Торец и наружная поверхность 090 обработаны. Материал - сталь 45. Годовая программа выпуска - 3000 шт.
Вариант 16. Сконструировать контрольное приспособление для проверки межосевого расстояния между отверстиями Ø86Н7 и Ø71Ш8 в корпусе редуктора (рис. 13). Установить допуск на размер h, если Н =171+0'ь мм, №=116,5+0'ь мм и h = 54,5 мм.
Список литературы
1 Альбом по проектированию приспособлений: учеб. пособие для студентов машиностроительных вузов / Б.М. Базаров, А.И. Сорокин, В.А. Голубь и др. М.: Машиностроение, 1983. 277 с.
2 Корсаков В.С. Основы конструирования приспособлений: учебник для вузов / В.С Корсаков. 2-е изд., перераб. и доп. М.: Машиностроение, 1983. 277 с.
3 Станочные приспособления: справочник: в 2 т. /под ред. Б.Н. Вардашкина. М.: Машиностроение, 1983.
4 Вороничев Н.М. Автоматические линии из агрегатных станков / Н.М Вороничев, В.Б. Генин, Х.Э. Тартаковский. М.: Машиностроение. 1979. 487 с.
5 Плашей Г.И. Конструкция приспособлений агрегатных станков и автоматических линий. Альбом / Г.И. Плашей, Н.У. Марголин. М.: Машиностроение, 1990. 240 с.
6 Кузнецов Ю.И. Конструкция приспособлений для станков с ЧПУ / Ю.И. Кузнецов. М.: Высш. шк., 1988. 303 с.
7 Переналаживаемая технологическая оснастка / В.Д. Бирюков, А.Ф. Довженко, В.В. Колганенко и др.; под общ. ред. Д.И. Полякова. М.: Машиностроение, 1988. 248 с.
8 Технологическая оснастка многократного применения / под ред. Д.И. Полякова. М.: Машиностроение, 981. 401 с.
9 Фельдштейн Е.Э. Режущий интструмент и оснастка для станков с ЧПУ: справ. пособие / Е.Э Фельдштейн. Минск: Вышэйш. шк., 1988. 236 с.
10 Справочник технолога-машиностроителя: в 2 т. / под ред. А.Г. Косиловой и Р.А. Мещерякова. М.: Машиностроение, 1985.
11 Руководство к дипломному проектированию по технологии машиностроения, металлорежущим станкам и инструментам: учеб. пособие / Л.В. Худобин, В.А. Гречишников, А.Г. Маеров, В.Ф. Гурьянихин; под общ. ред. Л.В. Худобина. М.: Машиностроение, 1986. 288 с.
ПРИЛОЖЕНИЕ А
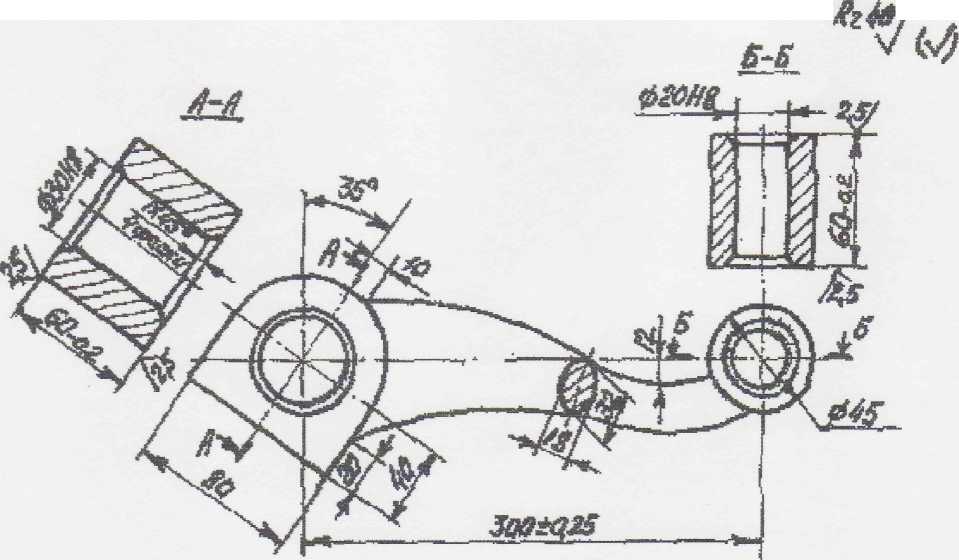
Рисунок А1 - Тяга пресса
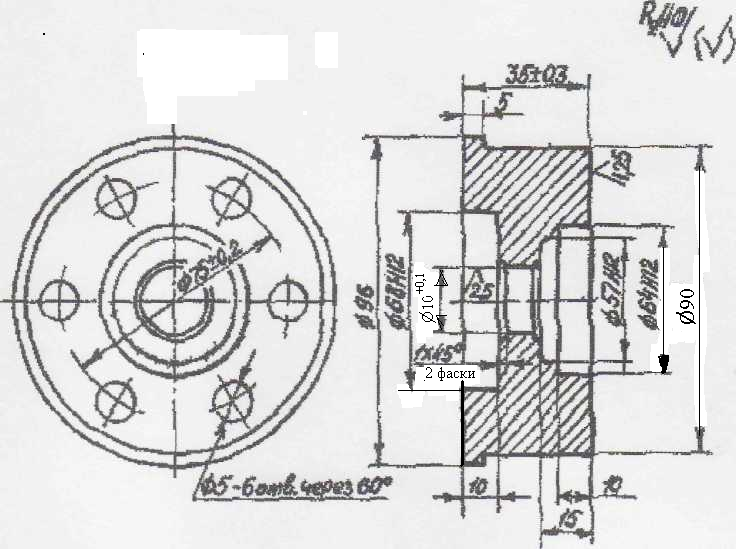
Рисунок А2- Корпус шестерни
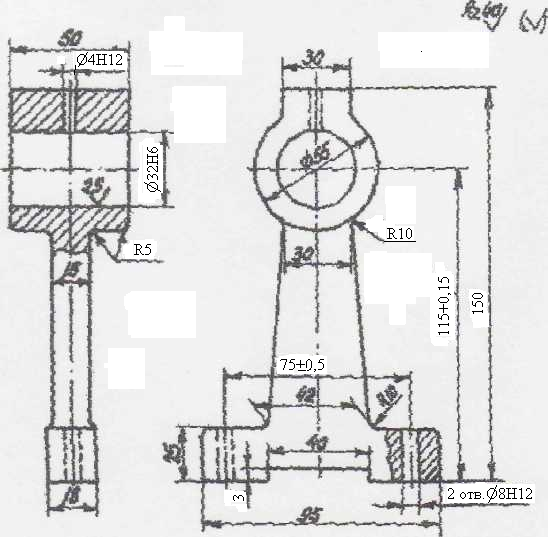
Рисунок А3 - Рычаг
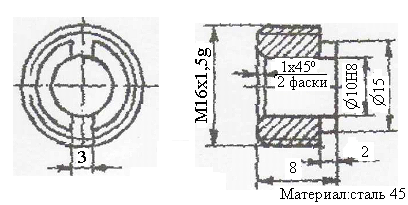
Рисунок А4 - Гайка
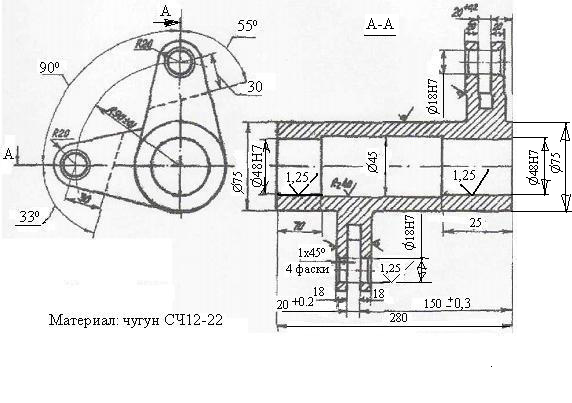
Рисунок А5 -Рычаг
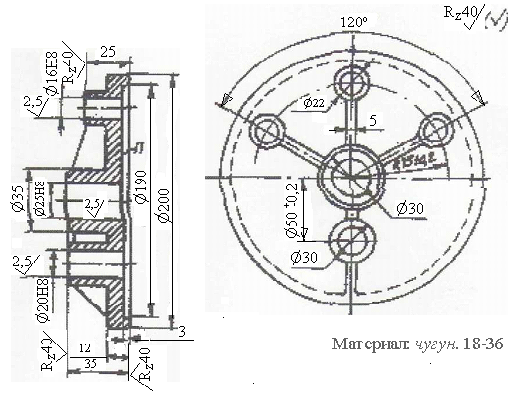
Рисунок А6 - Крышка регулятора
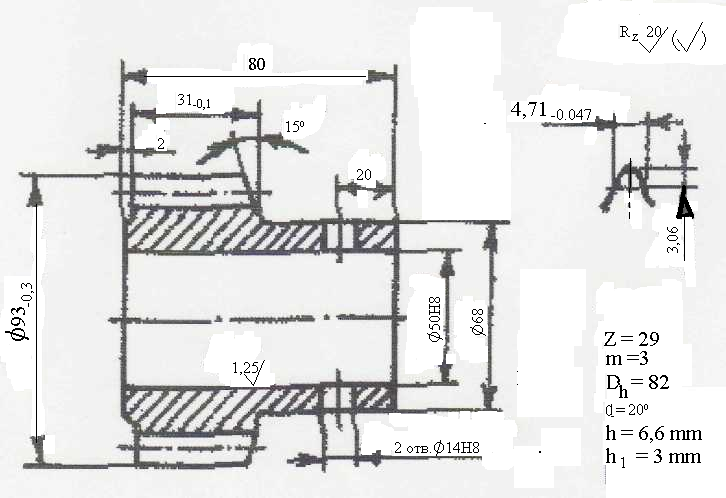
Материал: сталь 40Х
Рисунок А7 - Колесо зубчатое
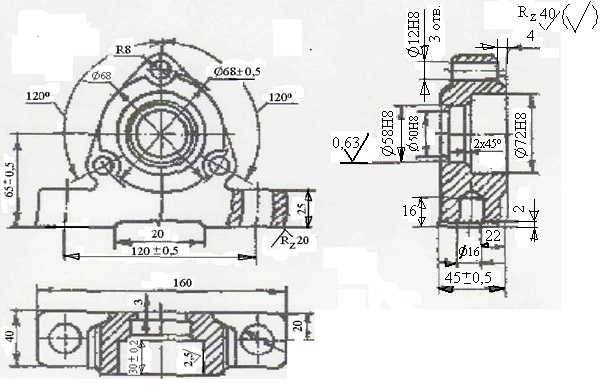
Материал: СЧ 18-23
Рисунок А8 - Корпус подшипника
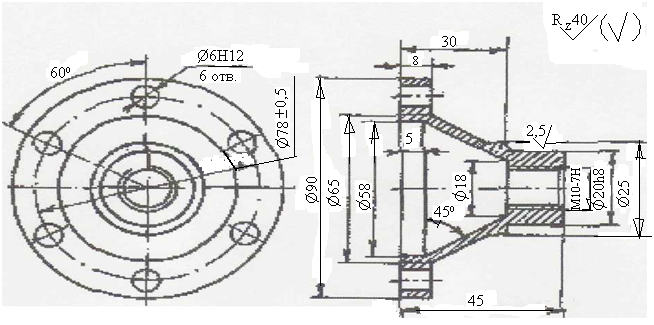
Материал: сталь3
Рисунок А9 - Крышка
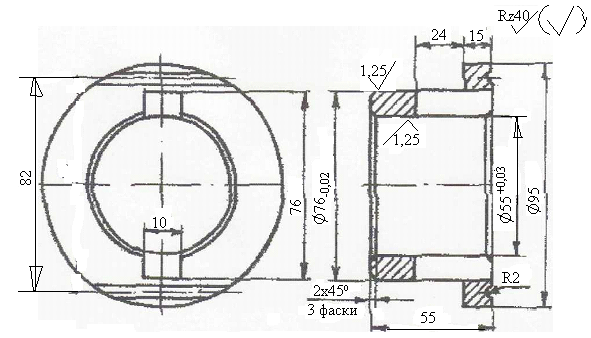
Материал: У8-А
НRC 56…60
Рисунок А10 -. Втулка
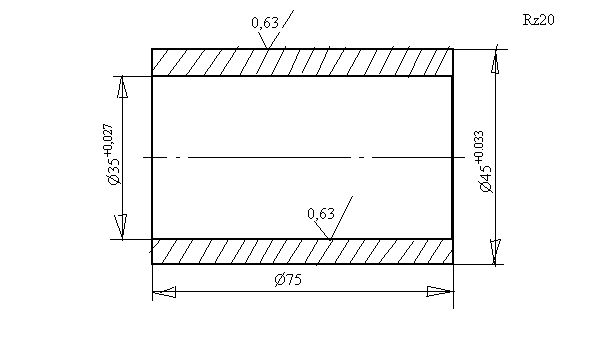 Материал:
сталь 20Х
Рисунок А11 - Втулка
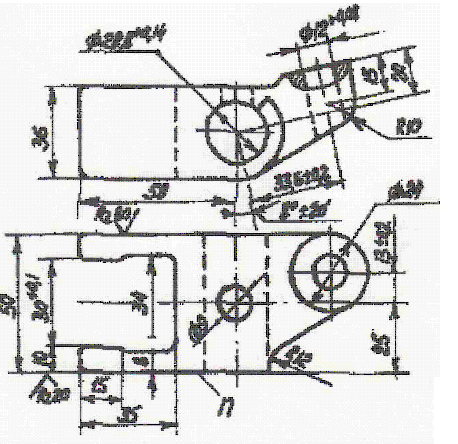
Рисунок А12 -. Вилка
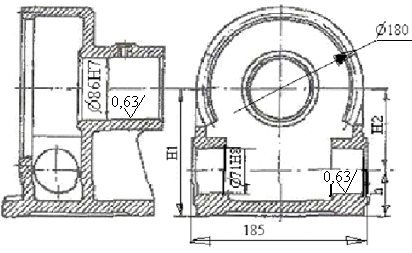
Рисунок А13 - Корпус редуктора
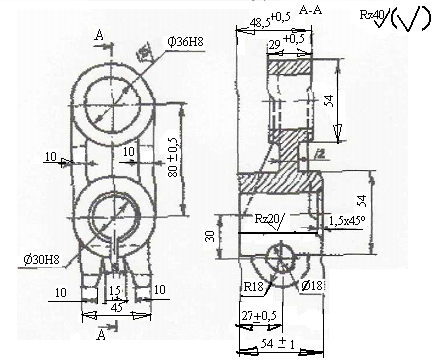
Рисунок А14 - Тяга
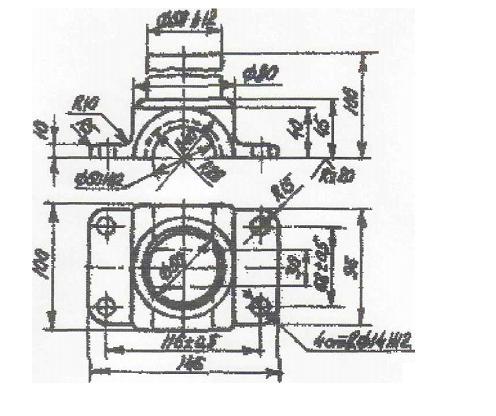
Рисунок А15 - Полухомут
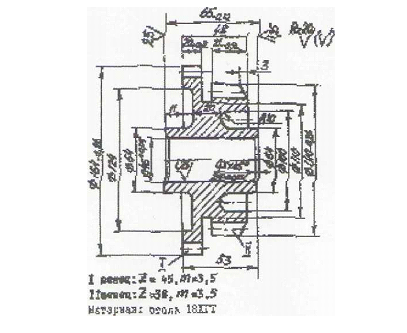
Рисунок А16 - Колесо зубчатое
Содержание
Введение….……………………………………………………….1
1 Основные этапы, содержание и порядок выполнения
курсового проекта ………………………………………………..3
1.1 Основные этапы выполнения работы………………...3
1.2 Тематика курсовых проектов……………………….....3
1.3 Составные части выполнения курсового проекта……4
1.4 Порядок защиты курсового проекта…………………..5
2. Расчет и проектирование специального станочного
приспособления……………………….. ………………………….6
2.1 Специальные средства технологического оснащения…6
2.2 Разработка технических заданий на проектирование
специальных средств технологического оснащения…..7
2.3 Расчет и проектирование специальных станочных
приспособлений……………………………………….12
2.4 Варианты заданий к курсовому проекту……………..29
Список литературы……………………………………………..32
Приложение……………………………………………………..33
МЕТОДИЧЕСКИЕ УКАЗАНИЯ
к выполнению курсового проекта по дисциплине