Материал: Методические указания к выполнению практической работы по дисциплине «Проектирование машиностроительного производства» для бакалавров. Кириллов О.Н., Сай В.А
ФГБОУ ВПО «Воронежский государственный технический
университет»
Кафедра технология машиностроения
91-2013
Методические указания
к выполнению практической работы по дисциплине
«Проектирование машиностроительного производства»
для бакалавров направления подготовки 151900
«Конструкторско-технологическое обеспечение
машиностроительных производств»
(профиль «Технология машиностроения»)
очной и заочной форм обучения
Воронеж 2013
Составители: д-р техн. наук О.Н. Кириллов,
канд. техн. наук В.А. Сай
УДК 621.757.006.3.001.66 (075.8)
Методические указания к выполнению практических работ по дисциплине «Проектирование машиностроительных предприятий» для бакалавров направления подготовки 151900 «Конструкторско-технологическое обеспечение машиностроительных производств» (профиль «Технология машиностроения») очной и заочной форм обучения / «Воронежский государственный технический университет» ФГБОУ ВПО; сост. О.Н. Кириллов, В.А. Сай. Воронеж, 2013. 46 с.
В методических указаниях изложены требования, рекомендации, основные и справочные материалы по выполнению практической работы по дисциплине «Проектирование машиностроительного производства». Методические указания будут полезны бакалаврам при выполнении дипломного проекта.
Предназначены для студентов 4,5 курсов.
Методические указания подготовлены в электронном виде в текстовом редакторе MSWord 2007 и содержатся в файле «ПМП практикум.docx».
Табл. 11. Ил. 1. Библиогр.: 9 назв.
Рецензент д-р техн. наук, доц. А.В. Кузовкин
Ответственный за выпуск зав. кафедрой профессор
А.И. Болдырев
Издается по решению редакционно-издательского совета
Воронежского государственного технического университета
© ФГБОУ ВПО «Воронежский
государственный технический
 университет», 2013
ВВЕДЕНИЕ
Проектирование является первым и основным этапом капитального строительства, обеспечивающим создание новых и реконструкцию действующих механических, электрохимикофизических и других цехов и участков.
Основной целью практической работы является закрепление и углубление знаний, полученных студентами во время лекционных занятий и производственных практик, а также приобретение практических навыков в работе со справочной литературой и стандартами.
При выполнении практической работы значительное внимание уделяется логическому обоснованию технологической последовательности производственного процесса с соблюдением принципов рациональной компоновки и планировки участка цеха, что является основой разработки экономичных проектов участков (цехов), обеспечивающих выпуск высококачественной продукции при благоприятных условиях труда.
Данное методическое руководство содержит материалы по выполнению практической работы, включающие общую теоретическую часть, методики выполнения теоретической и графической частей работы.
1. ПРОЕКТИРОВАНИЕ МЕХАНИЧЕСКИХ ЦЕХОВ (УЧАСТКОВ)
Состав цеха (участка) и методы определения количества основного оборудования и его рациональная расстановка берется из отчета по конструкторско-технологической практике для базового варианта технологического процесса.
Определение станкоёмкости механической обработки, расчет количества оборудования по заданной программе, коэффициент загрузки оборудования производится по источникам [5,6,8,9].
Состав механического цеха
В состав механического цеха входят производственные отделения, участки, линии, вспомогательные и административно-бытовые службы
Производственные подразделения механического цеха предназначены для размещения оборудования и рабочих мест согласно технологическим процессам обработки деталей или по однотипности выполняемых операций
Состав их зависит от типа и организации производства. Механические цехи завода серийного и единичного производств специализируются на выпуске определенных деталей, связанных общностью массы и габаритов или технологических процессов обработки. В таких цехах обработка деталей производится на подетально-групповых участках.
В условиях крупносерийного и массового поточного производств в цехах изготовляются все детали определенной сборочной единицы или машины. В составе таких цехов имеются механические и сборочные отделения, детали с поточных станочных линий поступают непосредственно на узловую сборку.
Вспомогательные службы механического цеха включают:
инструментальное хозяйство, в состав которого входят инструментально-раздаточная кладовая (ИРК), кладовая приспособлений, оснастки и абразивов, заточное отделение, мастерская по ремонту приспособлений;
ремонтное хозяйство - цеховая ремонтная база (РБ), кладовая запасных частей;
складское хозяйство — склады и кладовые металла и заготовок, загрузочные площадки, склады межоперационного хранения деталей, готовых деталей, а также кладовые вспомогательных материалов;
эмульсионное хозяйство - помещения для приготовления различных охлаждающих жидкостей и системы их раздачи на рабочие места;
склады масел и система раздачи масел на рабочие места и возврата их на регенерацию;
цеховая система сбора и транспортировки стружки с отделением переработки стружки;
цеховой контроль с постами промежуточного, окончательного контроля и контрольным отделением.
В небольших цехах эмульсионное и масляное хозяйства входят в состав ремонтного.
В зависимости от принятой схемы организации производства и мощности цеха некоторые отделения вспомогательных служб могут быть объединены или исключены из состава цеха за счет кооперации вспомогательного хозяйства с другими цехами
Если несколько цехов располагаются в одном корпусе, вспомогательные службы входят в состав наиболее крупного цеха и обслуживают весь корпус или организуется самостоятельное общекорпусное вспомогательное отделение.
1.2. Определение типа производства
Тип производства устанавливается по участку с помощью коэффициента закрепления операций, который рассчитывается по формуле [7]:
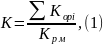
где Кopi - число операций, выполняемых на i-м рабочем месте с учетом условной дозагрузки;
Крм - количество рабочих мест.
По полученному значению коэффициента операций К с учетом массы деталей и объема выпуска определяют по таблице 3.1 [6]. В соответствии с ГОСТ 3.1108-74 коэффициент закрепления операций составляет: для мелкосерийного производства - свыше 20 до 40 включительно; для среднесерийного - свыше 10 до 2о включительно; для крупносерийного - свыше 1 до 10 включительно; для крупносерийного - свыше 1 до 10 включительно. Кроме этого, исходя из заданной производственной программы и характера обработки деталей тип производства выбирают исходя из рекомендаций, представленных в таблице 1 [4].
Таблица 1
Характеристика типов производства
Тип производства |
Количество обрабатываемых в год деталей одного наименования и типоразмера |
||
|
крупных (тяжелых) |
средних |
малых (легких) |
Единичное (индивидуальное) |
До 5 |
До 10 |
До 100 |
Серийное |
Свыше 5 до 1000 |
Свыше 10 до 5000 |
Свыше 100 до 50000 |
Массовое |
Свыше 1000 |
Свыше 5000 |
Свыше 50000 |
1.3. Расчет количества основного оборудования
по станкоемкости механической обработки
Станкоемкость механической обработки определяется техническим нормированием операций технологических процессов изготовления деталей. Этот метод расчета применяется при проектировании по точной программе для цехов массового и серийного производств [3].
Алгоритм расчета количества технологического оборудования установлен ГОСТом 14.314-74.
Потребное количество станков данного типа для непоточного производства определяется по формуле
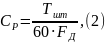
где
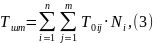

 - штучно-калькуляционное
время выполнения j-ои
операции изготовления i
-
ой детали, станко-мин.; Nt
–
годовая программа
выпуска i
- ых деталей; п
-
число разных деталей, обрабатываемых
на станках данного типа; m
- число
операций обработки i
- ой детали на станках данного типоразмера;
 -
эффективный
фонд времени работы станка, для
металлорежущих
станков, имеющих массу не более 10 т
работающих
в две смены, из работы [7, табл. 2.1] имеем
FД
=
4060 часов,
а для металлорежущих станков массой от
10 до 100 т и работающих в две смены Fa
= 3985
часов.
Полученное расчетное значение Ср округляется до ближайшего большего числа станков СПР, и определяется коэффициент загрузки оборудования:

Средние значения коэффициентов загрузки оборудования Кзаг, по цеху единичного и мелкосерийного производств принимают 0,8 - 0,9; серийного - 0,75 - 0,85; крупносерийного и массового - 0,65-0,75.
Полученный коэффициент загрузки станков данного типоразмера не должен превышать допустимого значения (из работы [7 табл. 3.4] Кзаг < 0,95). В тех случаях, когда полученный коэффициент загрузки превышает допустимое значение, необходимо ввести в расчет коэффициент использования Ки, учитывающий возможные наложенные потери времени. В этом случае потребное число станков (шт.) будет
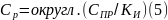
Определяется общее число станков на участке:

1.4. Расчет количества производственных
и вспомогательных рабочих
Количество рабочихn - станочников определяется расчетом по станкоемкости или по количеству станков, принятому в проекте. Количество остальных рабочих определяется в процентном отношении к установленному числу рабочих-станочников [3]

где R - расчетное число рабочих-станочников данной профессии; Ts - годовая станкоемкость работ для данного типа оборудования, ч; Fr - действительный годовой фонд времени рабочего, ч; км - коэффициент многостаночности, т.е. количество станков, на которых может одновременно работать один рабочий, для универсальных токарных, фрезерных и др. станков км =1 [9]. Средние значения коэффициентов загрузки оборудования Кзаг по цеху единичного и мелкосерийного производств принимают 0,8 - 0,9; серийного - 0,75 - 0,85; крупносерийного и массового - 0,65 - 0,75.
По количеству станков число рабочих-станочников определяется:
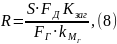
где S - количество станков данного вида, принятых в проекте; Рд - действительный годовой фонд времени работы оборудования; Кзаг - коэффициент загрузки станков.
Средние значения коэффициентов загрузки оборудования Кзаг по цеху единичного и мелкосерийного производств принимают 0,8 - 0,9;серийного - 0,75-0,85; крупносерийного и массового -0,65-0,75.
1.5. Расчет площади складов заготовок и готовых
деталей на участке цеха
Основной задачей цеховых складов является обеспечение нормального хода производства. В комплекс цеховых складов входят склады участков заготовок и готовых деталей.
В единичном и серийном производствах цеховой склад заготовок и полуфабрикатов размещают в начале пролетов в соответствии с обрабатываемыми деталями. Для хранения крупных заготовок склады располагают на специальных открытых или закрытых эстакадах для хранения 2-3 - дневного запаса заготовок.
Хранение штучных грузов (отливок, поковок, деталей и т.д.) должно производиться в унифицированной таре, которая позволяет использовать механизированные погрузочно - разгрузочные, транспортирующие устройства и многоярусное хранение в штабелях или на стеллажах.
Запас материалов и заготовок в цеховом складе должен быть невелик, так как назначением его является только обеспечивать регулярное снабжением цеха (участка) материалами заготовками для бесперебойной работы станков. Это требование обосновывается двумя соображениями:
- цехи (участки) не должны создавать излишнего запаса материалов, чтобы не замедлять их оборачиваемость;
- хранение большего запаса материалов отнимает из лишнюю производственную площадь, что нецелесообразно.
Поэтому при расчете потребной площади склада рекомендуется принимать запасы сортового металла и заготовок, указанные в таблице 2 [9].
Площадь для хранения заготовок на стеллажах можно определить путем расположения необходимых для этого стеллажей.
Надо предварительно выбрать размеры гнезд стеллажей, количество этих гнезд, число ярусов в стеллаже.
Таблица 2
Нормы запаса на цеховых сладах материалов и заготовок
Род материала и заготовок |
Нормы запаса на сладах для разных видов производства (в календарных днях) |
||||
Единичного |
Мелкосерийного |
Серийного |
Крупносерийного |
Массового |
|
Сортового металла, мелких и средних отливок и поковок |
10 |
8 |
6 |
4 |
2 |
Крупных отливок и поковок |
10 |
8 |
6 |
1,5 |
0,5 |