Материал: Методические указания к выполнению практической работы по дисциплине «Проектирование машиностроительного производства» для бакалавров. Кириллов О.Н., Сай В.А
- колонны с осями и обозначениями каждой колонны (номер колонны и ее буквенное обозначение);
- очертания оснований колонн и фундаментов (штрихо- выми линиями);
- наружные и внутренние стены - капитальные и лег кие, перегородки, включая стеклянные и сетчатые;
- окна, двери, как наружные, так и внутренние;
- подвалы, подземные комнаты и антресоли.
На плане должны быть даны все необходимые размеры: ширина пролетов; шаг колонн, общая ширина цеха (участка); общая длина пролетов и всего цеха; ширина продольных и поперечных проходов или проездов; ширина, длина и площадь каждого вспомогательного отделения; расстояния от станков до колонны и между станками и рабочими местами, габаритные размеры крупных станков. Все нанесенные на план изображения и размеры должны быть вычерчены в масштабе.
Все станки, автоматические станочные линии и другое оборудование, а также устройства на рабочих местах, складские и контрольные площадки, транспортные устройства, изображенные на плане, обозначаются порядковыми номерами и вносятся в спецификацию, которая является приложением к чертежу планировки. В спецификации должны быть указаны:
номер, обозначенный на плане;
наименование оборудования иди устройства;
характеристика их - основные размеры, грузоподъемность, площадь и т.д.
- мощность электродвигателей этого оборудования и устройств.
На плане указывают названия производственных и вспомогательных отделений цеха (участка), а также названия и номера этажей при многоэтажном здании.
2. Проектирование цехов (участков)
ЭЛЕКТРОХИМИЧЕСКОЙ И ЭЛЕКТРОФИЗИЧЕСКОЙ
ОБРАБОТКИ ДЕТАЛЕЙ (ЭХФО)
2.1. Общие сведения и технологическая схема обработки
В настоящее время широкое распространение находит электрохимический метод размерной обработки деталей в проточном электролите (ЭХО).
Этот метод чрезвычайно перспективен по сравнению с ультразвуковыми и электрическими методами, так как имеет следующие преимущества:
возможна одновременная обработка практически неограни-ченных по размеру площадей (они определяются лишь мощно-стью источников тока);
достигается хорошая чистота обработанной поверхности и высокая производительность;
отсутствуем износа электродов, выполняющих функции инструментов;
относительная простота оборудования;
отсутствуют вредные влияния на обрабатываемую поверх-ность;
- возможна обработка тонкостенных изделий без дефор-мации.
Электрохимический способ размерной обработки является разновидностью электрохимических методов обработки металлов. Физическая сущность метода основана на электрохимических процессах, которые протекают на электродах и сопровождаются анодным растворением металла. При ЭХО обрабатываемая деталь устанавливается относительно электрода-инструмента с зазором, через который прокачивается с большой скоростью электролит (обычно 15%-ный раствор NaCl). Деталь подключается в качестве анода, а электрод-инструмент в качестве катода к низковольтному (обычно 12 В) источнику постоянного тока.
При прохождении электрического тока по цепи катод-электролит-анод, последний под действием тока растворяется. Продукт анодного растворения образует на поверхности детали пленку, которая непрерывно удаляется с поверхности анода потоком электролита. В результате электрохимических реакций на аноде, а затем в электролите, металл анода образует гидраты окислов металлов - шлам, который из зоны обработки уносится электролитом в бак. Материал катода в электрохимических реакциях не участвует, поэтому электрод не изнашивается и служит токопроводящим элементом в цепи анод-электролит-катод.
На катоде выделяется газообразный водород, который из зоны обработки выносится электролитом в бак, откуда он выделяется в атмосферу. Электролит в результате химических реакций восстанавливается.
Состав цеха электрохимической обработки
Состав цеха или даже участка электрохимической обработки определяется особенностями технологии и требованиями охраны труда. Электрохимический процесс, как уже было отмечено, сопряжен с наличием поваренной соли, поступающей в больших количествах, необходимостью приготовления электролита, удаления шлама, очистки и восстановления электролита и т.п. Выделение в процессе электрохимического цикла водорода и возможность образования "гремучего газа" требует создания условий эвакуации его от рабочих мест в замкнутые, легко вентилируемые объемы сооружений. Таким образом, взрывоопасность процесса требует обязательной изоляции отделения приготовления и централизованного снабжения электролитом от основных объемов здания, перечисленные условия обуславливают следующую организационную структуру и состав цеха [5].
1. Производственные отделения и участки:
- отделение станков электрохимической обработки;
участок промывки деталей с использованием ультразвука;
отделение централизованного снабжения электролитом;
участок холодильной установки;
бюро цехового контроля (приборный контроль).
2. Вспомогательные службы и помещения:
помещение для концентрированного раствора электролита,
мастерская механика, РЕМПРИ и профилактического ре- монта насосов и фильтров;
помещение дежурного электромонтера и слесаря;
помещение для ремонта приборов оптико-механического контроля.
3. Складские помещения:
площадка для складирования поступающих и готовых де талей;
кладовая приспособлений и инструмента;
помещение для сбора и отправки шлама;
помещение для хранения соли и химикатов;
кладовая вспомогательных материалов;
изолятор брака.
4. Подсобные помещения:
помещения вытяжной и приточной вентиляции;
трансформаторная подстанция;
помещение нейтрализации сточных вод.
5. Конторско-бытовые помещения.
Состав конторско-бытовых помещений тот же, что и для цехов защитных покрытий.
Состав цеха (участка) может меняться в зависимости от объема производства. Небольшие участки ЭХО целесообразно подчинять одному из цехов потребителей деталей или предусматривать этот участок в составе механического цеха. В этом случае конторско-бытовые помещения, отдельные склады и прочее могут быть общими.
2.3. Расчет оборудования
Расчет основного производственного оборудования
При проектировании цехов электрохимической обработки каждый тип основного оборудования соответствует только определенному типу заготовок, т. е. каждый станок запроектирован под одну из максимальных скоростей съема металла.
Зная количество металла, снимаемого с одной заготовки, программу выпуска деталей за расчетный период и производительность станка за тот же период, по съему металла можно определить количество потребного оборудования по следующей формуле [4]:
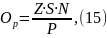
где
Z S
- количество металла, снимаемого с одной
заготовки в
мм3 /мин;
N - программа выпуска деталей;
Р - максимальная производительность станка в мм3/мин.
Дополнительное оборудование
Моечные установки, ванны, сушильные шкафы принимаются без расчета, необходимым комплектом.
Вспомогательное оборудование
К категории вспомогательного оборудования относится оборудование мастерской механика, РЕМПРИ и оборудование профилактического ремонта насосов и фильтров. Количество оборудования принимается необходимым комплектом по таблице 3, если в цехе ЭХО основное оборудование составляет 30 и более единиц.
Если основное оборудование меньше 30 единиц, ремонтные мастерские не предусматриваются, ремонтные работы должны выполняться в корпусных ремонтных мастерских.
Таблица 3
Минимальный комплект оборудования мастерской механика, РЕМПРИ и профилактического ремонта насосов
Наименование оборудования |
Краткая техническая характеристика |
Количество |
1 |
2 |
3 |
Токарно- |
Ø400X710 |
1 |
винторезный |
|
|
Вертикально- |
Ø25 |
1 |
Сверлильный |
|
|
Настольно- |
Ø12 |
1 |
сверлильный |
|
|
Универсально- |
Стол 320X1250 |
|
фрезерный |
|
|
Универсальный |
|
|
круглошлиоваль- |
Ø280X630 |
1 |
ный |
|
|
Ручной пресс |
Усилие 3,25 тс |
1 |
Точильно- |
Шлифовальный круг |
] |
шлифовальный |
d = 300 |
1 |
Моечно- |
Т = 60°С |
|
сушильный шкаф |
|
|
Плита разметочная |
1600X1000 |
1 |
Верстак слесарный |
1500X800 |
4-6 |
Комплект оборудования может корректироваться в зависимости от величины цеха.