Материал: Методические указания к выполнению практической работы по дисциплине «Проектирование машиностроительного производства» для бакалавров. Кириллов О.Н., Сай В.А
Общую высоту и длину стеллажей так, чтобы их было достаточно для хранения запаса заготовок на установленный срок.
Площадь для хранения заготовок на принятый срок определяется по нагрузке на 1 м2 площади пола, которая принимается на основе нагрузок, допускаемых конструкцией пола, с учетом удобства хранения материала и оперирования с ним при погрузке и разгрузке. При расположении цеховых складов в одноэтажном здании нагрузка на 1 м2 пола склада при хранении материалов и заготовок удельным весом более 4 т принимается равной:
для сортового материала до 2,5 - 3,0 т
для литья, поковок и штамповок мелких
и средних размеров до 2,0 - 3,0 т
для крупных заготовок до 2,5 т
При хранении материалов и заготовок удельным весом до 4 т соответственно 1,2; 0,7; 1,2 т.
При расчете площади складов заготовок исходят из необходимости запаса и грузонапряженности пола [3]:
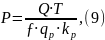
где Р - площадь складов заготовок, м ; Q - масса заготовок обрабатываемых в цехе в течение года, т; Т - запас заготовок дни; / - среднее число рабочих дней в году (ƒ = 253);
qp - средняя грузонапряженность склада, т/м2; кр - коэффициент использования площади склада, представляющий отно-шение полезной площади слада к его общей площади и учитывающий проходы и проезды (кр = 0,4 - 0,5).
Склад готовых деталей предназначен для хранения деталей перед отправкой на сборку. Склад готовых деталей и комплектовочный склад размещают в конце пролетов механического цеха на пути следования деталей на сборку.
Площадь склада готовой продукции определяется также как и общая площадь под заготовки и материалы. Грузонапряженность площади пола складов принимается меньшей, чем в цеховом складе заготовок, так как готовые детали хранятся, как правило, на стеллажах или специальных подставках, столах и таре. Допускаемую грузонапряженность следует принимать равной: при удельном весе материалов более 1 - 4 т на 1 м для мелких и средних деталей и 1,5 т на 1 м2 для крупных; при удельном весе материалов до 4 т — соответственно 0,4 и 0,6 на 1 м2.
1.6. Выбор и расчет транспортного оборудования
Заводской транспорт делится на три вида: внешний, межцеховой и внутрицеховой.
Внешний транспорт используется для связи завода с ближайшими магистралями, промышленными и хозяйственными предприятиями.
Межцеховой транспорт представляют электро - и автокары, автомобили, мотоциклы с тележками, автотягачи с прицепами и др.
Цеховой транспорт обслуживает станки, места сборки, цеховые и складские помещения. Применяются ручные тележки, электро- и автокары, монорельсовые дороги, поворотные и консольные краны, кран-балки. Мостовые краны, конвейеры разных типов, рольганги, желоба, склизы, скаты, подъемники электрические и пневматические и т.д.
Выбор транспорта зависит от характера изготовляемой продукции, ее массы и размера, вида и формы организации производства, типа и размеров здания.
В каждом конкретном случае нужно выбирать такой вид транспорта, который наиболее рационально и экономично обслуживал бы производственный процесс.
При выборе транспортного оборудования необходимо учитывать, что краны и тали целесообразно использовать для периодических перемещений грузов внутри определенной зоны. При неодинаковых размерах или массе материалов, а также
для перемещений материалов независимо от основных потоков.
Главной функцией кранов и талей является подъем.
Приводные конвейеры нужно использовать в том случае, если грузы однотипны по форме и движутся непрерывно или периодически через равные промежутки времени.
Любой тип перемещения с постоянным ритмом может производиться с помощью приводных конвейеров. При этом тип конвейера надо выбирать после тщательного анализа всех возможностей, представляемых другими типами.
Расчет количества наполъно - тележечного межоперационного транспорта
Расчет электротележек, электроштабелеров, погрузчиков и т п. ведется по общему количеству транспортируемых материалов. При односторонней маятниковой системе перевозок [3]
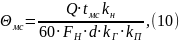
где

 — количество элементов напольного
транспорта (тележек, электро- и
автокар) данного типа; Q
- общее
годовое количество
транспортируемых грузов на данном виде транспорта, т; tMC - среднее время одного рейса(оборота), мин; FH - номинальный годовой фонд времени работы транспортной единицы, ч; d - полезная нагрузка на одну транспортную единицу, т; кн - коэффициент неравномерности прибытия и отправки грузов, кн=1,2 - 1,3; кГ - коэффициент использования грузоподъемности, кн=О,в - 0,95; кг - коэффициент использования транспортного парка, кг =0,6 - 0,9.
Среднее время одного рейса при односторонней маятниковой системе определяется как сумма затрат времени на пробег транспорта в оба конца, разгрузку и погрузку:
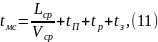
где
Lcp
-
средняя длина пробега в оба конца, м;
Vcp
- средняя
скорость
перемещения транспортной единицы,
м/мин;
 соответственно
время погрузку и разгрузку, мин;
t3
-
время случайных задержек (принимается
10% от времени пробега).
При двусторонней маятниковой системе на обоих пунктах остановки транспортной единицы происходит разгрузка одних и погрузка других грузов, транспортируемых в противоположном направлении. В этом случае время рейса определяется по следующей формуле:
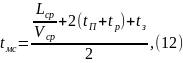
При кольцевой системе перевозок несколько пунктов, примерно одинаковых по грузообороту, объединяют в замкнутый кольцевой маршрут. На каждом пункте остановки транспортной единицы происходит разгрузка одних и погрузка других грузов.
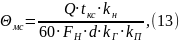
где
 среднее время одного рейса по кольцевому
маршруту.
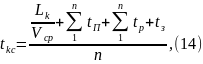
где LK - общая длина кольцевого маршрута, м; Vcp - средняя скорость перемещения транспортной единицы между отдельными пунктами; п - общее количество пунктов разгрузки и погрузки по кольцевому маршруту.
1.7. Системы транспортирования стружки
Основным условием механизации и автоматизации процесса и транспортирования стружки является размещение станочных линий на участке для обработки деталей из однородных материалов [2,3].
Современные модели станков снабжены механизированными системами сбора и удаления стружки из зоны резания, исключающими применения ручного труда и облегчающими подключение станка в общую систему транспортирования стружки. Отдельные модели станков снабжены контейнерами ля сбора стружки; в этом случае передача станочного контейнера на транспортер и возврат его к станку или пересыпка из контейнера в цеховую систему транспортирования стружки производится вручную.
Однако имеется еще значительное количество станков, у которых стружка накапливается в корыте для СОЖ и затем вручную пересыпается в контейнеры или люки транспортеров.
Выбор цеховой системы транспортирования стружки зависит от количества. Сорта материала и вида стружки, а также компоновки и планировки оборудования.
Различают три способа транспортирования стружки:
автоматизированный. С применением средств непре рывного транспорта, с помощью линейных и агистральных транспортеров;
комбинированный, с использованием только магистральных или линейных транспортеров: при удалении стружки от станков в тару вручную и при транспортировании тары к магистральному транспортеру, или от линейного транспортера в отделение переработки стружки средствами малой механизации, или напольным транспортом;
3) механизированный. С применением ручного труда и транспортных средств общего назначения: от станков вручную стружка перегружается в тару, а затем мостовыми кранами, кран-балками, электроталями на монорельсе, самоходными тележками, автопогрузчиками или другими средствами транспортируется в отделение переработки стружки.
Каждый вид стружки имеет свои особенности в транспортировании. Легко транспортируется мелкая, сыпучая стружка, труднее всего - длинная, витая, поэтому в технологических процессах обработки деталей необходимо применять инструмент и виды обработки, обеспечивающие дробление стружки непосредственно в зоне резания.
Выход стружки при обработке определяется по всем видам наименования деталей как разность между массой заготовок и деталей на годовую программу участка или цеха. Объем стружки зависит от вида заготовок и принимается при обработке деталей (ориентировочно): из проката - 15%, из поковок - 20%, из стального и чугунного литья – 20 - 25%, из цветного литья - до 60%.
В зависимости от среднечасового выхода стружки и площади участка рекомендуется применять:
механизированную систему транспортирования при выходе стружки 200-300 кг/ч на площади 1000 - 2000 м2. Для отдельных участков площадью 300 - 500 м2 при таком выходе стружки рационально применять линейные транспортеры, расположенные вдоль технологических линий, в конце которых размещены бункеры с контейнерами для сбора стружки;
комбинированную систему транспортирования при выходе стружки 300 - 700 - кг/ч на площади 2000 - 3000 м2;
автоматизированную систему транспортирования при выходе стружки более 800 кг/ч с участка площадью 3000 м2 и более.
1.8. Общая планировка оборудования и рабочих мест
в механическом цехе (участке)
Состав производственных отделений и участков механического цеха определяется характером изготавливаемых изделий, технологическим процессом, объемом и организацией производства.
В поточно-массовом производстве механический цех разбивается на производственные участки по признаку или наименованию узла.
В серийном производстве механический цех разбивается на участки (или пролеты) по размерам деталей (участок (пролет) крупных деталей, участок (пролет средних деталей, участок (пролет) мелких деталей) или по характеру и типу деталей (участок валов, участок зубчатых колес и т.д.)
Определение размера площади участка (цеха) определяется на основании планировки путем разработки плана расположения оборудования, рабочих мест, конвейерных и других устройств, складочных мест заготовок и готовых деталей, проездов, проходов и пр. На основании планировки уточняются принятые ширина, длина и число пролетов здания участка (цеха).
Пролетом называется часть здания, ограниченная в продольном направлении двумя параллельными рядами колонн. Ширина пролетов (расстояние между осями колонн в поперечном направлении пролета) зависит от габаритов применяемого оборудования и средств транспорта. Наиболее распространены размеры ширины пролетов для механических цехов машиностроения [4,9]:
для легкого машиностроения -18 м;
для среднего машиностроения - 18 и 24 м;
для тяжелого машиностроения — 24, 30, 36 м.
Расстояние между осями колонн в продольном направлении называется шагом колонн, и оно принимается чаще всего 6, 9 и 12 м в зависимости от рода применяемого материала для здания, его конструкции и нагрузок.
Расстояния между осями колонн в поперечном и продольном направлениях образуют сетку колонн. В механических цехах часто применяются сетки колонн, равные 18><12 м и 24><12 м или 18><6 м и 24><6 м в среднем машиностроении; в тяжелом – 30><6 м и 36><6 м.
Длина пролета определяется (считая по его продольной оси) суммой размеров последовательно расположенных производственных и вспомогательных отделений, проходов и других участков цеха.
Установив необходимую ширину пролета, их длину, количество колонн, определяют размер потребной площади производственного (станочного) участка цеха. Показателем, характеризующим использование производственной площади механического цеха (участка), является удельная площадь, т.е. площадь, приходящаяся в среднем на один станок (вместе с проходами). Она получается путем деления общей площади, занятой станками с проходами, на число станков, расположенных на ней. Средняя величина удельной площади составляет для малых станков 10 - 12 м2, средних – 15 - 25 м2, крупных – 30 - 45 м2.
Металлорежущие станки участков или линий механического цеха располагают в цехе одним из двух способов:
- по типам оборудования;
- в порядке технологических операций.
По типам оборудования - способу, характерному для единичного и мелкосерийного производства и для отдельных деталей в серийном производстве, станки располагают по признаку однородности, т.е. создают участки однородных станков: токарных, фрезерных, строгальных, шлифовальных и др. [8,9].
По порядку технологических операций - способу, характерному для цехов серийного и массового производств, станки располагают последовательно в соответствии с технологическими операциями для обработки одноименных или нескольких разноименных деталей, имеющих схожий порядок операций обработки.
При размещении станков в линии необходимо предусмотреть кратчайшие пути движения каждой детали в процессе обработки и не допускать обратных, кольцевых или петлеобразных движений, создающих встречные потоки и затрудняющие транспортирование обрабатываемых деталей.
Последовательность перехода детали со станка на станок образует технологическую линию движения деталей. Это движение деталей необходимо показывать на плане расположения оборудования.
На станочной линии плана цеха (участка) намечают такое положение станков, какое соответствует кратчайшему пути движения всех деталей, обрабатываемых на данной линии станков. Станки располагаются в пролете в два, три, четыре ряда в зависимости от размеров станков и ширины пролета. Крупные станки ставятся в пролете в два ряда, средние - в два - три, мелкие - в три - четыре ряда.
При расположении станков в два ряда вдоль пролета посредине оставляется проход для транспорта. Станки могут быть установлены вдоль пролета, поперек него или под углом.
Наиболее удобное расположение большинства станков -вдоль пролета. Поперечное расположение применяется в случае, когда необходимо достигнуть лучшее использование площади или когда при продольном расположении получаются слишком большие проходы, большее количество станков не размещается. При таком расположении для прохода к станкам оставляют поперечные проходы для доставки деталей на тележках к рабочим местам.
Расположение под углом (15 - 25°) применяется для револьверных станков и автоматов при прутковой работе, при протяжных, расточных, продольно-строгальных, продольно-фрезерных и продольно-шлифовальных станков и обеспечивает лучшее использование площадей.
При вычерчивании габаритов станка принимают его контур по крайним выступающим частям, причем в габарит входят крайние положения движущихся частей. Характеристики станков берутся из каталогов механообрабатывающего оборудования, различных справочниках и технической литературе по металлообработке [5,8,9] и др.
Особенно важное значение для повышения производительности труда имеет рациональная планировка и организация рабочего места, при которой устраняются потери времени на лишнее
хождение лишние движения и т. д.
При разработке плана расположения станков следует координировать их положение относительно колонн; этим достигается возможность точного положения места каждого станка независимо от положения соседних станков. Колоннам в каждом пролете присваивается номер. Расстояние от определенной колонны до станка в двух направлениях фиксируют местоположение станка на участке (цехе).
При размещении станков необходимо стремиться к достижению прямоточности производства. При расстановке станков руководствуются нормальными размерами промежутков (разрывов) между станками в продольном и поперечном направлениях и размерами расстояний от стен и колонн. Эти размеры должны гарантировать удобство выполнения работ на станках, безопасность рабочих, свободу движения людей и транспортных средств с грузом и т.д. Минимальные расстояния между оборудованием и элементами зданий следует устанавливать, руководствуясь рекомендациями, приведенными в работе [9, табл. 15] и справочнике [5, т.4]. При планировке оборудования всегда нужно стремиться получить короткую технологическую линию, чтобы детали не совершали длинный путь.
План участка (цеха) выполняется в масштабе 1:100. Для больших цехов (при наличии более 250 станков) план выполняется в масштабе 1:200. На плане должны быть изображены все оборудование и все устройства, относящиеся к рабочему месту, а именно:
- -металлорежущие станки, автоматические станочные ли нии и другое станочное оборудование;
-местоположение рабочего у станка во время работы; место рабочего у станка обозначается на плане кружком, половина которого заштриховывается; при этом светлая часть кружка, обозначающая лицо рабочего, должна быть обращена к станку;
-рабочие места без оборудования с указанием их габарита;
-верстаки, рабочие столы, подставки;
-инструментальные шкафы;
-места для этажерок и подставок для деталей и крупного инструмента;
-места у станков для обработанных деталей и обрабатываемых заготовок и материалов;
-транспортные устройства, относящиеся к рабочему месту - наклонные скаты (желоба, лотки), склизы и пр.;
- площадки для контроля и временного хранения деталей;
- места для мастеров.
На плане должны быть изображены штрихпунктирными линиями все проезды и проходы, штриховыми линиями туннели или ямы, предназначенные для производственных или транспортных целей.
В части строительной на плане должны быть изображены: