Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
Уравнение переходной прямой, проходящей через точку Aут,
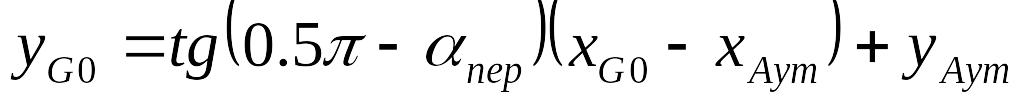 ,
(9.27)
где
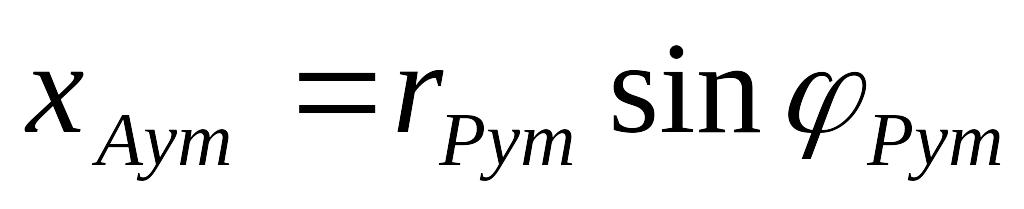 ;
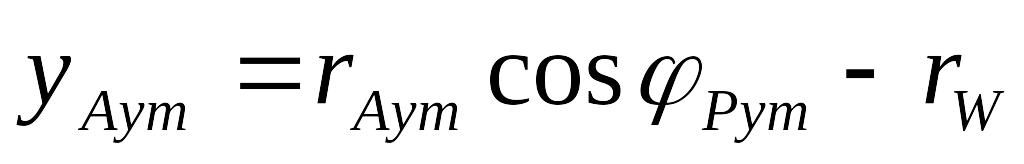 .
Уравнения (9.26) и (9.27) при совместном решении дадут искомый радиус rW.
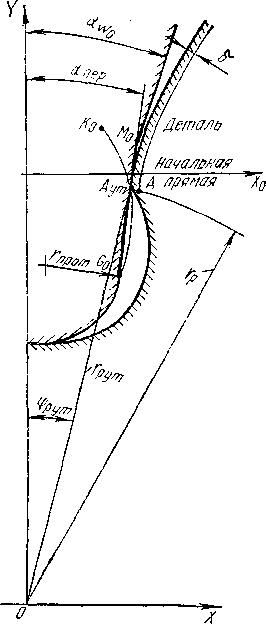
Рис. 9.20. Зацепление червячной фрезы с протуберанцем
и детали
Порядок решения следующий. Ордината наиболее подрезающей точки определится как
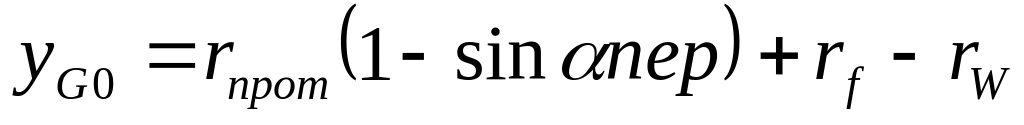 .
(9.28)
Из второго и третьего уравнений системы (9.26) находим углы поворота детали:
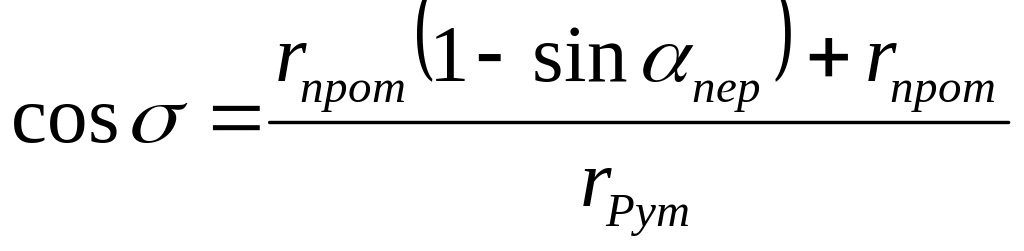 ;
(9.29)
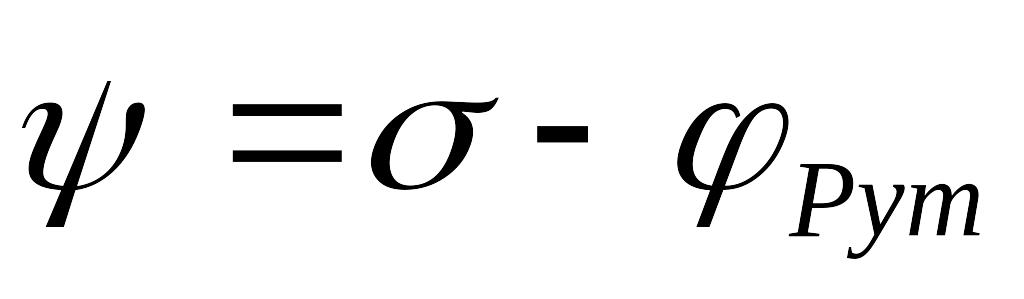 ,
а из уравнения (9.27) — абсциссу ХG0:
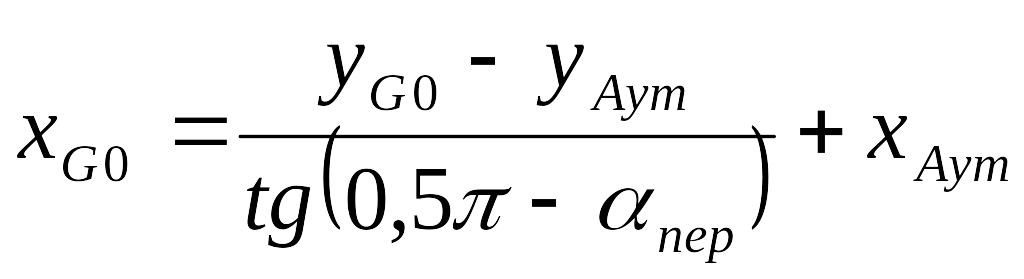 ,
или
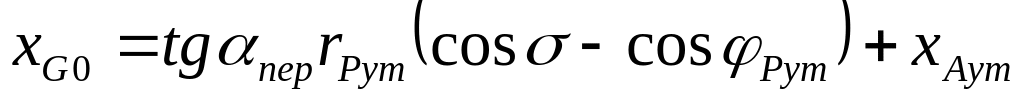 .
(9.30)
Из первого уравнения системы (9.26) определяем величину rW:
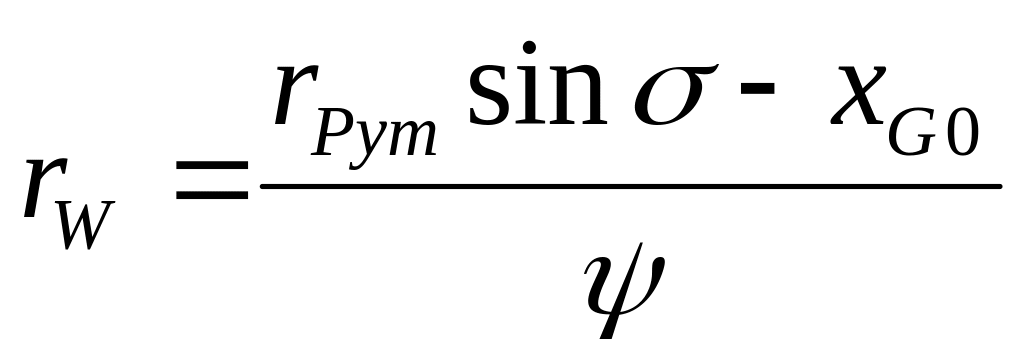 .
(9.31)
Исполнительные размеры профиля фрез с протуберанцем рассчитываются аналогично модульным. Отметим лишь некоторые особенности. При малых значениях αW0 и больших αпер может оказаться, что начальная прямая лежит ниже точки М0. Значения hn0 и Sn0 — условные. Калибр зуба необходимо пересчитать на другую высоту:
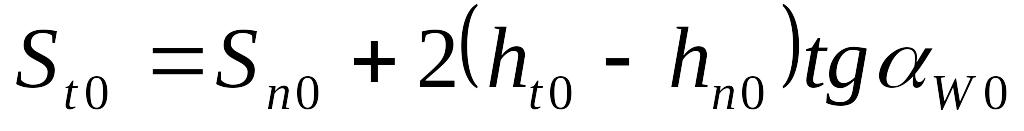 .
Величина
St0
принята для чистового профиля зуба и
поэтому значения Sn0
и St0
необходимо уменьшать на величину
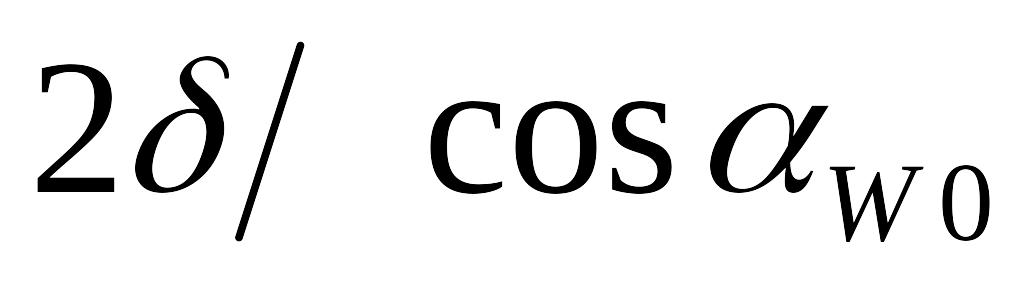 .
Размеры протуберанца определяются по следующим зависимостям:
ширина
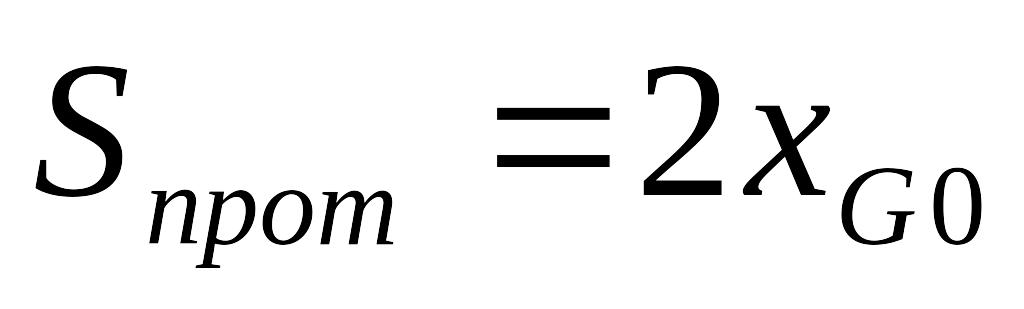 ;
высота
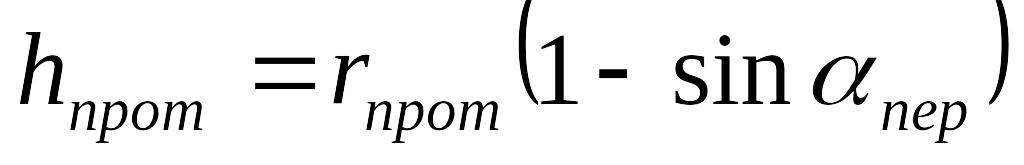 ;
выступ
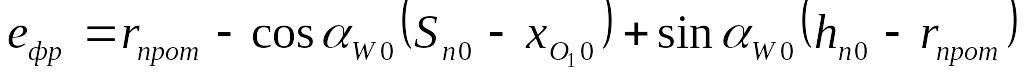 .
Величина ефр является проверочной. Вывод ее легко уяснить из рис. 9.18.
Для того чтобы пользоваться зависимостями (9.28)...(9.31), необходимо задаться величинами rпрoт и αпер. Для rпрoт наиболее приемлемо соотношение rпрoт = (0,3...0,4)m.
Угол переходной прямой αпер выбирается в пределах 3...8°.
Определение величины подреза. Величина подреза е на чертеже детали задается, как правило, от точки А (рис. 9.21). Поскольку в этой точке должен заканчиваться процесс обработки следующим после фрезы инструментом, расстояние от касательной к профилю в точке А до касательной к огибающей семейства последовательных положений головки фрезы дает искомую величину подреза.
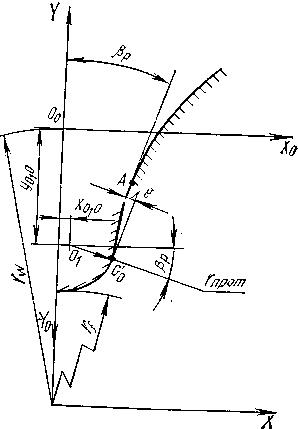
Рис. 9.21. Определение величины подреза
В начальный момент
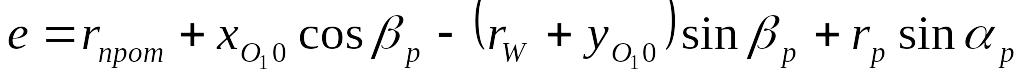 .(9.32)
Формула (9.32) получена следующим образом. Уравнение прямой в нормальном виде
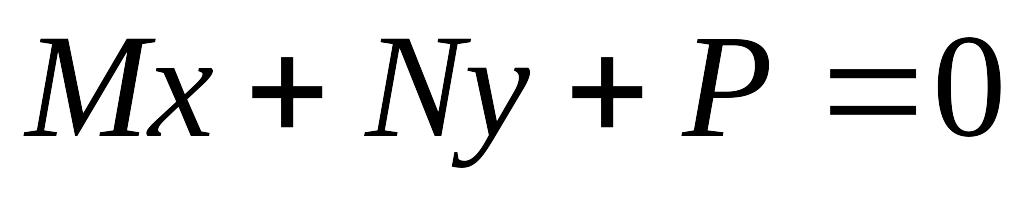 .
При подстановке координат точки G0′ имеем
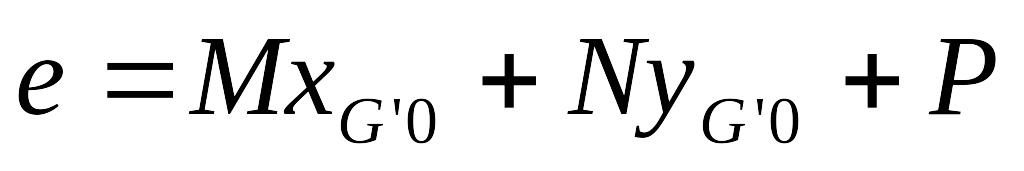 .
(9.33)
Из рис. 9.21 находим:
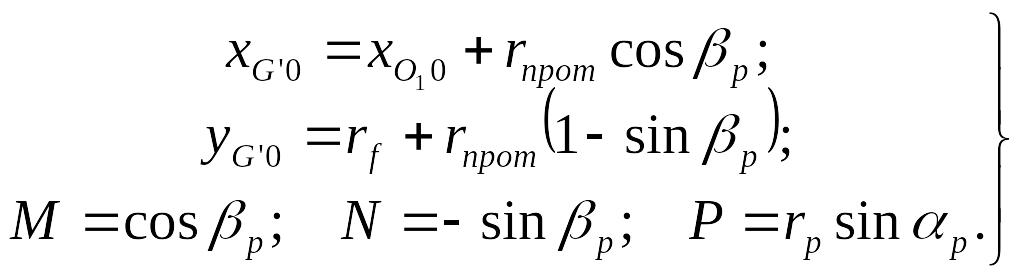 (9.34)
После подстановки выражений (9.34) в формулу (9.33) получим формулу (9.32).
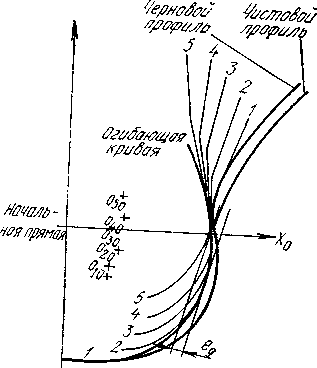
Рис. 9.22. Схема образования выкружки у ножки зуба детали при обработке
В
процессе обкатки будет меняться положение
центра О10
и соответственно координат xO10
и
yO10
в зависимости от угла поворота ψ (рис.
9.22). Величина подреза при этом также
будет меняться, достигая в определенный
момент (при ψ=ψКр)
максимального значения. Это произойдет,
когда
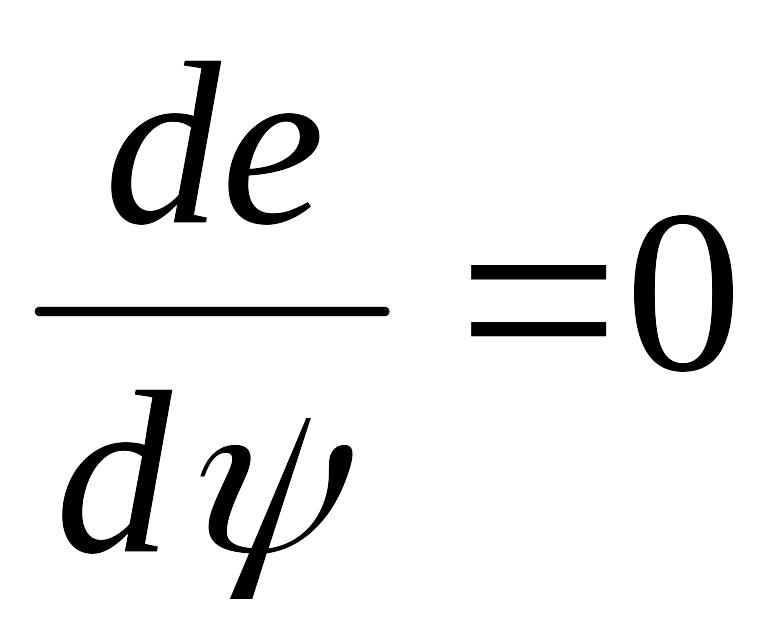 ,
т. е. когда касательная под углом βp
к окружности
rпрот будет касательной к огибающей семейства окружностей.
Значение ψКр определится из следующего трансцендентного уравнения:
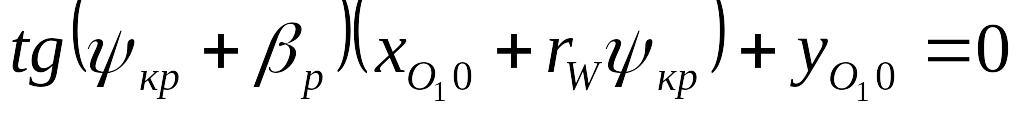 (9.35)
Найдя из уравнения (9.35) ψкр, по зависимостям (9.8) и (9.5) определим r и φ, а затем и текущие координаты центра, которые при подстановке в формулу (9.32) дадут действительную величину подреза.
Оптимизация элементов профиля фрезы. При профилировании фрезы величины αпер и rпрoт выбирались в определенной степени произвольно. Следовательно, для получения основных размеров профиля впадины зубчатого колеса можно использовать фрезы с различными по величине элементами профиля.
В соответствии с формулами (9.29)...(9.31) взаимосвязь между параметрами, определяющими профиль фрезы, выглядит следующим образом:
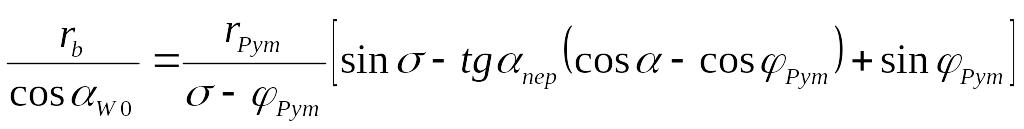 (9.36)
где
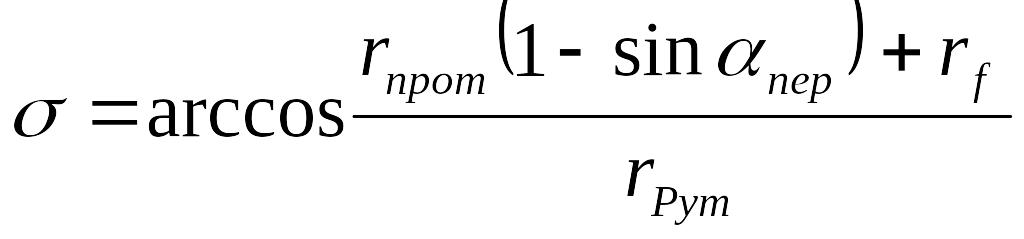 .
При постоянных величинах rр, φр, rf имеем множество сочетаний αW0, αпер, rпрот, удовлетворяющих выражению (9.36). Исследования показали, что при изменении rпрот и αпер (разумеется, в допустимых значениях) угол αW0 изменяется незначительно. Величина rпрот как определяющая радиус выкружки детали также изменяется незначительно, а потому практически не влияет на условия резания и формообразования. Угол же αпер определяет боковые углы резания в зоне переходной прямой фрезы, и очень важно, равняется он 3° или, например, 8°. Поэтому в качестве критерия оптимальности целесообразно выбирать угол αпер. Целевая функция совпадает с критерием оптимальности и имеет вид:
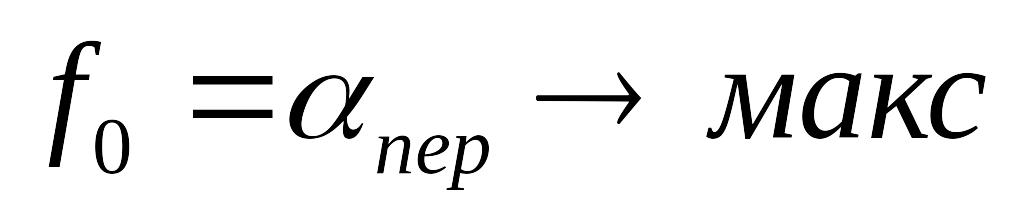 .
(9.37)
На переменные, входящие в функцию (9.36), наложим следующие ограничения:
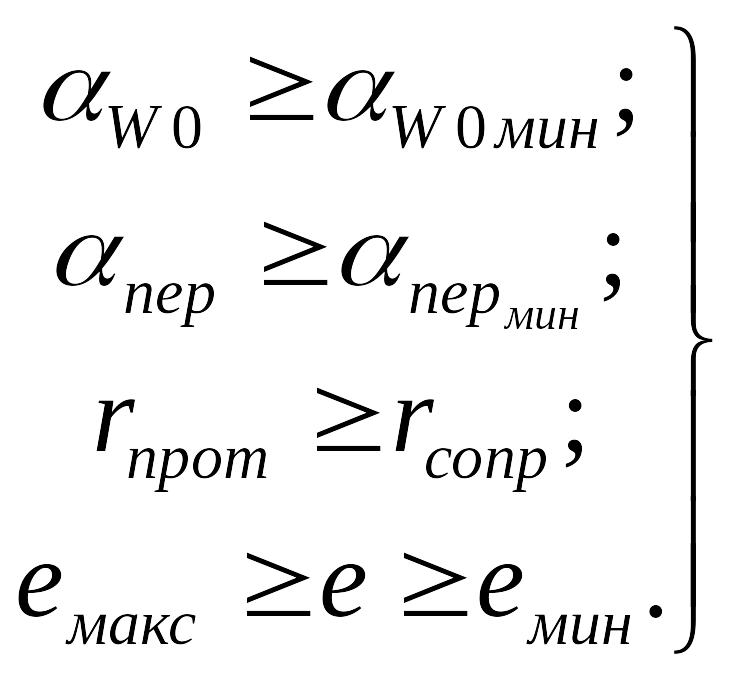 (9.38)
где αW0мин — определяется так же, как для обычных модульных фрез;
αпермин — минимально допустимый угол переходной прямой.
Его величина колеблется в пределах 3...50. В редких случаях αпермин = 1...20; rсопр — ограничения по срезу вершины. Определяется по формуле (9.19), которая в данном случае приобретает следующий вид:
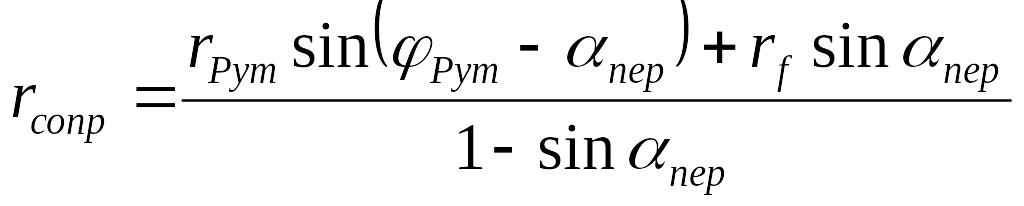 .
(9.39)
Опасность среза вершины зуба фрезы может возникнуть при больших значениях αпер и δ; емин, емакс — допустимые границы величины подреза. Они определяются по конструктивным (е = 0,04...0,1) или технологическим (е = 0,1...0,25) соображениям. Для зубчатых колес с малым числом зубьев ограничением является емакс, а для колес с большим числом зубьев — емпн.
Приведенная математическая модель описывает несколько упрощенную картину формообразования эвольвентных зубчатых колес с подрезом у ножки зуба. Фрагмент алгоритма, реализующий данную модель, приведен на рис. 9.23. Необходимо иметь в виду, что для данного алгоритма некоторые входные величины уже рассчитаны.
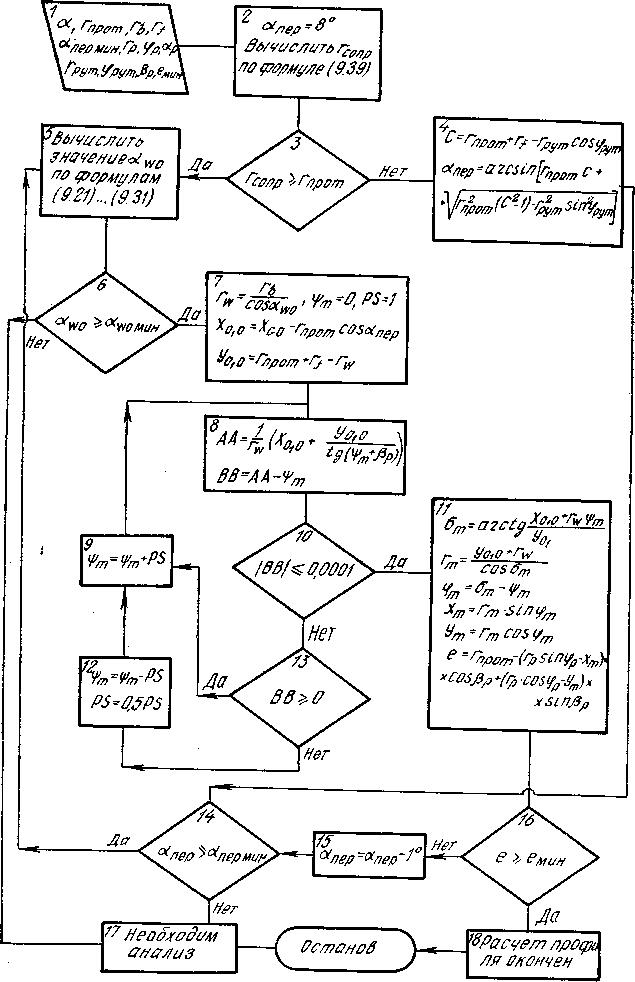
Рис. 9.23. Блок-схема алгоритма определения оптимальных размеров профиля червячной фрезы с протуберанцем
В блоке 2 переменной αпер присваивается максимальное значение 8°. Основная ветвь расчета следующая. При выполнении условий в блоках 3 и 6 рассчитываются величина rW и координаты центра протуберанца. В блоках 8...10, 12, 13 решается трансцендентное уравнение (9.35) относительно ψкр=ψ. Индекс «m» означает текущие значения переменных. Само уравнение (9.35) приведено к виду
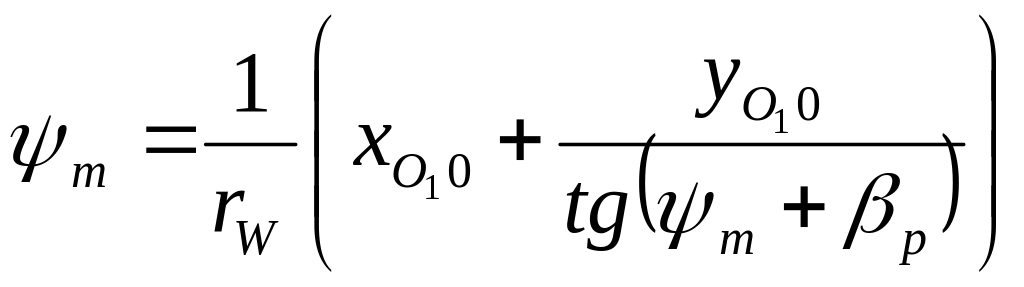 .
(9.40)
Правая часть выражения обозначена через АА. Приближение левой (ψкр) и правой (АА) ведется с точностью 0,0001. Итерационный процесс начинается с ψm=0. Переменная наращивается с шагом РS=1° до тех пор, пока разность ВВ не меняет знака. Как только это происходит, берется предыдущее значение ψm (блок 12) и шаг итерации уменьшается в два раза. Процесс продолжается до выполнения условия в блоке 10, т. е. до нахождения корня ψm уравнения (9.35). Блок 11 содержит формулы расчета величины подреза е, и если она соответствует требованию в блоке 16, расчет заканчивается. Таким образом, окончательное решение, если оно существует, обеспечивается при максимально возможном значении αпер. Когда начинают действовать ограничения — блоки 6, 14, расчет прерывается и конструктору необходимо провести расчетный анализ размеров детали и наложенных ограничений для принятия окончательного решения.
Если при αпер=8° имеет место заострение вершины, определяется rсопр из условия исключения этого явления. В формулу (9.39) подставляется значение rпрот вместо rсопр и она решается как квадратное уравнение относительно αпер.
Правая часть выражения обозначена через АА. Приближение левой (1|)вр) и правой (АА) ведется с точностью 0,0001. Итерационный процесс начинается с ч]), п = 0. Переменная наращивается с шагом Р5 = = 1° до тех пор, пока разность ВВ не меняет знака. Как только этопроисходит, берется предыдущее значение т|1т (блок 12) и шаг итерации уменьшается в два раза. Процесс про-. должается до выполнения условия в.{ блоке 10, т. е. до нахождения корня 1|з,„ уравнения (9.35). Блок 11 содержит формулы расчета величины подреза е, и если она соответствует требованию в блоке 16, расчет заканчивается. Таким образом, окончательное решение, если оно существует, обеспечивается при максимально возможном значении «тр. Когда начинают действовать ограничения — блоки 6, 14, расчет прерывается и конструктору необходимо провести расчетный анализ размеров детали и наложенных ограничений для принятия окончательного решения.
Рис. 9.24. Шлицы с прямолинейным профилем
Если при адар = 8° имеет место заострение вершины, определяется гсоир из условия исключения этого явления. В формулу (9.39) подставляется значение Гщ,0т вместо Гоопр и она решается как квадратное уравнение относительно атер.
БИБЛИОГРАФИЧЕСКИЙ СПИСОК
Автоматизация инструментальной подготовки производства с помощью ЭВМ. М., Центрнот, 1973.
Автоматизация проектно-конструкторских работ и технологической подготовки производства в машиностроении. Т. 2. Минск, «Вышэйшая школа», 1977.
Автоматизированные системы технологической подготовки производства в машиностроении. М.: Машиностроение, 1976.
Алексеев Г. А. Расчет и конструирование режущего инструмента / Г.А. Алексеев, В.А. Аршинов, Е.А.Смольников. М., Машгиз, 1950, 1951.
Аршинов В.А. Резание металлов и режущий инструмент / В.А. Аршинов, Г.А. Алексеев. М.: Машиностроение, 1975.
Басе И.А. Профилирование червячных фрез с использованием ЭЦВМ / И.А. Басе. Минск, «Наука и техника», 1974.
Блох А.Ш. В помощь авторам алгоритмов / А.Ш. Блох, Г.С. Неверов. Минск, «Беларусь», 1971.
Горецкая 3.Д. Протягивание с большими подачами / 3.Д. Горецкая. М., Машгиз, 1960.
Грановский Г.И. Кинематика резания / Г.И. Грановский М., Машгиз, 1948.
Грановский Г.И. Фасонные резцы / Г.И. Грановский, К.П. Панченко. М., «Машиностроение», 1975.
Дальский А. М. Технология конструкционных материалов / А.М. Дальский, Н.П. Дубинин, Э.Л. Макаров. М.: Машиностроение, 1977.
Дарманчев К.С. Фасонные резцы / К.С. Дарманчев. Л.: Машиностроение, 1968.
Жигалко Н.И. Проектирование и производство режущих инструментов / Н.И.Жигалко, В.В. Киселев. Минск, «Вышэйшая школа», 1975.
Жигалко Я.И. Совершенствование конструкции протяжек / Я.И. Жигалко. Минск, «Вышэйшая школа», 1965.
Жигалко Н.И. Протяжки для обработки поверхностей большой длины / Н.И. Жигалко, В.Д. Лемешонок, Н.И. Ковзель. Минск, «Вышэйшая школа», 1973.
Зуборезный инструмент. М., Изд-во стандартов, 1973.
Климов В.И. Справочник инструментальщика-конструктора / В.И. Климов, А.С. Лернер, М.Д. Пекарский М., Машгиз, 1958.
Коновалов Е.Г. Прогрессивные схемы ротационного резания металлов / Е.Г.Коновалов, В.А. Сидоренко, А.В. Соусь Минск, «Наука и техника», 1972.
Либерман А. И. Корригирование профиля эвольвентных протяжек. «Станки и инструмент», 1965, № 9.
Лишнее С.И. Расчет и конструирование металлорежущих инструментов с применением ЭВМ / С.И. Лишнее, М.И. Юликов. М.: Машиностроение, 1975.
Максимов М.А. Алгоритмизация проектирования металлорежущих инструментов с помощью ЭЦВМ / М.А. Максимов. М., ГОСИНТИ, 1967.
Маргулис Д.К. Протяжки переменного резания / Д.К. Маргулис. М., Машгиз, 1962.
Матюшин В.М. Зубодолбление / В.М. Матюшин. М., Машгиз, 1953.
Мелъцер М.И. Разработка алгоритмов АСУП / М.И. Мелъцер. М., «Статистика», 1975.
Нефедов Н.А. Сборник задач и примеров по резанию и режущему инструменту / Н.А. Нефедов, К.А. Осипов. М.: Машиностроение, 1976.
26. Обработка данных и программирование. Схемы алгоритмов и программ. Обозначения условные графические. ГОСТ 19428—74. М., Изд-во стандартов, 1974.
27. Обработка данных и программирование. Схемы алгоритмов и программ. Правила выполнения. ГОСТ 19427—74. М., Изд-во стандартов, 1974.
28. Подураев В.Н. Резание труднообрабатываемых материалов / В.Н. Подураев. М., Высш. шк., 1974.
29. Родин П.Р. Металлорежущие инструменты / П.Р. Родин. Киев, «Вища школа», 1974.
30. Романов В. Ф. Расчеты зуборезных инструментов / В.Ф. Романов. М.: Машиностроение, 1969.
31. Семенченко И. Проектирование металлорежущих инструментов / И. Семенченко, В.М. Матюшин, Г.Н. СахаровМ., Машгиз, 1962, 1963.
Синицын Б.И. Методы корригирования рабочих профилей металлорежущих инструментов с использованием ЭВМ / Б.И. Синицын. Минск, «Наука и техника», 1969.
Фатеев А.Е. Прикладные программы в системе математического обеспечения ЕС ЭВМ / А.Е. Фатеев, А.И. Ройтман, Т.П. Фатеева. М., «Статистика», 1976.
Фельдштейн Э.И. Основы рациональной эксплуатации режущих инструментов / Э.И. Фельдштейн. М.: Машиностроение, 1965.
Цветков В.Д. Система автоматизации проектирования технологических процессов / В.Д. Цветков. М.: Машиностроение, 1972.
Четвериков С.С. Металлорежущие инструменты / С.С. Четвериков. М., 1965.
Шараев Д.Н. Расчет окружности, наиболее близкой к профилю червячных шлицевых фрез / Д.Н. Шараев, В. Климов, Л.Ф. Ивлева. «Станки и инструменты», 1966, № 1.
Щеголев А.В. Конструирование протяжек / А.В. Щеголев М.-Л. «Машиностроение», 1960.
Энциклопедия кибернетики. Т. 1. Киев, 1975.
Ящерицын П.И. Основы резания материалов и режущий инструмент / П.И. Ящерицын, М.М. Еременко, Н.И. Жигалко. Минск, «Вышэйшая школа», 1975.