Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
По видам обработанных поверхностей режущие инструменты классифицируются следующим образом.
Инструменты для обработки плоскостей и наружных фасонных поверхностей и тел вращений. Это резцы, фрезы, протяжки, напильники, шлифовальные круги и т. д.
Инструменты для обработки отверстий - сверла, расточные резцы, зенкеры, развертки, протяжки, шлифовальные круги и т. д.
Инструменты для получения резьбы. К ним относятся метчики, резьбонарезные и резьбонакатные плашки и головки, а также накатные ролики, резьбовые резцы и фрезы и т. д.
Инструменты для обработки поверхностей зубьев колес или шлицевых валов и звездочек. Для обработки цилиндрических колес методом деления применяются дисковые и пальцевые фрезы, а также головки контурного зубодолбления, а методом обкатки - червячные фрезы, долбяки, зуборезные гребенки, обкаточные резцы, шеверы и шлифовальные круги. Конические прямозубые колеса нарезаются зубострогальными резцами, сдвоенными головками -фрезами, протяжками, а конические колеса со спиральными и круговыми зубьями - червячными коническими фрезами, а также зубострогальными головками и протяжками.
Режущие инструменты можно подразделить по принципу взаимодействия режущего инструмента с обрабатываемым материалом на обычные и ротационные, имеющие непрерывное обновление кругового лезвия режущей чашки. Кроме того, в зависимости от метода рационального использования инструментального металла бывают цельные и составные (с неподвижным присоединением пластинок и с механическим креплением) инструменты. По способу соединения со станком - хвостовые, насадные и призматические. В зависимости от частости применения - стандартные и специальные.
1.3. Составные части, конструктивные элементы и геометрические параметры инструмента
Все режущие инструменты, несмотря на различную форму и назначение, имеют общие составные части. Каждый из инструментов, изображенных на рис. 1.6, имеет так называемую рабочую часть, снабженную одним, двумя или несколькими режущими лезвиями. Рабочая часть в свою очередь подразделяется на режущую, которой осуществляется снятие стружки, и направляющую или калибрующую части, которые служат для зачистки обработанной поверхности и направления инструмента в работе.
Второй, вспомогательной, или соединительной, частью инструмента у резца является державка, у сверла - конический хвостовик, у фрезы - цилиндрическое отверстие в корпусе. Эти поверхности инструментов служат для закрепления их на станке и передачи крутящего момента резания. Конструкция, форма и размеры соединительных частей инструментов стандартизированы. У резцов соединительной базовой поверхностью является опорная плоскость или основание державки (корпус), у фрез и дисковых резцов - торцевой поясок и цилиндрическое отверстие Ø 6, 8, 10, 13, 36, 22, 27, 32, 40, 50, 60 мм.
Крепление хвостовых инструментов малого размера (сверла, развертки и т. д.) на станке производится с помощью сверлильных патронов цилиндрическим хвостовиком.
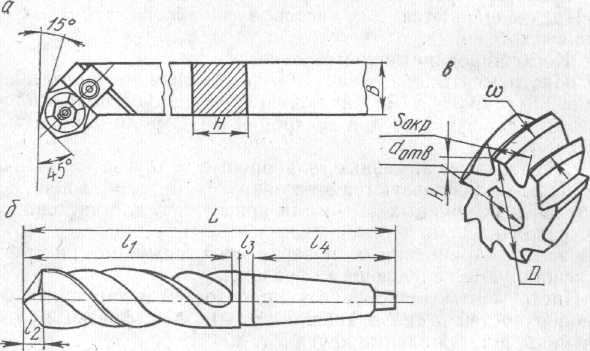
Рис. 1.6. Основные части режущих инструментов
различной формы:
а — проходной резец; б — спиральное сверло;
в — цилиндрическая фреза
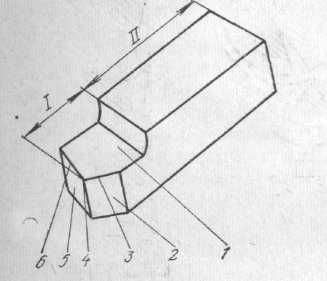
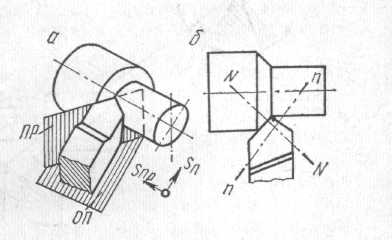
Рис. 1.7. Элементы токарного прямого проходного резца
|
Рис. 1.8. Координатные плоскости
|
Конический хвостовик применяется у хвостовых инструментов средних и больших размеров. Он выполняет две функции: центрирование инструмента и его закрепление на станке. Приняты две системы конусов - Морзе и метрическая. Конусы Морзе № 0...6 различаются номинальным Ø 9,051...63,300 мм с конусностью 2α = 2°01'53"...3°50". Имеются шесть больших и два малых Ø 4 и 6 мм метрических конуса с 2α = 2°51'51" или конусностью 1 : 20.
Насадные осевые инструменты (зенкеры, развертки) имеют в качестве основной базовой соединительной поверхности коническое отверстие с конусностью 1 : 30. Конические хвостовики фрезерных головок имеют конусность 7 : 24.
Инструменты должны закрепляться на станках по возможности с помощью быстросменных патронов, переходных втулок и удлинителей, быстросменных державок и других устройств.
Рассмотрим конструктивные элементы и геометрические параметры инструментов на примере прямого проходного резца (рис. 1.7), который состоит из рабочей части I и державки, или стержня, II. Последний имеет квадратную, прямоугольную или круглую форму поперечного сечения и служит для закрепления резца в резцедержателе станка. Рабочая часть резца выполняет работу резания и состоит из нескольких элементов.
Передняя поверхность 1 служит для схода стружки, главная задняя поверхность 2 обращена к обработанной поверхности заготовки. Главное режущее лезвие 3 образуется пересечением передней и главной задней поверхностей. Вспомогательное режущее лезвие 6 - линия пересечения передней 1 и вспомогательной задней 5 поверхностей. Вершина резца 4 - точка пересечения главного и вспомогательного режущих лезвий.
Указанные элементы имеют не только фрезы, но все другие одно- и многолезвийные режущие инструменты, зубья, которые в сечении представляют режущие клинья, или резцы. Поэтому на примере прямого проходного резца рассмотрим координатные плоскости, геометрические параметры, а также методику их назначения. Это приемлемо для всех сложнорежущих инструментов с учетом некоторых специфических особенностей.
Обычно рабочей части инструмента (резцу или зубьям) придают форму клина, для чего зубья затачивают по передней и задней поверхностям. Для определения углов заточки резца вводятся координатные плоскости (рис. 1.8, а). Плоскость резания (ПР) - плоскость, проходящая через главное режущее лезвие и вектор скорости резания любой точки, а также касательная к поверхности резания заготовки. Основная плоскость (ОП) - плоскость, параллельная направлению продольной и поперечной подачам.
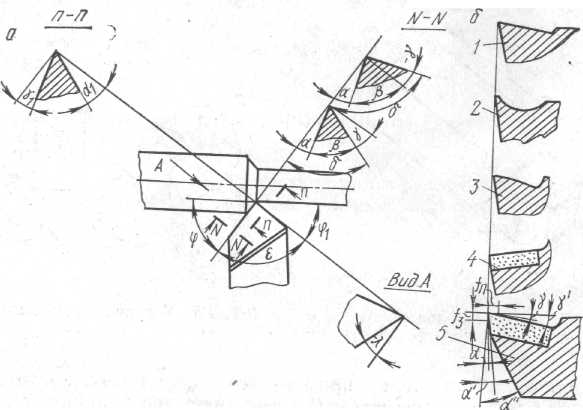
Рис. 1.9. Геометрические параметры прямого проходного резца
Главная секущая плоскость (след N - N) - плоскость, перпендикулярная к проекции главного режущего лезвия на основную плоскость, а вспомогательная секущая плоскость (след п—п) перпендикулярна к проекции вспомогательного режущего лезвия также на основную плоскость (рис. 1.8, б).
Углы, измеряемые в главной секущей плоскости, называются главными, а во вспомогательной - вспомогательными (рис. 1.9, а). Углы резца определяют положение элементов рабочей части относительно координатных плоскостей и относительно друг друга.
Эти углы называются углами резца в статике. Знание величин этих углов необходимо для изготовления резца и для расчета их величины в процессе резания.
У резца различают главные и вспомогательные углы, при этом предполагается, что вершина резца расположена на линии центров детали.
Главный передний угол γ — угол между касательной к передней поверхности в рассматриваемой точке и нормалью в этой же точке к плоскости резания.
Главный задний угол α — угол между касательной к главной задней поверхности в рассматриваемой точке и плоскостью резания.
Угол заострения β — угол между касательными к передней и главной задней поверхностям резца, проведенными через рассматриваемую точку режущего лезвия.
Угол резания δ — угол между касательной к передней поверхности резца в рассматриваемой точке и плоскостью резания.
Между указанными углами существует зависимость δ + γ = 90° и α + β + γ = 90°. Вспомогательные передний γ1 и задний α1 углы измеряются во вспомогательной секущей плоскости.
Главный φ, вспомогательный φ1 и при вершине ε углы в плане измеряются в основной плоскости; φ и φ1 - углы соответственно между проекциями главного и вспомогательного режущих лезвий на основную плоскость и направлением подачи, а угол в плане при вершине ε - угол между проекциями главного и вспомогательного режущих лезвий на основную плоскость: ε = 180° - (φ + φ1).
Угол наклона главного режущего лезвия λ - угол между главным режущим лезвием и плоскостью, проходящей через вершину резца параллельно основной плоскости. Измеряется он в плоскости резания и может иметь нулевое, положительное и отрицательное значения. Угол λ определяет направление схода стружки. При +λ стружка отводится в сторону обработанной, а при -λ - обрабатываемой поверхности.
К геометрическим параметрам инструмента, кроме углов заточки, относятся форма режущих лезвий и форма передней и задней поверхностей зубьев инструмента. Передняя поверхность зубьев инструмента (рис. 1.9,6) может иметь обычную плоскую 1 и радиусную 2 форму, а также плоскую или радиусную с положительной 3 и отрицательной 4 фасками. Последние необходимы для упрочнения лезвий зубьев инструмента. В свою очередь задняя поверхность зуба твердосплавного инструмента 5 является тройной ломаной с углами α, α' и α". Наличие указанных углов вызвано условиями заточки. Так, под углом α" = α + (4...6)° затачивается державка резца электрокорундовым кругом, под углом α' = α + (2...4)° производится заточка твердосплавной пластины абразивным кругом из карбида кремния зеленого, а под углом α - доводка пластинки твердого сплава на ширине f до 1,5 мм алмазным кругом. Передняя поверхность зуба инструмента является двойной с углами γ и γ '. Геометрические параметры зубьев инструмента назначаются в зависимости от условий обработки. Передний угол γ, который необходим для облегчения процесса срезания стружки, при обработке мягких малоуглеродистых сталей быстрорежущими инструментами имеет значение γ =15...25°, при обработке сталей средней твердости и мягкого чугуна γ = 5...15° и при обработке весьма твердых сталей и чугуна у=-5... + 5°. Следует учитывать, что менее прочные твердосплавные инструменты имеют уменьшенные углы γ = -10…+10˚.
Задний угол α = 6...12° необходим для уменьшения трения задней поверхности зуба инструмента об обработанную поверхность. При обработке сталей угол меньше, чем при обработке чугунов, когда происходит лимитирующий абразивный износ зубьев режущего инструмента по задней поверхности. Кроме того, большие задние углы имеют инструменты для чистовой обработки. Иногда при назначении задних углов следует учитывать конструктивные особенности и применяемость инструмента. У протяжек для обработки отверстий с целью увеличения числа возможных переточек и повышения их долговечности задний угол уменьшается до 1...4°.
Углы в плане φ и φ1 оказывают влияние на стойкость инструмента и шероховатость обработанной поверхности. При жесткой технологической системе для токарных резцов и фрез угол φ = 10...30°, при обработке деталей средней жесткости φ = 30...45° и при обточке нежестких деталей φ = 60...75°. Для получения поверхностей с малой шероховатостью φ1 уменьшается до 10...30°, иногда затачивается на зубьях инструмента переходное лезвие с φ0 = 0.
1.4. Принципы конструирования инструмента
К режущим инструментам предъявляются жесткие требования, так как они должны обеспечивать определенный профиль детали и ее точные размеры. Кроме того, инструменты должны быть износостойкими и прочными, т. е. долговечными и надежными в работе. К тому же конструкция инструмента должна быть технологична и экономична в работе.
Приступая к разработке конструкции инструмента, необходимо ознакомиться с технологическим процессом изготовления детали в условиях определенного типа производства и исходными данными:
1) видом проектируемого инструмента и характеристикой станка;
свойствами материала обрабатываемой детали и ее конструктивными особенностями, учитывая жесткость стенок, размеры обработки и т. д.;
предполагаемым режимом обработки, производительностью станка и степенью его автоматизации;
допусками на точность обработанных на данной операции поверхностей и их качеством.
При проектировании инструмента должны быть учтены следующие требования [13]:
высокая надежность работы и производительность;
сравнительно высокая долговечность работы инструмента;
невысокая стоимость за счет минимального расхода дорогостоящего инструментального материала и рациональной конструкции;
быстрое и удобное крепление инструмента на станке;
5) возможность регулировки размеров инструмента, быстрое восстановление режущей его способности при переточке и эффективное использование отходов инструментального материала.
При проектировании должны быть также разрешены вопросы, связанные с эффективной работой инструмента.
Необходимо правильно выбрать тип инструмента и прогрессивную схему резания или распределения работы по срезанию припуска с обрабатываемой заготовки.
Выбрать сравнительно дешевый, но износостойкий инструментальный материал для оснащения рабочей части инструмента. Присоединять рабочую часть к корпусу механическим креплением, а также напайкой, приваркой, клейкой и т. д.
Определить оптимальные конструктивные элементы и геометрические параметры рабочей части с учетом аналитических исследований и применения при этом ЭВМ.
Установить схемы заточки с учетом более высокой долговечности инструмента и определить возможность его восстановления.
Произвести коррекционный расчет с использованием ЭВМ формы и размеров режущих лезвий и стружечных канавок инструмента.
Предусмотреть возможность интенсивного отвода тепла от режущих лезвий инструмента за счет создания специальных каналов и устройств для подвода СОЖ в зону резания.
Проверить как режущую, так и соединительную часть инструмента на жесткость и прочность.
Предусмотреть устройства для отвода и ломания срезаемой стружки, а также необходимую сигнализацию о выходе из строя инструмента.
Установить возможность многократного использования инструмента за счет регулировки его размеров и возможной автоматической подналадки.
10. При расчете длин осевых инструментов, используемых в многошпиндельных сверлильных головках, а также при работе в кондукторах и на агрегатных станках следует учитывать необходимость применения переходников-удлинителей, а также быстросменное крепление инструментов.
11. Конструкция соединительной части инструмента должна обеспечивать надежное и быстрое крепление его на станке с помощью специальных, патронов и державок. Во избежание поломок они должны снабжаться специальными предохранительными устройствами.
Оснащая технологический процесс механической обработки деталей машин и механизмов режущими и вспомогательными инструментами, необходимо большое внимание уделять вопросам стандартизации, нормализации и унификации. Это резко сокращает время на подготовку запуска нового изделия, а также связанные с обеспеченностью инструментом вновь осваиваемого технологического процесса.