Материал: Основы проектирования инструментов с применением ЭВМ. Жачкин С.Ю
αW0≤ α. (9.23)
Область решений будет представлять собой фигуру К1, К2, К3, К4.
При αW0 =α а имеется множество решений, оптимальных по αW0. В этом случае целесообразно осуществлять последовательную оптимизацию и по второму критерию rГ (точка К3).
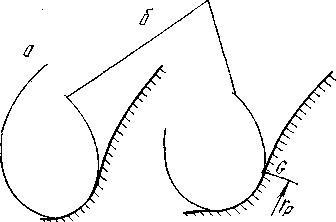
Рис. 9.15. Образование переходной кривой у ножки зуба
детали
При некоторых значениях αW0 (или rW) может возникнуть так называемое подрезание ножки зуба, при котором переходная кривая не плавно соединяет эвольвенту с внутренним диаметром, а как бы внедряется в тело ножки (рис. 9.15,6). Если это явление нежелательно, система ограничений может быть дополнена следующим ограничением:
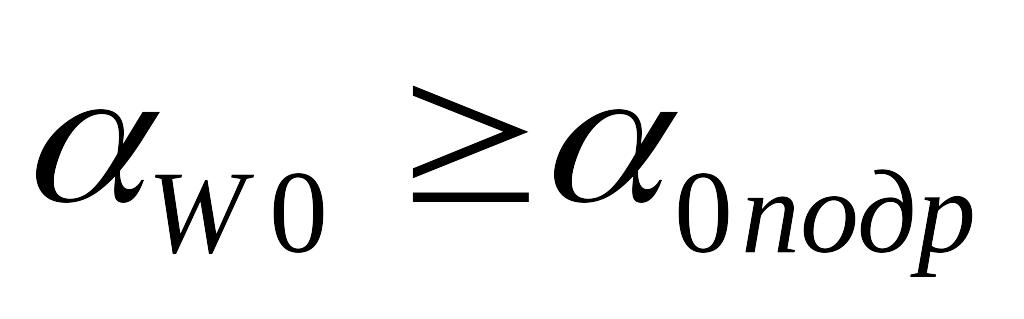 .
(9.24)
Величина α0подр определяется в таком порядке. Начало эвольвенты лежит на основной окружности. Следовательно, в общем случае ордината последней профилирующей точки фрезы определится из формулы (9.4) путем подстановки r=rb.
Учитывая, что при этом μ=0, получим
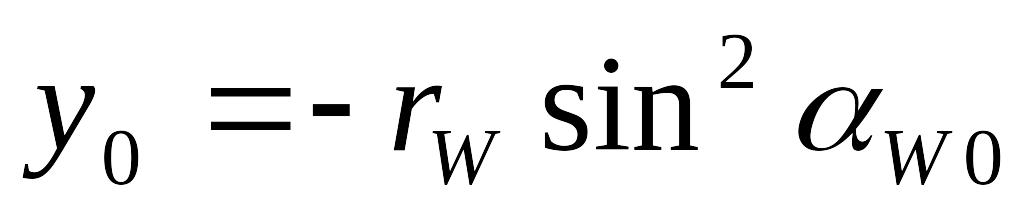 ,
откуда
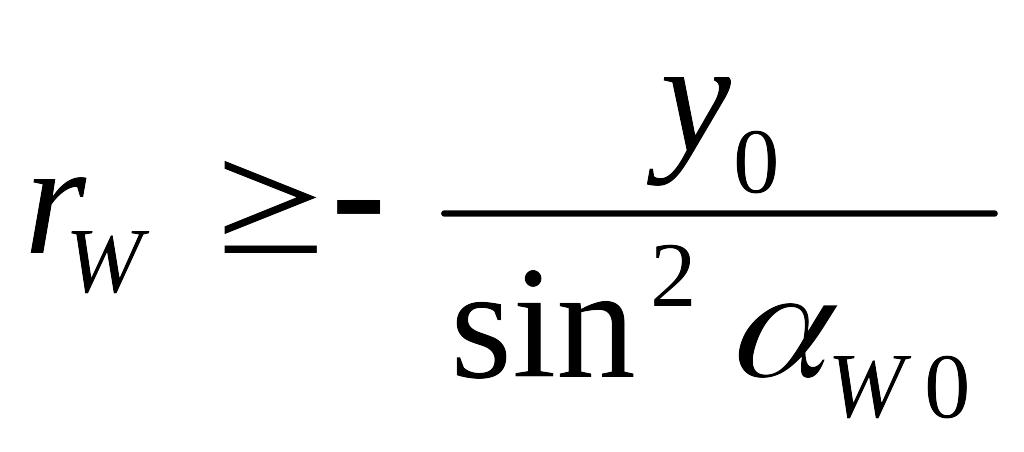 .
(9.25)
Вывод этой формулы несложно проследить и по рис. 9.14, используя линию зацепления.
Если в формуле (9.25), пренебрегая величиной rГ, принять - у0=hn0 и рассматривать ее как равенство, то после преобразований получим выражение для α0подр:
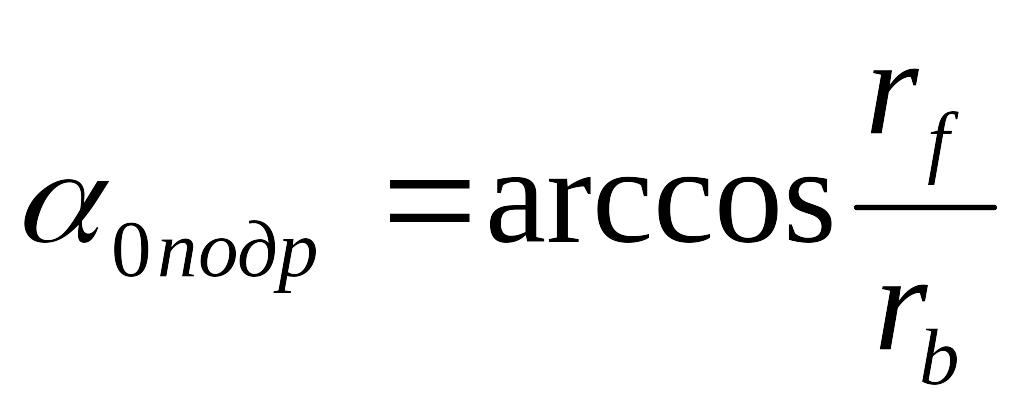 ,
из которого видно, что подрезание появляется в тех случаях, когда rf>rb, т. е. внутренний диаметр колеса лежит ниже основной окружности. Это особенно характерно для малозубых (z≥18) колес.
Реализация на ЭВМ описанной модели может осуществляться различными методами. В блок-схеме, изображенной на рис. 9.16, используется метод перебора вариантов, начиная с условия αW0=α, поскольку практически вероятность удовлетворения всех ограничений при этом достаточно велика.
Исходными данными для расчета являются следующие
величины:
m— модуль зубчатого колеса, мм;
z— число зубьев колеса;
α — угол давления на делительном диаметре (угол профиля исходной зубчатой рейки), град;
St — толщина зуба по дуге окружности делительного диаметра, мм;
ΔSt — допуск на величину St мм;
df — внутренний диаметр колеса, мм;
rр— граница эвольвентного участка, мм;
rГмин— минимальный радиус закругления вершины фрезы по условиям стойкости, мм;
αb— задний угол при вершине фрезы, град;
αбок — задний боковой угол, град.
В блоке 2 определяются: расчетная толщина зуба StР, делительный диаметр колеса, радиус основной окружности rb, минимально допустимый угол профиля αW0мин. При этом принимается начальное значение αW0= α в соответствии с целевой функцией (9.22).
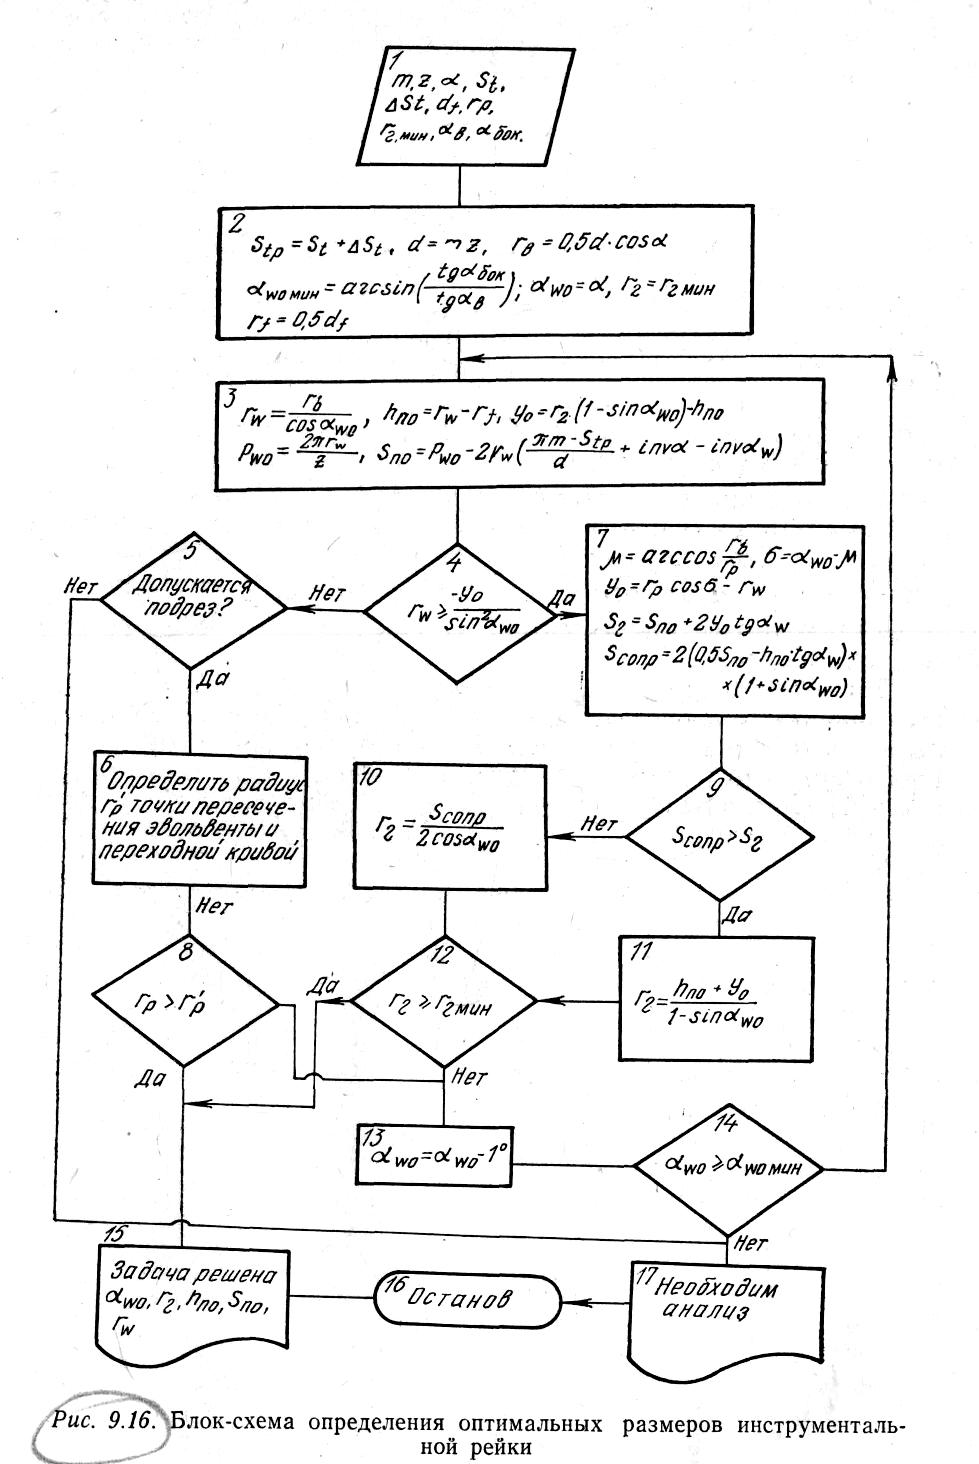
Рис. 9.16. Блок-схема определения оптимальных размеров
инструментальной рейки
В блоке 3 рассчитывается радиус rW и толщина зуба фрезы Sn0 на этом радиусе.
При отсутствии подрезания (ветка «да» в блоке 4) рассчитывается ширина головки фрезы в точке G0 в зависимости от значения rр, а также ширина фрезы, полностью скругленная радиусом rсопр. При отсутствии заострения зуба фрезы (ветка «да» в логическом блоке 9) определяется максимально возможный радиус rГ. При невыполнении условия в блоке 9 rГ рассчитывается по формуле блока 10.
Если окажется, что рассчитанный радиус rГ больше минимально допустимого (блок 12), задача решена. В противном случае угол αW0 уменьшится на 1° и процедура расчета, начиная с блока 3, повторяется либо до решения задачи, либо до того момента, когда процесс проектирования прервется ограничением в блоке 14.
При невыполнении неравенства в блоке 4 определяется точка пересечения переходной кривой и эвольвенты при rГ = rГмин и производится дальнейший анализ.
Координаты точки пересечения определяются совместным решением уравнения эвольвенты:
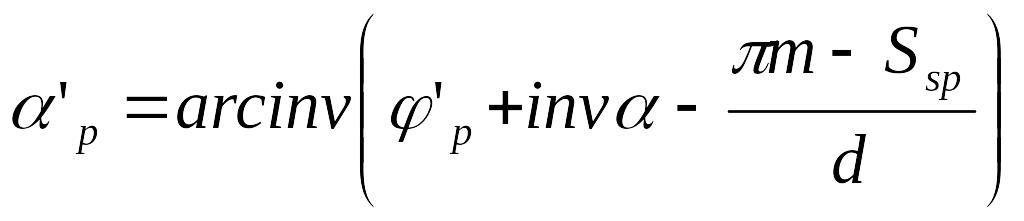 ;
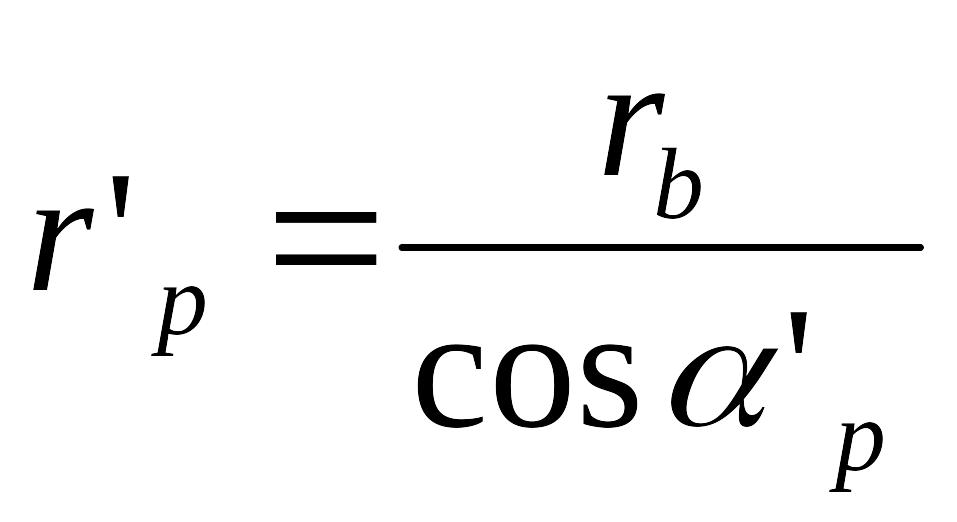
и переходной кривой согласно выражению (9.5):
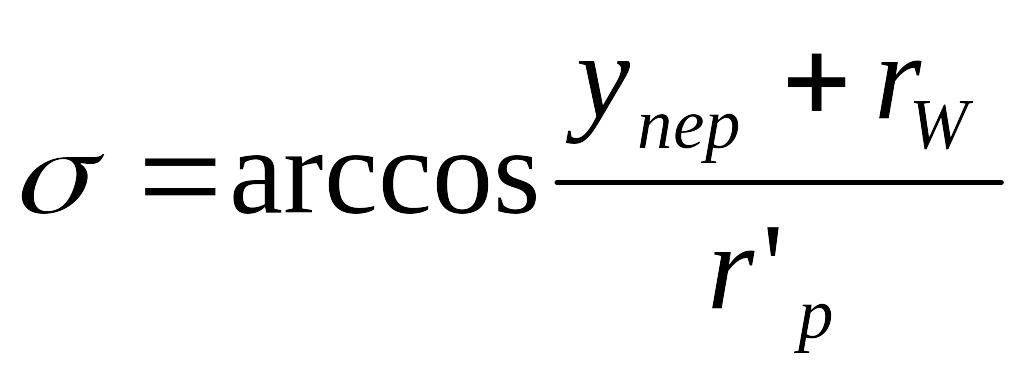 ;
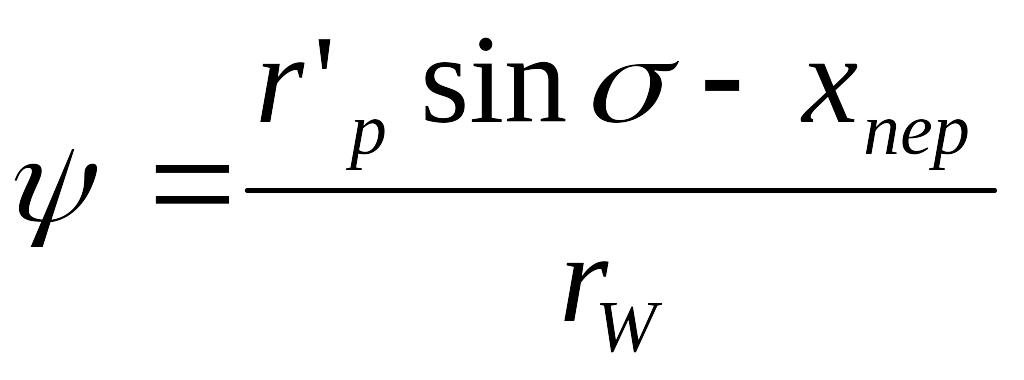 ;
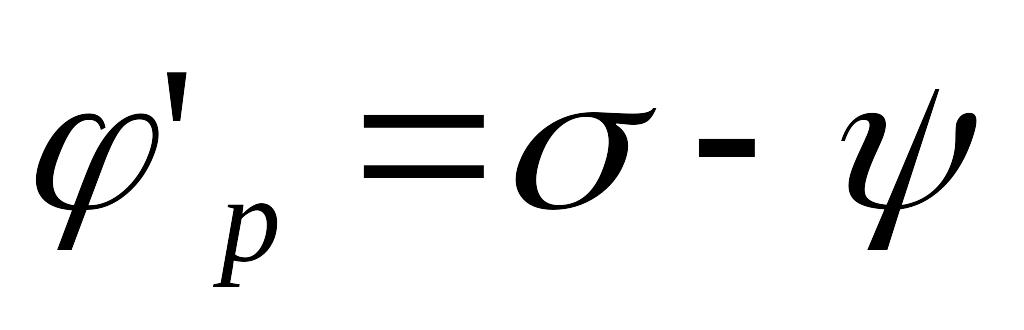 .
В этих уравнениях xпер и yпер— координаты точки G0 сопряжения головки и прямой профиля зуба фрезы. Решение приведенной системы осуществляется итерационным процессом, реализация которого на ЭВМ трудностей не представляет.
Червячные зуборезные фрезы с прямобочным реечным контуром по типу основного червяка могут быть архимедовыми или конволютными. Архимедов червяк имеет прямолинейный профиль в осевом сечении и криволинейный (архимедову спираль) в торцевом. Эта особенность позволяет легко осуществить контроль фрез на специальных приборах. Конволютный червяк имеет прямолинейный профиль в нормальном сечении, что упрощает его изготовление, но обычно применяемый контроль специальными шаблонами не обеспечивает достаточной точности.
Профиль червячных архимедовых фрез задается в нормальном и осевом сечениях, а конволютных— в нормальном. Размеры архимедовой фрезы в осевом сечении (рис. 9.17) пересчитываются следующим образом:
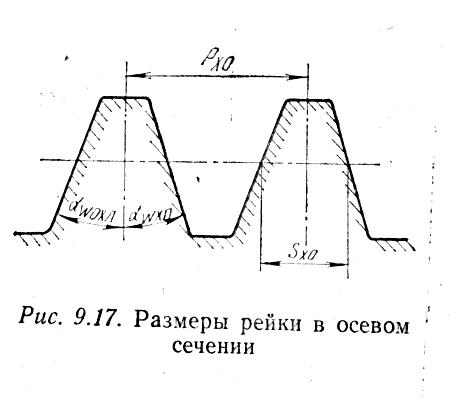
Рис. 9.17. Размеры рейки в осевом сечении
при прямых стружечных канавках профиль симметричен:
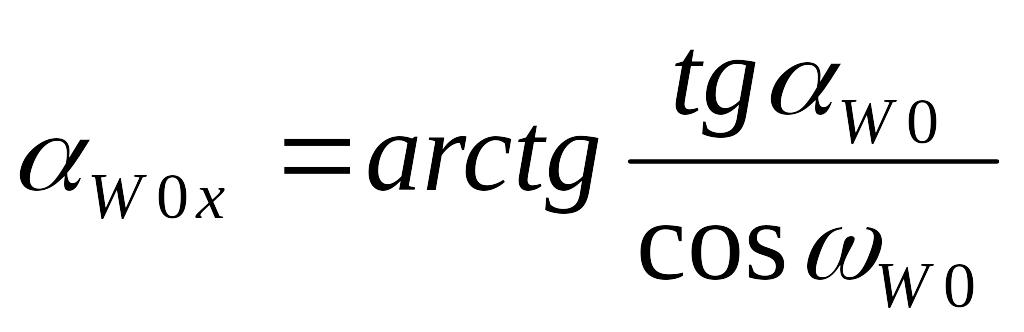 ;
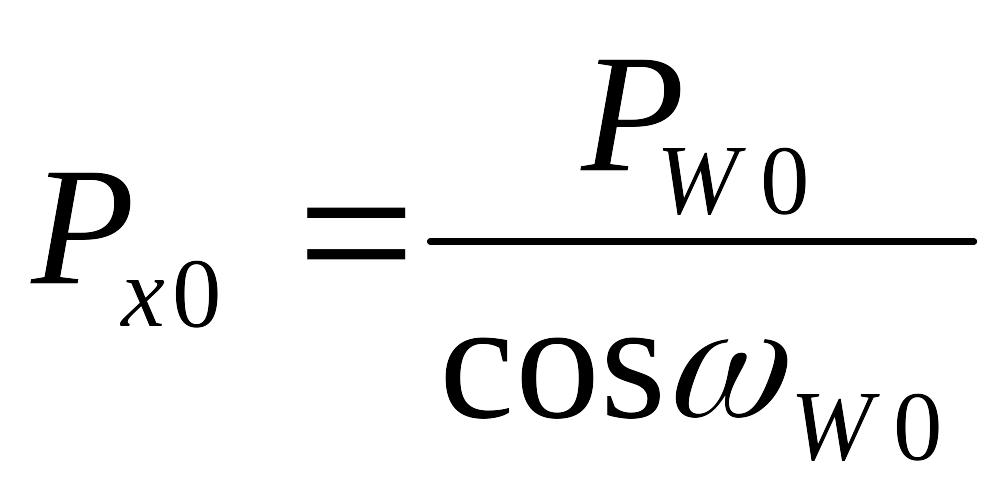 ;
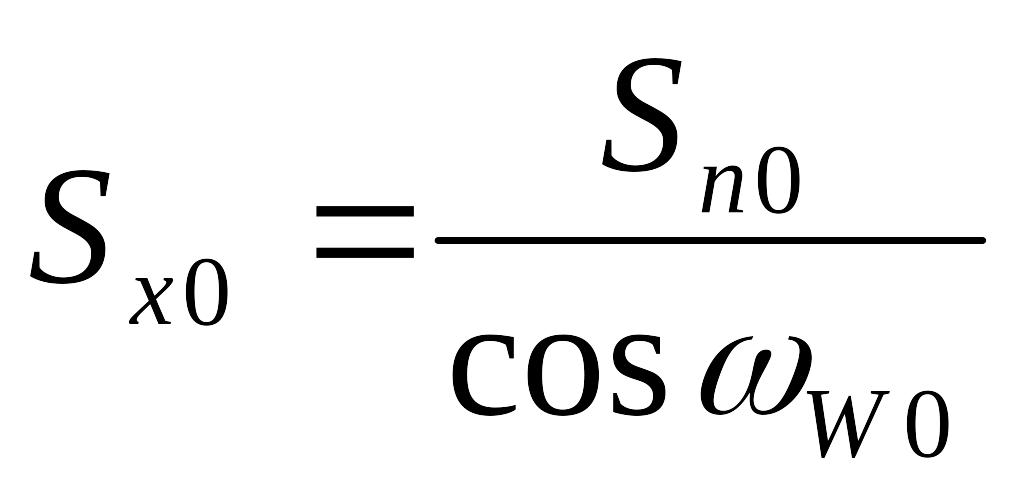 ;
при винтовых стружечных канавках профиль несимметричен:
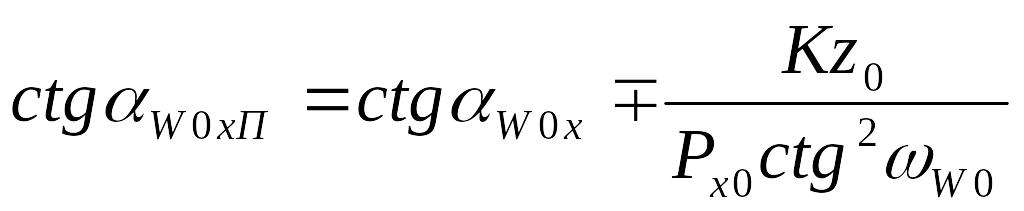 ;
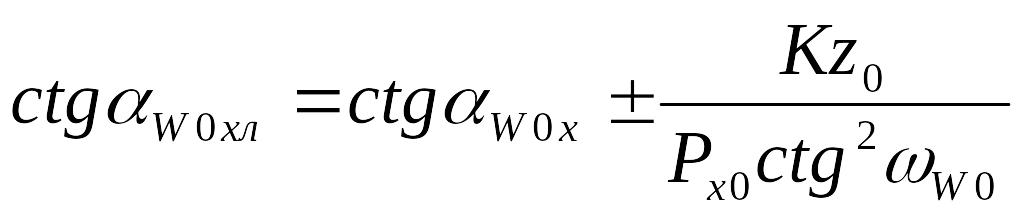 .
В этих формулах верхние знаки относятся к правозаходным фрезам, нижние - к левозаходным.
9.5. Профилирование червячных фрез с протуберанцем
В машиностроении широко применяются зубчатые колеса с выкружкой у ножки зуба. Такая выкружка применялась первоначально в конструкции высоконапряженных зубчатых передач, профиль колес которых подвергался шлифованию. Отсутствие выкружки приводит к появлению уступов, прижогов после шлифования, зарезов и т. п., что снижает нагрузочную способность шестерен. Выкружку применяют и для обеспечения нормальной работы шевера в процессе шевингования.
Формообразование ножки зуба в данном случае гораздо сложнее, чем у модульных фрез. Обычная модульная фреза описывает переходную кривую, которая плавно (за исключением малозубых колес) сопрягается с эвольвентным профилем детали, в результате чего вершина режущего инструмента, производящего чистовую обработку, находится в неблагоприятных условиях. Чистовой инструмент при обработке как бы «садится» на переходную кривую. Это приводит к увеличению шероховатости и снижению точности обработки, частой поломке инструмента. Наличие подреза существенно улучшает условия резания, разгружая вершинные кромки инструмента. Выкружка образуется утолщенной головкой фрезы — протуберанцем (рис. 9.18). Головка фрезы расширена введением дополнительного угла профиля, образуемого переходной прямой между вершиной фрезы и прямой основного профиля.
Участок переходной прямой G0М0 плавно сопрягается с радиусом rпрот закругления вершины фрезы в точке G0. Выкружка на чертеже детали (рис. 9.19) задается, как правило, в виде дуги окружности, хотя контур ее в общем случае сложнее.
Если рассматривать профиль впадины зубчатого колеса с выкружкой как фасонный, состоящий из двух участков — эвольвентного и дуги окружности, то (см. § 9.3) обкаткой можно получить лишь часть дуги, а именно СGКр, в точке GКр которой выполняется условие ρ=р. Для этого окружность радиусом rW должна проходить через центр выкружки.
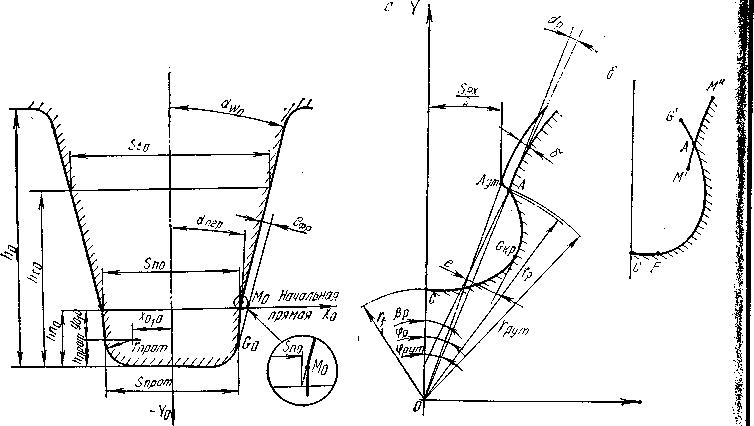
Рис. 9.18. Профиль зуба червячной фрезы
с протуберанцем
Наличие же непрофилируемого участка GкрА на детали приводит к разрыву профиля фрезы, который и заполняется переходной прямой G0М0. Течка фрезы М0 пересечения переходной прямой с углом профиля αпер и прямой основного профиля с углом αW0 не соответствует точке А детали. Если рассчитать координаты точки фрезы, профилирующей точку А детали, то окажется, что она лежит ниже и левее точки М0. Угол αпер в таком случае, оказался бы весьма близким к нулю или даже отрицательным, что недопустимо по условиям резания. Практически не удается подобрать окружность обкатки, проходящую через центр выкружки, поскольку угол αW0 при этом недостаточен для обеспечения необходимых условий резания. А это значит, что вместо дуги окружности будет описана переходная кривая, представляющая собой огибающую последовательных положений головки фрезы. Прямая G0М0 при обкатке описывает удлиненную эвольвенту, которая может несколько срезать припуск у точки А, но в целях упрощения дальнейших расчетных зависимостей это обстоятельство во внимание не принимается.
Рис. 9.19. Профиль межзубой впадины детали с выкружкой
у ножки зуба:
а - общий вид; б - форма выкружки
Таким образом, выкружка на детали (рис. 9.19, б) состоит из прямолинейного участка СF и переходной кривой G'F, которая должна пересечься с эвольвентой зуба М'М" в точке A. Вероятность появления уступов после шлифования при такой форме ножки зуба сводится к минимуму.
При расчете профиля зуба необходимо выполнять следующие основные условия:
1) угол профиля αW0 должен быть больше αW0мин по условиям резания;
2) переходная кривая не должна пересекать эвольвенту выше точки А с полярными координатами rр, φр;
3) радиус протуберанца rпрот должен быть выбран таким, чтобы не произошло заострения вершины зуба;
4) величина подреза е должна находиться в заданных пределах.
В некоторых случаях стремятся выполнить еще два условия:
1) должна быть обеспечена требуемая шероховатость поверхности выкружки;
2) выкружка должна иметь заданную кривизну в точке с наименьшей толщиной шейки зуба.
Последние два условия в последующих расчетах не используются. Выполнение основных четырех приводит к их удовлетворению. Действительно, выполнение второго условия для фрез с протуберанцем требует уменьшения радиуса обкатки и, соответственно, угла профиля, что способствует уменьшению шероховатости поверхности выкружки. Обеспечение необходимой величины подреза при определенных значениях df и rр заданным радиусом протуберанца приведет автоматически к выполнению четвертого условия.
Для этого получаемая на детали выкружка должна иметь достаточную величину е подреза (проглубления). Величина подреза зависит от конструкции и специфики производства зубчатых деталей на предприятии. Для шевингования е может приниматься меньшей, чем при шлифовании, поскольку реечный инструмент является более подрезающим, чем долбяк или шевер.
Фреза с протуберанцем является специальным инструментом, предназначенным для обработки определенного зубчатого колеса. Не следует путать их с зуборезными фрезами «с усиком». Принципиальное различие между ними заключается в том, что фрезы с протуберанцем обеспечивают подрез чистовой детали, в то время как фрезы «с усиком» подрезают шестерни только на величину припуска под чистовую обработку. В первом случае необходимо строго выдержать границу эвольвентного участка, что ведет к необходимости выбирать строго определенный радиус rW начального цилиндра, отличный от делительного. У фрез «с усиком» такой необходимости нет, начальный и делительный цилиндры обычно совпадают. Поэтому можно сказать, что проектирование фрезы «с усиком» является частным случаем проектирования фрез с протуберанцем. Искомый радиус начального цилиндра определяют из условия, что прямая G0M0 и кривая G0K0 пересекаются в точке Aут (рис. 9.20). Кривая G0K0 является траекторией движения точки G0 в процессе обкатки. Точка G0 рассматривается как наиболее подрезающая. Все точки вершины, лежащие ниже, описывают кривые, проходящие левее точки Aут, принадлежащей черновому профилю детали. Уточненные координаты определяются следующими зависимостями:
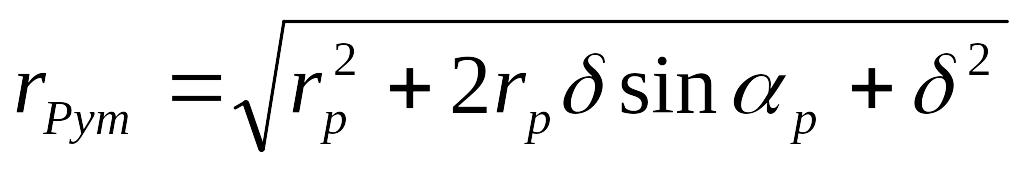 ;
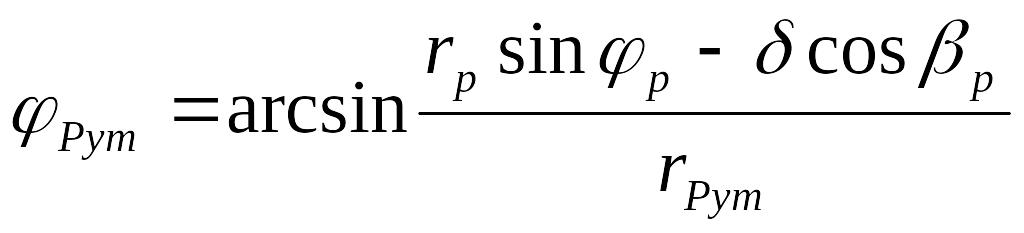 ,
где
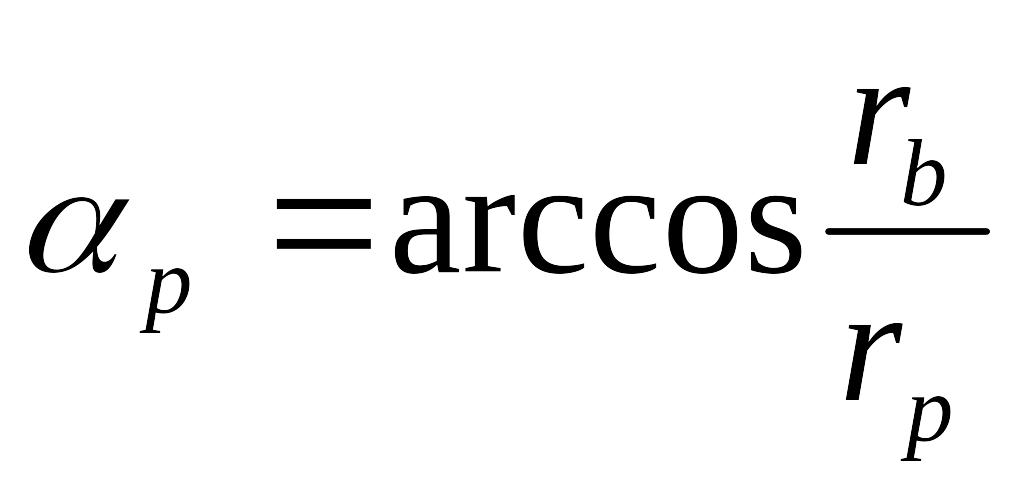 ;
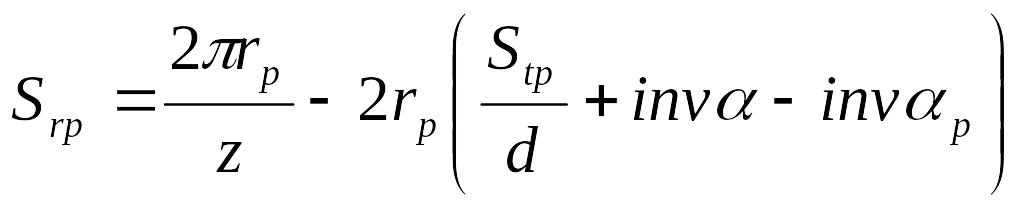 ;
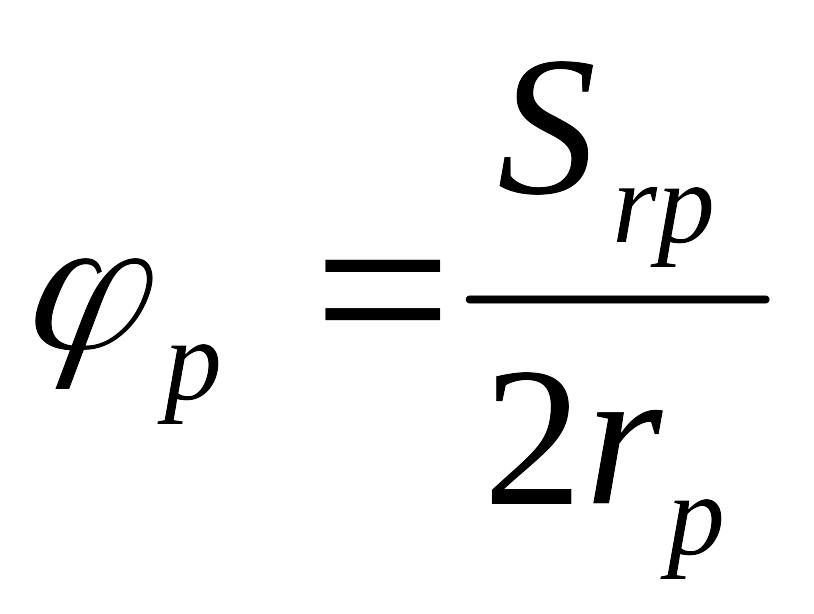 ,
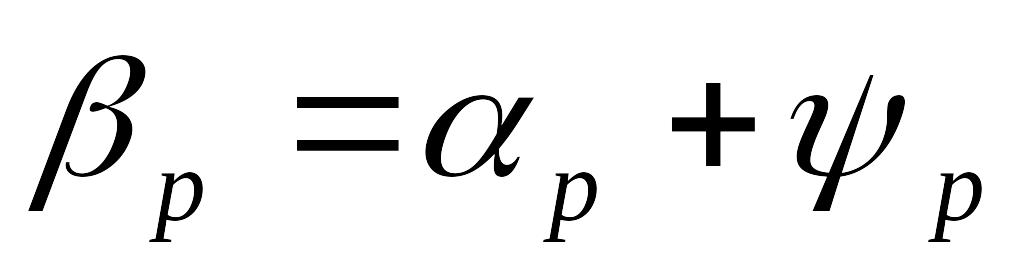 .
Кривая G0К0 проходит через точку Aут, если удовлетворяется (в соответствии с выражением (9.3) следующая система уравнений:
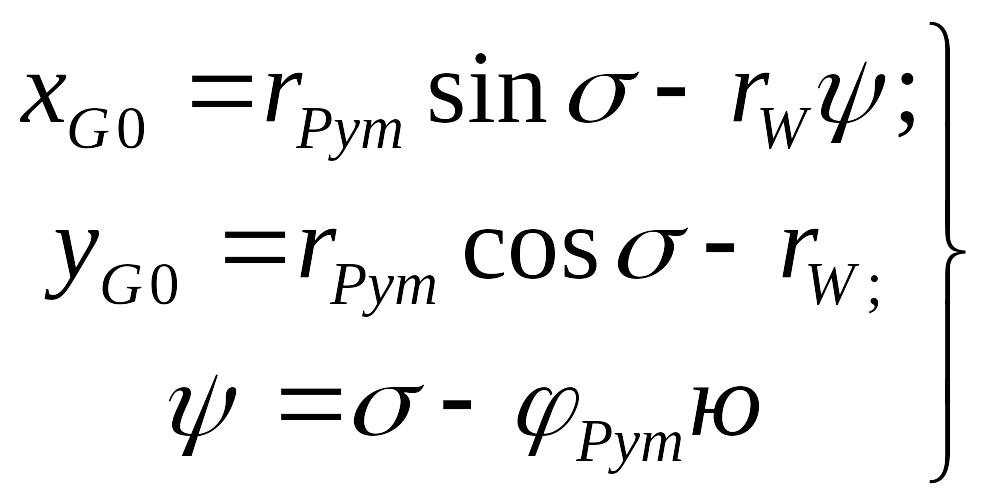 (9.26)