Курсовая работа (т): Проектирование деревообрабатывающего станка
Под компоновкой сборочной единицы понимают относительное расположение ее функциональных узлов в пространстве. При компоновке добиваются такого расположения деталей, при котором достигаются заданные свойства машины (удобство при эксплуатации, наименьшие габариты и т.д.).
При компоновке сборочная единица вычерчиваются схематически, без подробностей.
При эскизной компоновке шпиндель разрабатывают на базе кинематической схемы. При этом вычерчивают эскиз подшипника, установленного в корпусе, крышки корпуса и другие детали. На эскизе проставляют размеры деталей, зазоров, формирующих длину каждой консоли.
Длины консолей b и c принимаются по возможности максимальными. Расстояние между опорами l принимается из условия l > 2c, длину ступицы назначают (1,5-2)d, длину шеек под подшипники качения - (0,3-0,5)d, длину шеек под подшипники скольжения - (0,8-1,0)d, где d - диаметр вала в шейке подшипника. Диаметром вала пока задаются приближенно по аналогии с валами действующих станков или проектов.
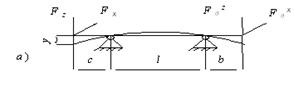
На основании компоновки составляется расчетная схема шпинделя, на которой проставляются необходимые размеры. Наиболее широко применяются следующие две схемы шпинделей (рис. 2):
– шпиндель на двух опорах с консольным закрепленным режущим инструментом;
– ножевой вал на двух опорах, с инструментом, расположенным между опорами.
.4 Расчет валов шпинделей
Валы рассчитываются на динамическую прочность и на жесткость. Диаметр вала, полученный при расчете на прочность, по величине бывает меньше, чем при расчете на жесткость. Поэтому расчет валов на динамическую прочность рекомендуется вести приближенно.
При расчете вала на прочность строятся эпюры изгибающих моментов в
горизонтальной и вертикальной плоскостях, а также эпюра крутящих моментов.
Затем для опасного сечения вала находится момент сопротивления по формуле, мм3:
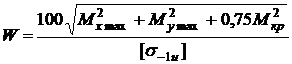
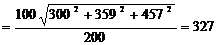
где Mx max, My max - максимальные изгибающие моменты в горизонтальной и вертикальной плоскости опасного сечения вала, Н×мм;
Мкр - максимальный крутящий момент в опасном сечении вала, Н×мм;
[s-1и] - допускаемое напряжение на симметричный изгиб для стали 45 по ГОСТ 1050-88, МПа.
При закалке в воде и твердости 42HRCэ [σ-1и] = 200 МПа.
Момент сопротивления W " 0,1d3, откуда

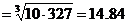
При
расчете валов механизмов резания (шпинделей) на жесткость добиваются, чтобы
прогиб в месте закрепления режущего инструмента не превышал бы допускаемой
величины. Считают, что допустимый прогиб вала от действующих на него сил равен:
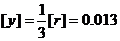
где [r] - допуск на радиальное биение шпинделя в месте крепления инструмента.
При проектировании современных станков допустимое радиальное биение шпинделя назначают следующим:
для круглопильных станков продольной распиловки [r] = 0,04 мм;
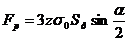
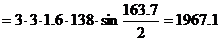
где σ0 - напряжение растяжения ремня,
σ0 = 1,6 МПа - при малом межосевом расстоянии и угле наклона передачи к горизонту не более 60˚;
σ0 = 2,0 МПа - для передач с автоматическим натяжением;р - площадь поперечного сечения ремня, мм2;- количество ремней;
α - угол обхвата меньшего шкива, град.
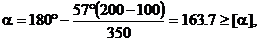
где а - межосевое расстояние, мм;, dmin - диаметры шкивов соответственно максимальный и минимальный, мм;
[a] - минимальный допускаемый угол
обхвата для меньшего шкива. Для клиноременной передачи [a] = 120°.
Площадь поперечного сечения клиновых ремней
|
Сечение ремня |
0 |
A |
B |
C |
D |
E |
EO |
|
Площадь поперечного сечения ремня, мм2 |
47 |
81 |
138 |
230 |
476 |
692 |
1170 |
5. Требования охраны труда перед началом работы
Надеть спецодежду, обувь, головной убор, другие средства индивидуальной защиты. Одежда не должна иметь свисающих концов, которые могут быть захвачены движущимися частями механизмов.
Произвести внешний осмотр станка и убедиться:
в свободном доступе к пусковым устройствам;
в исправности электрооборудования и заземляющих устройств, пусковых и блокировочных устройств путем кратковременного включения станка;
в эффективности работы тормозного устройства;
в наличии ограждений, их исправности и надежности крепления;
в исправности инструмента, толкателей, наличии крючка.
На круглопильных станках следует проверить правильность установки и крепления пильного диска и убедиться:
в правильности и остроте его заточки; в отсутствии трещин, заусенцев, засинения;
в наличии зубьев и равномерности их развода (не допускается эксплуатация пилы при отсутствии хотя бы одного зуба);
в исправности ограждения пилы над столом и правильности его установки (стальная полоса должна быть установлена над пилой);
в наличии и исправности ограждения пилы под столом станка (пила должна полностью опускаться в крайнее положение); в отсутствии биения и осевого разбега пильного вала; в достаточной освещенности рабочего места.
Кратковременным включением проверить направление вращения пилы. Пильный диск должен вращаться навстречу подаваемому материалу.
Для многопильных станков проверить, чтобы пилы, установленные на одном валу, имели одинаковые диаметр, толщину, профиль зубьев, развод, плющение, пайку. Допускается устанавливать пилы диаметрами, различающимися не более чем на 5 мм.
Проверить наличие и действие когтевой завесы. Упоры когтевых завес должны подниматься под действием подаваемого в станок материала и опускаться в исходное положение. Зазор между нижними кромками упоров одного из рядов и поверхностью подающего устройства станка должен бать не более 2 мм.
Зазор между пластинами упоров должен быть не более 1 мм. Упоры должны быть острыми, обеспечивать постоянный угол заклинивания 55 - 60 при обработке материала любой толщины и не должны проворачиваться в направлении, обратном подаче материала.
Список литературы
1. Красиков А.С. Оборудование отрасли. - Екатеринбург: УГЛТУ, 2013. - 44 с.
2. Глебов И.Т. Резание древесины. - Екатеринбург: УГЛТУ, 2001. - 151 с.
. Глебов И.Т. Дереворежущий инструмент. - Екатеринбург: УГЛТУ, 2001. - 197 с.
. Глебов
И.Т., Новоселов В.Г., Швамм Л.Г. Справочник по резанию древесины. -
Екатеринбург: УГЛТА, 1999. - 190 с.