Материал: ПЗ
Министерство образования и науки Российской Федерации
Федеральное государственное бюджетное
Образовательное учреждение высшего образования
«Нижегородский государственный технический
университет им. Р.Е.Алексеева»
Расчетно-графическая работа №4
по дисциплине: "Технологии производства самолета (вертолета)"
на тему: " Проектирование технологического процесса сборки-клепки элементов самолетных конструкций "
Руководитель:
Курников Н.А.
Пигалова Е.А.
Студент:
Группы С17-Ла-1
Лехман К. С.
Нижний Новгород
2021 г.
 Содержание
Цель работы..……………………………………………………….………………..3
Основная часть работы:
Выбор материала для сборочной единицы………………………………….4
Выбор заклепок и заклепочных соединений…………………………….….5
Выбор оборудования и инструмента………………………………………...6
Оценка технологичности сборочной единицы……………………….……..7
Разработка схемы базирования и сборочного приспособления……...……8
Заключение………………………………………………………………………….9
 Цель
работы
Приобрести практические навыки разработки технологических процессов. Изучить технологические возможности изготовления узлов клепаной конструкции (виды выполняемых работ и применяемое оборудование).
 Основная
часть работы
Сборочная единица: Нервюра из алюминиевых сплавов
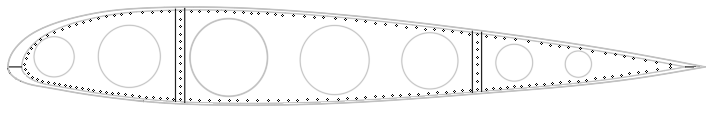
Рис.1. Схема нервюры.
Выбор материала для сборочное единицы:
Нервюра элемент поперечного силового набора каркаса крыла, оперения и других частей летательного аппарата (или космического судна), предназначенный для придания им формы профиля. Нервюры закрепляются на продольном силовом наборе (лонжероны, кромки, стрингеры), являются основой для закрепления обшивки.
В качестве материала, решено было использовать высокопрочную сталь 30ХГСН2А .
30ХГСН2А – высокопрочная сталь. В современной промышленности ее применяют для изготовления высоконагруженных деталей, которые длительно работают при температурах до 350-400оС.Среди преимуществ у данного сплава можно выделить относительную легкость, для его прочности.
Благодаря свойствам сплава сборочная единица способна выдерживать высокие силовые и температурные нагрузки
Легко поддается штамповке без каких-либо остаточных деформаций
Конструкция полуфабрикатов имеет свободный доступ рабочих органов, сборочных инструментов к соответствующим местам.
C |
0.27-0.34 |
Si |
0.9-1.2 |
Mn |
1-1.3 |
Ni |
1.4-1.8 |
S |
До 0.025 |
P |
До 0.025 |
Cr |
0.9-1.2 |
Cu |
До 0.3 |
Fe |
94 |
Таблица 1: Химический состав сплава согласно ГОСТ 19807-91:
 Детали
нервюры будем изготавливать путем
штамповки. Была выбрана реальная нервюра
легкого, спортивного самолета Extra-300.
Выбор заклепок и заклепочных соединений:
При производстве данного самолета для облегчения веса используют достаточно маленькие и прочные заклепки. Нервюры данного самолета крепятся к лонжеронам путем заклепочного соединения.
В качестве материала заклепок был выбран 15КП. Т. к. Часто используется в производстве скоростных легких самолетах. Отличительными свойствами опять же являются его относительная прочность по сравнению и весом одной заклепки.
Т.к. поверхности не являются обтекаемыми и находятся внутри крыла ЛА, решено было использовать заклепку с полукруглой головкой. Будем применять ручную клепку, по причине свободного доступа и подхода к местам конструкции.
Параметры заклепки выбираем исходя из ГОСТ 10299:
Так как Нервюра сложная конструкция, то для ее изготовления потребуется 2 вида заклепок, отличающиеся лишь длиной стержня для более прочного крепления стенок к стойкам.
Диаметр заклепки, d=5мм
Диаметр головки, D=7мм
Высота головки, H=1,2мм
Длина стержня, l=8мм и l=12мм
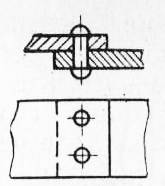 Для
соединения стенки с пояском выбираю
нахлёсточное соединение заклепок.
Рис. 2. Нахлесточное заклепочное соединение.
Выбор оборудования и инструмента:
Для сверления координатно-фиксирующих отверстий в деталях был выбран вертикально-фрезерный станок 6Л12.
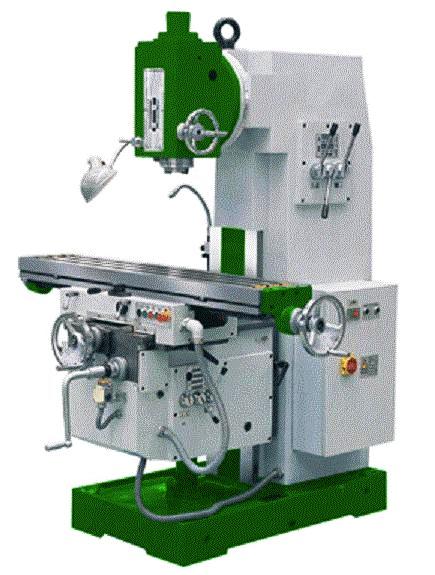
Рис. 3. Вертикально-фрезерный станок 6Л12.
Для сверления отверстий под заклепки выбрана сверлильная машина РМ21-9-2500 и сверла необходимого диаметра.
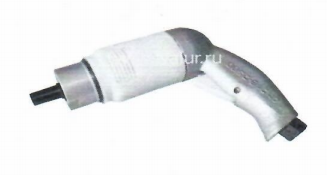
Рис.4. Сверлильная машина РМ21-9-2500.
Для осуществления клепальных работ был выбран клепальный пневматический молоток AIRPRO SR-9502X и заклепочный пистолет.
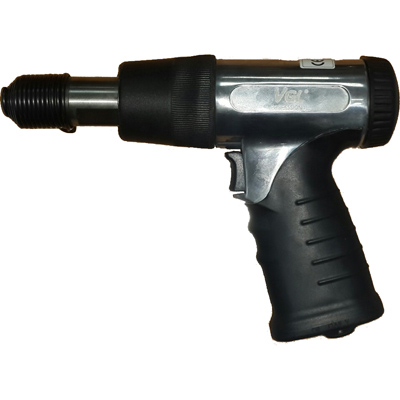
Рис.5. Клепальный пневматический молоток AIRPRO SR-9502X.

 Оценка
технологичности сборочной единицы:
30ХГСН2А – высокопрочная сталь. В современной промышленности ее применяют для изготовления высоконагруженных деталей, которые длительно работают при температурах до 350-400оС.Среди преимуществ у данного сплава можно выделить относительную легкость, для его прочности.
Среди преимуществ у данного сплава можно выделить относительную легкость, для его прочности.
Легко поддается штамповке без каких-либо остаточных деформаций
Плакированные полуфабрикаты обладают повышенной коррозионной стойкостью.
Конструкция деталей не имеет многозвенных размерных цепей, что положительно сказывается на процессе штамповки.
Изделие имеет удобство контроля качества на всех этапах изготовительного процесса.
Данная сталь удовлетворительно обрабатываются резанием в закаленном и состаренном состояниях.
Конструкция полуфабрикатов имеет свободный доступ рабочих органов, сборочных инструментов и средств контроля качества к соответствующим местам.
Разработка схемы базирования и сборочного приспособления:
В качестве схемы базирования решено было применить сборку с базирование по КФО – детали поперечного набора (Нервюры) каркаса устанавливают в приспособление и фиксируют их по специальным координатно-фиксирующим отверстиям. Такие детали поступают на сборку с просверленными в них КФО.
Нервюра устанавливаются в спец штифты сборочного оборудования и фиксируются по КФО фиксаторами. После детали нервюры соединяют между собой накладками при помощи заклепок. В таком состоянии начинается обработка и соединение всех деталей нервюры воедино.
Точность получаемых обводом при таком случае базирования зависит от точности обводов каркаса, точности расположения КФО в деталях и элементах сборочной оснастки и точности обшивки по толщине.

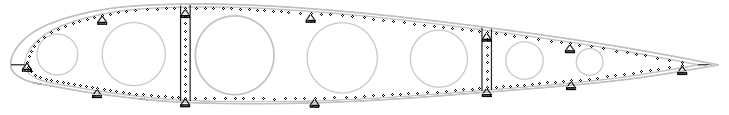
Рис.6.Схема базирования по КФО.
Сборочное приспособление представляет собой стапель с специальными фиксаторами по КФО, а так же фиксирующими штифтами.
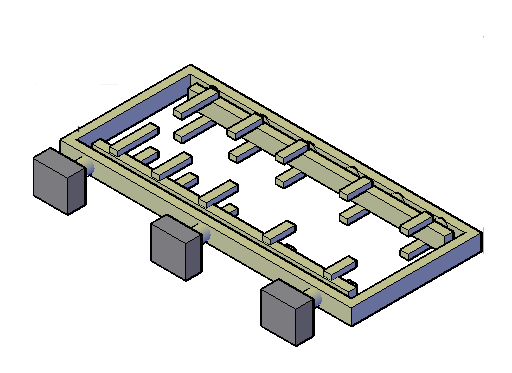
Рис.7. 3-D модель сборочного приспособления

Заключение
Производя данную работу мы провели оценку технологичности изделия, осуществили подбор материала для изготовления сборочной единицы, заклепок для крепления деталей, используемого при изготовлении оборудования и инструмента, ознакомились с проектированием технологического процесса сборки-клепки и осуществили оценку технологичности изделия, разработали схему базирования.