Материал: Ракетно-космическая техника и технология 2015. тез. докл. Российской науч.- техн. конф., посвященной 50-летию первого запуска РН «Протон» 16 июля 1965 года. Федеральное космическое агентство
где к.т – поток пробного газа через контрольную течь, Вт.
11
10
1
 13 8 9


3
2
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
7 |
|
|
|
|
|
|
|
|
|
|
|
|
|
4 |
|
|
|
|
|
|
|
|
|
|
|
|
6
5
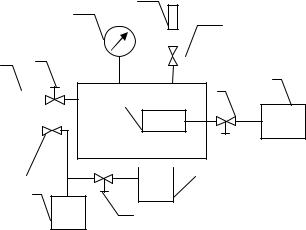
1 – испытываемое изделие; 2, 5, 7, 9, 12 – вакуумные вентили; 3 – воздушно-гелиевый пульт; 4 – течеискатель;
6 – механический насос; 8 – паромасляной насос; 10 – датчик давления; 11 – ЭКТ; 13 – вакуумная камера
Рис. 4. Принципиальная схема испытаний на герметичность ВГС методом «вакуумирования»
Степень негерметичности объекта испытаний по контрольному газу определяется по формуле
|
|
|
|
− |
′ |
100 |
|
|
|
см |
|
кт |
|
|
|||
|
|
кт |
|
|
|
|
||
|
|
|
|
|
|
|
|
|
где кт – реакция |
течеискателя на поток гелия от контрольной течи, |
|||||||
|
= |
|
|
|
∙ |
|||
мВ;
′- фон гелия после отключения контрольной течи, мВ;
–реакция течеискателя на поток гелия из течей объекта испытаний и фон гелия, мВ;
кт – поток гелия через контрольную течь, Вт;
– концентрация гелия в смеси, %.
При испытании на герметичность ВГС существенную роль в обеспечении качества и надежности испытаний играет
110

равномерность заполнения испытываемых полостей контрольным газом. Заполнение осуществляется следующими способами:
-раздельная подача гелия и воздуха (азота);
-подача смеси гелия и воздуха (азота).
Заполнение изделий без применения смесительных устройств рекомендуется проводить, когда:
-из-за конструктивных особенностей недопустимо откачивать внутреннюю полость изделия;
-изделие не имеет сложной внутренней поверхности и разветвленной системы трубопроводов, в связи с чем не требуется длительной выдержки, для образования равномерной смеси гелия с воздухом (азотом) по всему объему.
Раздельное заполнение изделий контрольным газом проводят с соблюдением рекомендаций:
-при заполнении полостей через штуцер, расположенный в верхней точке изделия, первым подается газ с меньшей молекулярной массой, например, гелий;
-при заполнении полостей через штуцер, расположенный в нижней точке изделия, первым подается газ с большей молекулярной массой, например, воздух (азот);
-давление гелия определяют по формуле
г = ∙( см ат),
где г – избыточное давление гелия, кгс/см2; см – избыточное давление контрольного газа, кгс/см2;
– концентрация гелия, %; ат – атмосферное давление, кгс/см2.
- после заполнения контрольным газом изделие выдерживают заправленным в течение времени, необходимого для образования равномерной смеси гелия с воздухом по всему объему.
Определение времени выдержки до образования равномерной концентрации гелия с воздухом (азотом) по всему объему изделия проводят технологическим путем, измеряя концентрации гелия на входе в изделие и в наиболее удаленной от входа точке.
Процесс образования равномерной смеси считается законченным, если значения концентраций гелия во всех точках измерения отличаются друг от друга и от заданной по КД не более, чем на 10%. Допускается и более 10%, если это оговорено в КД.
111
В целях сокращения времени образования равномерной концентрации гелия в контрольном газе рекомендуется изделие заполнять следующим образом:
-ступенями (порциями) по схеме: гелий – воздух, гелий – воздух и т.д;
-продувкой внутренней полости изделия гелием до необходимой концентрации;
-поочередным наддувом изделия избыточным давлением гелия, выдержкой в течение установленного времени и сбросом давления.
При замещении воздуха в изделии на пробный газ поочередным наддувом и сбросом давления гелия количество заполнений изделия гелием должно быть не менее величины «П», которая определяется по формуле
П |
|
2 −lg(100 − ) |
|
|
|
+98) −1,9912 |
|
= lg( |
изб |
||
|
|
|
|
где П – количество заполнений изделия пробным газом давлением изб для создания в нем концентрации ;
– концентрация гелия, которой необходимо заполнить изделие, %;
изб – избыточное давление, которым возможно заполнить изделие при замещении воздуха на контрольный газ, кПа.
Заполнение контрольным газом изделий, допускающих откачку внутренних полостей до давления 0,665-1,33 кПа, можно проводить готовой смесью или чистым гелием. При этом измерение концентрации гелия в изделии можно не проводить. Если изделие заполняется чистым гелием, то в расчетах значения негерметичности принимать концентрацию гелия равной 90%.
Фактически, в производственных цехах заполнение гелием агрегатов и их составных элементов проводится продувкой внутренних полостей гелием до необходимой концентрации, поочередным наддувом полостей избыточным давлением гелия и сбросом его или вакуумированием испытываемой полости с последующим заполнением ее приготовленной воздушно-гелиевой смесью.
После полной сборки двигатель подвергают испытаниям на герметичность методом «мундштука»: необходимо еще раз
112
проверить герметичность всех агрегатов и места их стыковки. Не становится исключением и мембранный клапан.
Метод «мундштука» относится к числу самых простых и распространенных методов испытаний на герметичность уплотнительных элементов агрегатов, мембран и диафрагм. Недостатком этого метода является зависимость чувствительности испытаний от объема накопления, глубины погружения отводной трубки (мундштука) в жидкость и его диаметра, типа жидкости, изменения атмосферного давления и температуры окружающей среды.
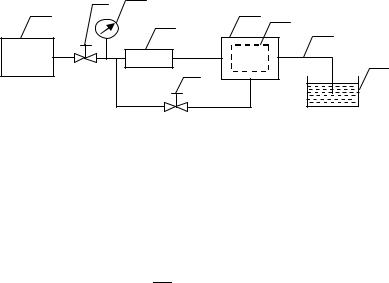
Принципиальная схема контроля герметичности изделий методом «мундштука» приведена на рис. 5.
2 3
1 |
5 |
4 6
7
8
9
1 – пневмопульт; 2, 9 – вентиль; 3 – манометр 4 – испытываемое изделие; 5 – объем накопления;
6 – наполнитель (если применяется); 7 – отводная трубка; 8 - емкость с жидкостью
Рис.5.Принципиальная схема контроля герметичности изделий методом «мундштука»:
Чувствительность |
контроля |
герметичности |
методом |
||||||
«мундштука» определяется выражением |
|
||||||||
д = 3 |
|
1,33∙10 |
б |
∆ |
+ |
|
|
+1,33∙10 ∆ б +10 |
|
|
|
|
|||||||
где – объем полости, заключенной между концом мундштука
иконтролируемым элементом (объем накопления), м3;
–время регистрации спада давления, с;
б– барометрическое давление, мм рт.ст.;
–диаметр выходного отверстия мундштука, м;
∆– изменение температуры изделия за время испытаний, К;
–температура в помещении при испытаниях, К;
113
– коэффициент поверхностного натяжения жидкости, в которую опущен мундштук, Н/м;
- глубина погружения мундштука в жидкость, м;
– плотность жидкости, кг/м3;
д– чувствительность испытаний, м3·Па/с.
Время испытаний находится в диапазоне от 3 до 10 мин. Считая, что за это время барометрическое давление и температура
практически не изменяютсяд , принимают ∆ б = 0 и ∆ = 0, тогда |
|
= 3 |
+10 |
Таким образом, чувствительность испытаний зависит в основном от объема накопления, коэффициента поверхностного натяжения жидкости и глубины погружения мундштука в жидкость.
В таблице приведены коэффициенты поверхностного натяжения и плотности различных жидкостей.
Свойства некоторых жидкостей
Жидкость |
, дин/см |
, кг/м3 |
Вода |
73,1 |
1,0 |
Керосин |
24 |
0,82 |
Спирт |
22 |
0,789 |
Данные, приведенные в таблице, показывают, что повышение чувствительности испытаний можно достигнуть, например, используя вместо воды спирт или керосин. Формула Н показывает, что определяющее влияние оказывает объем накопления. Поэтому уменьшение объема накопления или его исключение приводит к существенному повышению чувствительности испытаний. С этой целью внутрь объема накопления устанавливают наполнители, подают газ до появления пузырьков на срезе мундштука.
Диаметр отводной трубки рекомендуется принимать 4–6 мм, длину – не более 600 мм, глубину погружения среза – не более 10 мм.
При этих условиях время выдержки до появления первых пузырьков определяется по формуле
= 1000 ,
где – время выдержки до появления первых пузырьков, с;
114