Материал: САПР в машиностроении (CAD CAM CAE-системы). лабораторный практикум. Смоленцев Е.В
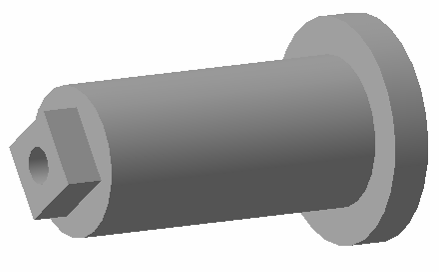
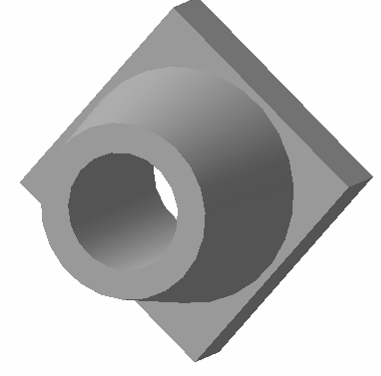
ВАРИАНТЫ №2, №6, №10
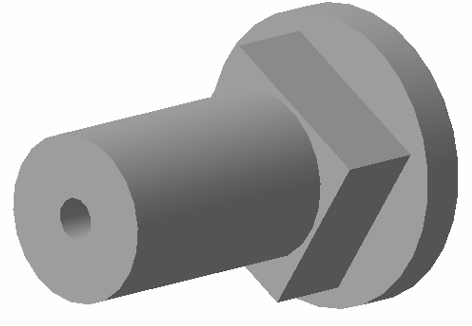

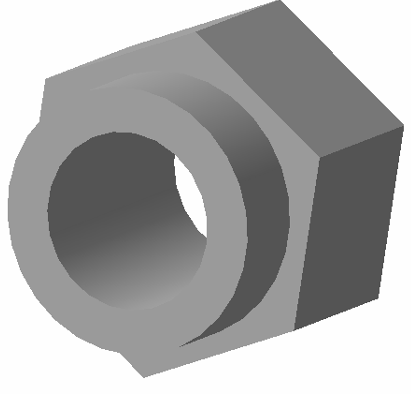
ВАРИАНТЫ №3, №7, №11
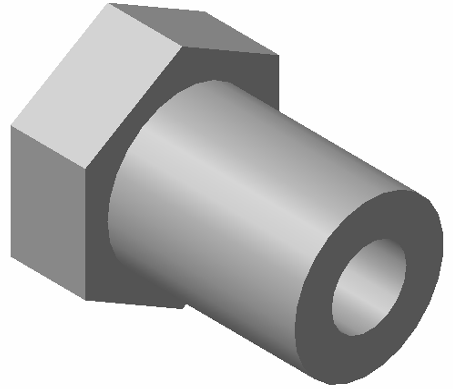
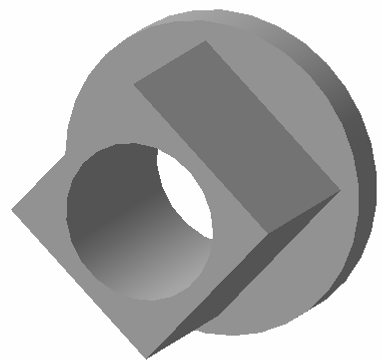
ВАРИАНТЫ №4, №8, №12
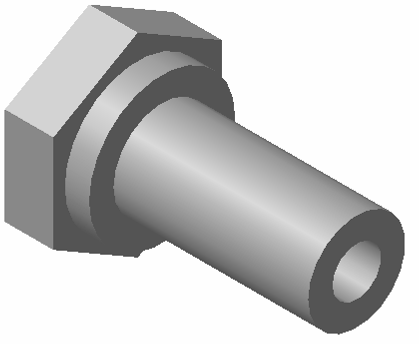
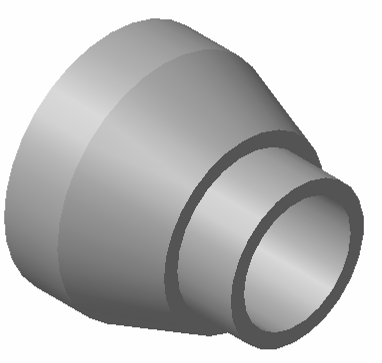
3. Лабораторная работа №3.
РАЗРАБОТКА УПРАВЛЯЮЩЕЙ ПРОГРАММЫ ДЛЯ СТАНКОВ С ЧПУ В СИСТЕМЕ ADEM 8.0
Часть 1. Основные термины, понятия и методика работы
Любую деталь, подлежащую обработке, можно представить набором конструктивных элементов (КЭ). Например, для фрезерной обработки это плоскость, колодец с островами, стенка и т.д.
Проектирование обработки в ADEM CAM выполняется поэлементно. Технологический объект (ТО) - это единица информации об обработке в модуле CAM, он содержит данные об обработке одного КЭ. Эти данные могут быть разделены на две части:
Информация о конструкции:
тип конструктивного элемента (КОЛОДЕЦ, УСТУП и т. д.);
параметры конструктивного элемента (глубина, припуск на дне и др.);
геометрия конструктивного элемента (контуры).
Информация о технологии:
тип технологического перехода (ФРЕЗЕРОВАТЬ, ТОЧИТЬ и т.д.);
параметры технологических переходов (подача, частота вращения шпинделя и др.)
Конструктивный элемент - это геометрическая модель, на базе которой разрабатывается УП. Она создается в модуле двухмерного моделирования ADEM CAD.
Технологический объект, содержащий информацию об обработке одного КЭ, называется также парой переход/конструктивный элемент (ТП/КЭ).
Система сохраняет связь между технологическими объектами и геометрическими элементами, на базе которых они созданы. Если обрабатываемый контур модифицирован в ADEM CAD, то не нужно заново проектировать обработку, достаточно автоматический пересчитать траекторию инструмента со старыми параметрами конструктивных элементов и технологическими переходами. Это справедливо и для параметрических геометрических моделей.
Технологические объекты могут быть параметрически связаны между собой. Несколько технологических объектов могут быть созданы с одним конструктивным элементом. Если изменяется КЭ в одном из них, он автоматически меняется во всех остальных параметрических связанных технологических объектах.
Существуют также технологические объекты, не связанные с непосредственной обработкой (снятием металла). Такие ТО называются технологическими командами.
Технологические команды задают:
координаты начального положения инструмента и безопасной позиции
плоскость холостых ходов при перемещении инструмента от одного КЭ к другому
Также с их помощью можно включить в УП команды:
координаты начального положения инструмента и безопасной позиции
плоскость холостых ходов при перемещении инструмента от одного КЭ к другому
Маршрут обработки - это последовательность технологических объектов. При желании пользователь может изменить порядок технологических объектов, что приведет к изменению маршрута обработки.
После того, как создан маршрут обработки запускается команда Процессор, которая на основе информации, содержащейся в ТО, расчитывает перемещения инструмента, необходимые для обработки детали. Эта последовательность перемещений инструмента называется траекторией движения инструмента.
Результатом работы команды Процессор является CLDATA - последовательность команд станку. CLDATA содержит команды перемещения инструмента (собственно траекторию инструмента), команды не связанные с перемещением инструмента (например, включение/выключение шпинделя или охлаждения) и справочную информацию (название УП, модель станка и др.).
Результатом работы модуля ADEM CAM является управляющая программа (УП) - последовательность команд станку в формате его стойки ЧПУ. Команда Адаптер конвертирует CLDATA в УП соответствии с постпроцессором. Постпроцессор - это набор файлов, содержащих правила преобразования CLDATA в УП для конкретного станка. Для каждой модели станка/стойки ЧПУ в модуле ADEM GPP создается свой собственный постпроцессор.
Проект - это один маршрут обработки. В одном файле можнон создать несколько проектов (маршрутов обработки) и для каждого из них получить свою УП, таким образом получить на базе одной геометрической модели различные УП для различных станков.
Кроме того, один проект может быть вызван из другого. Так в системе может быть разработана УП с подпрограммами.
Этапы работы. Процесс создания технологического объекта на основе созданной или импортированной геометрической модели включает следующие стадии:
Указание конструктивного элемента (колодец, уступ, плоскость, отверстие, поверхность и т.п.).
Задание технологического перехода (фрезеровать, сверлить, точить, пробить и т.п.). Результатом выполнения шагов 1 и 2 является созданный технологический объект.
Повторение шагов 1-2 для каждого технологического объекта.
Задание технологических команд (начало цикла, плоскость холостых ходов, стоп и т.п.).
Расположение созданных технологических объектов в правильном порядке.
Расчет траектории движения инструмента.
Выполнение моделирования процесса обработки.
Создание управляющей программы.
До начала генерации управляющей программы, необходимо выбрать тип оборудования и указать ряд дополнительных параметров. Это можно сделать на любом этапе работы в ADEM CAM, однако рекомендуется задать все необходимые установки в начале работы над проектом, так как информация, содержащаяся в постпроцессоре может оказывать влияние на формирование траектории движения инструмента.
Часть 2. Составление управляющей программы обработки на токарном станке.
Подготовка геометрии. Геометрия детали может быть создана в модуле ADEM CAD или импортирована из другой системы. Для работы в модуле ADEM CAM геометрия детали должна быть соответствующим образом доработана: заданна граница заготовки, заданна система координат, произведена разборка (сборка) контура.
Заготовка. Заготовка задается ограничивающей линией или несколькими линиями, которые определяют границу зоны обработки. Данные линии задают припуск на обработку на диаметр и на торцы. Заготовку можно задать отрезком или ломаной линией (рис.3.1).
Чтобы построить отрезок:
Нажмите кнопку Отрезок
 на панели инструментов 2D
Объекты.
Укажите начальную (НТ) и конечную точки (КТ) отрезка.
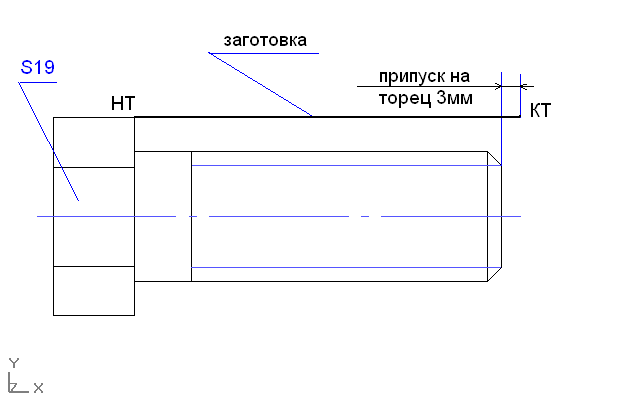
Рис. 3.1. - Подготовка геометрии детали
Система координат. Совместите систему координат детали и геометрической модели, ось Х – ось вращения детали, ось Y – направлен на рабочего. Можно перемещать относительную систему координат в рабочей плоскости, поворачивать оси X и Y в рабочей плоскости, а также менять направление оси Z на противоположное с помощью команд, находящихся на панели инструментов Рабочая плоскость.
Команда Относительная система координат позволяет перемещать центр относительной системы координат в рабочей плоскости:
В точку курсора - перемещение начала относительной системы координат в указанную точку на рабочей плоскости.
В абсолютный ноль - перемещение начала относительной системы координат в точку проекции положения центра абсолютной системы координат на рабочую плоскость.
Чтобы переместить центр координат в указанную точку выполните одно из действий:
- нажмите и удерживайте кнопку Относительная
система координат
 на панели инструментов Рабочая
плоскость и выберите команду В
абсолютный ноль из дополнительного
меню;
- нажмите клавишу А на клавиатуре;
- для перемещения начала системы координат позиционируйте курсор в нужном месте и нажмите клавишу O на клавиатуре (рис. 3.2).
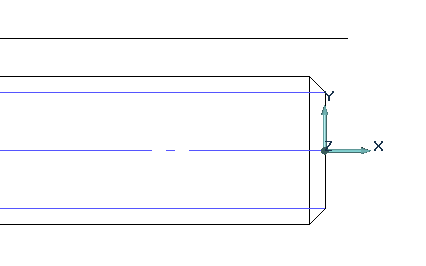
Рис. 3.2. - Относительная система координат
Контур детали. Для удобства задания обрабатываемых поверхностей, производим разборку контура детали, на составные элемента (отрезки, дуги, …)
Для разборки элемента:
Нажмите кнопку Дополнительные функции
 на панели Редактирование
2D.
Появится дополнительное меню. Выберите
команду Разборка
элемента.
Укажите элемент, который необходимо разобрать.
Укажите следующий элемент или нажмите клавишу Esc для выхода из команды.
Маршрут обработки. При токарной обработке надо придерживаться следующего маршрута:
- начало цикла (позиция смены инструмента);
- плоскость холостых ходов (для перемещения инструмента по двум координатам);
- 1-ый конструктивный элемент (торец, область…);
- технологический переход (точить, подрезать…);
- отвод инструмента;
- плоскость холостых ходов;
- 2-ой конструктивный элемент;
и т. д.
Технологическая команда «Начало цикла». Технологическая команда «Начало цикла» задает положение начала цикла (настроечной точки инструмента) в пользовательской системе координат. За настроечную точку инструмента принимают либо базовую точку шпинделя или резцедержателя, либо вершину какого-либо участвующего в обработке, или фиктивного инструмента.
В системе реализовано три способа задания положения начала цикла (НЦ):
номером системы координат;
номерами корректоров с координатами положения инструмента;
значениями координат по каждой оси.
Первые два способа задают положение инструмента неявно. Способ установки начала цикла детали зависит от типа станка и системы ЧПУ, а также от того, в какой системе координат, абсолютной или относительной, формируются перемещения инструмента. Неявный способ задания положения начала цикла допускается только при перемещениях в абсолютной системе координат станка.
При явном способе установки нуля в управляющую программу (УП) выдаются команда установки нуля и координаты положения инструмента. При неявном способе - только команда установки нуля, а координаты положения инструмента определяются значением корректоров или считываются из памяти.
Технологическая команда «Начало цикла» может задаваться многократно для переопределения координат положения инструмента, например, при обработке корпусных деталей, и должна предшествовать первому перемещению, заданному относительно вновь определяемого начала отсчета.