Контрольная работа: Восстановление оси опорного катка трактора Т-4
Восстановление оси опорного катка трактора Т-4
Министерство сельского хозяйства Российской Федерации
ФГОУ ВПО «Ульяновская государственная сельскохозяйственная академия»
Кафедра «Технический сервис и ремонт машин»
Контрольная работа
ПО ДИСЦИПЛИНЕ «ТЕХНОЛОГИЯ РЕМОНТА МАШИН»
на тему «Восстановление оси опорного катка
трактора Т-4»
Выполнил: Шадрин А.П.
Проверил:
Галактионов И.И.
Ульяновск 2011
Содержание
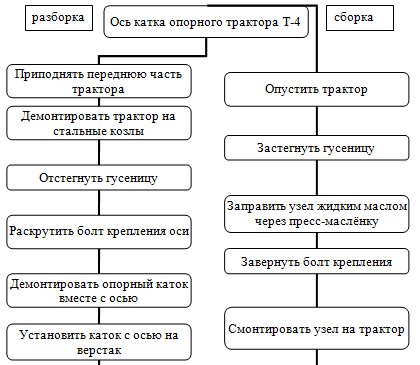
1. Разработка структурной схемы разборки заданного изделия
. Техническая характеристика узла
. Выбор рационального метода восстановленной детали
. Разработка маршрута восстановления детали
. Технологические расчёты операций восстановления
. Определение экономической эффективности восстановления деталей
Список использованной литературы
Приложение
1. Разработка структурной схемы
разборки заданного изделия
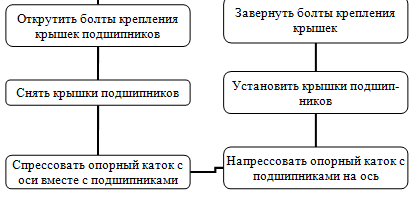
Демонтаж опорных катков трактора Т-4 выполняется в следующей последовательности:
поднять трактор;
установить трактор на поддерживающее приспособление;
снять гусеницу;
раскрутить болт 5 (рис 1) и снять опорный каток вместе с осью;
установить каток с осью на приспособление или верстак;
открутить болты 4 (рис 1) крепления крышек подшипника;
спрессовать опорный каток с оси вместе с подшипниками.
Сборка ведётся в обратной последовательности.
После сборки заправить узел жидкой смазкой через
пресс-маслёнку.
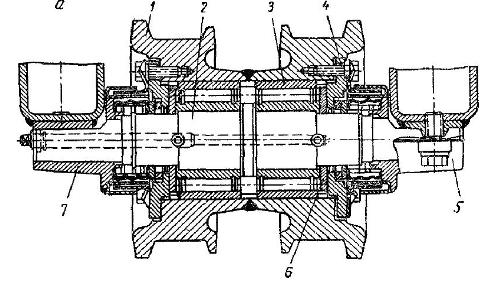
Рис 1. Двубортный опорный каток трактора Т-4.
2. Техническая характеристика узла
Особенность ходовой системы трактора Т-4 - применение полужесткой подвески с упругим элементом в форме поперечной полуэллиптической рессоры, опорных катков с ребордами, гусеницы с поднятыми беговыми дорожками без направляющих гребней, салазочных амортизационно-натяжных устройств с винтовыми механизмами натяжения, полой прямоугольного сечения рамы тележки с осью качения, совпадающей с осью ведущих колес и раскосом.
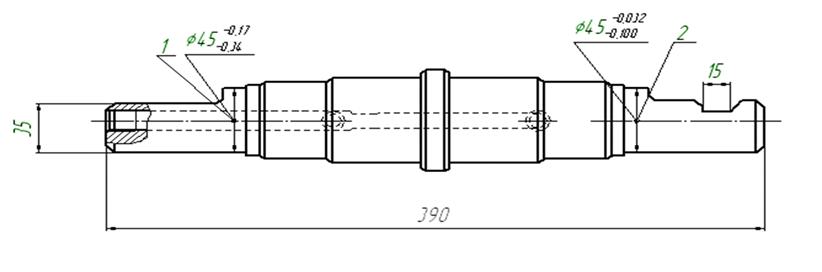
Восстанавливаемой деталью является ось опорного катка. В процессе работы из-за действия нагрузок происходит ослабление посадок и износ поверхностей под кронштейны оси и под направляющие опоры, что требует восстановительного ремонта.
Из задания на курсовой проект принимаем величину износа шеек равной 0,75 мм. Шейки диаметром 45 мм и длиной 15 мм соответственно.
. Обоснование рационального способа восстановления
демонтаж опорный каток восстановление
Выбираем рациональный способ восстановления, руководствуясь тремя критериями:
технологическим критерием или критерием применимости;
критерием долговечности;
технико-экономическим критерием (отношением себестоимости восстановления к коэффициенту долговечности).
Согласно технологическому критерию, по таблице 1 [3] устанавливаем, что дефекты оси опорного катка трактора Т-4 могут быть устранены следующими способами: электроконтактной наваркой стальной ленты, железнением, хромированием, наплавкой в среде углекислого газа, наплавкой под слоем флюса;
При выборе рационального метода
восстановления по критерию долговечности используем коэффициентом долговечности
КД.
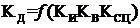 (1)
где КИ - коэффициент износостойкости; КВ - коэффициент выносливости; КСЦ - коэффициент сцепляемости.
Определяем КД по таблице 2 [3] для всех выбранных ранее способов:
Наплавка в среде углекислого газа - КД = f(0,85; 0,9; 1,0) = 0,82.
Электроконтактная наварка стальной ленты - КД = f(1,0; 0,8; 0,85) = 0,8.
Электромеханическая обработка - КД = f(3,0; 1,2; 1,0) = 1,0.
Железнение - КД = f(1,1; 0,8; 0,7) = 0,7.
Наплавка под слоем флюса - КД = f(0,9; 0,82; 1,0) = 0,82.
Наибольший коэффициент долговечности у
электромеханической обработки, КД = 1,0. Однако электроконтактная
наварка стальной ленты, наплавка в среде углекислого газа и наплавка под слоем
флюса также обеспечивает коэффициент долговечности КД ≥ 0,8.
Поэтому для принятия окончательного решения определяем технико-экономический
критерий по формуле 3.
 ,(2)
где  - коэффициент долговечности
восстановленной поверхности;
 - себестоимость восстановления
соответствующей поверхности, руб.
При обосновании способов
восстановления поверхностей значение себестоимости восстановления ,
определяется из выражения
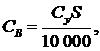 (3)
где Су - удельная себестоимость восстановления, руб./дм2;
S - площадь восстанавливаемой поверхности, мм2.
Находим площадь восстанавливаемой поверхности:
так как восстанавливаемых поверхностей две
площадь умножаем на 2
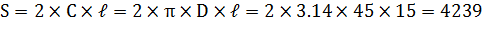 мм2,(4)
где С - длина окружности шейки вала, мм;
D - диаметр шейки вала, мм;
 - длина шейки вала,
мм.
Для электромеханической обработки:
 =36.03руб.
Для удобства составляем таблицу, куда заносим
рассчитанные значения для выбранных способов.
|
Способ восстановления |
СУ |
|
|
|
Электромеханическая обработка |
85 |
36.03 |
36.03 |
|
Электроконтактная наварка стальной ленты |
80 |
33.9 |
42.38 |
|
Наплавка в среде углекислого газа |
75 |
31.8 |
38.78 |
|
Наплавка под слоем флюса |
110 |
46.63 |
56.87 |

По технико-экономическому критерию окончательно принимаем способ восстановления изношенной шейки вала катка опорного трактора Т-4 - электромеханическую обработку.
. Разработка маршрута восстановления
детали
После снятия и разборки вал нужно очистить от остатков смазочных материалов, коррозии и прочих загрязнений. Для этого используются различные моечные установки.
После мойки производится деффектация шейки с помощью микрометра и индикатора часового типа. Определяют отклонения от геометрической формы (конусность, овальность и т.п.) и от заданного размера.
По результатам деффектации назначают механическую обработку - шлифование, с помощью которого восстанавливается правильная геометрическая форма.
После шлифования проводят операцию восстановления с помощью электромеханической обработки. Сначала в один проход производится высадка металла шейки вторичного вала, затем следующим проходом производится сглаживание.
После операции восстановления производится микрометраж восстановленной шейки и делается вывод о годности детали.
Все операции заносим в маршрутную карту, указываем оборудование, приспособления и инструмент
. Технологический расчёт операций
восстановления
Необходимо восстановить шейку под кронштейны оси и под направляющие опоры диаметром 45мм и длиной 15мм.
Перед восстановлением деталь должна быть тщательно вымыта в моечной машине, а затем проводится микрометраж и деффектация шейки вала подлежащую восстановлению.
Производим вначале операцию высадки, затем сглаживания.
Расчёт и выбор режимов перехода высадки.
Деталь устанавливают в центрах токарного станка 1К62, на котором смонтирована установка и технологическая оснастка для выполнения операции электромеханического восстановления.
Скорость обработки, величину подачи, число проходов и суммарную величину высадки, усилие высадки, усилие сглаживания и силу тока выбираем по «Рекомендациям упрочнения и восстановления деталей машин электромеханической обработкой».
Примем усилие высадки равной 100…120 кг с, усилие сглаживания - 50…60 кг с.
Скорость перехода высадки закалённых деталей должна находиться в пределах 1,5…2,5 м/мин, выбираем среднюю величину - 2 м/мин.
Определяем требуемую частоту вращения детали,
т.е. число оборотов шпинделя станка при высадке:
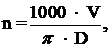 (5)
где V - скорость, V = 2 м/мин;
D - диаметр шейки под кронштейн, D = 45мм.
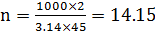 мин.-1
Принимаем по станку 12 об/мин,
величину подачи принимаем равной 1,5 мм/об. Силу тока при высадке принимаем
равной 550 А. Число проходов принимаем равным 2. Определяем машинное время перехода
высадки шейки:
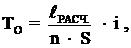 (6)
где  - расчётная длина обработки, мм;
n - частота вращения, мин-1; S- величина подачи, мм/об;
i - число проходов.
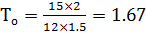 мин.
Рассчитываем переход сглаживания.
Скорость сглаживания в пределах 8…10 м/мин., принимаем среднюю величину 9 м/мин. Средняя величина подачи 0,3 мм/об. Сила тока 500 А.
Определяем требуемую частоту
вращения шпинделя:
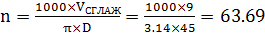 мин.-1
Принимаем по паспорту станка 1К62  мин-1.
Отсюда машинное время сглаживания
шейки равно:
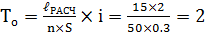 мин.
Рассчитаем общее технологическое время высадки и сглаживания:
так как поверхностей восстановления
две общее время умножаем на 2
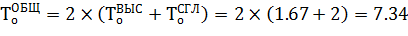 мин.(7)
Определяем штучное время на операцию
ЭМО детали оси катка опорного трактора Т-4
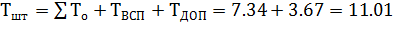 мин.(8)
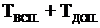 принимается 0,5…0,6 от
 в
зависимости от уровня организации производства.
6. Определение экономической
эффективности восстановления деталей
Определим экономическую эффективность восстановления изношенной оси катка опорного трактора Т-4.
В условиях рыночной экономики как новые, так и восстанавливаемые детали реализуются потребителю по договорной цене. Однако очень важно определить возможные максимальную и минимальную цены на восстановленную деталь, при которых, с одной стороны, потребитель был бы заинтересован приобрести ее вместо новой детали, а с другой стороны, ее восстановление обеспечивало хотя бы нормативную рентабельность.
Определим максимальную цену
восстановления детали по формуле 9:
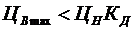 ,(9)
где КД - коэффициент долговечности восстановленной детали, для нашего способа восстановления (электромеханическая обработка) КД=1.
ЦН - цена новой детали, на данный момент, в среднем стоимость оси катка опорного составляет 455 руб.
Соответственно определим максимальную цену восстановленного вала:
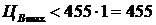 руб.
Определяем минимальную цену по
формуле 10:
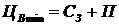 ,(10)
где  - заводская себестоимость
восстановления детали; П - планируемая балансовая прибыль, руб. Заводская
себестоимость восстановления вала С3:
где - себестоимость устранения дефекта
без учета затрат на очистку и дефектацию детали, руб., берем рассчитанное
значение СВ = 36.03 руб. из 3 раздела;  - стоимость
дополнительных работ, которые необходимо выполнить при восстановлении детали
(очистка, дефектация), руб.;
 - затраты на приобретение
ремонтного фонда (стоимость изношенной детали), руб. Стоимость дополнительных
работ принимается
равным 10% от себестоимости устранения дефекта:
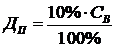 ,(12)
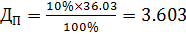 руб. Стоимость
изношенной детали:
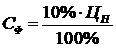 ,(13)
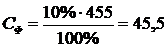 руб.
Заводская себестоимость восстановления вала:
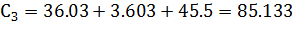 руб.
Прибыль П определяется из
выражения 3.5:
 ,(14)
где  - норма прибыли, в процентах,
принимаем в курсовом проектировании норму прибыли 25%
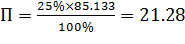 руб.
Определяем минимальную цену: 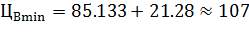 руб.
Таким образом, восстановленную ось катка опорного трактора Т-4 целесообразно продавать по цене не выше 455 и не ниже 107 рублей. Но восстановленная деталь будет иметь низкий спрос вследствие небольшой разницы в ценах на новую и на восстановленную детали.
Список использованной литературы
1.Методика определения экономической эффективности технологий и сельскохозяйственной техники / А.В. Шпилько, В И Драгайцев, П.Ф. Тулапин и др - М. Издат. комплекс «Родник», 1998. - 219 с.
2.Надежность и ремонт машин / Под ред. В.В. Курчаткина. - М.: Колос, 2000. - 776 с.
3.Проектирование технологических процессов ремонта и восстановления изношенных деталей: методические рекомендации по выполнению курсового проекта / Новиков B.C., Очковский Н.А. - М: ФГОУ ВПО МГАУ, 2008. - 44 с.
4.Технология ремонта машин / Е.А. Пучин, B.C. Новиков, Н.А. Очковский и др. под ред. R.A. Пучина. - М : КолосС, 2007. - 488 с.
5.Технология ремонта
машин. Проектирование технологических процессов восстановления деталей / А.А.
Махмутов. - Иркутск: ИрГСХА, 2003. - 99 с.: ил.
Приложение
Схема сборки и разборки узла
Эскиз
Маршрутная карта
|
Участка |
Операции |
Наименование и содержание операции |
Оборудование (код, наименование, инвентарный номер) |
Приспособление и инструмент (код, наименование) |
коэф. штучн времени. |
Количество рабочих |
Кол. одн. обр. деталей |
Код тарифной сетки |
Объем производственной нормы |
ТП.З. |
|
|
005 |
Моечная |
ОМ - 3360 - КГКБ |
МЛ - 51 |
|
|
|
|
|
|
|
|
|
|
ГОСНИТИ |
|
|
|
|
|
|
|
|
|
010 |
Дефектовочная |
|
Микрометр МК 50 |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
015 |
Шлифования |
ЗА - 433 |
ЭБ |
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
|
020 |
Восстановление |
1К62 |
УЭМО-2 |
|
|
|
|
|
|
|
|
025 |
Контрольная |
|
Микрометр МК 50 |
|
|
|
|
|
|