Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
Можно еще продолжать перечисление преимуществ изделий, полученных методом порошковой металлургии. Однако внедрить ее нелегко. Детали современных машин — это не гончарные горшки. Технические требования к машиностроительным изделиям непрерывно растут и расширяются, например, по геометрической точности и качеству поверхности деталей, их обрабатываемости и другим параметрам, являющимся важными при внедрении порошковой металлургии. Поэтому не следует ожидать, что скоро будут ликвидированы доменные печи и демонтированы прокатные станы. Вместе с тем очевидно, что порошковая металлургия становится большим резервом подъема эффективности производства и снижения себестоимости продукции в машиностроении, а также важным средством экономии металла. Сегодня мы лишь на старте использования огромных возможностей порошковой металлургии. Впереди — широкая дорога для творческой деятельности будущих поколений машиностроителей.
Ротационная вытяжка. Представьте себе тонкостенную деталь, наружная поверхность которой имеет ступенчатую форму (рис. 3.2). Немало труда нужно потратить, чтобы выточить такое изделие. Теперь эта работа упрощена благодаря применению нового рабочего процесса — ротационной вытяжки. Его технологическая схема примерно такова: заготовка 2 (отрезок горячекатаной трубы) надевается на оправку 3, поджимается задним центром 4, затем к ней подводятся рабочие валки 1, расположенные в одной плоскости под углом 120 ° друг к другу. После этого включается двигатель и начинается вращение оправки, а также рабочая подача клети, в которой встроены блоки валков. При получении заданной длины обрабатываемой заготовки клеть стана (на рисунке не показана) автоматически останавливается, валки разводятся, вращение оправки прекращается.
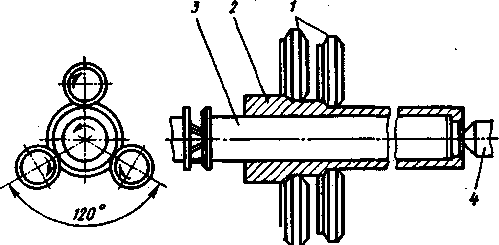
Рис 3.2. Ротационная вытяжка тонкостенных оболочек
Задний центр 4 отводится в сторону, готовая деталь снимается с оправки съемником и передается на разгрузочный лоток. Новый процесс сокращает длительность технологического цикла в 1,6—2 раза, а коэффициент использования металла увеличивается с 0,3 до 0,62.
Поперечная вальцовка. В машиностроении очень часто используют валы с различным ступенчатым профилем (примеры показаны на рис. 3.3, а). Обычно такие детали изготовляют на токарных автоматах или универсальных станках. При этом значительная часть металла, превращается в стружку. Нельзя ли сократить его расход и при этом еще снизить трудоемкость обработки ступенчатых валов? Можно, утверждают специалисты, если заменить токарную операцию поперечной вальцовкой. На рис. 3.3, б показана схема устройства, посредством которого осуществляется этот малоотходный технологический процесс. Заготовка, зажатая между двумя инструментами, которые при движении относительно друг друга внедряются в нее на заданную глубину, приобретает профиль, обратный профилю инструмента. Весь процесс автоматизирован и продолжается всего 2—10 с, что примерно в 10 раз меньше времени, расходуемого на токарных автоматах, а потери металла составляют менее 20 % (вместо 60 % при токарной обработке).
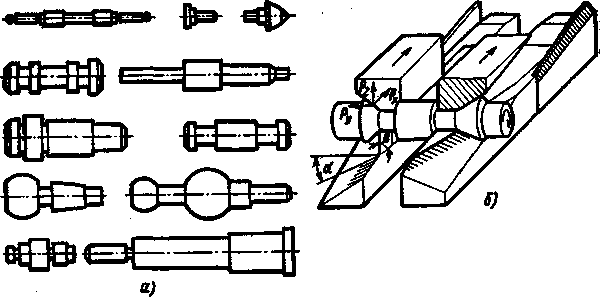
Рис. 3.3. Поперечная вальцовка ступенчатых валов
Опыт показал, что поперечной вальцовкой можно обрабатывать практически любые конструкционные и даже жаропрочные и инструментальные стали, а также цветные металлы. В разработанной учеными автоматической линии для прокатки осей ткацких станков весь процесс, включая загрузку посредством вибробункера и индукционный подогрев заготовки, автоматизирован. Следует добавить, что хотя инструмент, применяемый при вальцовке, дорогостоящий, благодаря его высокой долговечности (до полумиллиона деталей) это мало отражается на себестоимости изделий. Необходимо также учесть, что у прокатанных деталей высокое качество поверхностного слоя, который упрочняется в процессе обработки.
Таким образом, внедрение новой технологии поперечной вальцовки ступенчатых валов не только обеспечило значительную экономию металла, но и сократило трудоемкость, а также улучшило эксплуатационные качества этих деталей.
Маленькие технологические «хитрости». Чтобы преодолеть многочисленные препятствия, встречающиеся при работе технолога, нередко требуются огромные затраты труда и времени, умственных усилий и материальных средств. Между тем известно немало случаев, когда профессиональная смекалка и небольшие технологические «хитрости» открывали дорогу к успешному решению сложных технических задач, от которых нередко» зависит работа целого коллектива бригады, участка и даже цеха. Вот некоторые примеры.
Как сберечь режущую кромку. Для защиты режущего инструмента от механических повреждений может быть успешно применена паста ПХВ, в которую входят следующие компоненты: ПХВ-Е62, дибутилвтилат и кальций стеариновокислый. Режущую часть инструмента на несколько секунд окунают в расплавленную пасту, нагретую до температуры не более 160 °С, и затем подвергают сушке. Созданная таким способом защитная пленка обеспечивает длительное хранение и надежное транспортирование инструмента без отдельной упаковки.
Простой метод удаления ржавчины. Чтобы удалить ржавчину с детали при отсутствии специальных средств, достаточно мягкими стальными опилками, смоченными жидким машинным маслом, тщательно протереть ржавую поверхность до металлического блеска посредством тампона из ветоши. Затем, удалив остатки опилок, следует вытереть деталь и покрыть ее слоем антикоррозионного смазочного материала.
Риски находчивого слесаря. Если вам необходимо согнуть металлический лист и нет возможности его подогреть, не огорчайтесь. Эта задача может быть успешно решена, если в зоне сгиба, на внешней поверхности листа, вы предварительно нанесете поперечные риски.
Как ускорить приработку. Для повышения надежности и точности работы трущейся пары в процессе их изготовления обычно включают операцию приработки, которая существенно удлиняет технологический, цикл. Этот недостаток может быть в значительной мере устранен, если при обкатке пропустить через трущуюся пару постоянный электрический ток небольшого напряжения.
Устранение окалины. Очистка окалины сравнительно небольших деталей, например, после различных термических операций, осуществляется пескоструйной обработкой, химическим травлением, виброгалтованием и другими способами. Но как - удалить прочную окалину с непрерывно движущейся стальной полосы или катанки?
Уральские машиностроители решили эту проблему, встроив в линию для непрерывной очистки индукционный нагреватель, который периодически включается.
При этом под действием быстрого нагрева прочность сцепления металла с окалиной резко падает и ее легко можно удалить механическим путем.
Еще один интересный и сравнительно простой способ удаления окалины предложили днепропетровские ученые. Для успешного решения этой задачи, оказывается, достаточно пропустить прокатанную полосу через конические валики.
Винт на крючке. Для облегчения завинчивания мелких винтов в неудобных и труднодоступных местах (например, снизу) применяют магнитные или другие специальные отвертки. Если же их нет, эта задача может быть легко и просто выполнена обычной отверткой при помощи согнутого из тонкой, мягкой проволоки крючка (рис. 3.4), которым поддерживают винт, пока он не войдет в резьбовое отверстие на несколько ниток. После этого достаточно потянуть проволоку, чтобы петля раскрылась и освободила винт для его окончательной затяжки отверстий.
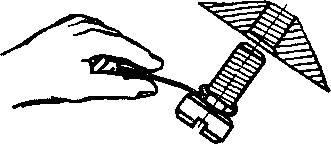
Рис. 3.4. Поддержка винта посредством проволочной петли
Простое средство против самоотвинчивания. Для обеспечения достаточной прочности болтовых соединений металлоконструкций применяют специальные высокопрочные болты, стоимость которых весьма значительна. Однако и обычные достаточно дешевые болты вполне могут обеспечить требуемую прочность соединения металлоконструкций, если на сопрягаемые поверхности нанести клеевые прослойки из эпоксидных смол.
Металлурги — «композиторы». Кто такой композитор? На этот вопрос, пожалуй, каждый ответит: человек, сочиняющий музыку. Но есть и другие композиторы. В этом не трудно убедиться, побывав в лаборатории тугоплавких и редких металлов института металлургии им. Байкова. Здесь можно встретить немало «композиторов». Однако их деятельность никакого отношения к музыке не имеет за исключением творческого характера труда. В этом храме науки создан целый ряд оригинальных материалов, состоящих из различных элементов. Эти материалы, как правило, обладают новыми важными качествами, которые отсутствовали у каждого из их «родителей». Составляющими таких композиций бывают палладий и ниодим, ниобий и свинец, ванадий, индий и многие другие редкие элементы. Учитывая, что кристаллические решетки определяют физико-механические свойства материала, их тщательно изучают и результаты фиксируют (уже известны сотни типов кристаллических решеток). Затем, используя ЭВМ, в памяти которой заложены сведения об атомах всех элементов таблицы Менделеева, «заказывают» необходимые материалы в зависимости от типа кристаллических решеток.
Авторов этих новых оригинальных материалов — композиций — ученых-металлургов нередко вполне заслуженно называют «композиторами».
«Гибриды» профессора Казакова. Представьте себе бронированную сварочную камеру. Оператор помещает в нее две заготовки — одну из титана, другую из керамики — это части будущей двуединой детали. И вот уже наглухо закрыт люк. Заработал насос, откачивающий воздух из полости камеры. Оператор включает сжимающую систему, и заготовки плотно придавливаются одна к другой. Затем вступает в действие источник тепла. Проходит определенное время, и оператор извлекает из камеры готовую деталь — «гибрид». Самое интересное, что это не биметалл — изделие из двух металлов, а двуединая деталь из «антиподов» — не совместимых материалов — титана и керамики. Но попробуйте разделить заготовки? Это вам не удастся. Деталь, если даже и разорвется, то не в районе шва, а в каком-либо другом месте. Что же произошло, как был преодолен барьер несовместимости? Ведь ни лазерным лучом, ни каким-либо другим способом еще никому не удавалось выполнить подобной операции и сделать такую деталь. Есть, конечно, эпоксидные и другие клеи, посредством которых можно соединить разнородные материалы. Однако склеивание, хотя и нашло широкое применение, еще не может конкурировать со сваркой по прочности и надежности соединения.
Итак, мы являемся свидетелями новой технологии, называемой диффузионной сваркой материалов в вакууме, которая разработана в Московском авиационном технологическом институте.
Путь исследователей был сложным и трудным. В процессе изучения физической природы соединений различных материалов ученые выявили первостепенную роль явления межатомных связей. Было установлено, что мягкие металлы (медь, алюминий) могут быть успешно соединены без нагрева, а твердым материалам (жаропрочные сплавы, керамика и т. п.) для надежного соединения необходим нагрев до определенной температуры. Однако при этом в открытом воздухе происходит окисление и азотирование стыкуемых поверхностей, в результате чего появляются пленки, препятствующие соединению. Вот почему было предложено производить сварку в вакууме при соответствующих давлении, нагреве и выдержке. Оказалось, что именно в этих условиях практически любые материалы могут легко обмениваться атомами, как бы врастая друг в друга и образуя, таким образом, высокопрочное соединение.
Этот процесс мы и наблюдали, когда оператор изготовлял деталь из двух антиподов — керамики и титана. Так была решена сложная проблема по совмещению материалов, считавшихся до последнего времени несовместимыми. Следует добавить, что диффузионная сварка в вакууме не только позволяет получать из разнородных материалов весьма сложные по форме детали, обладающие высокой прочностью и надежностью соединения, но и в значительной мере исключить механические работы по очистке окалины или шлака после сварки. Это является еще одним примером, когда умелое использование успехов современной науки наряду с высоким качеством обеспечивает существенное сокращение трудоемкости.
Странная история одного металла. В наше время алюминий и его сплавы широко применяют в машиностроении и многих других отраслях народного хозяйства. А в 80-х годах прошлого века этот замечательный металл лишь в редких случаях использовали для деталей машин, хотя его ценные конструкционные свойства уже были известны специалистам. Главной причиной этого «невнимательного» отношения к алюминию были сложность и дороговизна его выплавки. Лишь после разработки (независимо во Франции и Америке) достаточно эффективного способа получения алюминия из руд, стало возможным широкое и рациональное применение этого металла в конструкциях различных машин. Любопытно, что изобретатели этого способа родились и умерли в одни и те же годы.
Ныне, спустя сто лет, алюминий (и его сплавы) является одним из важнейших конструкционных материалов, с которыми приходится иметь дело машиностроителям.
Твердые сплавы и сверхтвердые материалы. Повышение производительности труда при работе на металлорежущих станках связано с интенсификацией режимов резания, от которых непосредственно зависит стойкость инструмента, а чтобы ее обеспечить, необходим соответствующий инструментальный материал. При этом следует также учесть экономическую сторону вопроса. Так, например, наличие вольфрама в составе материала значительно повышает его стоимость.
Инструментальные материалы, называемые твердыми сплавами, обладают весьма большой твердостью (НКСЭ 86-92) и рядом других важных качеств, могут быть спеченными или литыми. Спеченные твердые сплавы производят методом порошковой металлургии из карбидов вольфрама или титана, тантала или других карбидов и баридов, которые цементируют кобальтом, или сплавом никеля с молибденом.
Впервые твердые сплавы были получены в 1923 г. в Германий и внедрены там в производство в 1926 г. под названием «видна». В 1929 г. в СССР был создан твердосплавный материал «победит» (90 % карбида вольфрама и 10 % кобальта).
Вольфрамокобальтовые сплавы ВК8, ВК6В, ВК60М, ВКЗМ и другие (В — крупнозернистые, М — мелкозернистые и ОМ — особомелкозернистые карбиды вольфрама) широко применяют в машиностроении для обработки чугуна, а титановольфрамовые твердые сплавы ТЗОК4, Т15К6 и другие — для обработки стали. В целях экономии дефицитных материалов за последнее время создан ряд безвольфрамовых твердых сплавов. Во многих случаях инструмент, оснащенный пластинами из них, получил эффективное применение в металлообработке. Твердые сплавы используют в машиностроении не только для оснащения режущего инструмента, но и для изготовления штампов, пресс-форм, фильеров и т. п., а также для изготовления некоторых деталей машин и приборов.
Благодаря высокой стойкости инструмента, оснащенного твердым сплавом, стало возможным внедрение скоростного резания, повысившего производительность труда (в 3—5 раз по сравнению с обработкой инструментом из быстрорежущей стали).
В середине 50-х годов одновременно в СССР, США, Швеции и других странах были получены синтетические алмазы, внесшие новую струю в развитие металлообработки. Однако эти новые материалы, как и природные алмазы, оказались непригодными для обработки чугуна и стали. Начались интенсивные исследования, в результате чего были созданы новые инструментальные материалы на основе нитрида бора, которые при повышенной температуре остаются химически инертными к соединениям железа с углеродом (чугун, сталь).
Новые поликристаллические материалы — эльбор (за рубежом — боразон), гексанит-Р и др. — дают возможность обрабатывать на сверхвысоких скоростях закаленные высоколегированные стали (v=50...160 м/мин) и чугуны (v=200...700 м/мин). Сверхтвердые материалы (СТМ) на основе синтетических алмазов и кубического нитрида бора (эльбор, гексанит и др.) успешно используют не только для оснащения резцов, фрез и т. п., но и для изготовления шлифовальных кругов, стойкость которых значительно выше стойкости обычных абразивных инструментов.
Пластмассы — материал перспективный. По данным специалистов, современные пластмассы обладают многими качествами, в том числе: низкой плотностью (в 5—8 раз меньшей, чем у стали, меди, цинка, а у газонаполненных пластмасс — в 700—800 раз меньше, чем у стали, в 100 раз меньше, чем у ваты, и в 25 раз меньше, чем у пробки); значительной механической прочностью (в некоторых случаях превышает прочность стекла, дерева, керамики и даже металла); высокими фрикционными, а в некоторых случаях и антифрикционными свойствами; повышенной вибрационной устойчивостью (в 20 раз большей, чем у алюминия, и в 100 раз большей, чем у стали); большой сопротивляемостью агрессивным средам, малой подверженностью коррозии; способностью к формообразованию изделий при минимальном числе рабочих операций; значительными термическими, звуковыми и электрическими изоляционными свойствами: бесцветностью или прозрачностью (в зависимости от вида пластмассы). Но это еще не полный перечень достоинств современных пластмасс. Трудно себе представить, что из пластмассы в настоящее время делают не только кузова легковых автомашин, но даже роторы и статоры.
В Германии в результате замены стальных роторов и статоров пластмассовыми в буровой турбине, разработанной народным предприятием «Централес репартурунд Аустрюстунгсверк», получен огромный экономический эффект. Не только снижена стоимость запасных частей на 60 %, но и благодаря устойчивости пластмассовых деталей к температурам до 110 °С увеличен срок службы агрегатов и уменьшены потери давления, что существенно повысило коэффициент полезного действия указанных турбин.
Чем резать пенопласт? Пенопласт — легкий синтетический материал, используемый для изготовления моделей для литья и некоторых других изделий. Разрезка и вырезка из пенопласта различных фигур ножом, пилой и другими инструментами — дело трудное. Однако эта задача может быть легко решена с помощью струны. Если ее нагревать электротоком, она будет резать пенопласт не хуже, чем стальная проволока режет мыло.
Капрон — материал конструкционный. Можете ли вы сегодня найти человека, не видевшего изделия из капрона? Нет, конечно. Однако многие считают, что из него делают лишь чулки и носки, крышки для бутылок и консервных банок, детские игрушки и т. п. Некоторые даже не предполагают, что из этого замечательного материала, выпускаемого в разных странах под различными названиями (в России — капрон, в Германии — перлон, в Чехии — силон, в США — капролон, в Японии — амилан, в Швейцарии — баданил, в Великобритании — целой и т. д.), изготовляют немалое число деталей машин, в том числе такие ответственные, как зубчатые колеса, подшипники, шкивы и т. п. Сырьем для полиамидных волокон являются продукты переработки каменноугольной смолы и нефти, природные газы и некоторые отходы сельскохозяйственных продуктов. Капрон легко прессуется при соответствующих температуре, и давлении. Из него можно изготовлять детали сложной конфигурации, не требующие дополнительной обработки или требующие лишь незначительной доделки. В холодном виде он прекрасно обрабатывается. При точении капрона применяют резцы с передним углом α = 20°, задними углами γ = 10°. Скорость резания v = 180...200 м/мин, подача при чистовой обработке s = 0,1...0,45 мм/об. Шлифование капрона выполняют фланелевыми или суконными кругами с применением пасты из пемзы. Сверление производят без охлаждения. Фрезерование осуществляют фрезами с винтовым зубом (угол наклона винтовой линии 15—20°), а также стандартными быстрорежущими фрезами. При сварке места соединения нагревают посредством горелки нейтральным газом до температуры 170— 200° С. Присадочным материалом служат капроновые прутки. Усадка капрона непостоянна. Например, при отливке втулок она составляет по наружному диаметру 0,7—2 %, по внутреннему — 1—2,5 %, а по длине — 1,1 — 2,1 %. При отливке шестерен усадка по диаметру доходит до 5 %, а по зубу — до 2 %.
Технология изготовления капроновых деталей является практически безотходной. Бракованные детали, обрезки и стружку из капрона можно переплавить для отливки новых деталей. Перед литьем капрон высушивают в течение 2—5 ч при температуре 100—110° С.
Положительными свойствами деталей из капрона являются высокие литейные качества и сравнительно-низкая плотность (в 6—7 раз меньше, чем у металла), бесшумность и износостойкость в процессе контактного трения и способность поглощать вибрации, высокие коррозионная стойкость и упругость, технологичность (легко обрабатываются в холодном виде на токарных, фрезерных и других металлорежущих станках) и способность при кипячении в воде окрашиваться в любые цвета (анилиновыми красителями). К тому же капрон является сравнительно дешевым материалом, и его применение дает существенную экономию металлов, особенно цветных, а также снижает общую массу машин и механизмов. По расчетам специалистов, трудоемкость изготовления деталей из капрона в 6—8 раз ниже трудоемкости изготовления аналогичных деталей из металла.
Однако нельзя забывать и о недостатках капрона, которые ограничивают его применение как конструкционного материала. Прежде всего это его неустойчивая прочность (предел прочности резко снижается при температуре 70—80 °С, а также при низких температурах). Большая гидроскопичность (вызывает значительное поглощение воды капроном) также отрицательно отражается на точности изделий. Тем не менее, объем использования капрона в машиностроении непрерывно растет.
Пойдет ли холод в штамповщики? О том, что тело при нагревании расширяется, известно всем. Естественно, что это замечательное явление природы не преминули использовать технологи при изготовлении деталей и сборке изделий. Так, например, был создан оригинальный термический пресс, способный развивать усилие более миллиона тонн. Отличительной чертой этой мощной машины является простота ее конструкции. В ней даже двигатель отсутствует. Массивное кольцо-контейнер, опоясывающий оправку-форму, расширяется в результате нагрева посредством электрического тока и вследствие этого производит штамповку помещенных в нем заготовок. Можно привести ряд других примеров использования в машиностроении эффекта расширения тела при повышении его температуры. А нельзя ли для выполнения штамповочных работ применить не нагрев, а охлаждение тела? Ваше мнение?
Помощник сверловщика — холод. При сверлении слоистого материала часто возникают трещины. Предотвратить это вредное явление можно простым остроумным способом — перед сверлением обрабатываемый материал следует залить водой и заморозить.