Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
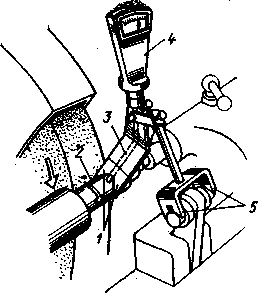
Рис. 2.34. Съемная седлообразная скоба:
1- губки; 2 - заготовка; 3 - шток; 4 - миниметр; 5 - призмы
Скоба под действием собственной силы тяжести прижимается губками 1 к поверхности обрабатываемой заготовки 2 и опирается призмами 5 на цапфы люнета. Верхний конец измерительного штока 3 упирается в удлиненный наконечник миниметра 4 (рычажно-механический показывающий измерительный прибор), который позволяет контролировать размер заготовки непосредственно в процессе обработки. Однако для снятия обработанной детали и установки новой заготовки измерительную скобу приходится снимать, а затем снова устанавливать. Поэтому следующим усовершенствованием явилось введение накидных седлообразных скоб. Такая скоба укрепляется на кронштейне станка и отводится от обрабатываемой заготовки поворотом рукоятки. Губки скобы выполняются неподвижными, что позволяет настроить ее на различные диаметры. По такому же принципу построены накидные индикаторные скобы для шлифовальных станков.
Значительно сложнее приборы и измерительные приспособления для измерения внутреннего диаметра конических и цилиндрических отверстий в процессе шлифования.
Рассмотренные типы приборов и приспособлений являются средствами механизации операций контроля. При их применении рабочий должен следить за показаниями прибора, чтобы своевременно вмешаться в процесс обработки и направить его по нужному руслу.
Методы и средства контроля технологических процессов обработки металлов резанием постоянно развиваются и совершенствуются. Созданы автоматические устройства активного контроля, которые по результатам измерения обрабатываемых заготовок сами управляют механизмами станков и машин, вмешиваясь в технологический процесс. Отсюда и название— активный контроль.
В зависимости от способа воздействия на исполнительные органы оборудования средства активного контроля подразделяются на три типа:
автокалибраторы — устройства, изменяющие процесс обработки или прекращающие его в момент достижения заданного значения контролируемого размера. Такой тип средств активного контроля используется для проведения контроля в процессе обработки (скоба с индуктивным датчиком и др.);
автоподналадчики — устройства, которые, воздействуя на механизмы наладки станков, изменяют их расположение относительно обрабатываемой поверхности заготовки. Производя полналадки, такие устройства обеспечивают обработку заготовок в заданных пределах допусков (фотоэлектрические датчики и др.);
автоблокировщики — устройства, не пропускающие для обработки на станках заготовки с погрешностями, выходящими за установленные допуски (припуски на обработку), и останавливающие станок при выходе размеров обрабатываемых заготовок за установленные допуски или при износе и поломке режущего инструмента.
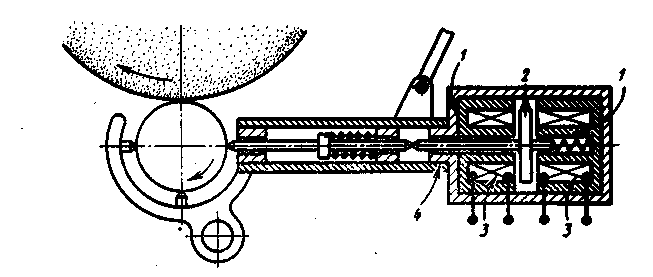
Системы автоматического активного контроля являются системами с обратной связью. Выходными параметрами этих систем являются: непосредственно размер обрабатываемой детали, положение режущей кромки инструмента, положение исполнительных органов станка. Входными параметрами систем активного контроля являются: режимы обработки, параметры работы двигателей привода исполнительных органов, параметры электромагнитов, золотников, воздействующих на механизм подач и другие элементы. В современных автоматических контрольных приборах применяют электроконтактные, пневматические, индуктивные, фотоэлектрические и радиометрические датчики. Принцип работы некоторых из них рассмотрим на примерах. Схема накидной скобы с индуктивным датчиком показана на рис. 2.35.
На штоке 4 датчика закреплен якорь 2, помещенный между сердечниками 1 правой и левой индуктивных катушек 3. В начале обработки шток скобы, шток датчика и связанный с ним якорь находятся в крайнем правом положении. Зазор между правой катушкой и якорем меньше, чем зазор между якорем и левой катушкой.
2.7. Сборка машин
В сборочном цехе проявляется результат труда всего коллектива предприятия — от разработчиков до работников вспомогательных служб. Заготовительные цехи и механические, гальванические, термические цехи и участки, а в ряде случаев целые производства—все работают с единой целью — выдать сборочному цеху свою продукцию: детали, крепежные изделия, сварные и литые металлоконструкции и т. п. И вот производство поставило на сборку первые комплекты деталей. Начинается процесс сборки.
Технологический процесс сборки, как правило, состоит из следующих стадий.
Ручная слесарная обработка и подготовка к сборке отдельных деталей, зачистка заусенцев, снятие фасок и др. Применяется в единичном и мелкосерийном производстве.
Узловая сборка, объектом которой является составная часть изделия.
Общая сборка, объектом которой является изделие в целом.
Регулирование и выверка правильности взаимодействия частей.
Испытания машины.
Каждая стадия технологического процесса сборки включает операции по соединению деталей и контролю этих соединений для получения сборочных единиц, изделий и комплексов, полностью отвечающих требованиям действующих стандартов, технических условий и чертежей.
Технологический процесс сборки разрабатывается по чертежам и схемам сборки. Для слесаря-сборщика важным является наличие схемы сборки, которая дает ясное представление, с чего начать, как вести и чем закончить сборку изделия.
Различают две основные формы сборки — стационарную и подвижную.
Стационарная сборка производится на определенном рабочем месте, к которому подают все необходимые детали. Существуют три вида стационарной сборки:
по принципу концентрации операций, когда работы выполняют на одном сборочном участке одной бригадой, собирая изделие полностью до испытаний собранной машины. Этот вид сборки применяют в единичном и мелкосерийном производстве;
по принципу расчленения операций на узловую и общую сборку, когда несколько бригад одновременно собирают отдельные узлы, собранные узлы подают на общую сборку, где специальная бригада слесарей-сборщиков собирает из них изделия (так, например, собирают металлорежущие станки);
сборка передвижными бригадами слесарей-сборщиков, которые выполняют одну и ту же операцию, переходят от одного стенда к другому (так, например, собирают самолеты, корабли и т. д.)
Подвижная сборка выполняется двумя способами; со свободным перемещением собираемого изделия от одной операции к другой с помощью крана, конвейеров, тележек на рельсах и т. п.; с принудительным перемещением собираемого изделия на конвейере. Организация сборки, при которой движение происходит непрерывно, называется поточной. Поточная сборка наиболее производительна, она широко применяется в крупносерийном и массовом производстве.
Высшей формой поточной сборки является автоматизированная. Перемещение собираемого изделия от одной сборочной позиции к другой производится конвейером. Сборочные позиции — это специальные сборочные автоматы, снабженные загрузочными устройствами, рабочими органами и устройствами для ориентации собираемых деталей, а в случае необходимости и самого собираемого изделия.
Автоматизированная сборка применяется при большом объеме производства, стабильности номенклатуры и конструкции собираемого изделия, а также взаимозаменяемости деталей и сборочных единиц.
Среди технологических процессов производства сборка является одним из наиболее трудоемких.
Сборочное производство весьма разнообразно. В кино и по телевидению многие видели сборку автомобилей, тракторов, комбайнов и такие уникальные сборочные производства, как общая сборка и регулирование космических кораблей и ядерных реакторов, сборка и монтаж уникальных турбин. Никого не удивишь сегодня и видами сборки массовой продукции часовой и электронной промышленности, где вся обстановка способствует четкому и точному трудовому ритму. Конвеер продвигается шаг за шагом, и в его конце принимают готовое изделие.
Рис. 2.35. Скоба с индуктивным датчиком
Неравенство зазоров вызывает изменение индуктивности катушек. По электрической цепи, в которую включены катушки, проходит ток, и станок получает рабочее движение. По мере уменьшения диаметра детали шток датчика опускается и воздушные зазоры между якорем и катушками постепенно выравниваются. В момент достижения заданного размера зазоры становятся одинаковыми, прохождение тока в цепи прекращается и станок автоматически включается.
Для активного контроля применяют фотоэлектрические датчики (рис. 2.36).
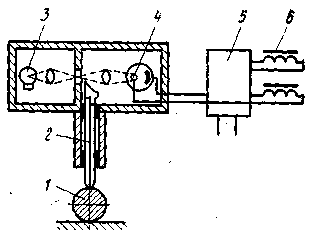
Рис. 2.36. Схема фотоэлектрического датчика
В датчиках этого типа используют фотоэлектрический эффект. Световой поток от источника света 3 падает на фотоэлемент 4. измерительный наконечник 2, касающийся детали 1, изменяет щель в перегородке, регулируя этим величину светового потока. Возникающий под действием света электрический ток через электронный усилитель 5 подается на электроаппаратуру 6 станка или сортировочного устройства.
Использование и развитие средств и методов активного контроля в значительной степени повышает точность деталей машин. На современных машиностроительных заводах, на станках и автоматах, оснащенных средствами активного контроля сегодня достигают в массовом и серийном производстве такой точности, какую несколько десятков лет тому назад можно было получить лишь в особых условиях. Однако и развитие уникального метрологического оборудования не останавливается. В машиностроении довольно часто возникает необходимость в проверке и аттестации ответственных деталей сложнейшей конфигурации и сверхвысокой точности. Нужно получить достоверную информацию и о размерной точности и о точности формы и расположения поверхностей. Иногда для таких измерений используют коордйнатно-расточные станки. Закрепив на шпинделе вместо режущего инструмента датчик, производят измерения. Использование станков в качестве своеобразных измерительных машин возможно благодаря их высокой точности и способности к различным перемещениям, необходимым для ощупывания самых сложных поверхностей в пространстве. Применение высокоточных координатно-расточных станков для измерений неэффективно, их используют только в особых случаях.
Машиностроение оснащено мощной измерительной и испытательной техникой, реализующей все современные достижения науки и техники. Для высокоточных измерений геометрических параметров ответственных деталей машин используют лазерную технику, достижения оптики и электроники, координатно-измерительные машины.
В станкостроении более двух третей трудоемкости сборочного производства составляют ручные сборочные операции. Сборочные цехи станкостроительных заводов представляют собой просторные помещения, где|бригады слесарей-сборщиков, используя слесарно-монтажные инструменты, сборочное оборудование — технологическое и вспомогательное, ведут сборку (преимущественно узловую) изделий металлорежущих станков. Практически на каждом станкостроительном предприятии в общем, объеме изготовляемых станков имеются несколько, моделей повышенной, высокой и более высокой степеней точности.
Изделия высокой точности собирают в специальных термоконстантных цехах. Постоянная температура моконстантных цехов поддерживается с помощью кондиционеров с точностью ± (0,5...2) °С при номинале 20 0С Сборку производят на стендовых плитах с монолитным фундаментом (антивибрационная защита). Испытательные стенды снабжены амортизационным устройством. Процесс сборки обычно состоит из трех этапов: подготовки корпусных и базовых деталей, предварительной сборки, окончательной сборки, регулирования и отладки.
Термоконстантный цех — это дорогое сооружение с мощной сетью вентиляции, кондиционирования, бассейном, который в ряде случаев устраивают на крыше цеха для улучшения термоизоляции перекрытия. Термоконтактные условия при сборке точных станков и механизмов необходимы для предотвращения температурных деформаций металла собираемых изделий. Величины, температурных деформации весьма значительны и оказывают отрицательное действие на точность сборки. Судите сами—изменение температуры цеха на 1 °С в течение одного часа вызывает отклонение от прямолинейности направляющих станины станка на 1,6 мкм на1 метр длины. Это значит, что точная сборка станков с нормами точности 1—3 мкм в условиях ежечасных колебаний температуры даже на 1°С невозможна. Вот поэтому и приходится создавать термоконстантные сборочные цехи.
Для обеспечения высокой точности станков недостаточно изготовить их детали в полном соответствии с требованиями чертежей и технических условий. У машиностроителей существует понятие точности сборки машин. Чтобы обеспечить требуемую точность собираемых станков при узловой сборке (основной виде сборки точных станков), в основном применяют пять методов:
индивидуальной пригонки — применяется в единичном и мелкосерийном производстве. Сборка выполняется путем пригонки одной из соединяемых деталей обратной на станках или ручной пригонкой — слесарной обработкой;
неполной взаимозаменяемости — метод применяется в серийном производстве. Предусматривает некоторое расширение полей допусков на отдельные размеры детали с последующей сортировкой (селекцией) всей массы деталей на несколько групп в пределах более узких допусков. При этом узкие группы допусков назначаются таким образом, чтобы обеспечить нормированные посадки для пар сопрягаемых деталей (одинаковые группы допусков для деталей типа валов и типа отверстий). Метод дает возможность получить требуемую точность сопряжения деталей собираемого узла, несмотря на довольно широкое поле допуска изготовления деталей, что часто оказывается целесообразным с экономической точки зрения;
подбора деталей по месту на ощупь или по щупу. Этот метод наиболее простой, так как не требует дополнительных калибров для сортировки и маркировки подобных деталей. Недостатком его является большая зависимость качества сборки от квалификации сборщиков;
сборки с применением компенсаторов. Метод широко применяется в машиностроении и заключается, в обеспечении нормированной точности сопряжения с помощью специальных деталей — компенсаторов, которые принимают на себя все отклонения в размерах сопрягаемых деталей — компенсируют их. Компенсаторы, подвижные и неподвижные, позволяют отрегулировать сопряжение в пределах заданной точности. Подвижные компенсаторы — это клинья, втулки, эластичные и пружинные муфты, эксцентрики, регулируемые винты и гайки. Кроме выполнения основной функции, они также позволяют восстанавливать точность сборочной единицы или машины и во время их эксплуатации, когда некоторые детали износились. Неподвижные компенсаторы — это регулировочные прокладки, шайбы, промежуточные кольца;
полной взаимозаменяемости, когда сборочные единицы собирают без пригонки, подбора и других каких либо дополнительных работ, при полном соблюдении технических условий сборки. Сборка этим методом требует точной обработки деталей, специального оборудования и оснастки. Метод полной взаимозаменяемости экономически целесообразен в массовом производстве, где затраты на оснащение производства окупаются большим количеством изготовляемых изделий. В прецизионном станкостроении применяется частично на крупных станкостроительных заводах, при изготовлении отделочных сборочных единиц.
Сборка первыми четырьмя способами наиболее распространена при производстве точных обрабатывающих станков. В процессе видов этих сборки необходима дополнительная технологическая подготовка деталей к сборке, включающая пригонку деталей, шабрение и другие слесарные работы.
Пригонка — это ручная или механическая обработка сопрягающихся поверхностей деталей для достижения необходимой точности сопряжении или обеспечения других качественных показателей (например, герметичность, электро-, свето-, магнитопроводность и т.)
К слесарно-пригоночным работам, которые выполняют квалифицированные слесари-сборщики, относятся: опиливание, шабрение, притирка, сверление, развертывание, нарезание резьбы, обрубка, гибка, обработка канавок и другие виды работ.
Обрубкой снимают неровности на ограниченных участках поверхности, чтобы устаронить местные дефекты, обнаруживаемые перед сборкой. Ее осуществляют вручную слесарным зубилом или с помощью механизированного инструмента – пневматических зубил. Погрешность размеров при обрубке 0,25 – 0,5 мм.
При опиловке и зачистке обычно применяют напильники и шлифовальные круги. Для мелких и точных работ используют надфили – напильники малых размеров (длиной 50–100 мм) с мелкой насечкой. Поверхности различных деталей, которые по своим размерам и конфигурации трудно обработать на мелкообрабатывающих станках или опилить обыкновенным напильником, обрабатывают рихтовочными напильниками. Ими обрабатывают также детали из цветных металлов и низкоуглеродистой стали. Рихтовочные напильники отличаются тем, что на них имеются радиальные зубья, более рельефные, чем насечка обыкновенных напильников. С помощью рихтовочных напильников хорошо снимаются грубые риски, выводятся царапины и забоины.
Для механизации опиловки деталей применяют электро- или пневмомашинки, в патронах которых укрепляют борнапильники или абразивные головки, а также опиловочные станки.
Шабрением называется обработка поверхностей точности деталей режущим инструментом — шабером, с помощью которого с поверхности соскабливается тонкий слой металла. Шабрение выполняют, как правило, после обработки резцом или напильником для лучшей отделки (шабреные поверхности очень красивы) и получения более точных размеров, а также формы и расположения поверхностей деталей. Шабрению подвергают как широкие, так и узкие прямолинейные и лекальные поверхности деталей. Шабрение осуществляют обычно с подгонкой обрабатываемых поверхностей по плитам — образцам прямолинейности и плоскостности, линейкам, эталонам и сопрягаемым деталям.
Чтобы выявить, какие места необходимо шабрить, деталь кладут обрабатываемой поверхностью на поверочную плиту, покрытую тонким слоем краски, легко нажимая на нее, перемещают ее по плите в различных направлениях. В результате выступающие места поверхности детали окрашиваются. Эти места и обрабатывают шабером.
Слесари-шабровщики очень высоко ценятся в сборочном производстве. Их опыт и «чувство металла» обеспечивают точность сборки станка.
Шабрением можно обеспечить точность обработки 0,02—0,005 мм на 1 м. Качество шабрения определяется по числу точек соприкосновения сопрягаемых поверхностей в квадрате размером 25x25 мм. Для станков нормальной точности достаточно шесть-восемь точек. Для станков повышенной и высокой точности стандарт устанавливает гораздо более жесткие нормы.
Притиркой называется обработка поверхности детали притиром с нанесением на его поверхность абразивного порошка или пасты, которыми с обрабатываемой детали удаляется слой металла до 0,02 мм. Толщина слоя металла, снимаемого притиром за один рабочий ход, не превышает 0,002 мм. Для притирки применяют такие инструменты, как диски, цилиндры, конусы, плиты, бруски, кольца, изготовленные по форме притираемых деталей. Притиры изготовляют из стекла, мягкого чугуна, мягкой стали, меди, латуни, свинца, древесин Притирку применяют для получения точных геометрических форм с низкой шероховатостью поверхностей зубчатых колес, клапанов, сальников, кранов, втулок др. В качестве притирочных материалов используют пасты ГОИ, в состав которых входят окись хрома, кремнезем, стеарин и др.
Сборочные единицы собирают на отдельных участках сборочного цеха путем соединения деталей, входящих в данную сборочную единицу, узел станка. Все соединения деталей, применяемые при сборке, подразделяют на два основных вида: неподвижные и подвижные (рис. 2.37). Если по условиям эксплуатации необходимо неизменное расположение деталей или сборочных единиц относительно друг друга, то применяют неподвижные соединения.