Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
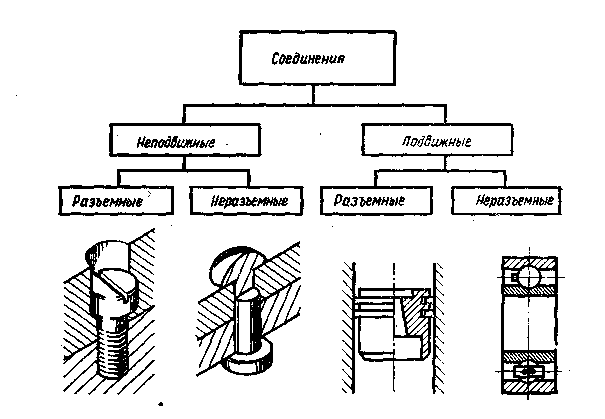
Рис. 2.37. Виды соединений деталей машин
Неподвижными разъемными называют соединения, которые можно разбирать без повреждения сопряженных или крепежных деталей (болтовые, винтовые, штифтовые, шпоночные, клиновые и др.).
Неподвижные неразъемные соединения нельзя разобрать, не повредив какую-нибудь деталь, входящую в соединение. Эти соединения выполняют сваркой, пайкой, клепкой, запрессовкой, склеиванием, заливкой пластмассами и т. д.
Подвижные соединения, в которых детали имеют возможность перемещаться относительно друг друга, имеют различные подвижные посадки.
Основными крепежными деталями, обеспечивающими сборку неподвижных разъемных соединений, являются резьбовые крепежные детали: болты, винты, гайки, шпильки и др. Так, болты с гайками (рис. 2.38, а, б) применяют для скрепления деталей не очень большой толщины, пластин, фланцев, при наличии места для расположения головки болта и гайки. Широко применяют в станкостроении болты с внутренним шестигранником. К специальным болтам относятся призонные (рис. 2.38, б, в) для фиксации деталей от бокового смещения. Применяемые в машиностроении откидные болты имеют головку, допускающую поворот вокруг оси, перпендикулярной к оси болта. Они дают возможность быстро освобождать и вновь зажимать соединяемые детали.
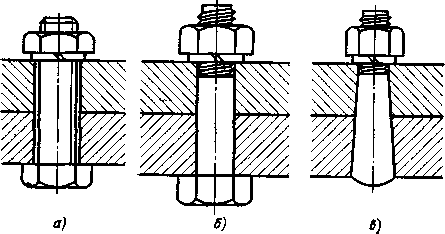
Рис. 2.38. Болты:
а — чистый; б — призонный цилиндрический;
в — призонный конический
Для фиксации соединяемых деталей, при установке болтов в отверстия с зазором (наиболее часто встречаемый случай), для разгрузки болтов от боковых сил используют штифты. По конструкции штифты бывают конические и цилиндрические (рис. 2.39).
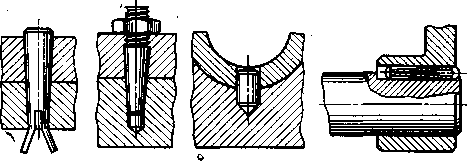
Рис. 2.39. Штифты:
а - конические (разводной и с резьбой);
б — цилиндрические (с насечкой)
Такие детали, как зубчатые колеса, маховики, шкивы на осях и валах станков закрепляют с помощью шпонок. Конструкции шпонок достаточно разнообразны. Наиболее применяемы в станкостроении призматические шпонки (рис. 2.40), обеспечивающие центрирование вала с сопрягаемой деталью, позволяющие осуществлять как подвижные, так и неподвижные (в осевом направлении) соединения.
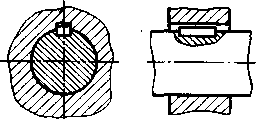
Рис. 2.40. Шпоночное соединение
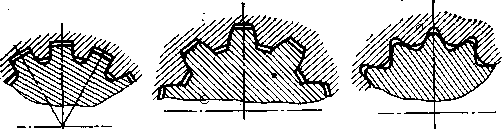
Для передачи больших крутящих моментов в станкостроении широко используют шлицевые соединения. Наиболее распространены шлицевые соединения со следующими формами: прямобочной (рис. 2.41, а), эвольвентной (рис. 2.41, б) и треугольной (рис. 2.41, в). Соединение деталей по шлицам позволяет обеспечить более точное центрирование, чем при соединении деталей со шпонкой, также повышенную прочность. В прямобочном шлицевом соединении охватывающая деталь может быть центрирована по наружной поверхности шлицев, по поверхности впадин или по боковым сторонам шлицев.
В соединениях с эвольвентными и треугольными шлицами центрирование соединеняемых деталей осуществляется в основном по боковым сторонам шлицев.
В зависимости от применяемой посадки центрирующих поверхностей шлицевые соединения бывают тугоразъемные, легкоразъемные подвижные.
а) б) 6)
Рис. 2.41. Шлицевое соединение
При сборке шлицевых соединений полная взаимозаменяемость даже в условиях массового производства труднодостижима. Причиной являются малые зазоры, выдерживаемые в центрирующих спряжениях. При этом малейший заусенец, забоина или задир делает соединение несобираемым без доработки слесарем-сборщиком. Сборка точных шлицевых соединений требует от рабочих точности, аккуратности и ряда профессиональных навыков, которые преобретаются в процессе трудовой деятельности.
В конструкциях металлорежущих станков много и неподвижных неразъемных соединений. К ним относятся соединения с гарантированным натягом, сварные, паяные, склеиваемые и заклепочные. Слесарям-сборщикам точных станков наиболее часто приходится выполнять соединения деталей с гарантированным натягом, так как другие виды неразъемных соединений выполняют в специализированных цехах.
Сущность соединения деталей станков и машин с гарантированным натягом заключается в том, что охватываемая деталь (вал) имеет больший диаметр, чем охватывающая (отверстие).
Соединения с гарантированным натягом могут передавать крутящие моменты, осевые силы или то и другое одновременно.
Сборщики запрессовывают детали ручными, гидравлическими и пневматическими прессами. Запрессовку выполняют сначала медленно и с небольшим усилием, а в конце прессования резко нажимают на запрессованную деталь, чтобы она плотно села на место. При этом необходимо следить за тем, чтобы не было перекоса.
Для получения в соединениях с гарантированным натягом натягов в 2 раза больших, чем в обычных прессовых, сборщики используют технологию соединений деталей с разогревом охватывающей или с охлаждением охватываемой детали. Процесс основан на том, что при данном тепловом воздействии облегчается посадка одной детали в другую. Прочность таких соединений повышается в 3 раза по сравнению с соединениями без теплового воздействия. Охлаждение охватываемых деталей применяют в тех случаях, когда нагрев охватывающей детали нецелесообразен (ввиду больших размеров, высокой точности и др.). Такую технологию запрессовки применяют, например, при сборке цоколя с колонной радиально-сверлильных станков.
Детали под запрессовку должны иметь точную геометрическую форму. Эллипсность, конусность, бочкообразность недопустимы. Отклонение от правильности нормы деталей не только влияет на силу запрессовки возможные искажения деталей после, запрессовки, но и на работу машин. Так, запрессовка подшипников качения на детали с эллиптическими посадочными местами приводит к искажению формы колец подшипников, содействует увеличению давления на шарики и более быстрому выходу подшипников из строя, а также усилению шума при работе подшипникового узла на высоких частотах вращения.
Необходимо отметить, что сборка сборочных единиц с подшипниками качения в коробках скоростей, шпиндельных узлах прецизионных станков ответственная операция, выполняемая наиболее опытными сборщиками. Дело в том, что подшипники качения монтируют сразу по двум неподвижным посадкам — внутреннего кольца с валом и наружного кольца с корпусом — обычно без специальных креплений или фиксации с помощью дополнительных средств, препятствующих проворачинию. Поэтому напрессовка подшипника на вал или установка его с натягом в расточенное отверстие корпуса должны выполняться с таким расчетом, чтобы исключить деформации наружного кольца от чрезмерного усилия натяга и внутреннего кольца от слишком плотной напрессовки, с одной стороны, и проворачивание на валу или в расточке — с другой стороны. Характер посадок обоих колец подшипника, как правило, различный.
Посадки с учетом конкретных условий работы подшипниковых
узлов станка назначает конструктор. И слесарь сборщик должен воплотить конструкторский расчет при сборке данной сборочной единицы, соответствующим образом подобрав детали, измерив их посадочные размеры и отклонения формы.
Схемы сборки подшипников качения с валами и корпусом с учетом действия осевых сил приведены на рис. 2.42. В первом случае (рис. 2.42, а) подшипник удерживается на валу за счет натяга.
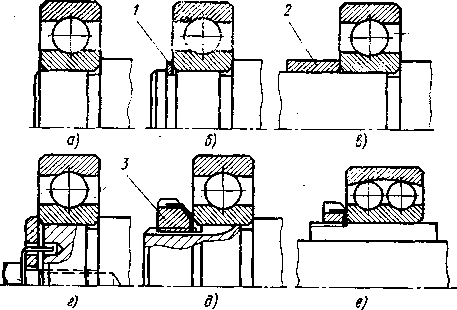
Рис. 2.42. Установка подшипников качения на валах:
1 — кольцо; 2 — втулка; 3 — гайка
В остальных случаях после посадки на вал подшипник фиксируется от осевых смещений кольцом, втулкой (рис. 2.42, б, в), резьбовыми деталями (рис. 2.42, г—в). Крепление подшипников в корпусе применяют как для разъемных (рис. 2.43, а), так и для неразъемных (рис. 2.43, б) корпусов. Подшипники монтируют в корпус обычно после установки их на валу.
Так как кольца подшипников имеют малую жесткость, очень важно при сборке не допустить их перекоса. Поэтому, когда слесарь-сборщик устанавливает подшипники на валу или в корпусе, он использует торцы колец как базы, добиваясь плотного контакта колец подшипников с буртиками вала, корпуса или промежуточной детали.
Нами рассмотрены лишь некоторые моменты сборки сборочных единиц с шарикоподшипниками. Но если учесть, что в машиностроении широко применяются и другие виды подшипников качения (роликовые подшипники, конические и цилиндрические, игольчатые и др.), то можно понять, сколько знаний и умения необходимо слесарю-сборщику, чтобы свободно владеть искусством сборки подшипниковых узлов.
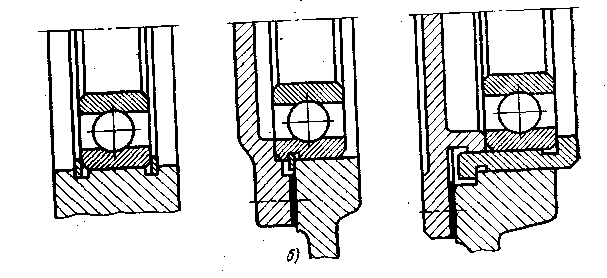
Рис. 2.43. Установка подшипников качения в корпусе:
а - разъемный корпус; б - неразъемный корпус
В машиностроении применяют различные виды передач движения. Наиболее распространены в станкостроении зубчатые передачи. С их помощью изменяют по величине и направлению скорость движущихся частей станков, передают от одного вала к другому силы и крутящие моменты. В зубчатой передаче движение передается с помощью пары зубчатых колес (рис. 2.44).
Зубчатые колеса закрепляют на валах неподвижно (а иногда даже нарезают заодно с валом, такая деталь называется вал-шестерня). Цилиндрические зубчатые колеса в конструкциях станков составляют до 90 % передач.
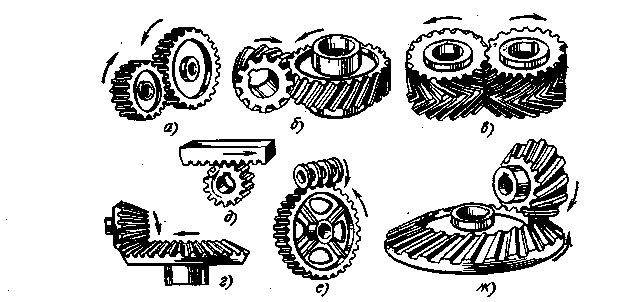
Рис. 2.44. Зубчатые зацепления:
а - в- цилиндрические; а - с прямым зубом;
б - с косым зубом; в - с шевронным зубом;
г - коническое; д - колесо-рейка;
е - червячное; ж - с круговым зубом
Установку колес производят с помощью пресса или же вручную с помощью специальной мягкой оправки и молотка. Последний способ применяют в мелкосерийном производстве лишь для зубчатых колес небольшого размера, монтируемых с небольшими натягами, в частности, при сборке прецизионных станков малых и средних размеров. Зубчатые колеса большого размера, термически обработанные, а также устанавливаемые со значительными натягами, напрессовывают только с помощью пресса, с применением специальных приспособлений.
После того как сборщики произвели сборку всех сборочных единиц станка, они приступают к общей сборке изделия. Общая сборка станка – завершающий и наиболее ответственный этап. Технологический процесс общей сборки во многом определяется конструкцией станка. Однако при общей сборке необходимо выполнять ряд общих требований: тщательно совмещать сопрягаемые детали и сборочные единицы. Особое значение при этом придается процессу сборки и монтажа узлов – носителей точности (шпиндельные узлы, функциональные узлы станков, непосредственно воздействующие на обрабатываемую заготовку; обеспечить соосность опор подшипников, валов и осей; соблюдать осевые и радиальные зазоры; равномерно затягивать все ответственные резьбовые соединения с определенной силой и по определенной схеме обеспечивать герметичность мест соединений всех трубопроводов гидро-, пневмосистем и смазочно-охлаждающей жидкости и др.
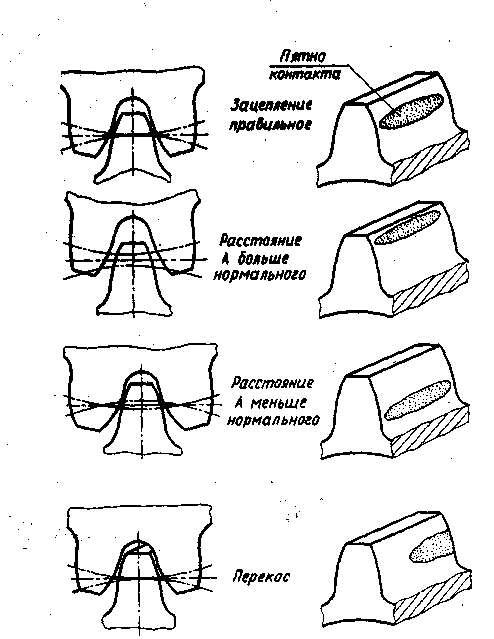
Рис. 2.45. Правильное и неправильное зацепления
зубчатых колес
Для общей сборки изделия при любом производстве существенным является выбор базового элемента, с которого начинают сборку. Наилучшими базовыми элементами, как правило, являются поверхности основных деталей или сборочных единиц, на которые устанавливают и крепят остальные детали. Например, при сборке металлообрабатывающего станка базовым элементом является станина, при сборке редуктора — корпус и т. д.
Собранный станок еще не является готовым изделием. Слесари-сборщики должны приложить много труда: отрегулировать все перемещения, испытать, чтобы можно было передать станок для окраски, отделки, консервации и упаковки. Лишь после всех этих операций, входящих в состав технологического цикла сборочного производства, станок можно будет назвать готовым изделием.
3. Машиностроение. Маленькие рассказы о больших проблемах
Деталь из порошка.
В 1826 г. на петербургском Монетном дворе под руководством автора этого замечательного изобретения — талантливого русского ученого и инженера П.Г. Соболевского была изготовлена первая партия монет из порошка тугоплавкого металла — платины методом прессования с последующим спеканием. Это и стало началом внедрения современной порошковой металлургии.
Следует заметить, что подобные процессы металлообработки использовались человеком за тысячи лет до нашей эры. Не имея возможности поднять температуру в своей примитивной печи до значения, необходимого для плавления железа, древний металлург шел другим путем. Он засыпал в печь смесь раздробленной руды и древесного угля. Получив в результате нагрева так называемое «кричное железо», он извлекал из печи эту горячую рыхлую массу и подвергал ее длительной ковке до получения необходимой плотности «монолитного» металла. Это был сложный и весьма трудоемкий процесс, от которого металлурги отказались, как только научились плавить железо. После этого порошковая технология надолго была забыта. Но, столкнувшись при литье изделий из тугоплавких металлов с непреодолимыми трудностями, о ней снова вспомнили. Недаром говорят, что всякое новое — это хорошо забытое старое. Однако методика, предложенная П.Г. Соболевским, вовсе не возрождала древний процесс, а была принципиально новой технологией, включавшей изготовление металлического порошка (химическим способом) и прессование в специальный формах, изготовленных в соответствии с размерами и конфигурацией готовых изделий, и последующее «спекание» их при нагреве до температуры, равной двум третям температуры плавления данного металла. Такая технология (принцип которой и поныне применяют) не только решала задачу обработки тугоплавкого металла, но и оказалась весьма производительной и экономически эффективной.
Тем не менее порошковая металлургия, теснимая другими способами изготовления деталей, не получила тогда широкого распространения. И к ней обращались лишь в тех случаях, когда обычная металлургия оказывалась беспомощной перед новыми проблемами.
Исследования и опыт применения порошковой технологии открыли новые области ее эффективного применения, в частности, для создания сложных композиционных материалов с уникальными качествами. Например, для соединения «несоединимого»: вольфрам — медь (композит, необходимый для контактов высоковольтных передач), металл — стекло (оригинальный материал для подшипников), кварцевый песок (для тормозных накладок) и т. п. Что касается экономии черных и цветных металлов, а также других ресурсов, то результаты оказались совершенно неожиданными. Каждая тысяча тонн «спеченных» изделий позволила сэкономить 2500 тонн металла и 1,5 млн. рублей, высвободить до 100 металлорежущих станков и более 80 рабочих. Таким образом, порошковая металлургия открыла реальные возможности для успешного внедрения малоотходных и во многих случаях безотходных технологий. Чтобы оценить важность этого вопроса, достаточно сказать, что для получения металла, который ежегодно уходит в стружку в масштабах нашей страны, необходимо дополнительно добывать 20—24 млн. тонн сырья.
И этих огромных потерь можно в значительной мере избежать путем широкого внедрения порошковой металлургии. В последнее время на многих машиностроительных заводах уже созданы специальные участки и крупные цехи по изготовлению деталей методом порошковой металлургии. А потребность в металлокерамических деталях (рис. 3.1) непрерывно растет. Например, только в одном легковом автомобиле «Жигули» их число уже превышает семьдесят наименований.
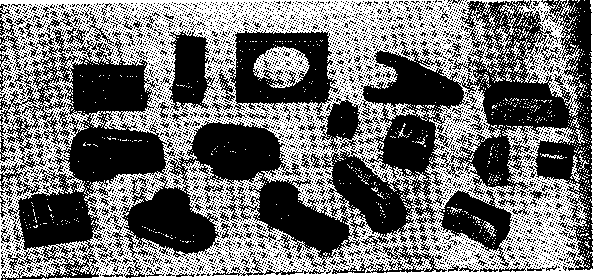
Рис. 3.1. Детали, изготовленные методом
порошковой металлургии
О перспективности порошковой металлургии свидетельствует даже одно перечисление характеристик различных изделий, созданных по этой технологии. Они тугоплавкие и успешно переносят космические и термоядерные нагрузки, обладают малой плотностью алюминия и значительной прочностью титана, пористые и пригодные для тончайших фильтров, «глухие» — гасят вибрацию, «немые» — не издают повышенных звуков при работе, «жирные» — не требуют смазывания в подвижных соединениях. Тончайшая пленка из некоторых порошковых смесей, образованная плазменным напылением, защищает металлические детали от нагрузки и в 2—3 раза повышает их износостойкость и долговечность.