Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
психофизиологические, характеризующие соответствие машины особенностям органов чувств человека-оператора. Это цвет и яркость световых сигналов, сила и тембр звуковых сигналов и т. п.;
психологические — характеризуют соответствие машины психологическим особенностям и возможностям человека-оператора. Это частота и число операций или рабочих движений, выполняемых при работе на машине, соответствие этих движений естественным и ранее закрепленным навыкам оператора, число и расположение контрольных и сигнальных приборов, за которыми должен следить оператор во время работы.
Большинство эргономических свойств оценивается показателями, выраженными в баллах (за исключением гигиенических).
Учет «человеческого фактора» при конструировании машин выражается не только в их приспособлении к возможностям человека, но и в повышении эстетического уровня проектируемой техники. Большое значение в повышении эстетического уровня машин имеет художественное конструирование. Оно включает комплексную разработку эстетически совершенных машин с учетом многообразных связей машины со средой и человеком. Поэтому оптимальные параметры, компоновка функциональных узлов и внешний облик машины рождаются только при совместном творчестве конструктора и художника, которое невозможно, если конструктору неизвестны хотя бы основные принципы и методы художественного конструирования, а художнику – основы проектирования машин.
Эстетические качества формируются с первых стадий проектирования, и красота машины не может быть создана за счет каких-то дополнительных элементов, вводимых специально для красоты. Она определяется целесообразностью машины, рациональностью и соответствием формы машины функциональному назначению и эстетическим требованиям.
Таким образом, машина считается красивой, если ее содержание и форма выступают в органическом единстве. Красивыми выглядят аэродинамические формы современных воздушных лайнеров. Внешний вид роторов турбин наглядно свидетельствует о возможности передачи больших сил, и эта способность подчеркнуть изяществом их формы. В этих примерах красота форм основана на строгом инженерном расчете, выполнении требований эргономики и технической эстетики.
Существенное влияние на эстетическое представление о той или иной машине имеет цветовое оформление. Использование в художественном конструировании машин различных оттенков одного цвета, а, подчас, и контрастных цветов, подчеркивает как назначение машины в целом, так и ее наиболее важных узлов и деталей. Работы в области инженерной психологии показывают, что правило выбранное сочетание красок для наружной и внутренней окраски машин не только повышает их эстетическое воспитание, но и способствует повышению работоспособности операторов, снижает их утомляемость а следовательно, положительно влияет на производительность труда.
Конструкторы стоят у истоков создания всей новой техники. Для конструирования современных машин они успешно используют весь арсенал научно-технических достижений, широко применяют знания и опыт самых разных областей науки, техники, организации производства и культуры.
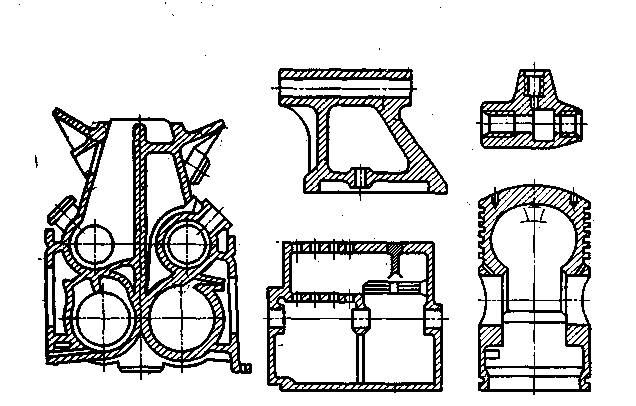
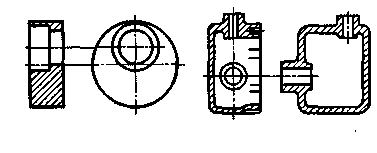
Рис. 2.5. Отливки из металлов и сплавов (разрез)
При формовке в этот состав нет необходимости сушить литейные формы в печах, так как быстротвердеющие смеси отверждаются при соединении с кислородом воздуха. Формовка этого вида повышает точность отливок крупных и сложных заготовок станков и машин, повышает культуру литейного производства. В серийном и массовом производстве применяют машинную формовку по деревянным или металлическим моделям. Главным недостатком способа литья в песчано-глинистые формы является необходимость разрушения формы после каждой заливки. На специальных литейных заводах централизованного литья заготовок для отраслей машиностроения уже работают автоматизированные линии по изготовлению литейных форм, которые каждые 15—20 с выдают литейную форму.
Детали сложных форм из сплавов, трудно обрабатываемых резанием, отливают по выплавляемым моделям. При этом способе литья обеспечивается высокая точность поверхности. Множество разновидностей отливок (этим способом получают и некоторые детали, применяемые без последующей обработки резанием) изготовляют способом литья по выплавляемым моделям на высокопроизводительных автоматизированных линиях.
Точные отливки с небольшими припусками на обработку получают литьем в оболочковые формы. Этот способ, широко распространенный в настоящее время, основан на свойстве термореактивной смолопесчаной смеси принимать форму подогретой металлической модели и образовывать плотную прочную и быстротвердеющую оболочку. Этот способ позволяет автоматизировать процесс формовки. По точности метод литья в оболочковые формы приближается к методу литья по выплавляемым моделям, а по параметру шероховатости поверхностей превосходит его.
К прогрессивным способам изготовления литых заготовок относится способ литья в металлические формы (кокили), который исключает процесс формовки, обеспечивает благоприятные условия охлаждения, а также простоту удаления отливок из формы.
Для изготовления отливок сложной конфигурации успешно применяют способ литья под давлением. Прочность отливок, полученных этим способом, на 30% выше прочности отливок, изготовленных литьем в песчано-глинистые формы. Этот способ широко применяют в серийном и массовом производстве при изготовлении небольших отливок сложной формы. Современные автоматы для литья под давлением отливок массой до 0,3 кг обеспечивают производительность до 6—8 тыс. отливок в час.
Для изготовления отливок с мелкозернистой структурой металла и повышенными механическими свойствами применяют способ центробежного литья, который получил наибольшее распространение для получения отливок, имеющих форму тел вращения (втулок, труб, шпинделей металлорежущих станков и т. д.).
В современном литейном производстве используется еще много специальных способов литья. Это и способ непрерывного литья, когда из раскаленного кристаллизатора непрерывно «вытягивается» отливка заданного профиля, которая затем разрезается на куски установленной длины — заготовки будущих деталей. Это и способ, основанный на электрошлаковом переплаве, позволяющий получать отливки из высоколегированных сталей.
Поковки и штампованные заготовки (рис. 2.6) изготовляют различными способами. Так, для получения заготовок деталей в единичном и мелкосерийном производстве применяют ковочные молоты и гидравлические ковочные прессы. Заготовки характеризуются сравнительно грубым приближением к форме готовых деталей и требуют больших затрат на последующую обработку резанием. Для большего приближения формы заготовки к форме готовой детали в мелкосерийном производстве применяют подкладные штампы.
В серийном и массовом производстве заготовки изготовляют на штамповочных молотах и прессах в открытых и закрытых штампах. Применяются следующие технологические процессы: штамповка заготовок отливок, полученных центробежным способом, и отливок в кокиль, штаповка методом выдавливания в обычных закрытых и разъемных штампах, безоблойная штамповка, объемная штамповка из заготовок, полученных способом непрерывной разливки стали.
Один из наиболее распространенных способов — штамповка из листового металла — позволяет получать детали и простой и сложной конфигурации: шайбы, втулки, сепараторы подшипников качения, баки, кабины автомобилей и т. д. Для них характерна почти одинаковая толщина стенок, мало отличающаяся от толщины исходного материала.
Заготовки и детали машин из пластмасс получают прессованием, литьем под давлением и литьем в формы. Наиболее распространен способ горячего прессования при необходимых давлении и температуре. В качестве основного оборудования обычно применяют гидравлические прессы, оснащенные пресс-формами.
Важным промышленным способом производства заготовок и деталей из пластмасс является способ литья под давлением. Он во многом сходен с литьем под давлением металлов. Сущность его заключается в следующем: в загрузочные приспособления специальных машин — термопластавтоматов — помещают пластическую массу в твердом состоянии. Затем подают ее в обогревающее устройство, где пластмасса расплавляется и под действием поршня (или шнека) выдавливается в пресс-форму. Машины для литья под давлением пластмасс весьма высокопроизводительны: 16—18 тыс. штук деталей за смену. Этим способом можно изготовлять самые различные заготовки и детали со сложными резьбами профилями, тонкостенные, со встроенной металлической арматурой и конструктивными элементами.
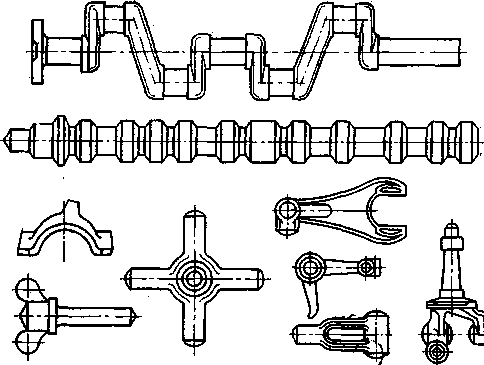
Рис. 2.6. Заготовки деталей машин, получаемые ковкой
и штампов
Заготовки не сразу после их изготовления попадают в механические цехи заводов для последующей обработки и превращения их в готовые детали машин, подвергаются предварительной обработке — правке, разрезке, очистке и термообработке.
Очистку литых и кованых заготовок производят на обдирочно-шлифовальных станках; крупные заготовки обрубаются пневматическими зубилами и зачищаю переносными шлифовальными машинами. Очистку поверхностей производят также проволочными вращающимися щетками или в дробеструйных камерах. Мелкие готовки очищают во вращающихся барабанах. Некоторые виды заготовок — поковки и штамповки из высоко углеродистых сталей или чугунные отливки подверг термической обработке (отжигу или нормализации) улучшения структуры металла и обрабатываемости, операции производят в специальных печах, вы; живая заготовки в определенных температурных условиях.
После того как получены заготовки, выполняют ответственные и наиболее точные технологические процессы обработки резанием — снимают слой металла с поверхностей заготовки превращают их в детали машин. Слой металла, удаляемый с поверхности заготовки в процессе обработки для получения готовой детали, является припуском на обработку.
Припуски подразделяют на общие, т. е. удаляемые в течение всего процесса обработки данной поверхности, и межоперационные, удаляемые при выполнении отдельных операций. Межоперационный припуск определяется разностью размеров, полученных на предыдущих операциях. Общий припуск на обработку равен сумме межоперационных припусков по всем технологическим операциям.
Размер припуска зависит от толщины поврежденного поверхностного слоя, т. е. от толщины корки для литых заготовок, обезуглероженного слоя для проката, глубины поверхностных неровностей, раковин, трещин, а также от неизбежных производственных и технологических погрешностей, возникающих при выполнении отдельных технологических операций.
Производственные погрешности характеризуются геометрическими нарушениями формы, поверхностными микронеровностями, глубиной дефектного поверхностного слоя.
Влияние размера припуска на экономичность процесса обработки очень велико, так как чем больше припуск, тем большее число рабочих ходов инструмента требуется для снятия соответствующего слоя металла, что приводит к повышению трудоемкости процесса, расхода электроэнергии, к более быстрому изнашиванию режущего инструмента и увеличению отхода металла, превращаемого в стружку. Размер припуска обеспечивается точностью изготовления заготовок, однако повышение требований к точности в ряде случаев увеличивает себестоимость их изготовления, поэтому припуск следует выбирать оптимальным, т. е. обеспечивающим качество обработанной поверхности при наименьшей себестоимости обработки в механических и заготовительных цехах. Проблема определения оптимальных припусков, особенно при производстве отливок из металлов и сплавов, настолько велика и значима для народного хозяйства страны, что разработаны стандарты по снижению и упорядочению припусков. Отливка сейчас, по образному выражению разработчиков стандартов, «будет выкраиваться технологами из металла, как; платье из дорогого материала». Внедрение в производство современных, научно обоснованных норм припусков для литых заготовок даст многомиллионный экономический эффект, сэкономит тысячи тонн металла, миллионы киловатт-часов электроэнергии.
Познакомившись с широким кругом технологических возможностей машиностроения, рассмотрим один из важнейших вопросов, успешное решение которого является предпосылкой серийного изготовления машин и приборов. Это вопрос технологической подготовки производства (ТПП).
Единый для всех отраслей машиностроения подход к решению проблем технологической подготовки производства регламентирует Единая система технологической подготовки производства (ЕСТПП). Эта система предусматривает широкое применение прогрессивных типовых технологических процессов, стандартной технологической оснастки и оборудования, средств механизации и автоматизации производственных процессов, инженерно-технических и управленческих работ.
ЕСТПП обеспечивает единый для всех предприятий и организаций системный подход к выбору и применению методов и средств технологической подготовки производства; освоение изделий высшей категории качества в минимальные сроки при минимальных трудовых и материальных затратах на ТПП на всех стадиях создания изделий, включая опытные образцы (партии) и изделия единичного производства; организацию производства высокой степени гибкости, допускающей возможность непрерывного его совершенствования и быструю переналадку на выпуск новых изделий и др.
Принципиальная новизна ЕСТПП состоит в том, что она впервые образовала единую технологическую цепь: унификация изделий — разработка и применение типовых технологических процессов — разработка и применение переналаживаемых средств технологического оснащения — автоматизация производственных процессов и инженерного труда, которая является основой организации взаимосвязанных процессов создания, освоения и выпуска новых машин и других изделий с использованием современных научных методов и прогрессивных технических средств подготовки производства и управления.
Функционирование ЕСТПП в соответствии с ее назначением обеспечивается комплексным применением государственных стандартов ЕСТПП, отраслевых стандартов и стандартов предприятий, конкретизирующих и развивающих отдельные правила и положения ЕСТПП применительно к специфике отрасли или предприятия.
ЕСТПП устанавливает необходимость широкого применения типовых технологических процессов для изготовления групп однородных или близких по конструкции и методам обработки деталей. Группы деталей, для которых целесообразен общий технологический процесс, независимо от производства, на котором их собираются изготовлять, определяют по классификатору изделий общепромышленного применения, по технологическому классификатору деталей машиностроения и приборостроения и классификатору технологических операций.
В ЕСТПП большое внимание уделяется техническим средствам и решению задач механизации и автоматизации инженерно-технических работ при технологической подготовке производства. Объясняется это тем, что внедрение стандартных методов автоматизированного проектирования технологических процессов обеспечивает сокращение сроков проектирования в 10—15 раз.
Внедрение ЕСТПП повышает производительность труда на 30—35 % в мелкосерийном и серийном производстве и па 10—15 % в массовом, сокращает затраты и сроки подготовки производства и освоения новых изделий в 2—2,5 раза.
2.5. Станки сегодня и завтра
Современные металлообрабатывающие станки — это машины, включающие большое число механизмов и использующие механические, электрические, гидравлические, пневматические и другие методы осуществления движений и управления циклом. По конструкции и назначению трудно найти более разнообразные машины, чем металлообрабатывающие станки. На них обрабатывают всевозможные заготовки от мельчайших элементов деталей часов и приборов до заготовок, размеры которых измеряются метрами, — турбин, прокатных станов, теплоходов и космических кораблей. Поэтому и размеры самих станков весьма различны. Например, вращающийся стол одного из тяжелых карусельных станков производства Коломенского завода тяжелого станкостроения превосходит по своим размерам арену цирка, а сложный токарный автомат для обработки мелких заготовок свободно размещается на обычном столе.
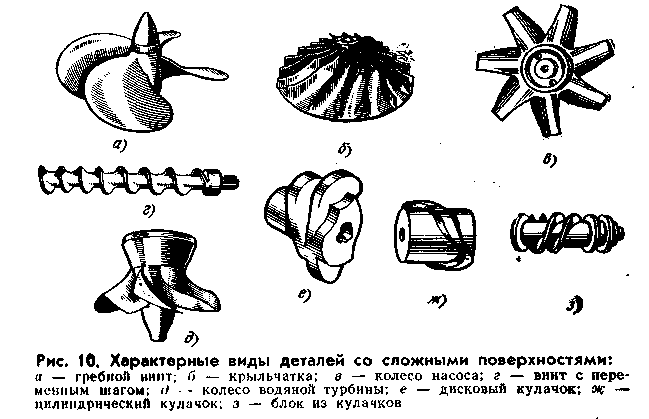 На
станках обрабатывают плоские и
цилиндрические поверхности многих
машиностроительных деталей, а также
сложные поверхности деталей современных
турбин, автомобилей, станков, летательных
аппаратов и другой техники. Характерные
виды деталей со сложными
поверхностями показаны на рис. 2.7.
Рис. 2.7. Характерные виды деталей со сложными поверхностями:
а – гребной винт; б – крыльчатка; в – колесо насоса;
г - винт с переменным шагом; д – колесо водной турбины;
е – дисковый кулачок; ж – цилиндрический кулачок;
з – блок из кулачков
Станочный парк в нашей стране классифицирован и состоит из девяти групп станков. Группы назначены в зависимости от характера работ, выполняемых на станках. Внутри групп оборудование подразделяется на отдельные типы станков. Такая классификация позволяет присваивать каждому станку серийного производства точный шифр. Шифр состоит из нескольких цифр: первая, указывает группу, вторая — тип, третья и четвертая характеризуют один из важнейших размеров станка или обрабатываемой детали. Вот основные группы металлообрабатывающих станков: 1 — токарные, 2 — сверлильные и расточные; 3 — шлифовальные и доводочные; 4 — комбинированные, 5 — зубо- и резьбообрабатывающие; 6 — фрезерные;
7 — строгальные, долбежные и протяжные; 8 — разрезные;
9 — разные.
После первой цифры шифра станка обычно записана буква, обозначающая проведенную модернизацию данной модели. Например, шифр 2М55 обозначает широкоизвестный машиностроителям радиально-сверлильный станок с наибольшим диаметром сверления — 55 мм. После модернизации станку присвоен шифр 2Н55, который позволяет отличить новую, улучшенную модель станка от устаревшей снятой с производства.
По степени универсальности все станки делятся на универсальные, специализированные и специальные. Первые предназначены для обработки разнообразных заготовок с определенными максимальными габаритными размерами и массой; вторые — для обработки заготовок, сходных по конфигурации, но имеющих различные размеры в определенных диапазонах (например, зубообрабатывающие и резьбонарезные станки). На специальных станках обрабатывают заготовки одного типоразмера.
При классификации станков учитывают и такие их признаки, как число одновременно работающих инструментов. Одним из наиболее важных внутригрупповых признаков классификации станков всех типов является их точность.
Точность отечественных станков, регламентированная требованиями государственного и международного стандартов, распределяется по классам: нормальная точность — класс Н, обязательная для всех металлообрабатывающих станков, повышенная точность — класс П, высокая точность — класс В, особо, высокоточные станки — класс А и специальные мастер-станки — класс С.
Согласно требованиям стандартов ряды точности переходят из одного в другой по закону геометрической прогрессии со знаменателем, равным 1,6. Другими словами, каждый более высокий ряд точности жестче предыдущего примерно на 40%.