Материал: Введение в специальность «Металлообрабатывающие станки и комплексы». Пачевский В.М
Все большее развитие получают станки с программным управлением, в том числе многоцелевые, обеспечивающие высокую переналаживаемость, точность и производительность обработки.
Автоматика применяется не только для повышения производительности процесса обработки, но и для получения высоких показателей качества обработку Управление от ЭВМ группой станков, возможность оптимизировать процесс обработки и автоматически устанавливать необходимые режимы с учетом изменяющихся условий также характерны для автоматических системы современных станков.
Токарные станки делятся на универсальные и специализированные. Универсальные токарные станки предназначены для выполнения самых разнообразных операций: обработки наружных и внутренних цилиндриндрических, конических, фасонных (фигурных) и торцовых поверхностей; нарезания наружных и внутренних резьб; отрезки, сверления, развертывания отверстий. На токарных станках можно выполнять и другие виды обработки - накатывание рифленых поверхностей, шлифована и т.п. специализированных токарных станках выполняют более узкий круг операций. Например, обтачивание гладких и ступенчатых валов, прокатных валков (массой до 50 т), осей колесных пар железнодорожного транспорта. Токарные станки предназначены для выполнения всех токарных операций, за исключением нарезания резьбы резцами. Наша промышленность выпускает различные модели токарных станков — от настольных до тяжелых. Наибольший диаметр обрабатываемой поверхности колеблется от 95 до 5000 мм при длине заготовки 125-24000 мм.
Универсальный токарно-винторезный станок 16К20 приведен на рис. 2.8., его элементы и компоновка являются типовыми для токарно-винторезных станков. Жесткая коробчатой формы станина 9 установлена на монолитном основании 10, одновременно служащем стружкосборником и резервуаром для охлаждающей жидкости. Слева на станине размещена передняя бабка (шпиндельная бабка) 3.
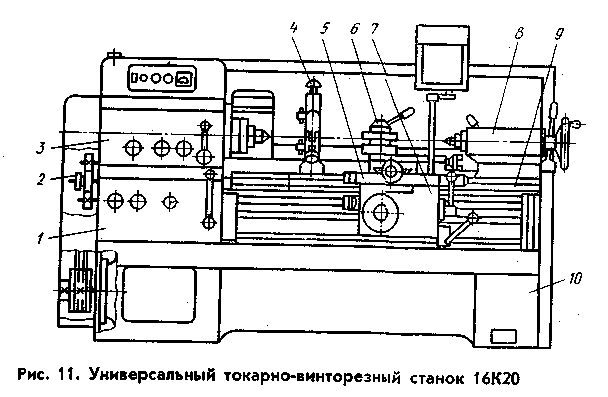
Рис. 2.8. Универсальный токарно-винторезный станок 16К20
В ней имеется коробка скоростей со шпинделем на переднем конце, которого закрепляется патрон. Выходной вал шпиндельной бабки через сменные зубчатые колеса 2 соединен с коробкой подач 1, обеспечивающей перемещение суппорта 5. Перемещение суппорта может быть осуществлено от ходового вала при точении или от ходового винта при нарезании резьб. Механические перемещения суппорта осуществляют с помощью рукоятки фартука 7. Направление поворота этой рукоятки совпадает с направлением перемещения суппорта. Если необходимо в процессе работы быстро переместить суппорт в новое Положение, нажимают кнопку, встроенную в ту же рукоятку фартука. Фартук 7 оснащен механизмом отключения подачи, позволяющим обрабатывать заготовки по упорам (ограничителям перемещений суппорта) при продольном и поперечном точении. Справа на станине установлена задняя бабка 8. Ее можно перемещать вдоль направляющих станины и закреплять в зависимости от длины обрабатываемой заготовки на требуемом расстоянии от передней бабки. Режущий инструмент закрепляют в резцедержателе 6 суппорта. Люнет 4, как и задняя бабка, является переустанавливаемым элементом станка. Люнет является дополнительной опорой при обработке длинных заготовок (относительно собственного диаметра).
Промышленность выпускает токарно-винторезные станки с межцентровым расстоянием до 12 600 мм для обработки заготовок диаметром 160—1250 мм, но эти предельные размеры корректируются исходя из потребности промышленности.
Токарно-револьверные автоматы снабжены шестипозиционной револьверной головкой с горизонтальной осью вращения, перпендикулярной к оси вращения шпинделя, и тремя поперечными суппортами: передним, задним и верхним. Типовые детали, изготовляемые на токарно-револьверных автоматах, приведены на рис. 2.9.
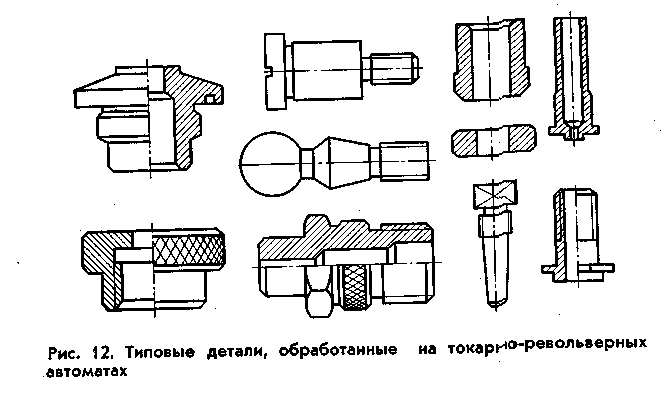 Рис.
2.9. Типовые детали, обработанные на
токарно-револьверных автоматах
Для обработки крупных по размеру и массе заготовок — диаметром 800—25000 мм и высотой 500— 800 мм — предназначены токарно-карусельные станки. Эти станки имеют вертикальную компоновку, т. е. направляющие станины расположены вертикально, а стол с планшайбой — горизонтальной. Такая компоновка облегчает загрузку тяжелых заготовок и наблюдение за процессом обработки. При большом размере токарно-карусельного станка (на котором обрабатывают заготовки диаметром до 25000 мм) при его монтаже стол устанавливают на такой высоте, чтобы планшайба станка находилась на уровне пола. Это облегчает загрузку тяжелых заготовок.
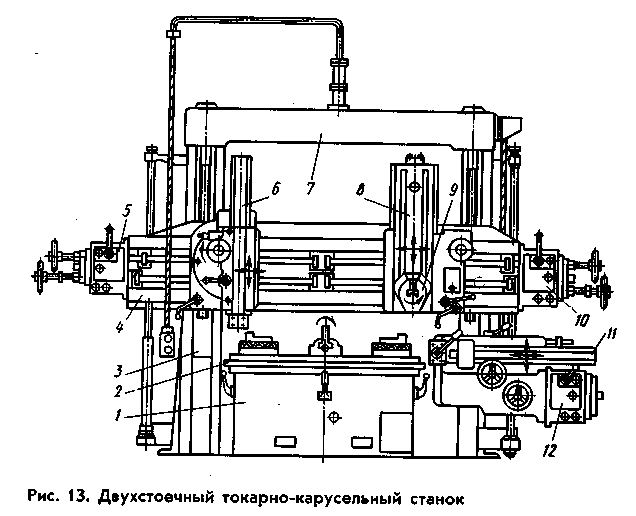
Рис. 2.10. Двухстоечный токарно-карусельный станок
Для обработки заготовок диаметром до 15000 мм применяют одностоечные карусельные станки, а для заготовок диаметром свыше 15000 мм — двухстоечные станки (рис. 2.10). Станки такого типа выпускаются у нас моделей 1520, 1Л525, 1525, 1Л532 с унифицированными узлами, они отличаются в основном своими габаритами и массой. Станок состоит из станины 1 с круговой направляющей, карусели 2 с планшайбой, стоек 3, соединенных поперечиной 7, траверсы 4, несущей вертикальный суппорт 6 с коробкой подач 5 и револьверный суппорт 8 (9 — револьверная головка) с коробкой подач 10 (коробки подач 5 и 10 с независимым приводом), бокового суппорта 11 с коробкой подач 12.
На карусельных станках производят многоинструментальную обработку: боковой суппорт предназначен для обтачивания наружных поверхностей, вертикальный — наружных и внутренних, револьверный внутренних поверхностей (сверлят, зенкеруют, нарезают метчиками резьбы). С помощью специальных приспособлений можно фрезеровать и шлифовать. Конструкция станка позволяет проводить многие из перечисленных операций одновременно.
Кроме универсальных токарно-карусельных станков станкостроительная промышленность СССР выпускает специализированные карусельные станки, предназначенные для изготовления крупных уникальных деталей.
Сверлильные и расточные станки предназначены для обработки сквозных, ступенчатых и глухих отверстий сверлами, зенкерами и метчиками. При оснащении сверлильных станков специальными инструментами и приспособлениями на них можно растачивать отверстия и производить другие работы. Сверлильные станки работают в механических, инструментальных и ремонтных цехах.
Универсальные сверлильные станки делят на несколько групп: настольно-сверлильные одношпиндеольные; вертикально-сверлильные одношпиндеольные; радиально-сверлильные; многошпиндельные сверлильные; станки для глубокого сверления. Наиболее широко распространены вертикально- и радиально-сверлильные станки.
Радиально-сверлильный станок 2М57, серийно выпускаемый Одесским станкостроительным производственным объединением им. В.И. Ленина, один из типичных представителей этого вида станков. Конструкция и компоновка радиально-сверлильных станков за многие годы практически не претерпела существенных изменений, что подтверждает ее рациональность (рис. 2.11).
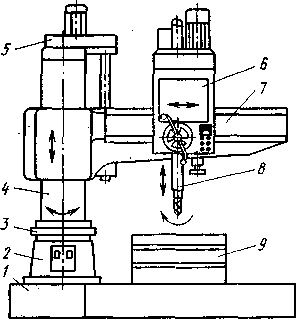
Рис. 2.11. Радиально-сверлильный станок 2М57
Радиально-сверлильные стайки применяют тогда, когда необходимо обработать достаточно много отверстий в крупных деталях, которые трудно и неудобно перемещать по плоскости стола. При работе на радиально-сверлильных станках деталь остается неподвижной, а шпиндель со сверлом или другим инструментом перемещается относительно детали и устанавливается в требуемое положение. Основанием станка является плита 1, на которой укреплена внутренняя неподвижная колонна с цоколем 2. На внутренней колонне установлена поворотная часть станка, состоящая из наружной гильзы 4 и рукава 7 с перемещающейся по его направляющим сверлильной головкой 6. Рукав перемещают по наружной гильзе 4 с помощью механизма 5 подъема и опускания. Зажим гильзы на колонне осуществляется гидравлическим механизмом зажима. 3. Установленная на рукаве сверлильная головка 6 является самостоятельным силовым агрегатом, ее можно перемешать по направляющим рукава вручную или с помощью электропривода. Все органы управления станком сосредоточены на сверлильной головке. Сверлильная головка 6 состоит из коробок скоростей и подач, механизма подачи, шпинделя 8.
На фундаментной плите устанавливают стол 9 с Т-образными пазами для крепления заготовок Крупные заготовки обрабатывают непосредственно на фундаментной плите. Рабочий цикл станка автоматизирован и обеспечивает максимальное сокращение вспомогательного времени.
Наиболее широко станки этой группы используют в механических цехах мелко- и среднесерийного производства, а также в сборочных цехах заводов тяжелого и транспортного машиностроения.
Расточные станки применяют главным образом для обработки отверстий в заготовках корпусных деталей с точно координированными осями (блоки двигателей, коробки передач и т. п.). Универсально-расточные станки подразделяют на станки для обычных расточных работ и станки для точных расточных работ. Эти станки выпускают с горизонтально или вертикально расположенным шпинделем. В шпинделе закрепляют борштангу с резцами или непосредственно инструмент (сверло, зенкер, развертку и др.). В зависимости от компоновки, точности установочных и рабочих перемещений расточные станки подразделяют на горизонтально-, координатно- и алмазно-расточные (доводные) станки.
В зависимости от диаметра расточного выдвижного шпинделя горизонтально-расточные станки делят на малые, средние и тяжелые.
На горизонтально-расточных станках можно сверлить и развертывать отверстия, нарезать в них резьбы и фрезеровать поверхности. Такие станки применяют в единичном и мелкосерийном производстве для обработки заготовок корпусных деталей.
Отверстия больших диаметров в различных заготовках в условиях массового производства растачивают на многошпиндельных расточных станках, применяя расточные головки. Если в мелкосерийном производстве отверстия обрабатывают по разметке, то в массовом применяют устройства для координатного растачивания и кондукторы, т. е. специальные приспособления для направления режущих инструментов.
В механических цехах многих машиностроительных заводов работают сегодня горизонтально-расточные станки 2Л614, предназначенные для обработки отверстий в заготовках корпусных деталей. Станок (рис. 2.12) снабжен встроенной в коробку скоростей 9 планшайбой 8 с радиальным суппортом 7. Коробка скоростей установлена на направляющих передней стойки 10. На станке можно производить растачивание, сверление, зенкорование и развертывание отверстий, фрезерование плоскостей и пазов выдвижным расточным шпинделем 6, а также обтачивание торцов и растачивание отверстий и кольцевых канавок радиальным суппортом. Шпиндель и планшайбу приводит во вращение электродвигатель 11.
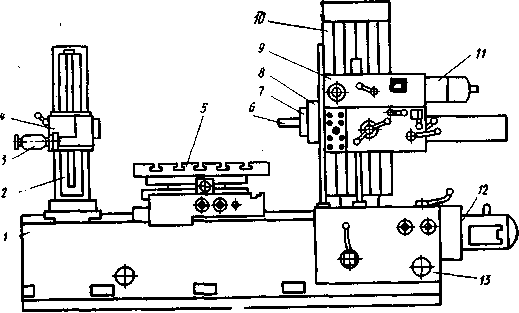
Рис. 2.12. Универсальный горизонтально-расточный
станок 2Л614
Движение подачи осуществляется от электродвигателя постоянного тока 12 с широким диапазоном регулирования. Конструкция привода 13 позволяет изменять подачу без остановки станки. Заготовку устанавливают на столе 5, имеющем продольные и поперечные перемещения. Задняя стойка 2 с опорой 14 и электродвигателем 3 предназначена для поддержания оправок большой длины. Все элементы станка установлены на станине 1. Диаметр планшайбы 8 станка 500 мм, наибольшее радиальное перемещение суппорта планшайбы 120 мм; наибольшее продольное перемещение выдвижного шпинделя 500 мм; рабочая поверхность стола 1000X800 мм; суммарная мощность электродвигателей 9 кВт.
Горизонтально-расточные станки сочетают в себе возможности универсальных, координатно- и алмазно-расточных станков. Оптическая измерительная система, программное управление, гидравлическая подача с бесступенчатым регулированием, разгруженные направляющие позволяют во многих случаях использовать горизонтально-расточные станки вместо дорогостоящих координатно- и алмазно-расточных.
Фрезерные станки предназначены для обработки наружных и внутренних фасонных поверхностей, для прорезки прямых и винтовых канавок, фрезерования резьб, зубьев колес и др. Различают две основные группы фрезерных станков: универсальные (общего назначения) и специализированные. К первой группе относятся горизонтально-, вертикально- и продольно-фрезерные станки, ко второй — шпоночно-фрезерные, шлицефрезерные, карусельно-фрезерные и другие станки.
Одношпиндельные горизонтально- и вертикально-фрезерные станки по своему устройству различаются только расположением шпинделей. Эти станки состоят из унифицированных узлов и деталей. Наиболее универсальны современные инструментальные фрезерные станки, на которых благодаря широкой номенклатуре приспособлений выполняют практически все работы при изготовлении металлорежущих инструментов. Этими станками комплектуются инструментальные цехи машиностроительный заводов.
Продольно-фрезерные станки предназначены для обработки поверхностей крупногабаритных заготовок. Такие станки (рис. 2.13, а) изготовляют с одним или несколькими вертикальными и горизонтальными шпинделями.
В последнем случае заготовку можно обрабатывать одновременно с нескольких сторон. По направляющим станины 1 может перемещаться стол 2, на котором закрепляют заготовки (их может быть несколько в зависимости от их размера). Обработку выполняют фрезами, установленными в шпинделях, находящихся в шпиндельных бабках 3, 5, 6, 7. Так как стол неподвижен, то для получения требуемых размеров при обработке инструмент устанавливают выдвижением шпинделей вдоль их осей и перемещением шпиндельных бабок 5 и 6 по направляющим поперечины 4 перпендикулярно к осям шпинделей этих бабок.
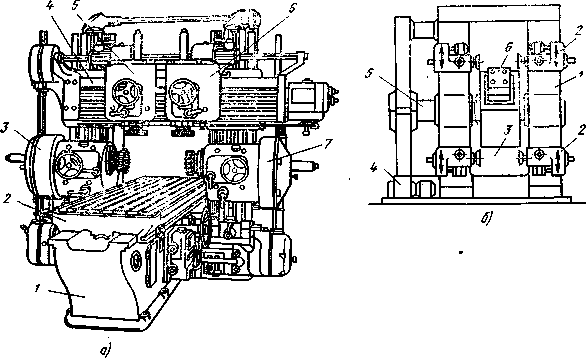
Рис. 2.13. Общий вид четырех шпиндельного продольно-фрезерного станка (а) и схема барабанно-фрезерного станка (б)
Барабанно-фрезерные станки — непрерывно действующие станки (рис. 2.13, б). Они преимущественно применяются в серийном и массовом производстве. На таких станках может производиться одновременная обработка двух поверхностей заготовок. На валу 5, проходящем через раму станины, смонтирован барабан 3, имеющий форму правильного четырехугольника (иногда пяти- и шестиугольника), на гранях которого установлены приспособления 6 для закрепления Заготовки. Вал вместе с барабаном 3 вращается от отдельного привода 4. Частота вращения барабана может регулироваться коробкой подач, помещенной в корпусе (танины. На двух стойках 1 размещены фрезерные головки 2, которые представляют собой самостоятельные узлы с индивидуальным приводом. Фрезерные головки могут перемещаться на стойках и закрепляться в любом положении согласно требуемой настройке станка. Для регулирования глубины фрезерования шпиндели кроме вращательного движения имеют поступательна движение по направлению оси вращения. Производительность станка зависит от числа одновременно обрабатываемых заготовок и частоты вращения барабана.
Зубчатые колеса станков, машин и механизмов обрабатывают на разнообразных зубообрабатывающих станках.
Зубья на колесах нарезают двумя способами: копированием и обкатыванием. Метод копирования заключается в том, что режущим лезвиям инструмента (фрезе) придают профиль впадин обрабатываемого зубчатого колеса. Впадины фрезеруют последовательно. Обработка чередуется с делением, т. е. с поворотов заготовки на один зуб после окончания обработки раздой впадины. Схема обработки по методу копирования модульной и пальцевой фрезой показана на рис. 2.14. способ копирования применяется главным образом при изготовлении зубчатых колес невысокой точности.
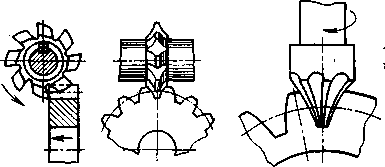
Рис. 2.14. Схема обработки зубьев по методу копирования
фрезами: а - модульной; б - пальцевой
Зубчатые колеса наиболее высокой точности нарезают методам обкатывания заготовки червячной фрезой, круглым и реечным долбяками, зубострогальными резцами, накатываением зубчатыми валками и другими инструментами. При обработке зубьев методом обкатывания профиль режущих зубьев инструмента не совпадает с профилем нарезаемых зубьев колес. Между режущим инструментом и заготовкой нарезаемого колеса осуществляется такое относительное движение, какое они имели бы, находясь в действительном зацеплении. Это означает, что начальные окружности инструментального и нарезаемого колес в процессе нарезания как бы катятся одна по другой без скольжения (рис. 2.15). Наиболее распространенный типом зубообрабатывающих станков является зубофрезерный станок (рис. 2.16) для нарезания зубчатых колес с прямыми и косыми зубьями, а также червячных колес и червяков методом обкатывания.
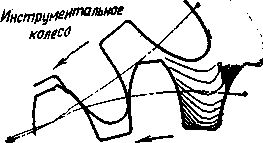
Рис. 2.15. Схема образования зубьев колеса по методу обката
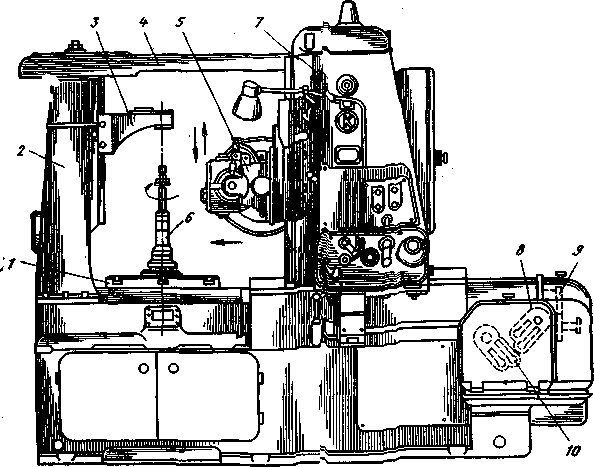
Рис. 2.16. Общий вид зубофрезерного станка
Станок выполняет три движения; вращение червячной фрезы, вертикальную подачу фрезы и вращение заготовки. На направляющих стойки 7 станины смонтированы фрезерный суппорт 5, несущий шпиндель червячной фрезы. На горизонтальных направляющих станины находятся салазки со столом 1. Оправка 6 служит для установки и закрепления заготовок. Верхний конец, ее при необходимости вводится в люнет 3. Стойка 2, на которой крепится люнет с помощью верхней балки 4, связана со стойкой 7, образуя вместе со станиной жесткую систему. Справа от станины размещены основные механизмы привода и настройки подачи 8, деления 9 дифференциала 10. Современные зубофрезерные станки, различные по своей конструкции и размерам, сохраняют единую принципиальную кинематическую структуру
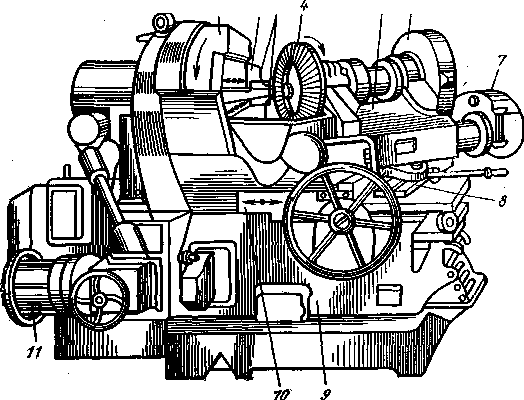
Для обработки конических колес применяют зубострогальные станки (рис. 2.17), работающие по методу обкатывания одновременно двумя резцами. В нижней части станины 9 расположен электродвигатель 11, приводящий в движение рабочие органы станка. На плоской части станины размещены основные узлы станка: люлька 5 для крепления заготовки 4 и суппорт 1, на котором размещены резцовые салазки 2, совершающие возвратно-поступательные движения в радиальном направлении к центру заготовки, а суппорт 1 приводит в движение резцы и совершает движение обкатывания, вращаясь вокруг своего центра. Люльку 5 с заготовкой устанавливают под заданным углом на направляющих 8. Заготовка с помощью зубчатой передачи 6 совершает в период обкатывания вращательное движение, а при отводе резцов 3 механизм 7 выполняет операцию деления. Салазки 10 подводят заготовку к резцам и отводят ее от них.
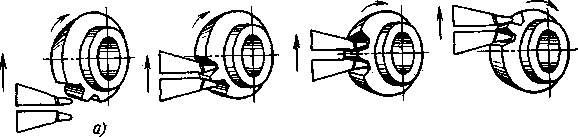
Рис. 2.18. Схема нарезания зубьев конических колес
В определенный момент резцы начинают обработку боковых поверхностей зуба (рис. 2.18, б). Затем они с планшайбой занимают горизонтальное положение (рис. 2.18, в) и, наконец, заканчивают формирование зуба (рис. 2.18, г). По окончании обработки заготовка ускоренно отводится от резцов и вместе с планшайбой возвращается в исходное положение. Во время отвода заготовки совершается делительное движение. Затем цикл повторяется, пока не будут обработаны все зубья. Зубообрабатывающее оборудование весьма разнообразно. Вопросам зубообработки посвящены труды ученых станкостроителей, конструкторов и технологов. Поэтому, не пытаясь объять необъятное, вспомним лишь о существовании разнообразных видов передач зацеплением и соответствующих зубчатых колес: цилиндрических с прямыми и косыми зубьями, с шевронным (елочным) зубом, конических, с винтовым зубом, червячных, волновых, реек реечных передач и др. И сразу станет понятно, что если для изготовления всего этого широкого набора общемашиностроительных деталей разработаны технологические процессы обработки, то и зубообрабатывающих станков должно быть достаточно. И не только для нарезания зубьев, но и для их отделки.