Материал: 1263
|
|
|
|
16 |
|
|
|
|
И, |
доп D = 0,0323 |
доп = 0,088 |
|
D = 0,04 |
|
|
|
|
пр |
|
|
|||
|
мм |
Отверстие |
|
|
|||
|
И |
|
|
||||
|
|
|
|
|
|||
=0,026 |
|
И |
S |
|
|
|
Т, |
нач |
|
|
|
|
|
|
час |
|
|
|
|
|
|
|
|
S |
|
|
|
|
|
|
0,05 |
|
|
|
|
Т=16667 |
|
|
D = |
|
|
|
|
|
|
деф |
|
|
|
|
|
Тмр=3200 |
0,0262 |
|
|
|
|
|
|
|
И |
||
|
|
|
|
|
|
||
|
|
допd=0,0162 |
|
Вал |
d = |
|
деф=0,1202 |
|
|
|
d=0,02пр |
деф |
=пр0,104 |
||
|
|
|
И |
||||
|
|
И |
|
И |
|
S S |
|
|
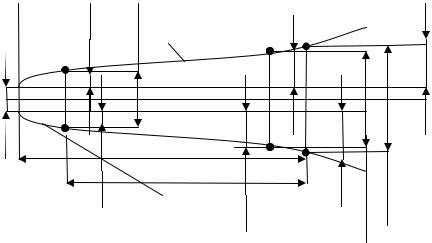
Рисунок 3 – Пример схемы изнашивания пары трения |
||||||
7 СПОСОБЫ ВОССТАНОВЛЕНИЯ ОДНОГО ИЗ ДЕФЕКТОВ СОПРЯГАЕМОЙ ПАРЫ ТРЕНИЯ
В данном пункте на основе литературных источников [1 … 3] производится анализ достоинств и недостатков нескольких способов восстановления одной из сопрягаемых деталей. При этом нет необходимости раскрывать сущность способа. Необходимо рассмотреть не менее трех способов восстановления.
Данный пункт необходим для того, чтобы на основе достоинств и недостатков, условий работы и первоначальных характеристик (твердость, величина износа и т.д.) восстанавливаемых поверхностей выбрать наиболее подходящий способ восстановления. При этом необходимо учитывать все критерии (техни- ко-экономический критерий, долговечность детали).
8 ВЫБОРНАИБОЛЕЕЭФФЕКТИВНОГОСПОСОБАВОССТАНОВЛЕНИЯ
В данном пункте производится выбор и обоснование наиболее эффективного способа восстановления. Раскрывается физическая сущность выбранного способа восстановления. Приводится схематическое изображение оборудования необходимого для осуществления процесса, его технологические особенности, перечень необходимых для наращивания покрытия расходных материалов.

17
Указываются предпочтения в выборе материалов для заданной детали. Представляется расписанный по операциям технологический процесс [1 … 3].
9 РЕМОНТНЫЕРАЗМЕРЫОДНОЙИЗДЕТАЛЕЙСБОРОЧНОЙЕДИНИЦЫ
Расчетремонтныхразмеровначинаетсясрасчетамежремонтногоинтервала, мм
γ = 2(β·Ипр+z),
где β – коэффициент неравномерности износа; Ипр – предельный износ (берется из п. 7); z – припуск на обработку.
Припуск z зависит от вида обработки и выбирается из источника [1]. Коэффициент неравномерности износа β колеблется в пределах 0,5 … 1 выбирается в соответствии с рекомендацией в источнике [1].
Число n ремонтных размеров для отверстия определяется по формуле
n = Dmax −Dн ,
γ
Число n ремонтных размеров для вала
n = dн −γdmin ,
где γ – межремонтный интервал; Dmax, dmin – максимальный диаметр отверстия и минимальный диаметр вала, из конструктивных соображений, Dн, dн – размеры детали по рабочему чертежу (номинальный).
Минимальный диаметр вала и максимальный диаметр отверстия определяют по условиям прочности детали, из конструктивных соображений, или исходя из минимально допустимой толщины слоя химико-термической обработки поверхности детали.
Расчетныеформулыдляопределенияремонтныхразмеровбудутиметьвид для валов, мм
d pn = dн −n γ ,
18
аналогично для отверстий, мм
Dpn = Dн +n γ .
ПРИМЕР 5
Рассчитаем число n ремонтных размеров, которые можно определить по формуле
n = |
Dmax −Dн |
= |
30 −29,5 |
=2,5≈2 |
|
γ |
|
0,2 |
|
где γ = 2(β·Ипр+z) = 2·(0,025·1 +0,075) = 0,2 мм – межремонтный интервал; Dmax = 30 мм – максимальный диаметр вала, из конструктивных соображений, Dн = 29,5 мм – размеры вала по рабочему чертежу; β = 1 – коэффициент неравномерности износа; И = 0,025 мм – износ; z = 0,075 мм – припуск на обработку.
Определяем ремонтные размеры,
Дp1 = Дн +γ = 29,5 +0,2 = 29,7 ; Дp2 = Дн +2γ = 29,5 +2 0,2 = 29,9 .
10 ТОЛЩИНА НАНОСИМОГО МЕТАЛЛОПОКРЫТИЯ
Толщина наносимого материала напрямую зависит от припуска на обработку и величины износа.
От правильности выбора межоперационного припуска на обработку во многом зависит экономичность технологического процесса. Величина межоперационного максимального припуска ограничивается экономическими соображениями, а величина минимального не должна быть меньше суммы всех погрешностей предыдущего перехода. Причем за предыдущий переход можно принимать получение заготовки, износ детали, механическую обработку и т.п.
К погрешностям перехода относиться микронеровности, глубина поврежденного слоя, пространственные отклонения и погрешность установки. Учесть все эти погрешности для различных способов устранения дефектов в настоящее время не представляется возможным в связи с тем, что нет достаточных статистических
19
данных. Можно говорить только о приближенных величинах минимального припуска при восстановлении детали различными способами ремонта.
Прежде чем приступить к расчету припуска, необходимо представить последовательность восстановления рассматриваемой поверхности. На основе полученной информации (количества операций), необходимо сложить минимальные припускивыполняемыхпереходовиполучитьминимальныйприпускнаобработку, мм
Zmin= Zmin1+ Zmin2+…+ Zmin n,
где Zmin 1 …Zmin n – минимальный припуск на выполняемый переход (Zmin n – припуск на восстановительную операцию (наращивание)).
И окончательно толщина наращиваемого слоя определяется по формуле,
мм
hmin = Идефmin +Zподг +Zmin ,
где Идефmin – запредельный износ, Zподг – припуск на предварительную обработку (выбирается в соответствии с рекомендациями [1]).
ПРИМЕР 6
Определим толщину наносимого материала при известных: номинальном размере вала dн = 29,7 −0,021 мм; величине запредельного износа валаИдефmin = 0,1 мм.
Последовательность обработки рабочей поверхности вала гальваническим наращиванием будет следующая: 1) предварительное удаление дефектного слоя толщиной 0,05 мм (Zподг = 0,05 мм); 2) гальваническое наращивание; 3) шлифование черновое; 4) шлифование чистовое; 5) тонкое шлифование
По справочным данным [1] находим, что для диаметра 29,7 мм величина минимального припуска:
1)для гальванического наращивания Zmin1= 0,1 мм;
2)для шлифования чернового Zmin2= 0,2 мм;
3)для шлифования чистового Zmin3= 0,07 мм;
4)для тонкого шлифования Zmin4= 0,02 мм.
Рассчитаем минимальную толщину наращиваемого слоя, мм
20
hmin = Идефmin + Zподг + Z1 +... + Z4 = 0,1 + 0,05 + 0,1 + 0,2 + 0,07 + 0,02 = 0,54.
В рассматриваемом случае получена толщина наращиваемого слоя на одну сторону равной – 0,54 мм, а на диаметр – 1,08 мм.
11 РЕЖИМЫ И ПАРАМЕТРЫ НАРАЩИВАНИЯ МЕТАЛЛОПОКРЫТИЙ ИЛИ ПОСТАНОВКИ ДОПОЛНИТЕЛЬНОЙ РЕМОНТНОЙ ДЕТАЛИ
Данные режимы рассчитываются на основе формул и рекомендаций, представленных в источниках [1 … 3].
ПРИМЕР 7
Толщина покрытия h определяется по формуле
h = cDkηt |
= |
0,323 50 0,15 80 |
= 0,28, |
103γ |
|
103 6,9 |
|
где h – толщина покрытия,
γ – удельный вес осажденного металла, с – электрический эквивалент,
Dk – плотность тока на катоде, η – катодный выход по току,
d1 и d2 – диаметры образцов до и после наращивания.
Для автомобильных деталей величина прёипуска для последующего шлифования принимается: при бесцентровом шлифовании 0,05 … 0,1 мм, при шлифовании в центрах 0,1 … 0,15 мм.
Длительность электролиза определяется по формуле, ч
T = |
hγ103 |
= |
0,28 6,9 103 |
=7,97, |
|
Dk cη |
50 0,323 15 |
||||
|
|
|
где Т – длительность электролиза, ч,
h – толщина слоя хрома (на сторону), мм,