Материал: 2381
Лабораторная работа 8
УПРАВЛЕНИЕ ВЫХОДНЫМИ ПАРАМЕТРАМИ ТЕХНОЛОГИЧЕСКИХ СИСТЕМ ОТДЕЛОЧНОЙ АБРАЗИВНОЙ ОБРАБОТКИ
Цель работы: наработка опыта определения закономерностей |
|||||
СибАДИ |
|||||
изменения выходных параметров технологической системы и |
|||||
установлен я пр емов управления этими параметрами. |
|
||||
|
|
|
Краткие сведения |
|
|
|
1. Технолог |
ческая система абразивной обработки |
|||
К |
ч слу |
основных осо енностей |
технологических |
систем |
|
отделочной абраз вной о ра отки прецизионных деталей относятся: |
|||||
- |
повышенные |
предельно высокие |
требования к |
точности |
|
линейно-угловых характеристик изделий, включая требования к |
|||||
параметрам шероховатости поверхностей; |
|
|
|||
- |
заданные |
в ограниченных пределах |
требования к состоянию |
||
материала поверхностного слоя; - устойчивость технологических процессов производства изделий
во времени; - управляемость процессов в условиях многофакторного
воздействия на выходные параметры.
Последние два условия уместно рассматривать с учетом положений теории автоматического управления.
Устойчивость систем – это свойство сохранения во времени выходных параметров процесса с учетом возможных отклонений
функций |
(возмущений) отдельных компонентов |
системы |
(технологического оборудования, окружающей среды |
т.д. в |
|
соответствии с рис. 8.1). |
|
|
Управляемость системы – это свойство способности |
перевода |
|
системы из одного состояния в другое, например для обеспечения требований точности или шероховатости обрабатываемых поверхностей.
2. Условия формирования выходных параметров технологической системы
Закономерности формирования выходных параметров рассмотрим на примере технологической системы доводки. Основные характеристики
106
этой системы приведены в табл. 8.1. На рис. 8.1 и 8.2 приведена связь исходных условий этого процесса и выходных параметров.
Данные рис. 8.1 и табл. 8.1 позволяют утверждать, что:
- количественные выходные характеристики процесса изготовления изделий определяются множеством связей с исходными условиями;
|
- исходные условия процесса обуславливают разнообразие |
|||||||||||
|
физических и химических воздействий на формирование выходных |
|||||||||||
СибАДИ |
||||||||||||
|
параметров процесса; |
|
|
|
|
|
|
|
||||
|
- при разработке технологических |
систем изготовления изделий с |
||||||||||
|
повышенными требованиями качества влияние субъективных факторов |
|||||||||||
|
оператора должно быть сведено к минимуму; |
|
|
|
|
|||||||
- |
высш м требованием выходных |
параметров процесса |
||||||||||
|
соответствует автомат |
зированная система с контролем определенных |
||||||||||
|
характер |
ст |
к на основных этапах. |
|
|
|
|
|
||||
|
|
|
|
|
|
|
|
|
|
Таблица 8.1 |
||
|
Услов |
я |
характер стики процесса бесцентровой абразивной доводки |
|||||||||
|
|
|
|
|
|
прецизионных деталей |
|
|
|
|
||
|
|
|
|
Характеристики рабочего процесса |
|
|
|
|||||
|
N |
|
Исходные |
|
N |
Характеристики в |
N |
Выходные |
|
|||
|
|
|
условия |
|
|
зоне обработки |
|
характеристики |
|
|||
|
Н – 1 |
Скорость |
|
Ф – 1 |
Контактные |
В – 1 |
Удельный |
съем |
|
|||
|
Н – 2 |
Подача |
|
|
напряжения |
|
припуска |
|
|
|||
|
Н – 3 |
Сила прижима |
|
Ф – 2 |
Режущие |
свойства |
В – 2 |
Свойства |
|
|
||
|
|
Состав СОЖ |
|
|
абразива |
|
|
материала |
|
|
||
|
Н – 4 |
Толщина |
|
Ф – 3 |
Температура в зоне |
|
поверхностного |
|
||||
|
Н – 5 |
припуска |
|
|
обработки |
|
|
слоя |
|
|
||
|
|
Характеристи – |
|
Ф – 4 |
Свойство |
|
В – 3 |
Параметры Ra, Rz |
|
|||
|
Н – 6 |
ки абразива |
|
|
самовосстановле- |
В – 4 |
Степень |
|
|
|||
|
|
|
|
|
|
|
ния режущих |
|
шаржируемости |
|
||
|
|
|
|
|
|
|
свойств абразива |
|
материала изделия |
|
||
|
|
|
|
|
|
Ф – 5 |
Интенсивность |
|
Геометрические |
|
||
|
|
|
|
|
|
|
изнашивания |
В – 5 |
погрешности |
|
|
|
|
|
|
|
|
|
|
инструмента |
|
изделия |
|
|
|
107
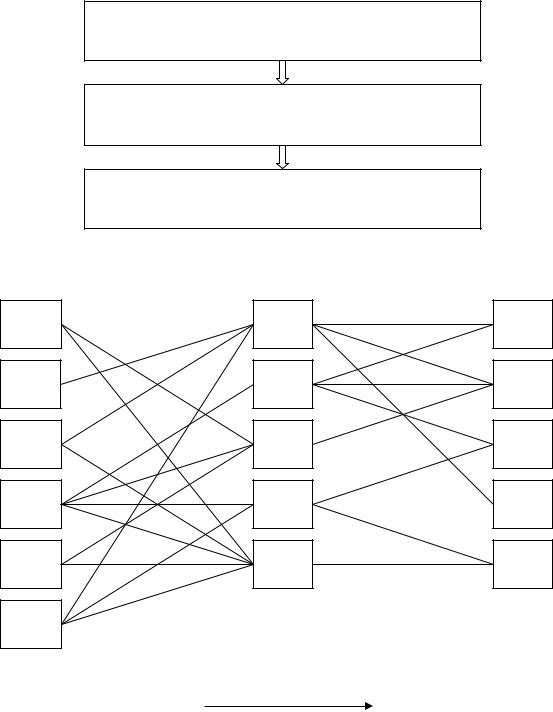
Исходные (назначаемые) условия обработки
(Н - п)
Физические и химические условия в зоне обработки (Ф - п)
Выходные характеристики процесса (В - п)
Рис.8.1 |
хема связи услов й обработки выходных характеристик процесса |
|
Н - 1 |
Ф - 1 |
В - 1 |
Н - 2 |
Ф - 2 |
В - 2 |
Н - 3 |
Ф - 3 |
В - 3 |
Н - 4 |
Ф - 4 |
В - 4 |
Н - 5 |
Ф - 5 |
В - 5 |
Н - 6 |
|
|
|
Направление влияния |
|
СибРис. 8.2 Многофакторная зависимостьАДвыходных характеристикИрабочего процесса |
||
|
доводки от исходных условий и характеристик в зоне обработки |
|
3. Определение влияния контактных напряжений в зоне обработки на выходные параметры (на примере бесцентровой абразивной доводки)
Контактные процессы системы «доводящие – доводимые поверхности» во многом определяют выходные параметры процесса
108
доводки. Уровень нормальных, касательных напряжений, характеристики трения и другие условия определяют значение удельного съема материала припуска, состояние поверхности и поверхностного слоя изделия, необходимость применения обработки за один или более проходов. В конечном счете это определяет производительность и себестоимость этого процесса в производственных условиях.
Контактные напряжения и их связь с выходными параметрами рассмотрены на пр мере процесса бесцентровой доводки. При этом больш нство установленных закономерностей, взаимосвязь отдельных факторов мног е выводы могут быть отнесены и к другому многообраз ю процессов доводки и притирки.
К выходным параметрам процесса относят характеристики производ тельности, качества поверхности и поверхностного слоя изделий, геометр ческ е характеристики обработанных поверхностей и
характер ст ки, |
определяющие устойчивость указанных параметров во |
||||||||||
времени. |
|
|
|
|
|
|
|
|
|
||
|
Одной |
з |
характеристик |
оценки производительности |
процесса |
||||||
доводки является удельный съем материала припуска в процессе |
|||||||||||
обработки. |
Графические |
зависимости |
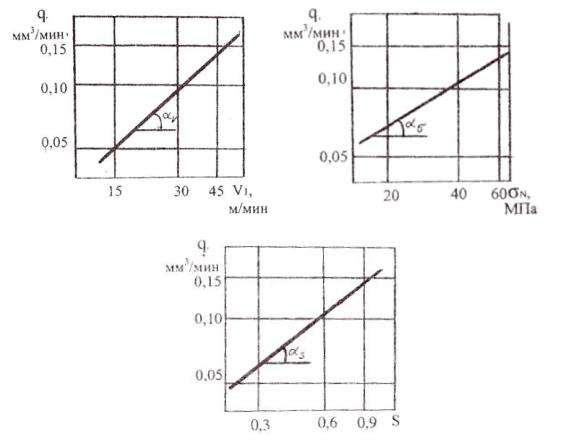
удельного |
съёма |
|||||||
(производительности процесса) от условий обработки приведены на |
|||||||||||
рис. 8.3. |
|
|
|
|
|
|
|
|
|
|
|
|
Расчетные зависимости удельного съёма от условий обработки, |
||||||||||
полученные на основе математической обработки графических |
|||||||||||
зависимостей (см.рис.8.3), имеют вид |
|
|
|
|
|
||||||
|
|
|
|
|
q = Сq |
Vm nN Sp |
|
|
|
(8. 1) |
|
где |
Сq – постоянный |
коэффициент, зависящий |
от обрабатываемости |
||||||||
материала изделия и определяемый экспериментально; V – скорость |
|||||||||||
относительного перемещения доводимой |
доводящей поверхностей; |
||||||||||
N |
– |
нормальные |
контактные напряжения |
детали |
с |
доводящей |
|||||
поверхностью; S – фактическая площадь контакта детали с доводящей |
|||||||||||
поверхностью |
с учетом контактных деформаций, вызванной внешней |
||||||||||
СибАДИнагрузкой на систему «притир – деталь»; m,n,p – показатели степеней, |
|||||||||||
определяемые экспериментально. |
|
|
S |
|
|
||||||
|
В |
процессе бесцентровой |
доводки |
значения N и |
во многом |
||||||
определяются значением силы Р, направленной на деталь со стороны прижимного ножа (см. рис.4.3).
Зависимость (8.1) получают экспериментальным путем, и она может быть характерна для определенного диапазона изменения параметров, входящих в эту зависимость. Методика получения зависимости типа (8.1) известна для случаев обработки материалов
109
резанием [8]. Эта методика предусматривает проведение экспериментов по установлению зависимостей
Q = f (V), q = f ( N ), Q = f (S).
На основе результатов экспериментов в логарифмической системе координат строят графики, образцы которых приведены на рис. 8.3.
СибАДИРис. 8.3 Зависимости удельного съема q от скорости V, нормального контактного напряжения N фактической площади контакта детали с доводящей
поверхностью S
Обработка графиков позволяет найти показатели степеней m=tg v , n = tg , p = tg s , а также коэффициент Сq .
Устойчивость параметров процесса доводки. В
производственных условиях при изменениях условий доводки неизбежен и разброс выходных параметров процесса доводки. Задачами организации процесса доводки является прогнозирование указанного разброса и принятие организационно-технических мер по его уменьшению в экономически обоснованных пределах.
110