Материал: Аддитивные технологии. методические указания к выполнению лабораторных работ для студентов, обучающихся по направлению «Дизайн». Кузовкин А.В., Суворов А.П
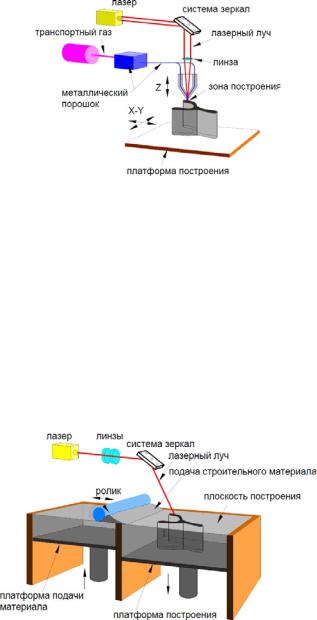
Рис. 1. Непосредственное нанесение порошка
К группе послойного нанесения порошка относятся многочисленные технологии, использующие в качестве теплового источника лазерное излучение (селективное лазерное сплавление (далее СЛС)). Отличительной особенностью данной группы технологий является обязательное наличие платформы построения, на которой происходит изготовление деталей, а также система дозирования и разравнивания вновь поступившего слоя порошка. Само изготовление детали осуществляется путем разбиения CAD модели на сечения и их послойном сплавлении между собой (рис. 2).
Рис. 2. Послойное нанесение порошка
К основным преимуществам технологии СЛС относятся:
1.Высокое качество металлических деталей. В зависимости от требований позволяет получать однородную структуру до плотности100%.
2.Большой состав металлических материалов. Технология СЛС может быть использована для создания практически любого типа металла: нержавеющая сталь, инструментальная сталь, титан, алюминий, жаропрочные сплавы, различные цветные металлы.
3.Высокая скорость изготовления. Отпадает необходимость определять набор оборудования или сложную последовательность обработки материала.
4.Сложные геометрические формы. Возможность изготовления сложнопрофильных деталей.
6
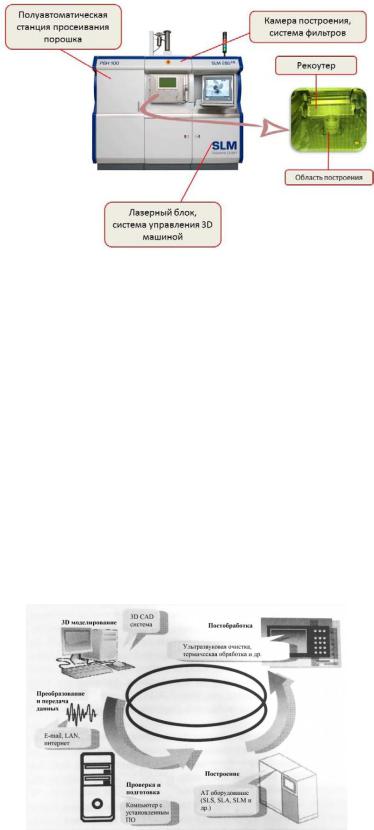
Внешний вид СЛС установки компании SLM Solutions представлен на рис. 3.
Рис. 3. СЛС установка
2. МАРШРУТ ПРОЕКТИРОВАНИЯ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ ИЗГОТОВЛЕНИЯ ЗАГОТОВОК ДЕТАЛЕЙ МЕТОДОМ СЛС
2.1. Основные этапы маршрута проектирования
Традиционно разработка технологического процесса (далее ТП) изготовления деталей методом СЛС включает следующие пять основных этапов: 1) разработка 3D модели детали; 2) преобразование ипередача данных; 3) проверка и подготовка 3D модели к выращиванию; 4) процесс выращивания в СЛС установке; 5) постобработка синтезируемой детали. Схема ТП изготовления детали методом СЛСизображена на рис. 4.
Рис. 4. Технологический процесс СЛС
7
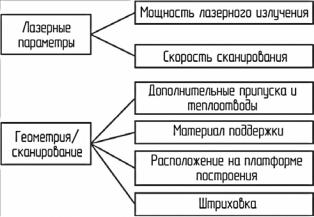
К основным факторам, влияющих на процесс изготовления деталей методом СЛС, относятся две группы факторов, включающие лазерные параметры, а также связанные параметры геометрия/сканирование. К лазерным параметрам относятся мощность лазера, скорость сканирования. К связанным параметрам геометрия/сканирование относятся моделирование дополнительных припусков и теплоотводов, моделирование материала поддержки, расположение модели на платформе построения, направление сканирования лазерного пучка (штриховка). На рис. 5 приведена блок схема, отражающая выше перечисленные факторы.
Рис. 5. Факторы, влияющие на процесс СЛС
2.2. Алгоритм процесса проектирования технологических процессов СЛС
Для реализации маршрута проектирования ТП изготовления детали был разработан алгоритм процесса. Предложенный алгоритм включает в себя два основных модуля (CAD и CAE модули), а также разработанные базы данных ТП типовых деталей, состоящую из баз по припускам и теплоотводам, материалу поддержки, расположениютиповых деталей, режимам сплавления. Последовательность проектирования технологии СЛС представлена на рис. 6. На первом этапе при изготовлении детали реализуется CAD модуль проектирования ТП.
8
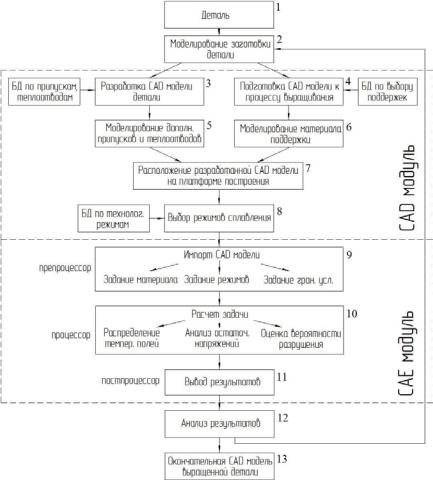
Рис. 6. Алгоритм разработки ТП СЛС
Исходными данными является деталь (поз. 1), требующая разработки ТП. Процесс моделирования заготовки (поз. 2) включает в себяCAD и CAE модули, а также разработанные базы данных. Моделирование заготовки делится на два этапа: разработка CAD модели детали (поз. 3) и подготовка к процессу выращивания (поз. 4). Самиэтапы включают в себя такие работы, как моделирование дополнительных припусков и теплоотводов (поз. 5), проектирование материала поддержки (поз. 6), задание расположения CAD модели на платформе построения (поз. 7), выбор режимов лазерного источника (поз. 8).
Для решения обратной задачи теплопроводности, позволяющей оценить параметры обработки, используется CAE модуль. В данном модуле задается материал детали, режимы обработки и граничные условия в препроцессоре (поз. 9), проводится расчет задачи распределения температурных полей, остаточных напряжений и оценки вероятности разрушения в процессоре (поз. 10), анализируются полученные результаты в постпроцессоре (поз. 11). Постпроцессор позволит оценить распределение температурных полей в порошковом слое и даст возможность выбрать ориентировочные параметры лазерного сплавления. Задача данного модуля заключается в достижении требуемых качеств продукта, исключая не оптимальные и не экономичные методы, в частно-
9
сти, метод проб и ошибок, который зачастую используется при подборе лазерных параметров технологии СЛС. После анализа результатов (поз. 12) формируется окончательная CAD модель изготавливаемой детали (поз. 13).
Ниже представлен порядок работы в CAD модуле, в котором решаются задачи связанные с разработкой CAD модели будущей детали, заданием оптимального расположения модели, моделированием материала поддержки, припусков и дополнительных теплоотводов.
3. ИЗУЧЕНИЕ ОСНОВНЫХ ПРИНЦИПОВ РАЗРАБОТКИ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА СЛС
3.1. Порядок выполнения работы
Разработка модели детали с помощью CAD системы
На первом этапе разработки ТП планируется создать 3D модель, позволяющую наиболее наглядно изучить основные принципы подготовки детали к процессу выращивания. В качестве примера в данной работе 3D модель детали будет реализована в CAD системе SIEMENS NX. Данный программный продукт предназначен для проектирования изделий на этапе технологической подготовки производства.
Запустите SIEMENS NX, указав левой кнопкой мыши (ЛКМ) последовательно ПУСК/ПРОГРАММЫ/SIEMENS NX. Либо щелкнувдва раза ЛКМ по ярлыку  на рабочем столе. Будет вызвано
Главное окно SIEMENS NX. Здесь необходимо создать новый файл
нажатием на клавишу  в левом верхнем углу главного окна программы. В открывшемся окне выбираем вкладку Модель. В нижних строках необходимо указать название на латинице, путь файла, который также должен состоять из папок с названием на латинице, чтобы программа не выдавала ошибок при чтении файла модели. После нажатия кнопки ОК в нижнем правом углу программа автоматически создаст файл в указанной папке. Также загрузится Окно построения модели будущей детали.
Программа SIEMENS NX представлена в русскоязычной версии. Интерфейс программы достаточно прост. В верхней части Окна построения расположены функциональные и системные кнопки, левая часть содержит Дерево построения будущей модели, Область моделирования располагается в правой части экрана (рис. 7).
10