Материал: Аддитивные технологии. методические указания к выполнению лабораторных работ для студентов, обучающихся по направлению «Дизайн». Кузовкин А.В., Суворов А.П
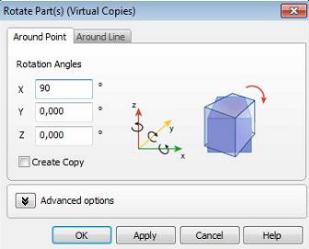
Рис. 14. Вращение модель относительно оси X
Самостоятельно найдите и воспользуйтесь функцией линейного переме-
щения  и расположите заготовку посередине платформы построения.
Для того, чтобы по окончании процесса выращивания изготовленную деталь можно было отделить от платформы построения, не повредив её, необходимо предусмотреть материал поддержки. Он должен располагаться меду деталью и платформой.
Высота материала поддержки должна быть не менее 4 мм.
С помощью функции Translate Parts  переместите модель детали над платформой построении на 4 мм.
Перед непосредственным построением материала поддержки необходимо провести проверку геометрии заготовки на ошибки. Для этого в программе
Magics существует функция Fix Wizard  . Данная функция появится, если перейти во вкладку Fixing на панеливкладок. Произведите диагностику ошибок
геометрии нажатием ЛКМ клавиши  . Если геометрия без ошибок,то программа поставит зелёные галочки напротив каждого пункта проверки геометрии так же как это показано на рис. 15.
16
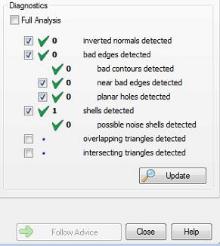
Рис. 15. Проверка геометрии детали
Далее следует один из основных этапов в разработке технологии СЛС - моделирование материала поддержки детали. Материал поддержки – важный компонент в 3D-печати.
Правильное расположение материала поддержки зачастую влияет на дальнейшее построение детали, поэтому необходимо уделять большое внимание данному этапу ТП. При печати в трех измерениях любой процесс сталкивается с явлением гравитации, которая затрудняет создание нависающих элементов. Материалы поддержки как раз формируют опорные конструкции, на которые опираются элементы модели, и являются «фундаментом» при построении основного материала будущей детали.
В технологии СЛС используется разрушаемый материал поддержки. Этот вид поддержки наиболее доступный вариант, так как в этом случае используется тот же самый материал, из которого создается модель. После завершения печати необходимо механически удалить поддержку, после чего отшлифовать место слома. Такжеодним из достоинств технологии СЛС стоит отметить, что деталь при построении дополнительно поддерживается окружающим порошком, из которого происходит построение, порошок не дает модели разрушиться, пока окончательная форма еще не обретена и не достигнута прочность целевого объекта. Все это придает изготавливаемой детали более устойчивое положение и, как следствие, высокую точность при построении.
Создание материала поддержки осуществляется в модуле Support Generation. Используя  на Панели вкладок, перейдите в модуль
нажатием клавиши Generate support  на основной панели программы MagicsRP. Программа автоматически предложит вариант построения поддержки.
Интерфейс модуля состоит из набора функций для построения материала поддержки для нашей заготовки (рис. 16). Построение поддержки необходимо только для определенных поверхностей. Выбор основывается на параметрах
17
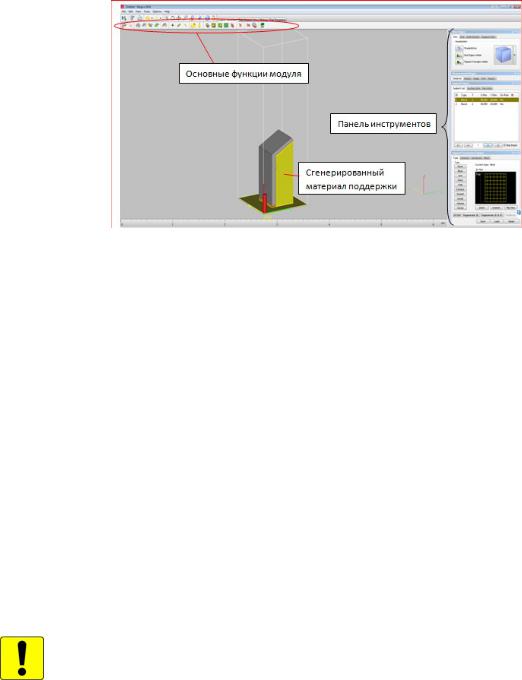
отбора из свойств машины (параметры генерирования поддержки). Также модуль дает возможность удалить части поддержки в 3D модуле, а при необходимостиперерисовать части поддержки в окне 2D редактирования.
Рис. 16. Материал поддержки и основные элементы модуля
Перейдите в окно 2D редактирования нажатием ЛКМ  , расположенной в правом нижнем углу Панели инструментов. Выделите любой эле-
мент материала поддержки, используя клавишу  , и нажмите ЛКМ
 для ее удаления. Посмотрите, как изменяется материал поддержки в Области построения.
Анализ созданного материала поддержки показал, что такое количество поддержки нас не устраивает. Минимизируем количество созданного материала поддержки для нашей детали. Для этого выйдем из 2D модуля Support 2D Editbox нажатием крестика в правом верхнем углу. Выходим из модуля
Support Generation через File – Exit SG Module., не сохраняя созданный ранее
материал поддержки. Во вкладке  для удаления всей поддержки
воспользуемся клавишей  . Для минимизации поддержки стоит придерживаться следующего правила.
Одним из основных параметров при построении материала поддержки является угол при выращивании наклонных поверхностей. Выбор угла определяет, для каких углов будут генерироваться опоры, а для каких нет. Он определяется как угол между горизонтальной плоскостью и поверхностью. При значениях угла наклона равным 45 градусов и менее. материал поддержки на поверхности не строится (рис.
17).
18
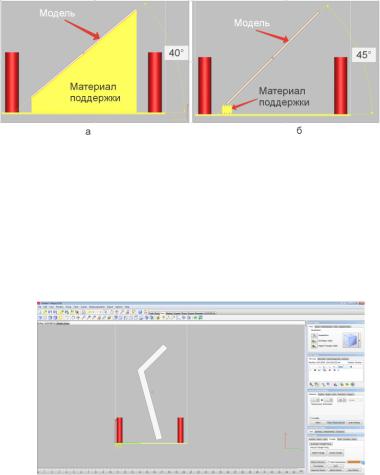
Рис. 17. Моделирование материала поддержки при угле наклона менее 45 градусов (а) и равным 45 градусов (б)
Для рассматриваемой детали необходимо задать вращение относительно оси Y на 15˚, как это показано на рис. 18. Выполните этот действие самостоятельно, использую рассмотренные ранее функции программы Magics.
Рис. 18. Вращение заготовки детали
Затем на основе полученных ранее навыков создайте материал поддержки для текущей ориентации заготовки, а затем сравните егос вариантом рассмотренным изначально (рис. 16). В окне Параметров поддержки
 , расположенного в правом нижнем углу рабочего окна программы, поменяйте вид поддержки на линейную Line, объемную Volume и сравните результаты.
Моделирование дополнительных припусков и теплоотводов
После задания оптимальной ориентации заготовки будущей детали на платформе построения, на поверхности, к которым примыкает материал поддержки, необходимо добавить припуск под дальнейшую механическую обработку, а также создать дополнительные теплоотводы, предотвращающие отрыв детали от платформы построения за счет отвода тепла в платформу.
Закройте рабочее окно программы MagicsRP. Откройте модель детали в программе SIEMENS NX. В программе необходимо увеличить опорную поверхность модели на величину припуска равную 0,5 мм, используя команду
Вытягивание грани  . Выполните этуоперацию самостоятельно.
19
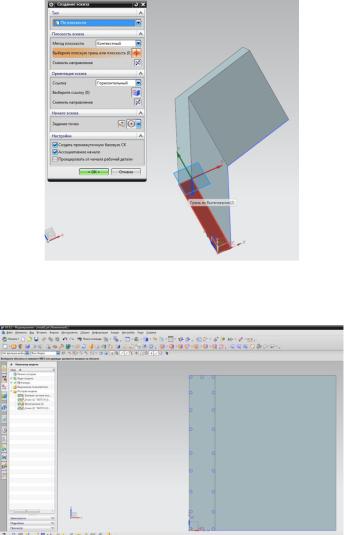
Далее необходимо смоделировать дополнительные теплоотводы на опорной поверхности в виде цилиндров диаметром 1 мм. Для этого командой Соз-
дать эскиз  укажите требуемую поверхность на гране модели, как показано на рис. 19. В эскизе по периметру поверхности необходимо создать окружности диаметров 1 мм, расстояние между окружностями 5 мм, как изображено на рис. 20. Вытянем эскиз на 4 мм и объединим с моделью. Сохраните модель в формате STL.
Рис. 19. Создание эскиза на поверхности
Рис. 20. Создание теплоотводов на поверхности
Возвращаемся в MAGICS. Удаляем ранее созданную деталь нажатием
клавиши Unloaded Selected Part  в основном меню рабочего окна, не сохраняя деталь. Загружаем новую модель с припуском и теплоотводами. Для данной детали задаем ранее найденную оптимальную ориентацию как показано на рис. 21.
20