Отчет по практике: Анализ работы цеха
Анализ работы цеха
Введение
станок технологический перегородка режущий
Технологическая практика является органической частью учебного процесса по образовательной программе подготовки дипломированного специалиста и имеет важнейшее значение в процессе формирования комплекса знаний и умений будущего специалиста. Технологическая практика имеет целью закрепление знаний и умений, полученных в процессе теоретического обучения, и приобретение студентами опыта в решении реальных инженерных задач или исследовании актуальных научных проблем.
Целью технологической практики является закрепление знаний и умений, полученных в процессе теоретического обучения, и приобретение студентами опыта в решении реальных инженерных задач или исследовании актуальных научных проблем в ходе практической работы под руководством специалистов в каждой конкретной области.
Во время технологической практики необходимо изучить:
организацию и управление деятельностью подразделения;
вопросы планирования и финансирования разработок и исследований;
действующие стандарты, технические условия, положения и инструкции по эксплуатации оборудования, программ испытаний, оформлению технической документации;
методы выполнения технических расчетов и определения экономической эффективности исследований и разработок;
Во время технологической практики студент должен освоить:
методики применения измерительной аппаратуры;
пакеты программ компьютерного моделирования и проектирования;
порядок и методы проведения патентных исследований;
порядок пользования периодическими, реферативными и справочно-информационными изданиями по профилю специальности.
. Немного о предприятии
Группа РПМ - это крупнейший российский производитель и поставщик путевой техники для ОАО «РЖД», входящий в первую тройку компаний - мировых лидеров путевого машиностроения. Наши машины поставляются для национальных железных дорог не только в страны Восточной Европы (Украина, Белоруссия, Польша) и Балтии, но и Азии и Ближнего Востока (Казахстан, Монголия, КНДР, Индия, Пакистан, Бангладеш, Шри-Ланка), Африки и Южной Америки (Бразилия, Аргентина, Чили). Мы активно сотрудничаем с ведущими мировыми производителями, продолжая осваивать новые международные рынки.
В Группе РПМ выпускается вся линейка путевых машин, необходимых для строительства, капитального ремонта и текущего содержания железнодорожного полотна.
Путевые машины - специальный подвижной состав, предназначенный для сооружения верхнего строения пути при строительстве и реконструкции железных дорог, а также для выполнения всех работ при их текущем содержании и ремонте.
Большинство путевых машин могут использоваться как при строительстве новых железных дорог, так и во время их ремонта и текущего содержания. Но некоторые путевые машины специализированы либо только на выполнении работ, производящихся при ремонте и текущем содержании пути, либо на сооружении верхнего строения пути. Для ремонта и текущего содержания пути созданы путевые машины, либо производящие определённые операции, либо выполняющие комплекс работ в их технологической последовательности. Так, для очистки и нарезки кюветов вдоль железнодорожного полотна используются кюветоочистительные машины. Подъёмку и сдвижку рельсо-шпальной решётки, устранение её перекоса, уплотнение балласта осуществляют электробалластёры. Для очистки балласта используются щебнеочистительные машины. Разборку рельсо-шпальной решётки, её укладку, а также замену рельсов осуществляют путеукладчиками. Уплотнение балласта и выправку пути выполняют с помощью выправочно-подбивочно-рихтовочных машин. При этом используют рельсосварочные машины и другое оборудование.
Для обеспечения строительных и ремонтных участков материалами и инструментами, для доставки рабочих к месту работ служат транспортные и погрузочно-разгрузочные средства: дрезины, хоппер-дозаторы, саморазгружающиеся и специализированные вагоны.
При эксплуатации железнодорожного пути проводят проверку его состояния с помощью контрольно-измерительных устройств и машин, к которым относятся путеизмерительные вагоны, дефектоскопные вагоны и тележки. Для очистки путей от снега используют снегоуборочные машины.
Для выполнения всего объёма работ по ремонту пути из путевых машин составляют комплект (цепочку), в котором путевые машины, следуя одна за другой, поточным методом производят все технологические операции, таким образом осуществляется комплексная механизация ремонта.
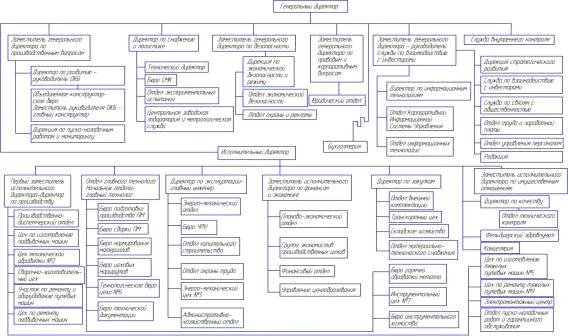
Предприятие имеет очень
разветвленную структуру, которая включает в себя довольно много дополнительных,
локальных структур. Аналогичную структуру имеют цеха. Для наглядности
составлена только одна схема цеха, которая тождественна для всех цехов завода.
2. Структурная схема
предприятия
3. Цеховое производство
КЗ «Ремпутьмаш» не имеет собственного литейного и кузнечного производства. При необходимости получения продукции литейного или кузнечного цехов завод кооперирует с другими предприятиями региона. Основой завода являются механические и сборочные цеха, но практически в каждом цехе имеется собственный участок сварочного производства.
Механический цех - важнейшее звено в структуре завода. В нем выполняется станочная обработка новых деталей для ремонтируемых на заводе узлов, а также для отправки на другие предприятия в порядке кооперированных поставок. Механический цех тесно связан прежде всего с кузнечным и литейным цехами, которые обеспечивают его заготовками. Часть деталей в цехе обрабатывается из прокатных материалов, получаемых со склада.
Снабжение механического цеха заготовками может осуществляться через промежуточные склады заготовок, а передача обработанных деталей из механического в другие цехи может производиться через склады готовых узлов и деталей. Проверка качества выпускаемой цехом продукции осуществляется отделом технического контроля.
Производственная программа механического цеха устанавливается по номенклатуре, спецификации и массе обрабатываемых деталей и определяется программой ремонта вагонов, нормами расхода деталей на ремонтируемый вагон и заданным планом изготовления запасных частей для других предприятий.
В состав механического цеха входят производственное (станочное) и вспомогательное отделения, складские и служебно-бытовые помещения. Производственное отделение формируется из участков и поточных линий по обработке деталей и сборке небольших узлов. К вспомогательным относятся инструментально-раздаточная кладовая, участок цехового механика, кладовые заготовок и готовых изделий. Служебные и бытовые помещения объединяют контору цеха, гардероб, душевые и др.
Процесс производства предусматривает ритмичную подачу в цех отливок, поковок и сортового материала на участки обработки и такую же выдачу деталей.
Основные направления технического прогресса в области обработки металлов резанием - повышение точности и качества обрабатываемых деталей, а также производительности процесса резания, совершенствование конструкций применяемого оборудования, механизация и автоматизация труда, улучшение режущих свойств инструментальных материалов, выбор наиболее рациональной геометрии режущего инструмента. В области организации производства рекомендуется внедрение предметно-замкнутых участков, поточных механизированных и автоматических линий, многостаночного обслуживания, групповых методов обработки и научной организации труда.
В соответствии с этим в механическом цехе организуют специализированные производственные участки и поточные линии обработки по основным группам деталей.
Организация предметных участков и поточных линий позволяет специализировать оборудование на выполнении однородных операций, уменьшить заделы, сократить производственные циклы, упростить управление производством.
Участки механического цеха оснащают высокопроизводительными металлорежущими станками: токарными, фрезерными, строгальными, сверлильными, долбежными. Расчет потребности станков выполняется одним из двух способов:
• по технологическому процессу (детальный метод);
• по технико-экономическим показателям (укрупненный метод).
Сборочный цех. Сборочные работы являются заключительным этапом в производственном процессе, на котором из отдельных деталей и узлов собираются готовые изделия. Качество сборочных работ значительно влияет на эксплуатационные качества машины, на ее надежность и долговечность.
Собранное изделие - машина - при недостаточно точном соединении отдельных деталей, даже если они изготовлены с заданной точностью, не будет обладать необходимыми эксплуатационными качествами и надежно работать. Поэтому в производстве сборочные работы имеют первостепенное значение. К этому следует добавить, что и объем сборочных работ весьма значителен; так, например, трудоемкость сборочных работ в машиностроении составляет 20-30% общей трудоемкости изделия, а по некоторым машинам трудоемкость сборочных работ доходит до 40-60% общей трудоемкости.
Многие детали, перед тем как их направить на место сборки всей машины, соединяют с другими деталями, при этом образуется узел. Узел может составляться или только из отдельных деталей, или из отдельных деталей и деталей, предварительно соединенных вместе (до постановки их в узел). Такие предварительно соединенные детали образуют простейшее соединение, называемое «подузел». Соединение нескольких узлов составляет «агрегат» или «механизм». Это соединение осуществляется или непосредственно деталями, входящими в узлы, или при помощи отдельных деталей, служащих для соединения узлов. Из агрегатов (механизмов), узлов и отдельных деталей собирают целое изделие - машину.
Каждое из указанных соединений представляет собой конструктивно-сборочную единицу той или иной степени сложности. При описанной выше последовательности соединений «подузел» представляет собой конструктивно-сборочную единицу первой степени сложности, «узел» - конструктивно-сборочную единицу второй степени и «агрегат» («механизм») - конструктивно-сборочную единицу третьей степени сложности. Целое изделие в зависимости от его сложности может быть расчленено на большее или меньшее количество конструктивно-сборочных единиц.
Сборочный процесс, таким образом, состоит из следующих стадий:
. Слесарная обработка и пригонка; применяется преимущественно в единичном и мелкосерийном производствах; в серийном производстве применяется в незначительном размере; в массовом производстве эта стадия отсутствует.
. Узловая (или предварительная) сборка - соединение деталей в подузлы, узлы, агрегаты (механизмы).
. Общая (или окончательная) сборка - сборка всей машины.
. Регулировка - установка и выверка правильности взаимодействия частей машины.
Термический цех. Виды и состав термических цехов, их производственная программа. Термические цехи (или отделения) по назначению делятся следующим образом:
для обработки поковок и отливок, называемые «первыми» термическими цехами (отделениями);
для обработки деталей, прошедших механическую обработку, называемые «вторыми» термическими цехами (отделениями);
для обработки инструментов;
для обработки штампов.
Обычно два последних вида термических цехов являются отделениями инструментальных или штамповых цехов или одним объединенным отделением при инструментальном цехе для термической обработки инструментов и штампов. Кроме того, термическое отделение бывает при ремонтно-механическом цехе. В состав термического цеха входят производственное и вспомогательные отделения, служебные и бытовые помещения. Производственное отделение разбивается на участки, предназначенные для определенных операций термической обработки или для определенных деталей.
В состав вспомогательных отделений входят склады деталей, поступающих на термическую обработку, межоперационные склады, склады готовых деталей, вспомогательных материалов, приспособлений, трансформаторные подстанции. Годовая производственная программа, а также методы дальнейших расчетов устанавливаются в зависимости от принятого метода проектирования - укрупненного или детального.
При укрупненном проектировании годовая программа цеха определяется выпуском годного (т.е. годной продукции цеха) в весовом выражении, включающем вес основных деталей и вес запасных частей; к выпуску годного прибавляется допускаемый процент возможного брака. В результате определяется общая годовая программа цеха (с учетом запасных частей и брака), выраженная в тоннах.
При этом методе проектирования вес деталей, подлежащих термической обработке, принимается (по практическим данным для разных видов машин) в определенном процентном отношении от общего веса всех деталей машин данных видов; эти величины для разных видов машин принимают по практическим данным. К установленному таким образом весу деталей, подлежащих термической обработке (в год), прибавляется вес деталей, идущих в виде запасных частей и в брак. Окончательно установленный вес деталей, подлежащих термической обработке, распределяется в процентном отношении по операциям (по практическим данном) и устанавливается кратность нагрева; таким образом определяется годовой вес деталей по каждой основной тепловой операции.
При детальном проектировании
составляется спецификация термически обрабатываемых деталей по годовой
производственной программе и на каждую деталь разрабатывается технологический
процесс термической обработки. В технологических картах указываются операции в
порядке их выполнения, применяемое оборудование (печи и др.) с его
характеристикой, приспособления, режим обработки (температура, длительность
процесса), охлаждающая среда и ее температура, производительность оборудования.
4. Изученные станки
Вертикально-сверлильный универсальный одношпиндельный станок 2Н135.
Изготовитель - Стерлитамакский станкостроительный завод.
Общие сведения:
Сверлильные станки предназначены для
сверления, зенкования, зенкерования, развертывания отверстий, для подрезания
торцов изделий и нарезания резьб метчиками. Применяются они в основном в
единичном и мелкосерийном производстве, а некоторые модификации этих станков -
в условиях массового и крупносерийного производства.
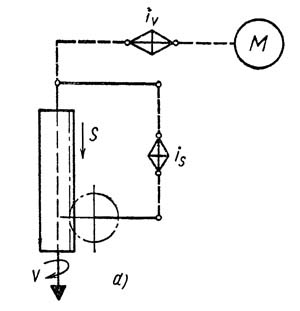
Кинематические связи вертикально-сверлильного станка.
Основными формообразующими движениями при сверлильных операциях являются: главное - вращательное движение v и движение подачи s шпинделя станка. Кинематические цепи, осуществляющие эти движения, имеют самостоятельные органы настройки iv и is, посредством которых устанавливается необходимая скорость вращения инструмента и его подача.
Основными параметрами станка являются наибольший диаметр сверления отверстия по стали, вылет и максимальный ход шпинделя.
Станки вертикально-сверлильные (колонные) служат для обработки отверстий диаметром - 18; 25; 35; 50 и 75 мм, используются для получения отверстий в деталях относительно небольшого размера в условиях индивидуального и мелкосерийного производства, в ремонтных цехах и т.п.
Н135 станок вертикальный сверлильный универсальный одношпиндельный. Назначение и область применения
Станки универсальные вертикально-сверлильные 2Н135, с условным диаметром сверления 35 мм, используются на предприятиях с единичным и мелкосерийным выпуском продукции и предназначены для выполнения следующих операций: сверления» рассверливания» зенкования, зенкерования, развертывания и подрезки торцев ножами.
Наличие на станках механической подачи шпинделя, при ручном управлении циклами работы.
Допускает обработку деталей в широком диапазоне размеров из различных материалов с использованием инструмента из высокоуглеродистых и быстрорежущих сталей и твердых сплавов.
Станки снабжены устройством реверсирования электродвигателя главного движения, что позволяет производить на них нарезание резьбы машинными метчиками при ручной подаче шпинделя»
Категория размещения 4 по ГОСТ 15150-69.
Разработчик - Одесское специальное
конструкторское бюро специальных станков.