Отчет по практике: Анализ работы цеха
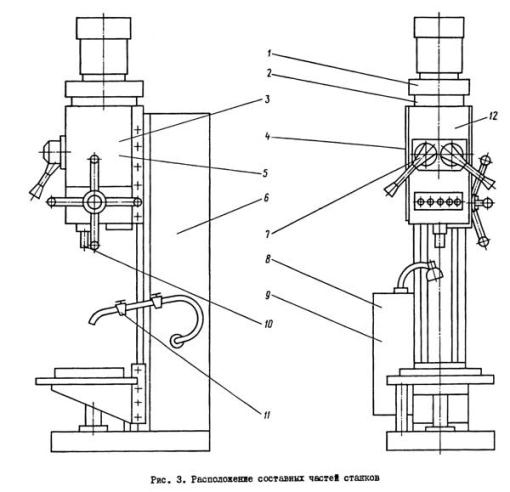
-Привод сверлильного станка - 2Н135.21.000
-Коробка скоростей станка - 2Н135.20.000
-Насос плунжерный масляный - 2Н125.24.000 для станка 2Н125
-Насос плунжерный масляный - 2Н135.24.000
-Коробка подач - 2Н135.30.000
-Колонна, стол, плита - 2Н135.10.000
-Механизм управления скоростями и подачами - 2Н135.25.000
-Электрошкаф - 2Н125.72.000
-Электрооборудование - 2Н135.94.000
-Шпиндель в сборе - 2Н135.50.000
-Система охлаждения станка - 2Н135.80.000
-Сверлильная головка - 2Н135.40.000
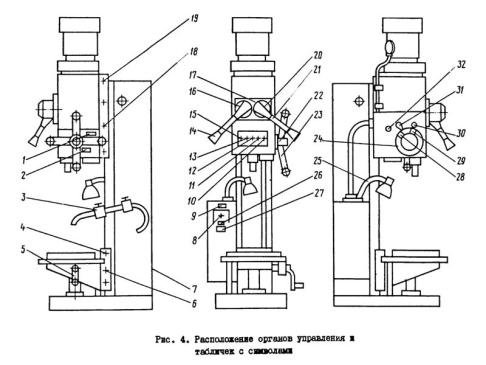
1. Табличка - «Заполнение»
2. Табличка - «Слив»
. Кран включения охлаждения
. Болты для регулировки клина стола и сверлильной головки
. Рукоятка перемещения стола и сверлильной головки
. Винты зажима стола и сверлильной головки
. Табличка - «Заземление»
. Вводный выключатель
. Табличка - «Главный переключатель»
. Сигнальная кнопка СТАНОК ВКЛЮЧЕН
. Кнопка включения правого вращения шпинделя
. Кнопка включения левого вращения шпинделя
. Кнопка включения качательного движения шпинделя при переключении скоростей и подач
. Рукоятка переключения скоростей
. Кнопка СТОП
. Табличка - «Частота вращения»
. Табличка - «Менять скорость только при остановке»
. Винты зажима стола и сверлильной головки
. Болты для регулировки клина стола и сверлильной головки
. Табличка - «Подача, мм за одни оборот»
. Рукоятка переключения подач
. Кнопка включения ручной подачи
. Штурвал механизма подач
. Лимб для отсчета глубины обработки
. Выключатель освещения
. Табличка - «Охлаждение»
. Выключатель насоса охлаждения
. Кулачок для настройки глубины обработки
. Кулачок для настройки глубины нарезаемой резьбы
. Рычаг автоматического реверсирования главного привода при достижении заданной глубины нарезаемой резьбы
. Рычаг отключения механической подачи при достижении заданной глубины обработки
. Квадрат для ручного перемещения
сверлильной головки
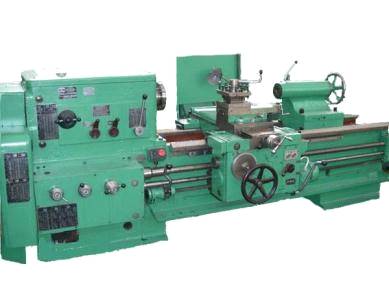
Универсальный токарно-винторезный станок 1М63.
Назначение и область применения:
Токарно-винторезные станки 163 серии одни из самых распространённых на территории бывшего СССР, предназначен для обработки деталей средних и больших размеров, в условиях единичного и мелкосерийного производства. На станке можно производить наружное и внутреннее точение, включая точение конусов, растачивание, сверление и нарезание резьб (метрической, модульной, дюймовой и питчевой).
Технические характеристики и жесткость конструкция станины, каретки, шпинделя станка позволяют полностью использовать возможности работы на высоких скоростях резания с применением резцов из быстрорежущей стали или оснащенных пластинами из твердых сплавов при обработке деталей из черных и цветных металлов.
Суппорт станка имеет механическое перемещение верхней части, позволяющее производить точение длинных конусов. Точение коротких конусов также осуществляется движением верхней части суппорта.
Изменение величин подач и настройка на шаг нарезаемой резьбы осуществляются переключением зубчатых колес коробки подач и настройкой гитары сменных шестерен.
Суппорт имеет быстрое перемещение в продольном и поперечном направлениях, которое осуществляется от индивидуального электродвигателя.
Обозначение универсального токарно-винторезного станка 1М63
- токарный станок (номер группы)
М - поколение станка
- токарно-винторезный станок (номер подгруппы)
- высота центров над станиной (315 мм)
Буквы в конце обозначения модели:
Б - станок повышенной мощности
Г - станок с выемкой в станине
К - станок с копировальным устройством
М - механизированный станок повышенной мощности
П - точность станка - (н, п, в, а, с) по ГОСТ 8-82 (П - повышенная точность)
Ф2 - станок с позиционной системой числового управления ЧПУ
Ф3 - станок с контурной
(непрерывной) системой ЧПУ
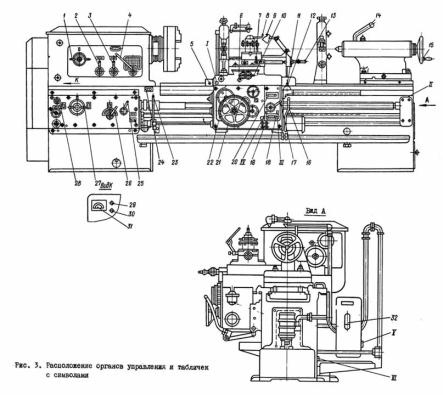
1. Рукоятка установки частоты вращения шпинделя
2. Рукоятка установки нормального и увеличенного шага резьбы
. Рукоятка установки правой и левой резьб и подач
. Рукоятка установки частоты вращения шпинделя
. Рукоятка плунжерного насоса смазки направляющих продольного перемещения суппорта и ходового винта
. Вытяжная кнопка включения механической поперечной подачи суппорта.
. Рукоятка включения механического перемещения резцовых салазок
. Рукоятка поворота и крепления резцовой головки
. Выключатель освещения
. Рукоятка ручной поперечной подачи суппорта
. Кнопка включения ускоренного перемещения cynnopта
. Крестовый переключатель управления рабочими и ускоренными перемещениями суппорта
. Рукоятка ручного перемещения резцовых салазок
. Рукоятка крепления пиноли задней бабки
. Рукоятка перемещения пиноли задней бабки
. Рукоятка управления фрикционом
. Рукоятка включения гайки ходового винта
. Выключатель насоса охлаждения
. Переключатель режимов работы суппорта
. Пост управления включения и выключения главного привода
. Маховик ручного продольного перемещения суппорта
. Вытяжная кнопка включения зубчатого колеса реечной передачи продольного перемещения суппорта
. Рукоятка управления фрикционом
. Пост управления включения и выключения главного привода
. Рукоятка включения ходового винта или ходового валика
. Рукоятки установки величины подачи или шага резьбы
. Рукоятки установки величины подачи или шага резьбы
. Рукоятка настройки подач и нарезания резьб
. Сигнальная лампа наличия напряжения
. Сигнальная лампа включения электромагнитного тормоза
. Указатель нагрузки
. Вводной выключатель
5. Технологический процесс изготовления Перегородки ТГМ4.35.40.121
В ОГТ (Отделе главного технолога) были получены комплект документов на технологический процесс изготовления Перегородки ТГМ4.35.40.121, чертеж перегородки, два комплекта чертежей планшайб для токарных операций над перегородкой и комплект чертежей штампа для разбортовки отверстия в перегородке. Непосредственно тех. процесс см. в приложении.
. Режущий инструмент
Резец - режущий инструмент, предназначен для обработки деталей различных размеров, форм, точности и материалов. Является основным инструментом, применяемым при токарных, строгальных и долбёжных работах (и на соответствующих станках).
Для достижения требуемых размеров, формы и точности изделия с заготовки снимаются (последовательно срезаются) слои материала при помощи резца. Жёстко закреплённые в станке резец и заготовка в результате относительного перемещения контактируют друг с другом, происходит врезание рабочего элемента резца в слой материала и последующее его срезание в виде стружки. Рабочий элемент резца представляет собой острую кромку (клин), который врезается в слой материала и деформирует его, после чего сжатый элемент материала скалывается и сдвигается передней поверхностью резца (поверхностью схода стружки). При дальнейшем продвижении резца процесс скалывания повторяется и из отдельных элементов образуется стружка. Вид стружки зависит от подачи станка, скорости вращения заготовки, материала заготовки, относительного расположения резца и заготовки, использования СОЖ и других причин.
В процессе работы резцы подвержены износу (режущие кромки притупляются, а у резцов с твердосплавными пластинками наблюдается выкрашивание режущей части), поэтому осуществляют их переточку.
Основные типы резцов в настоящее время стандартизованы.
Токарные резцы:
§ проходные - для протачивания заготовок вдоль оси ее вращения.
§ подрезные - для подрезания уступов под прямым углом к основному направлению обтачивания или для выполнения торцевания.
§ отрезные - для отрезки заготовок под прямым углом к оси вращения или для прорезания узких канавок под стопорное кольцо и др.
§ расточные - для растачивания отверстий.
§ фасочные - для снятия фасок.
§ фасонные - для индивидуальных токарных работ. При обработке фасонных деталей обычные токарные резцы не обеспечивают точности получения профиля и малопроизводительны. В крупносерийном и массовом производстве в качестве основного вида режущего инструмента для обработки сложных деталей находят применение специальные фасонные резцы. Они обеспечивают идентичность формы (шаблона), точность размеров и высокую производительность.
§ прорезные (канавочные) - для образования канавок на наружных и внутренних цилиндрических поверхностях.
§ резьбонарезные - для нарезания резьб.
Рассмотрим конструкцию одного вида
режущего инструмента - расточной резец.
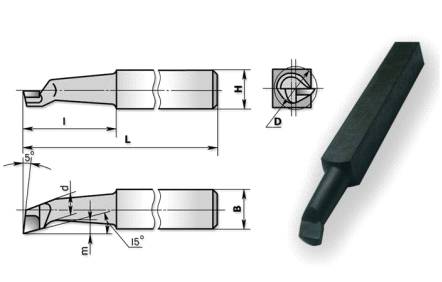
Конструкция расточного резца
В производстве и машиностроении широко используются и применяются расточные резцы. Расточные резцы служат для обработки глухих и сквозных отверстий на станках токарной группы. Данными резцами можно достигать высокой частоты обработки и более точных отверстий.
Расточные резцы бывают быстрорежущие для обработки легких материалов и сплавов например фторопласт, алюминий, текстолит и другие материалы, резцы твердосплавные, монолитные или с пластинками из твердого сплава применяются для обработки отверстий в более твердых и прочных материалах например нержавеющая сталь, сырая сталь, бронза, латунь, каленые стали и другие материалы. Резцы для обработки отверстий бывают с круглой или квадратной державкой.
Для обработки отверстий расточными резцами необходимо иметь определенные навыки и умения, например, для сквозных отверстий резец можно установить в резцедержателе выше или ниже центра в зависимости от внутреннего обрабатываемого диаметра, а вот для глухих отверстий с подрезкой торца резец необходимо выставлять четко по центру что бы не оставалась бобышка в центре торца.
Выбор режимов резания для обработки отверстий зависти от заточки резца, обрабатываемого материала, диаметра отверстия и некоторых других факторов.
На сегодняшний день широко
распространены расточные резцы со сменными пластиками имеющие различные формы и
профили. Данные резцы удобны в использовании, а так же имеют набор запасных частей
для державок и крепежей пластин. Такими резцами удобно работать из-за быстрой
смены износившейся пластинки, жесткости, надежности, износостойкости. Данная
группа резцов имеет больше плюсов и в некотором случае превосходят резца
изображенные на картинке выше. Пластинки для расточных резцов изготавливаются
для различных материалов и сплавов.
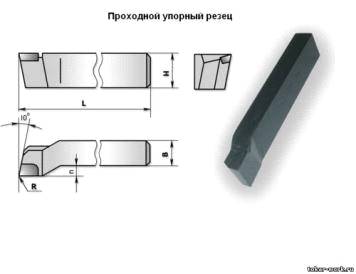
Конструкция проходного упорного
резца
Проходной упорный резец служит для
обработки наружных поверхностей, так же этим резцом можно торцевать детали, но
только в некоторых случаях - это зависит от заточки данного резца.
7. Мерительный инструмент
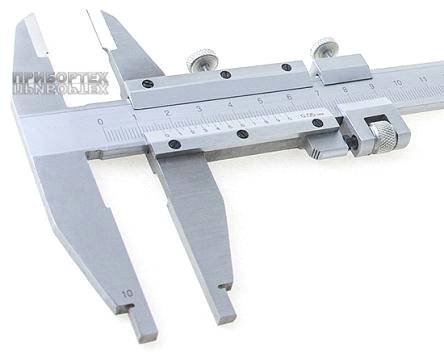
ШЦ-II-250 0,05 ГОСТ 166-89 Штангенциркуль нониусный.
тип II - двустороннее исполнение.
Штангенциркуль нониусный ШЦ-II-250 0,05 ГОСТ 166-89 изготовлен из углеродистой и нержавеющей стали с хромовым покрытием. Значение отсчёта по нониусной шкале 0,05 мм и 0,1 мм, класс точности изделия - 1 и 2 Шкала - дюймовая и метрическая. Инструментальная сталь имеет твёрдость измерительных поверхностей не менее 51,5 HRC.
Штангенциркуль механический нониусный ШЦ обеспечивает измерение внутренних и наружных линейных размеров, а также измерение глубины. Конструкция штангенциркуля обеспечивает механический принцип измерения. Отсчет измеряемой величины производится методом визуальной оценки и совпадения делений мерительной шкалы на штанге, с делениями нониуса, который расположен на рамке.
Изготовленный в соответствии с ГОСТ 166-89 нониусный штангенциркуль ШЦ-II-250 0,05 имеет массовое применение в самых различных отраслях. ШЦ-II-250 0,05 - это профессиональный инструмент, который обеспечивает необходимые требования по проведению измерений, а результаты их выражены в допущенных к применению в РФ единицах величин, а точностные показатели не выходят за установленные границы.
. Приспособление
В процессе изготовления перегородки применяется приспособление, необходимое для выполнения токарной операции, называемое планшайбой.
Её конструкция отображена в приложении в виде комплекта чертежей.
Принцип работы прост и объясняется устно при наличии упомянутого выше комплекта чертежей.
Планшайба - устройство для крепления обрабатываемых деталей или инструмента на оси шпинделя. Иногда используется в составе поворотных столов и делительных головок.
Используются для установки на шпиндель деталей сложной, неправильной формы, большого размера или со смещенным центром.
Недостатком планшайбы является
трудоемкость установки и центровки детали по оси шпинделя.
9. Схема технологической службы цеха
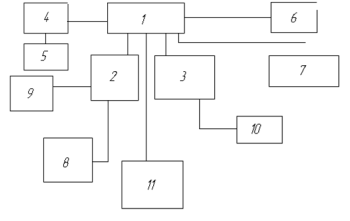
1. Главный технолог.
2. Заместитель главного технолога по мехобработке.
3. Заместитель главного технолога по сборке.
4. Плановая группа.
5. Бюро оформления.
6. НИТЛ (научно-исследовательская технологическая лаборатория).
7. Экономист, бухгалтер.
8. ОПОД (отдел промышленной особой документации)
9. Технологические бюро цехов.
10.Технологическое бюро сборки.
11.Конструкторское бюро
оснастки и инструмента.
Литература
1. Архив АО КЗ «Ремпутьмаш».
. Справочник технолога-машиностроителя. В 2-х т. Т. 1 / Под ред. А.Г. Косиловой и Р.К. Мещерякова. - 4-е изд., перераб. и доп. - М.: Машиностроение, 1986. - 656 с.
. Ашкиназий Я.М. Бесцентровые круглошлифовальные станки. Конструкции, обработка и правка, под общей редакцией Черпакова Б.И. - М: Лань, 2003 - 352 с.://e.lanbook.com/books/element.php? pl1_id=797.
. Авраамова Т.М., Бушуев В.В., Гиловой Л.Я., Досько С.И. Металлорежущие станки: учебник. В двух томах. Том 1 - М: Лань, 2009 - 452 с.://e.lanbook.com/books/element.php? pl1_id=3316.
. Дубинкин Д.М., Дубов Г.М., Рыжикова Л.В. Технология конструкционных материалов: учеб. пособие. - КузГТУ: Лань, 2010 - 206 с.://e.lanbook.com/books/element.php? pl1_id=6651.